

Usinage 4 axes : quand le choisir plutôt que le 3 ou 5 axes
Découvrez quand opter pour l'usinage 4 axes : idéal pour simplifier la production, réduire les coûts et adapter la géométrie de vos pièces.
Choisissez l’usinage 4 axes quand la géométrie de votre pièce est accessible par rotation autour d’un axe central et que l’objectif est de réduire les réglages, plutôt que de multiplier les reprises en 3 axes ou de payer le surcoût d’un centre 5 axes. C’est une règle simple, mais elle tranche la majorité des cas rencontrés en atelier.
Concrètement, le 4 axes s’impose sur :
- des arbres avec perçages ou méplats répartis sur la circonférence ;
- des pignons et pièces de révolution nécessitant des usinages localisés ;
- des rainures circonférentielles ou profils hélicoïdaux ;
- des supports multi-faces qui exigeraient sinon plusieurs reprises en 3 axes.
Le compromis reste clair : le 4 axes coûte moins à programmer et à équiper qu’un 5 axes continu, mais il ne remplace pas ce dernier dès qu’apparaissent des contre-dépouilles profondes ou des surfaces organiques complexes. Entre les deux, le choix se joue sur la géométrie réelle de la pièce, pas sur une préférence de principe.
Points clés
Le 4 axes s’impose dès que la géométrie d’une pièce est accessible par rotation autour d’un axe et que l’objectif est de réduire les montages successifs.
| Point | Détails |
|---|---|
| Critère de choix principal | Vérifier que les fonctionnalités de la pièce sont réparties autour d’un axe de rotation accessible. |
| Indexé vs continu | L’indexation convient au multifaces simple, le continu aux profils hélicoïdaux et surfaces enveloppées. |
| Bascule vers le 5 axes | Réservez le 5 axes aux contre-dépouilles profondes et surfaces organiques complexes. |
| Étape critique en FAO | Simulez toujours la trajectoire complète pour éviter les collisions entre outil, mandrin et bâti. |
| Solution MC3D Line | MC3D Line usine en 4 axes non ferreux et combine bureau d’études et impression 3D pour vos fixtures. |
Table des matières
- Usinage 4 axes quand l’utiliser : les critères techniques qui tranchent
- Indexation 3+1 ou usinage continu : quelle différence pratique ?
- Trois, quatre ou cinq axes : comment situer chaque solution
- Quels gains attendre du 4 axes, et où sont ses limites ?
- Comment structurer le workflow FAO pour un 4 axes sans mauvaise surprise ?
- Quelles pièces industrielles se prêtent le mieux au 4 axes ?
- Étapes concrètes pour trancher entre 3, 4 et 5 axes sur votre projet
- Ce que MC3D Line apporte concrètement sur vos projets 4 axes
- Ce que la courbe d’apprentissage du 4 axes révèle vraiment
- Un devis technique pour votre pièce en 4 axes, sans détour
- Sources
- Questions fréquentes
Usinage 4 axes quand l’utiliser : les critères techniques qui tranchent
Avant de lancer une programmation FAO, il vaut mieux passer la pièce au filtre de quelques critères concrets. Un ingénieur qui saute cette étape découvre souvent le problème au moment du montage, quand il est déjà trop tard pour changer de stratégie sans perdre du temps machine.
- Géométrie et symétrie. La pièce présente-t-elle des fonctionnalités réparties autour d’un axe (perçages, méplats, encoches) ? Si oui, la rotation contrôlée de l’axe A permet d’atteindre chaque face sans démontage.
- Tolérances et finition. Un serrage unique améliore la répétabilité, mais encore faut-il que les tolérances visées restent compatibles avec un usinage en un seul montage plutôt qu’avec des reprises séparées.
- Volumes et temps de cycle. Le 4 axes devient rentable dès que le temps de réglage pèse significativement dans le coût de la série. L’usinage 4 axes réduit le temps de réglage et constitue un compromis coût/performances adapté aux pièces cylindriques ou prismatiques, un point décisif quand on compare plusieurs devis pour une même pièce.
- Matériaux et outillage. L’aluminium et le laiton se prêtent bien à des passes continues sur l’axe rotatif ; l’inox demande davantage d’attention côté outils et portée, avec un risque accru de broutage si le montage n’est pas assez rigide.
- Coût de programmation et disponibilité FAO. Un poste FAO capable de gérer la synchronisation des axes et un post-processeur validé pour la machine cible sont indispensables : sans cela, le gain de temps machine se paie en heures de mise au point.
Conseil de pro : avant de valider une stratégie 4 axes, simulez systématiquement la trajectoire complète en FAO plutôt que de vous fier à un simple contrôle visuel du modèle CAO. Une collision entre le mandrin et la tourelle porte-outil passe souvent inaperçue tant qu’on n’a pas fait tourner la pièce virtuellement sur 360 degrés.
Indexation 3+1 ou usinage continu : quelle différence pratique ?
Deux modes coexistent sous l’appellation « 4 axes », et ils ne répondent pas aux mêmes besoins.
- L’indexation (3+1) bloque l’axe rotatif à des positions fixes pendant l’usinage classique en 3 axes. Elle simplifie la programmation et convient bien aux pièces multifaces simples, comme un support percé sur quatre côtés.
- L’usinage continu synchronise en permanence la rotation de la pièce avec les déplacements linéaires. Il permet de traiter des profils hélicoïdaux ou des surfaces enveloppées, avec un état de surface généralement supérieur sur ce type de géométrie. Les deux modes répondent à des usages différents : l’indexé pour le multifaces simple, le continu pour l’enveloppé.
Le choix impacte directement l’usure outil et le temps de cycle : le continu sollicite davantage la broche et l’axe rotatif, mais évite les micro-arrêts qui marquent parfois la surface en indexation. Côté FAO, le mode indexé ou continu impose une vérification rigoureuse en simulation avant tout lancement, faute de quoi les risques de collision grimpent nettement avec le continu.
Trois, quatre ou cinq axes : comment situer chaque solution
Le 3 axes reste la solution la plus simple et la moins coûteuse à programmer, mais elle impose des reprises manuelles dès que la pièce présente plusieurs faces à traiter. Le 5 axes offre l’accessibilité maximale et gère les géométries les plus complexes, au prix d’une programmation plus lourde et d’un temps machine facturé plus cher.
Le 4 axes se positionne entre les deux :
- il traite en un seul montage des faces qui auraient exigé plusieurs reprises en 3 axes ;
- il évite le surcoût de programmation et d’équipement propre au 5 axes continu ;
- il couvre la majorité des pièces de révolution avec fonctionnalités périphériques : arbres, pignons, bagues percées.
Le basculement vers le 5 axes devient nécessaire dès que la pièce présente des contre-dépouilles profondes, des poches étroites en biais ou des surfaces organiques type aube de turbine complexe. Le choix entre les deux dépend avant tout de la géométrie réelle : un axe rotatif supplémentaire ne sert à rien si la pièce n’a pas de fonctionnalités réparties autour d’un centre.
Quels gains attendre du 4 axes, et où sont ses limites ?
Le bénéfice le plus tangible du 4 axes tient à la réduction des montages : chaque reprise manuelle est une source potentielle d’erreur d’alignement, et supprimer une ou deux reprises améliore mécaniquement la répétabilité dimensionnelle sur toute la série.
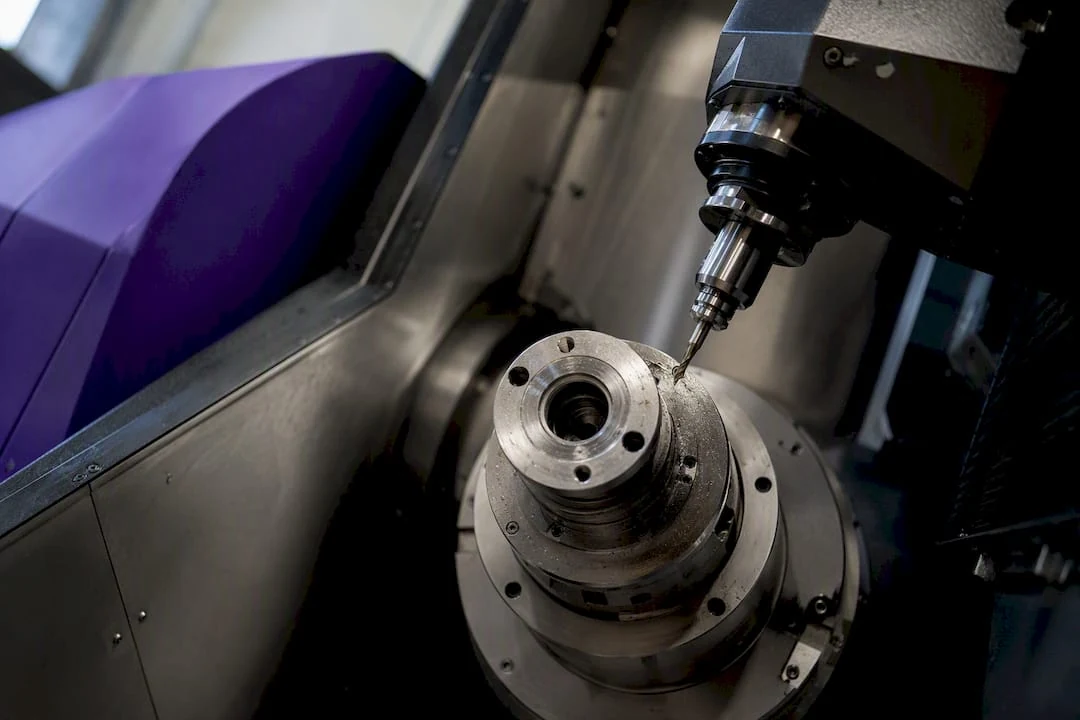
Sur des pièces de complexité moyenne, un 4 axes bien programmé peut atteindre une précision comparable à un 5 axes mal maîtrisé, la qualité dépendant surtout de la rigidité du montage, de la gestion thermique et de la stratégie FAO retenue.
Les limites, elles, sont géométriques et opérationnelles :
- l’axe rotatif ne remplace pas un accès en biais impossible sans inclinaison ;
- certains montages spécifiques (mandrins à mors durs, plateaux diviseurs) doivent être dimensionnés pièce par pièce ;
- le contrôle en cours de série gagne à intégrer un palpage systématique plutôt qu’un contrôle final uniquement, surtout sur les premières pièces d’une nouvelle série.
Comment structurer le workflow FAO pour un 4 axes sans mauvaise surprise ?
Un projet 4 axes qui tourne mal en atelier a presque toujours été mal préparé en amont, jamais mal exécuté à la machine. La séquence suivante limite les itérations coûteuses :
- Préparer la pièce en CAO : définir une origine cohérente avec l’axe de rotation, positionner les repères, et vérifier que les congés et dépouilles sont compatibles avec un accès par rotation plutôt qu’en biais.
- Choisir la stratégie FAO adaptée : indexé pour du multifaces simple, continu pour des profils enveloppés, avec un post-processeur validé sur la machine cible.
- Simuler l’ensemble de la trajectoire pour détecter les collisions entre outil, porte-outil, mandrin et bâti, notamment aux positions extrêmes de rotation.
- Soigner le montage et le palpage : un mors dur mal serré ou un plateau diviseur avec du jeu ruine la répétabilité, même si le programme FAO est parfait.
- Intégrer le contrôle qualité en série : mesurer les premières pièces, ajuster les origines si besoin, puis répéter le contrôle à fréquence régulière plutôt qu’en fin de lot uniquement.
Conseil de pro : pour des petites séries, faites usiner une pièce pilote avant de lancer le lot complet. C’est souvent sur cette pièce pilote que l’on découvre un défaut d’accessibilité outil qu’aucune simulation n’avait détecté.
La simulation FAO et la validation du post-processeur diminuent nettement les itérations machine lors de la mise en production, un gain de temps qui compense largement l’heure passée à vérifier la trajectoire avant lancement.
Quelles pièces industrielles se prêtent le mieux au 4 axes ?
Les cas d’usage les plus fréquents en atelier reviennent toujours aux mêmes familles de pièces : arbres avec méplats et perçages transversaux, pignons nécessitant des usinages localisés sur la denture, aubes simples et supports multi-faces destinés à des assemblages mécaniques. Les applications industrielles typiques du 4 axes couvrent aussi les profils hélicoïdaux et le prototypage fonctionnel en petites séries, là où le coût d’un outillage 5 axes ne se justifierait pas.
- L’aluminium et le laiton s’usinent facilement en continu, avec une usure outil modérée.
- L’inox exige un contrôle plus strict de la portée outil et une vitesse de coupe adaptée pour limiter le broutage.
- Le brut de fonderie ou de forge demande souvent une reprise d’origine avant tout programme 4 axes, faute de quoi les cotes dérivent d’une pièce à l’autre.
Pour du prototypage fonctionnel, le 4 axes reste pertinent tant que la série ne justifie pas l’investissement en programmation d’un 5 axes continu.
Étapes concrètes pour trancher entre 3, 4 et 5 axes sur votre projet
- Analysez la géométrie du modèle CAO : repérez les fonctionnalités réparties autour d’un axe.
- Simulez un accès par rotation indexée pour vérifier que chaque face est atteignable sans collision.
- Estimez les tolérances et l’état de surface visés sur chaque zone usinée.
- Calculez le coût de programmation FAO et le temps machine estimé pour chaque option (3, 4 indexé, 4 continu, 5 axes).
- Validez la stratégie retenue par une simulation complète, puis par un palpage sur pièce pilote.
- Décidez de la route la plus rentable techniquement, en gardant le 5 axes pour les seules géométries qui l’exigent réellement.
Cette méthode évite de sur-équiper une pièce simple ou, à l’inverse, de sous-estimer une géométrie qui aurait mérité un accès en 5 axes dès le départ.
Ce que MC3D Line apporte concrètement sur vos projets 4 axes
MC3D Line propose de l’usinage CNC 4 axes non ferreux, avec une expertise centrée sur l’aluminium et le laiton pour des pièces techniques et petites séries.
- Un bureau d’études mécaniques qui valide la géométrie avant lancement FAO.
- Une intégration additive/soustractive pour concevoir rapidement des gabarits ou fixtures spécifiques, l’impression 3D accélérant la mise au point des montages avant l’usinage.
- Un devis technique basé sur votre modèle CAO, vos tolérances et le volume de série visé.
Ce que la courbe d’apprentissage du 4 axes révèle vraiment
La plupart des équipes sous-estiment le temps nécessaire pour maîtriser la synchronisation des axes en continu, et surestiment en retour la difficulté du mode indexé, qui reste accessible dès les premiers projets. Le vrai gain apparaît rarement sur la première pièce : il se mesure sur la deuxième ou la troisième série, une fois les montages stabilisés. Commencer par une pièce pilote simple, plutôt que par la géométrie la plus complexe du portefeuille, reste la meilleure façon d’évaluer un vrai retour sur investissement avant de généraliser la méthode.
— romain
Un devis technique pour votre pièce en 4 axes, sans détour
Plutôt que de jongler entre plusieurs prestataires pour l’usinage, la conception et l’impression de gabarits, MC3D Line centralise ces trois compétences sous un même bureau d’études basé en Essonne. Vous évitez les allers-retours entre un atelier d’usinage classique et un sous-traitant additif séparé pour vos fixtures.
Nos équipes traitent l’usinage CNC 4 axes non ferreux directement en interne, avec la possibilité de faire fabriquer un montage ou un gabarit spécifique en impression 3D pour accélérer la mise au point avant série. Pour un devis rapide, transmettez votre modèle CAO, les tolérances visées, le matériau retenu et le volume de série envisagé : notre bureau d’études vous répond avec une analyse de faisabilité et une proposition technique adaptée à votre projet, qu’il s’agisse d’une pièce unique ou d’une petite série en production additive.
Sources
Questions fréquentes
Qu’est-ce qu’un tour 4 axes ?
C’est une machine qui ajoute un axe de rotation (généralement l’axe A) aux trois axes linéaires classiques, ce qui permet d’usiner plusieurs faces d’une pièce sans la démonter du montage.
Quelle est la définition de l’usinage 5 axes ?
L’usinage 5 axes ajoute deux axes de rotation aux trois axes linéaires, ce qui permet d’orienter l’outil dans presque toutes les directions pour atteindre des géométries complexes comme des contre-dépouilles profondes.
Quels sont les sens des axes d’une machine CNC ?
Les axes X, Y et Z correspondent aux déplacements linéaires, tandis que les axes A, B et C désignent les rotations autour respectivement de X, Y et Z ; le 4 axes utilise le plus souvent l’axe A.
Usinage 4 axes ou usinage 5 axes : lequel choisir pour une pièce prismatique simple ?
Pour une pièce prismatique avec des faces réparties autour d’un axe, le 4 axes suffit généralement et reste moins coûteux à programmer qu’un 5 axes, sauf en présence de contre-dépouilles profondes.
Recommandation
- Usinage CNC 4 Axes Non Ferreux | Alu, Laiton | MC3D Line
- Usinage CNC Étonnant - Soustractif - MC3D Line
- Comparatif SLA, SLS, FDM : choisir l’impression 3D industrielle
- Comparatif SLA, SLS, FDM : choisir l’impression 3D légendaire comparatif sla sls fdm
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 24 h.