

Types de supports d'impression FDM : guide technique 2026
Découvrez les types de supports d'impression FDM pour optimiser vos impressions 3D. Guide complet pour choisir la meilleure méthode en 2026.
En bref:
- Les supports d’impression FDM stabilisent les structures complexes en déposant des formes temporaires. Les supports linéaires sont simples et universels, tandis que les supports arborescents réduisent la consommation de filament et facilitent le retrait. Les supports en treillis offrent une stabilité dimensionnelle pour les pièces techniques, et les supports solubles permettent une finition sans marques en double extrusion.
Les supports d’impression FDM désignent les structures temporaires déposées couche par couche pour stabiliser les surplombs et les géométries complexes durant le procédé de dépôt de fil fondu. Sans eux, toute section en porte-à-faux supérieure à 45° s’effondre avant solidification. La technologie FDM représente 36,7 % des parts de marché de l’impression 3D en 2026, ce qui en fait le procédé le plus répandu en fabrication additive industrielle. Les types de supports d’impression FDM se déclinent en quatre grandes familles : linéaires, arborescents, en treillis et solubles. Chacun répond à des contraintes géométriques, matérielles et économiques distinctes.
1. Les supports linéaires : structure simple, usage universel
Les supports linéaires constituent la forme la plus répandue dans les techniques d’impression 3D FDM. Leur structure repose sur des colonnes verticales parallèles, générées automatiquement par tous les logiciels de découpe (slicers) courants. Ce caractère universel en fait le point de départ naturel pour tout projet sans contrainte de finition particulière.
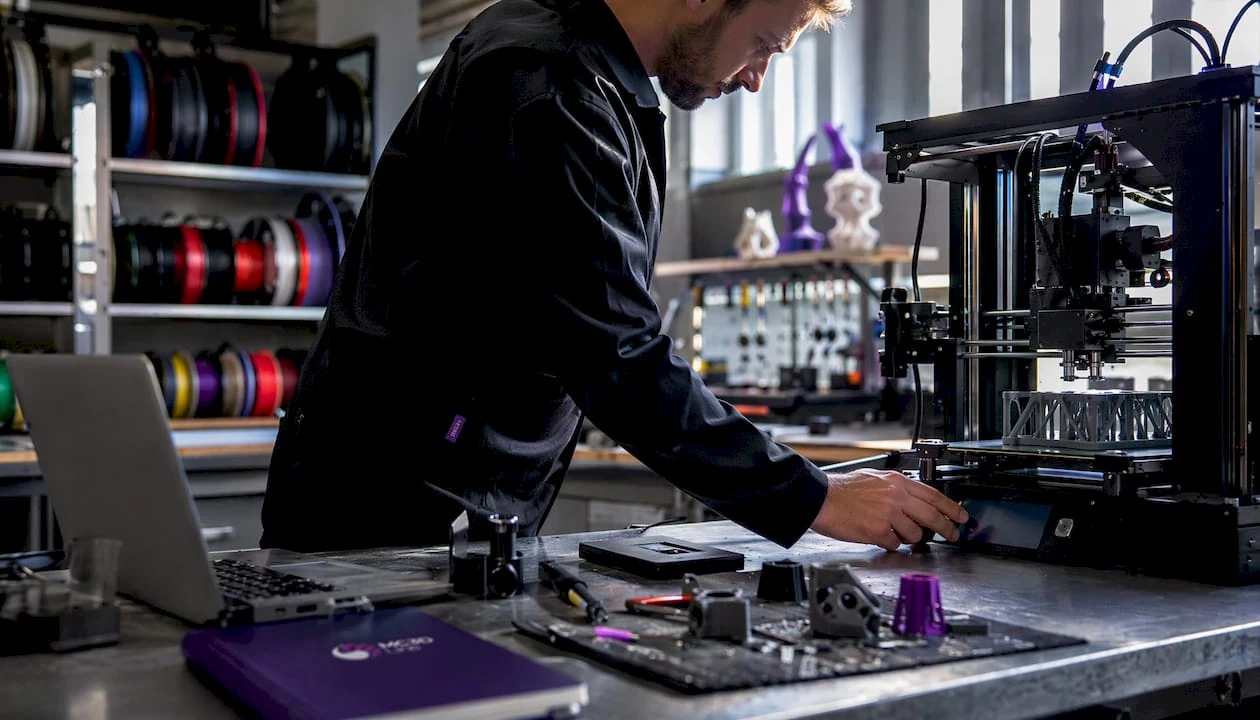
Leur principal avantage est la simplicité de paramétrage. La densité de support de 10 à 15 % suffit pour la majorité des surplombs standards. Cette valeur représente le compromis le plus courant entre consommation de filament et stabilité mécanique.
Les inconvénients sont réels en contexte industriel. La surface de contact étendue entre le support et la pièce laisse des marques visibles, notamment sur les faces inférieures. Le retrait manuel exige souvent un post-traitement supplémentaire, ce qui allonge le cycle de fabrication.
Points clés des supports linéaires :
- Génération automatique dans tous les slicers courants (Cura, PrusaSlicer, Simplify3D)
- Angle critique de déclenchement : 45° par rapport à la verticale
- Densité standard : 10–15 %
- Contact large avec la pièce, source de marques résiduelles
- Retrait manuel possible mais parfois laborieux sur géométries fermées
Conseil de pro : Réduisez la distance Z entre le support et la pièce à 0,1–0,2 mm pour améliorer la surface inférieure, sans rendre le retrait impossible.
2. Les supports arborescents : économie de matière et retrait facilité
Les supports arborescents, souvent désignés sous le terme anglais tree supports, adoptent une architecture ramifiée qui imite la structure d’un arbre. Des tiges principales partent du plateau et se subdivisent pour rejoindre uniquement les zones en surplomb. Cette géométrie réduit drastiquement la quantité de filament déposé par rapport aux supports linéaires.
Les supports arborescents réduisent les points de contact sur la pièce finale, ce qui préserve la qualité de surface sur les zones supportées. Pour les formes organiques, les corps courbes et les figurines techniques, ils constituent la solution la plus adaptée. Le retrait s’effectue souvent à la main sans outil, car les points d’ancrage sont ponctuels.
La contrepartie est la complexité de calcul dans le slicer. Le temps de traitement du fichier augmente, et un paramétrage insuffisant génère des tiges trop fines qui cassent en cours d’impression. Sur les pièces industrielles à géométrie mixte (surfaces planes et courbes), le choix entre supports classiques et arborescents dépend directement de la nature des zones à supporter.
Avantages et limites des supports arborescents :
- Consommation de filament nettement inférieure aux supports linéaires
- Points de contact réduits : meilleure finition sur surfaces courbes
- Idéaux pour figurines, pièces ergonomiques, coques complexes
- Calcul slicer plus long et plus exigeant en ressources CPU
- Risque de rupture si le diamètre des tiges est sous-paramétré
- Moins adaptés aux grandes surfaces planes horizontales
3. Les supports en treillis : stabilité dimensionnelle pour pièces techniques
Les supports en treillis forment une grille tridimensionnelle dense qui enveloppe les zones à risque. Leur structure croisée leur confère une rigidité supérieure aux supports linéaires simples. Pour les pièces techniques à géométrie complexe, notamment les boîtiers mécaniques ou les pièces structurelles, ce type de support garantit une stabilité dimensionnelle tout au long de l’impression.
La consommation de filament est plus élevée que pour les supports linéaires ou arborescents. En contrepartie, la qualité de surface sur les zones supportées est meilleure, car la grille distribue les efforts de manière homogène. Le retrait manuel reste plus exigeant : la densité du treillis nécessite parfois des outils de découpe ou de fraisage léger.
| Paramètre | Valeur standard | Valeur pour géométries complexes |
|---|---|---|
| Densité du support | 10–15 % | 20–25 % |
| Couches d’interface | 1–2 couches | 2–3 couches à haute densité |
| Distance Z support/pièce | 0,2 mm | 0,1 mm |
| Retrait | Manuel, modéré | Manuel, exigeant |
Les géométries complexes requièrent 20–25 % de densité pour assurer la stabilité. Cette valeur s’applique typiquement aux pièces avec plusieurs surplombs simultanés ou des cavités internes.
Conseil de pro : Activez les couches d’interface à 80–100 % de densité sur 1 à 3 couches au contact de la pièce. Le retrait devient plus propre et la surface inférieure gagne en planéité.
4. Les supports solubles : finition sans compromis en double extrusion
Les supports solubles représentent la solution la plus aboutie pour les pièces à géométrie très complexe ou à canaux internes inaccessibles. Ils s’impriment avec un second filament qui se dissout dans un solvant après impression. Le résultat : aucune trace de retrait, aucune marque résiduelle.
Principaux matériaux solubles
Trois matériaux dominent en impression FDM industrielle :
- PVA (alcool polyvinylique) : se dissout dans l’eau, compatible principalement avec le PLA. La dissolution dure 4 à 12 heures à environ 40 °C pour une efficacité maximale.
- HIPS (polystyrène à fort impact) : se dissout dans le D-limonène, adapté à l’ABS et à l’ASA. Sa résistance thermique le rend compatible avec les matériaux haute température.
- BVOH (alcool buténylique-vinylique) : dissolution rapide dans l’eau, meilleure adhésion intercouche que le PVA, compatible avec un spectre plus large de matériaux.
Contraintes techniques et compatibilité
Les supports solubles nécessitent une imprimante à double extrusion. Ce prérequis matériel augmente le coût d’équipement et le coût par pièce. Le PVA est incompatible avec les matériaux haute température comme l’ABS ou le PC. Dans ces cas, le HIPS s’impose comme alternative.
Le stockage des filaments solubles exige une attention particulière. Le PVA absorbe l’humidité ambiante rapidement et perd ses propriétés d’impression en quelques heures d’exposition. Un séchoir à filament ou un stockage sous vide avec dessiccant est indispensable.
Conseil de pro : Un nettoyeur à ultrasons réduit le temps de dissolution de 25 à 50 % pour le PVA et le HIPS. Pour les pièces à canaux internes, c’est souvent la seule solution réaliste.
5. Comment choisir le type de support FDM adapté à un projet industriel
Le choix du type de support conditionne directement le coût, la durée de post-traitement et la qualité finale de la pièce. La réorientation du modèle dans le slicer peut diviser par deux la quantité de supports nécessaires. C’est le premier levier à activer avant tout choix de type de support, car il agit directement sur le cycle de vie de la pièce imprimée.
La sélection repose sur quatre critères principaux :
- Géométrie de la pièce : surfaces planes et surplombs réguliers → supports linéaires ou treillis ; formes organiques et courbes → supports arborescents ; canaux internes ou géométries fermées → supports solubles.
- Exigence de finition : finition brute acceptable → supports linéaires ; finition soignée sans post-usinage → supports solubles.
- Budget matière et équipement : simple extrusion disponible → linéaires, arborescents ou treillis ; double extrusion disponible → solubles justifiés pour pièces critiques.
- Facilité de retrait : pièces en série avec contrainte de temps → arborescents ou solubles ; pièces unitaires avec post-traitement accepté → treillis ou linéaires.
Les couches d’interface jouent un rôle déterminant quelle que soit la famille de support choisie. Paramétrer 1 à 3 couches d’interface à haute densité au contact de la pièce améliore la planéité de la surface inférieure et facilite le retrait. Cette technique s’applique aussi bien aux supports linéaires qu’aux treillis, sans surcoût matière significatif.
Pour les petites séries en fabrication additive, le choix du support influence directement la répétabilité. Un support mal paramétré génère des variations dimensionnelles d’une pièce à l’autre. La standardisation des paramètres de support par famille de pièces est une pratique indispensable en production.
La modélisation 3D industrielle intègre de plus en plus la contrainte de support dès la phase de conception. Anticiper les zones à risque en CAO réduit le recours aux supports sans dégrader la fonctionnalité de la pièce.
Points clés
Les supports linéaires, arborescents, en treillis et solubles couvrent l’ensemble des besoins en impression FDM industrielle, à condition d’adapter le choix à la géométrie, au matériau et aux exigences de finition.
| Point | Détails |
|---|---|
| Supports linéaires | Universels et simples, adaptés aux surplombs standards avec une densité de 10–15 %. |
| Supports arborescents | Économisent le filament et préservent la finition sur formes organiques complexes. |
| Supports en treillis | Offrent la meilleure stabilité dimensionnelle pour pièces techniques à géométrie dense. |
| Supports solubles | Garantissent une finition sans marque mais exigent une double extrusion et un budget matière plus élevé. |
| Orientation du modèle | Réorienter la pièce dans le slicer divise par deux la quantité de supports nécessaires. |
Ce que l’expérience terrain enseigne vraiment sur les supports FDM
Par romain
Après des années à traiter des projets industriels en FDM, un constat s’impose : la majorité des problèmes de qualité liés aux supports ne viennent pas du type choisi, mais du paramétrage négligé. Un support arborescent mal dimensionné casse en cours d’impression et ruine une pièce de 8 heures. Un support linéaire trop dense sur une pièce en PETG colle à la surface et oblige à un reprise manuelle coûteuse.
L’investissement dans les supports solubles est souvent sous-estimé par les équipes techniques. Le surcoût matière est réel, mais il disparaît dès qu’on comptabilise le temps de post-traitement évité sur des pièces à canaux internes. Sur des séries de 20 pièces ou plus, la rentabilité est évidente.
Ce que je recommande systématiquement : travailler l’orientation du modèle avant de toucher aux paramètres de support. C’est gratuit, c’est immédiat, et c’est souvent suffisant pour éliminer 40 à 50 % des supports. Les équipes qui sautent cette étape perdent du filament et du temps à chaque lancement.
Enfin, les matériaux émergents comme le BVOH méritent une attention sérieuse. Leur compatibilité élargie et leur vitesse de dissolution supérieure au PVA en font une alternative crédible pour les bureaux qui cherchent à réduire les temps de post-traitement sans changer d’équipement. La veille technique sur les consommables est aussi importante que la maîtrise du slicer.
— romain
Mc3dline accompagne vos projets FDM industriels
Mc3dline opère depuis l’Essonne (91) comme bureau de fabrication additive industrielle spécialisé en FDM, SLS et SLA. Nos équipes maîtrisent l’ensemble des types de supports d’impression FDM, du linéaire au soluble, et intègrent le choix du support dès la phase de bureau d’études pour chaque projet client.
Nos machines FDM industrielles, dont la Raise 3D PROPlus haute vitesse, permettent l’impression en double extrusion avec supports solubles PVA et HIPS. Chaque projet bénéficie d’une analyse d’orientation et de paramétrage avant lancement. Pour les pièces fonctionnelles, les prototypes techniques ou les petites séries en fabrication additive, Mc3dline propose un accompagnement complet du fichier CAO à la pièce livrée. Contactez-nous pour un devis projet.
Questions fréquentes
Quel type de support FDM laisse le moins de marques ?
Les supports solubles (PVA, HIPS, BVOH) ne laissent aucune marque car ils se dissolvent chimiquement. Pour les supports non solubles, les couches d’interface à haute densité réduisent significativement les traces résiduelles.
À partir de quel angle faut-il activer les supports en FDM ?
L’angle critique standard est 45° par rapport à la verticale. Au-delà de cet angle, la plupart des slicers génèrent automatiquement des supports pour éviter l’effondrement des surplombs.
Le PVA est-il compatible avec tous les filaments FDM ?
Non. Le PVA est adapté au PLA mais incompatible avec les matériaux haute température comme l’ABS ou le PC. Pour ces matériaux, le HIPS dissous dans le D-limonène est la solution appropriée.
Comment réduire la quantité de supports sans changer de type ?
La réorientation du modèle dans le slicer est le levier le plus efficace. Elle peut diviser par deux la quantité de supports nécessaires sans modifier les paramètres ni le matériau utilisé.
Quelle densité de support choisir pour une pièce industrielle complexe ?
Une densité de 10–15 % suffit pour les surplombs standards. Les géométries complexes avec plusieurs surplombs simultanés requièrent 20–25 % pour garantir la stabilité dimensionnelle tout au long de l’impression.
Recommandation
- Impression 3D : 5 Pièces Industrielles Économiques à Produire
- Guide pratique : choisir le bon matériau pour l’impression 3D
- SLS – Frittage sélectif par laser sensationnel - MC3D Line
- Comparatif SLA, SLS, FDM : choisir l’impression 3D industrielle
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 24 h.