

Types de défauts en impression 3D : guide technique 2026
Découvrez les types de défauts en impression 3D en 2026. Ce guide technique vous aide à identifier et prévenir les anomalies pour un contrôle qualité optimal.
En bref:
- Les défauts en fabrication additive se classent en six catégories selon la norme SIST EN ISO/ASTM 52948:2026, facilitant leur diagnostic. La maîtrise de cette classification permet d’éviter des ajustements coûteux et d’assurer la qualité industrielle des pièces. La prévention passe par une conception adaptée et un contrôle précis des paramètres de fabrication, notamment en utilisant des technologies d’inspection avancées.
Les types de défauts en impression 3D se classent en six catégories officielles selon la norme SIST EN ISO/ASTM 52948:2026, publiée en avril 2026 pour la fabrication additive métallique. Ce cadre normatif couvre les fissures, porosités, inclusions, défauts de fusion, défauts dimensionnels et autres anomalies. Identifier précisément la catégorie d’un défaut permet de cibler son origine et d’éviter des ajustements par essais-erreurs coûteux. Pour les ingénieurs et responsables techniques, maîtriser cette classification est la condition préalable à tout contrôle qualité fiable en production industrielle.
1. Fissures en fabrication additive : mécanismes et prévention
Les fissures constituent l’une des familles de défauts les plus critiques en fabrication additive. Elles compromettent directement la résistance mécanique des pièces et peuvent provoquer une rupture prématurée en service.
Trois mécanismes principaux génèrent des fissures :
- Contraintes résiduelles : les gradients thermiques importants lors du dépôt ou de la fusion créent des tensions internes. En fusion sur lit de poudre métallique (SLM/LPBF), ces contraintes atteignent des niveaux suffisants pour initier des microfissures dès la fabrication.
- Refroidissement rapide : une vitesse de refroidissement excessive provoque une solidification hétérogène. Les zones à forte inertie thermique accumulent des contraintes différentielles par rapport aux zones minces.
- Défauts matériaux : une poudre mal conditionnée, humide ou contaminée introduit des hétérogénéités qui servent de sites d’amorçage pour les fissures.
Le Design for Additive Manufacturing (DfAM) joue un rôle déterminant dans la prévention. Des parois trop fines, des angles vifs ou des sections brusquement variables concentrent les contraintes et favorisent la fissuration. Adapter la géométrie en amont réduit ces risques sans modifier les paramètres machine.
Les traitements post-impression comme le sablage ou le grenaillage modifient les contraintes résiduelles en surface. Ces traitements peuvent stabiliser ou fragiliser la pièce selon les paramètres appliqués. Leur validation par essais mécaniques reste indispensable avant toute mise en production série.
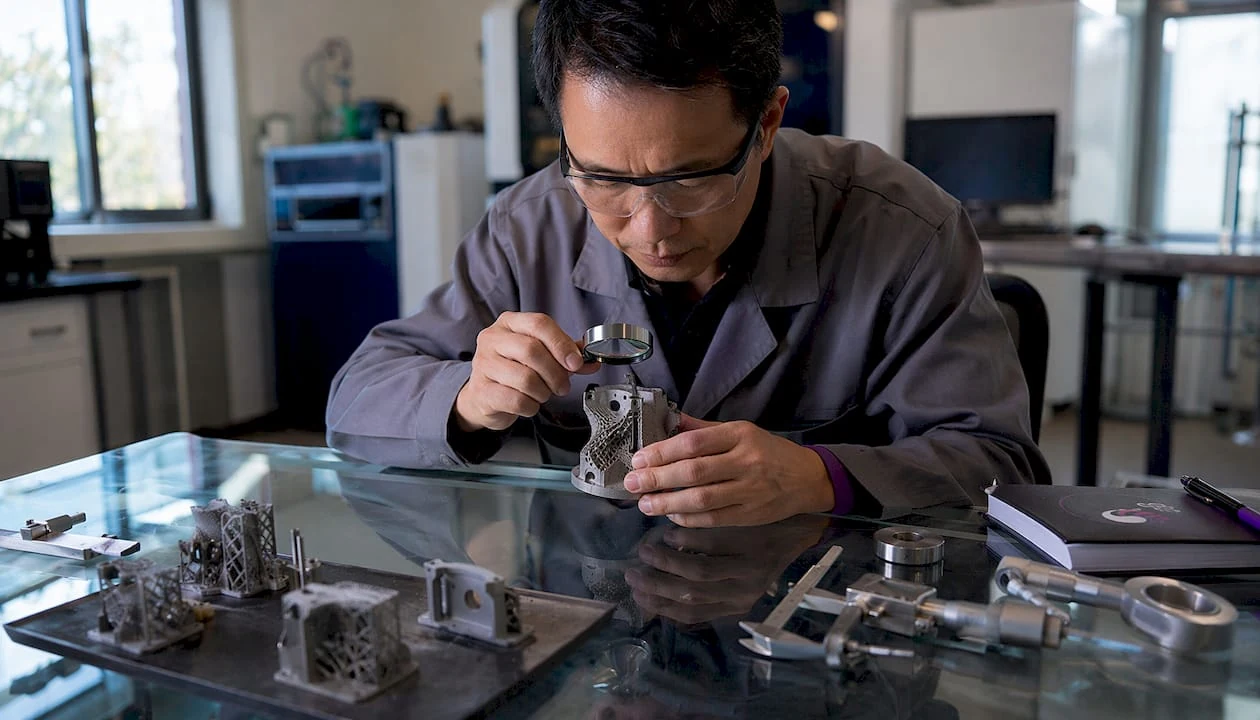
Conseil de pro : Appliquez un recuit de détente thermique après impression pour les pièces métalliques soumises à des charges cycliques. Cette étape réduit les contraintes résiduelles sans altérer la géométrie finale.
2. Porosités en impression 3D : identification et solutions techniques
Les porosités sont des vides internes qui réduisent la densité effective de la pièce et dégradent ses propriétés mécaniques. On distingue deux types principaux.
Les porosités ouvertes communiquent avec la surface. Elles sont détectables par inspection visuelle ou mesure de perméabilité. Les porosités fermées sont encapsulées dans la matière. Leur détection nécessite des moyens non destructifs comme la micro-tomographie aux rayons X ou le scanner industriel, qui permettent une inspection volumétrique des pièces sans découpe.
Les origines des porosités varient selon le procédé :
- En FDM/FFF : un débit insuffisant, une température d’extrusion trop basse ou un filament humide génèrent des lacunes entre cordons. La sous-extrusion est la cause la plus fréquente.
- En SLS : une énergie laser insuffisante laisse des grains de poudre non frittés. La densité volumique d’énergie (DVE) doit être calibrée pour chaque matériau et granulométrie.
- En SLA : une exposition UV incomplète ou des paramètres de couche inadaptés créent des zones de polymérisation partielle.
| Procédé | Cause principale de porosité | Méthode de détection |
|---|---|---|
| FDM/FFF | Sous-extrusion, filament humide | Inspection visuelle, pesée |
| SLS | Énergie laser insuffisante | Micro-tomographie, densimétrie |
| SLA | Exposition UV incomplète | Tomographie, test de dureté |
L’optimisation des paramètres machine, notamment la vitesse de balayage, la puissance et la température du plateau, réduit significativement le taux de porosité. Un contrôle qualité structuré intégrant des mesures de densité après chaque campagne de production permet de détecter les dérives avant qu’elles n’affectent les pièces livrées.
3. Défauts de fusion : effets sur la qualité dimensionnelle et mécanique
Les défauts de fusion apparaissent lorsque l’énergie apportée au matériau est insuffisante ou mal distribuée pour assurer une fusion complète et homogène. Ce type d’anomalie est particulièrement critique en fusion sur lit de poudre métallique.
Trois manifestations principales sont observées :
- Non-fusion : des zones de poudre restent non fondues entre les cordons ou entre les couches. La pièce présente alors des plans de faiblesse internes.
- Surfusion localisée : un excès d’énergie provoque une vaporisation partielle du métal et génère des projections (spatters) qui contaminent les couches suivantes.
- Porosités de keyhole : à haute densité d’énergie, la pression de vapeur crée des cavités profondes qui se referment partiellement, laissant des pores sphériques caractéristiques.
La stratégie de balayage laser et le rapport puissance/vitesse (paramètre P/v) gouvernent directement ces phénomènes. Un P/v trop faible conduit à la non-fusion ; un P/v trop élevé génère des keyholes. La fenêtre de traitement optimale est étroite et spécifique à chaque alliage.
Les capteurs optiques in-situ permettent un diagnostic précoce de ces défauts pendant la fabrication. Leur calibration doit tenir compte de la température et de la réflectivité du matériau pour éviter des faux positifs. L’inspection optique inline représente aujourd’hui la méthode la plus efficace pour détecter les défauts de fusion sans interrompre la production.
4. Défauts dimensionnels, de forme et de surface : enjeux et contrôles
Les défauts dimensionnels regroupent toutes les déviations entre la géométrie nominale du fichier CAO et la pièce physique obtenue. Ils constituent souvent le premier critère de rejet en production industrielle.
Les erreurs d’impression 3D fréquentes dans cette catégorie sont :
- Warping : déformation du fond de pièce par retrait thermique différentiel. Fréquent en FDM sur grandes surfaces planes et en SLS avec des matériaux à fort coefficient de dilatation.
- Délaminage : séparation entre couches consécutives, causée par une adhésion intercouche insuffisante. Résulte d’une température trop basse ou d’une vitesse d’impression trop élevée.
- Déviation dimensionnelle : retrait volumique lors du refroidissement, systématique mais variable selon l’orientation de la pièce et la densité de remplissage.
Les défauts structurels liés à un design inadapté amplifient ces phénomènes. Une orientation de fabrication mal choisie, des supports insuffisants ou des épaisseurs de paroi non conformes aux préconisations DfAM génèrent des déviations systématiques. La métrologie optique 3D et les méthodes de contrôle avancées permettent de quantifier ces écarts avec une précision inférieure au dixième de millimètre.
Conseil de pro : Intégrez une compensation de retrait dans le fichier source pour les matériaux à fort retrait (PA12, PP). Un facteur de compensation de 1,02 à 1,04 selon l’axe réduit les déviations dimensionnelles sans itération physique supplémentaire.
5. Stringing, décalages de couches et problèmes d’adhérence en FDM
Ces défauts courants en impression 3D concernent principalement les procédés par extrusion (FDM/FFF) et apparaissent lorsque les paramètres de base ne sont pas maîtrisés.
Le stringing se manifeste par des fils de matière entre deux zones non connectées de la pièce. Il résulte d’un retrait insuffisant de la buse lors des déplacements à vide et d’une température d’extrusion trop élevée qui fluidifie excessivement le polymère. Les défauts comme le stringing se corrigent en ajustant la distance et la vitesse de retrait, ainsi qu’en abaissant la température de 5 à 10 °C.
Les décalages de couches (layer shifts) indiquent un problème cinématique : perte de pas moteur, courroie détendue ou collision entre la buse et la pièce. Ces défauts sont diagnostiqués par famille selon une méthodologie systématique qui classe les anomalies en familles extrusion, thermique et cinématique.
L’adhérence de la première couche conditionne la réussite de toute impression. Une hauteur de couche initiale mal calibrée, un plateau non nivelé ou une surface d’impression inadaptée provoquent le décollement en cours de fabrication. Les solutions pratiques incluent :
- Nettoyage systématique du plateau avant chaque impression
- Utilisation d’un adhésif adapté au matériau (laque, colle PVA, PEI pour les polymères techniques)
- Calibration de l’offset Z avec une précision de 0,05 mm
90 % des erreurs en FFF proviennent de trois variables : débit, température et état du matériau. Un filament stocké dans une atmosphère humide absorbe l’humidité et génère des bulles à l’extrusion, source de sous-extrusion et de stringing simultanés. Le séchage préventif du filament à 60–80 °C pendant 4–6 heures avant impression élimine ce facteur de risque.
Conseil de pro : Calibrez les E-steps de votre extrudeur avec une règle et un marqueur sur le filament. Une erreur de débit de 5 % suffit à générer une sous-extrusion visible sur les parois et une porosité interne non détectable à l’œil nu.
L’analyse automatisée par intelligence artificielle facilite aujourd’hui la détection et la classification de ces défauts visuels en production. Des réseaux de neurones entraînés sur des jeux de données industriels atteignent des taux de reconnaissance fiables pour le stringing, le warping et les décalages de couche.
Points clés
La maîtrise des défauts en impression 3D repose sur une classification normalisée, un diagnostic par famille et une conception DfAM adaptée au procédé.
| Point | Détails |
|---|---|
| Classification normalisée | La norme SIST EN ISO/ASTM 52948:2026 définit six catégories de défauts pour structurer le diagnostic. |
| DfAM comme prévention | Adapter la géométrie au procédé réduit les défauts dimensionnels et les fissures avant toute intervention machine. |
| Diagnostic par famille | Classer les anomalies en familles extrusion, thermique et cinématique cible l’origine et évite les ajustements inutiles. |
| Contrôle qualité intégré | La métrologie optique 3D et la micro-tomographie détectent les défauts internes sans destruction de la pièce. |
| Gestion des matériaux | L’état du filament ou de la poudre conditionne directement le taux de porosité et la qualité d’extrusion. |
Mon regard sur la gestion proactive des défauts en production additive
La plupart des équipes que je rencontre abordent encore les défauts de manière réactive : on imprime, on constate, on ajuste. Cette approche génère des pertes de temps et de matière considérables, surtout sur des procédés métalliques où chaque cycle de fabrication représente un coût significatif.
Ce que l’expérience terrain enseigne, c’est que la physique du procédé impose des limites que le design doit anticiper, pas subir. Forcer une géométrie inadaptée dans une machine parfaitement réglée produit toujours des défauts. Le problème n’est pas la machine, c’est la conception.
L’arrivée des capteurs optiques in-situ et de l’IA change réellement la donne sur ce point. Un système capable de détecter une anomalie de fusion à la couche 47 sur 300 évite de découvrir le défaut après démontage et post-traitement. C’est un gain de traçabilité autant qu’un gain économique.
Ce que je recommande systématiquement : construire une base de données de défauts documentée par procédé, matériau et paramètres. Cette base devient rapidement l’outil de diagnostic le plus fiable dont dispose une équipe. Elle transforme chaque rejet en information exploitable plutôt qu’en coût subi.
— romain
Mc3dline accompagne vos projets de fabrication additive industrielle
Mc3dline opère depuis l’Essonne (91) un bureau de fabrication additive industrielle couvrant les technologies SLS, FDM industrielle et SLA. Chaque projet bénéficie d’un accompagnement bureau d’études intégré, avec une analyse DfAM en amont pour réduire les défauts avant la première impression.
Nos équipes appliquent des protocoles de contrôle qualité adaptés à chaque procédé : métrologie dimensionnelle, inspection visuelle et validation mécanique sur demande. Que vous cherchiez à produire des prototypes fonctionnels ou des pièces de série en polymère technique ou en résine, Mc3dline vous propose un devis sur mesure adapté à vos contraintes de tolérance et de délai. Contactez-nous pour soumettre votre projet.
Questions fréquentes
Quelles sont les six catégories de défauts en fabrication additive ?
La norme SIST EN ISO/ASTM 52948:2026 classe les défauts en fissures, porosités, inclusions, défauts de fusion, défauts dimensionnels et autres anomalies. Cette classification structure le diagnostic industriel et guide les actions correctives.
Comment diagnostiquer les défauts d’impression 3D efficacement ?
Un diagnostic systématique classe les anomalies en familles extrusion, thermique et cinématique. Cette méthode cible l’origine précise du défaut et évite les ajustements par essais-erreurs.
Qu’est-ce que le warping et comment l’éviter ?
Le warping est une déformation du fond de pièce causée par un retrait thermique différentiel lors du refroidissement. On le réduit en chauffant le plateau, en adaptant l’orientation de la pièce et en choisissant un matériau à faible coefficient de dilatation.
Pourquoi le filament humide génère-t-il des défauts d’impression ?
Un filament qui a absorbé de l’humidité produit des bulles de vapeur à l’extrusion. Ces bulles causent simultanément de la sous-extrusion, du stringing et une porosité interne. Un séchage à 60–80 °C pendant 4–6 heures avant impression élimine ce risque.
Comment détecter les porosités internes sans détruire la pièce ?
La micro-tomographie aux rayons X et le scanner industriel permettent une inspection volumétrique complète sans découpe. Ces méthodes identifient la taille, la position et la densité des porosités fermées avec une résolution inférieure au dixième de millimètre.
Recommandation
- Contrôle qualité impression 3D : procédures et bonnes pratiques
- Impression 3D : 5 Pièces Industrielles Économiques à Produire
- Matériaux techniques 3D : guide essentiel pour PME (2026)
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 24 h.