

Réduisez 80 % du temps : convertir un scan 3D en CAO pour ingénieurs
Guide pratique pour ingénieurs : méthodes concrètes, tolérances industrielles et checklist pour convertir un scan 3D en CAO et relancer la production.
Un scan 3D produit toujours un maillage triangulaire, au format STL ou OBJ. Une CAO modifiable, elle, est une définition mathématique solide (B‑Rep/NURBS) exportable en STEP ou IGES. Passer de l’un à l’autre exige un flux structuré, pas une simple conversion de fichier : c’est ce qu’on appelle la rétro‑ingénierie. L’objectif industriel reste constant : obtenir un modèle exploitable en usinage, en assemblage ou en impression 3D, avec des tolérances définies dès le départ.
En bref:
- La précision finale du modèle CAO dépend du contrôle rigoureux à chaque étape, notamment l’alignement et la validation par carte d’écarts, pour un rendu conforme aux tolérances industrielles.
- La qualité du maillage brut avant nettoyage est essentielle, car jusqu’à 80 % du temps de rétro‑ingénierie peut être dédié à sa purification, surtout sur des surfaces réfléchissantes ou complexe.
- La reconstruction mathématique de surfaces doit privilégier des primitives précises pour l’usinage ou des formes libres pour les pièces organiques, en ajustant la finesse des surfaces selon l’usage final.
- Le choix du format d’export pour la production doit se faire en fonction de la destination, avec le STEP étant le plus répandu pour sa compatibilité universelle, et le contrôle des tolérances en amont reste crucial.
- Les erreurs courantes en rétro‑ingénierie proviennent de modifications directes du maillage, de l’absence de définition préalable des tolérances, ou d’une approximation excessive lors du fitting, en évitant toujours la correction a posteriori.
Table des matières
- Quel flux de travail suivre pour passer du scan à la CAO ?
- Comment préparer et nettoyer un maillage avant reconstruction ?
- Où placer les axes de référence et les sections de coupe ?
- Comment reconstruire des surfaces CAO fidèles au scan ?
- Comment valider la conformité du modèle CAO reconstruit ?
- Quels formats d’export choisir pour la production ?
- Quelles erreurs évitent un flux scan→CAO raté ?
- Comment MC3D Line applique ce flux en production réelle ?
- Quelle checklist suivre avant de lancer un projet scan→CAO ?
- Perspective : où l’automatisation atteint ses limites
- Besoin d’un audit ou d’une conversion scan 3D vers CAO ?
- Sources
- Questions fréquentes
Quel flux de travail suivre pour passer du scan à la CAO ?
Reconstruire une CAO à partir d’un scan 3D suit une séquence assez normée, largement documentée dans les logiciels spécialisés de rétro‑ingénierie. Chaque étape conditionne la qualité de la suivante : une erreur d’alignement en début de chaîne se répercute jusqu’à l’export final, où elle devient beaucoup plus coûteuse à corriger.
- Acquisition : la capture du nuage de points ou du maillage se fait au scanner laser, par lumière structurée ou par photogrammétrie, selon la taille de la pièce et la précision recherchée. Un scanner laser portable convient aux pièces moyennes à grandes, la lumière structurée excelle sur les petites pièces à haute précision, et la photogrammétrie reste pertinente pour les très grandes structures où le scan laser devient encombrant.
- Nettoyage du maillage : suppression du bruit, comblement des trous issus d’occlusions optiques, réduction du nombre de facettes sur les zones non fonctionnelles.
- Alignement : positionnement du maillage sur un système d’axes de référence cohérent avec la fonction de la pièce, pas seulement avec sa géométrie brute.
- Création de sections : extraction de coupes transversales aux endroits stratégiques, qui serviront de base aux esquisses paramétriques.
- Reconstruction de surfaces : ajustement de primitives (plans, cylindres, congés) et de patchs NURBS sur le maillage de référence.
- Validation : comparaison du modèle CAO reconstruit avec le maillage source via une carte d’écarts.
- Export : génération du fichier CAO au format attendu par la chaîne de production, STEP le plus souvent.
Le choix de la méthode de fitting à l’étape 5 dépend directement de l’usage final. Une pièce destinée à l’usinage CNC réclame des surfaces analytiques exactes (plans, cylindres, cônes), tandis qu’une pièce organique ou esthétique tolère des patchs NURBS plus libres, ajustés par lissage contrôlé. Le compromis entre précision et temps de traitement se décide dès cette étape : viser 0,02 mm sur une pièce qui tolère 0,2 mm multiplie le temps de reconstruction sans bénéfice fonctionnel.
Des solutions comme Geomagic Design X, ZEISS REVERSE ENGINEERING ou QuickSurface accélèrent nettement cette conversion, là où les logiciels de CAO généralistes gèrent mal des maillages de plusieurs millions de facettes sans module dédié à la rétro‑ingénierie. Le choix de l’outil dépend aussi du système CAO de destination : SolidWorks, Catia, NX et Inventor n’importent pas tous les formats intermédiaires de la même façon.
Comment préparer et nettoyer un maillage avant reconstruction ?
La qualité du maillage brut détermine la majeure partie du travail à venir. Selon les retours d’expérience de terrain, un maillage bruité ou inutilement dense peut représenter jusqu’à 80 % du temps total passé sur un projet de rétro‑ingénierie, contre à peine une fraction pour la reconstruction elle‑même une fois le maillage propre. Autrement dit, chaque minute investie en amont sur la capture se rembourse largement en aval.
Avant même de lancer le scanner, définissez votre objectif : voulez‑vous reconstruire la géométrie nominale théorique d’une pièce neuve, ou reproduire fidèlement l’usure et les défauts d’une pièce en service ? Ces deux livrables demandent des stratégies différentes, et confondre les deux allonge inutilement les cycles d’itération.
Sur le terrain, quelques réflexes réduisent le nettoyage à venir :
- Matifier les surfaces réfléchissantes ou transparentes avant capture, avec un spray anti‑reflet ou une poudre révélatrice.
- Placer des marqueurs physiques (pastilles codées) sur les pièces complexes pour faciliter la fusion de plusieurs scans partiels.
- Adapter la résolution du scan à la taille des plus petits détails fonctionnels, sans sur‑échantillonner les grandes surfaces planes.
- Fusionner les scans multi‑angles avant le nettoyage global plutôt qu’après, pour éviter de dédoubler le travail de réparation.
Conseil de pro : ne décimez jamais uniformément un maillage. Conservez la densité de triangles sur les arêtes, chanfreins et zones d’assemblage, et réduisez agressivement sur les surfaces planes ou courbes non fonctionnelles. Vous gagnez en légèreté de fichier sans perdre l’information géométrique qui compte pour la CAO.
Où placer les axes de référence et les sections de coupe ?
L’alignement est l’étape la plus sous‑estimée du flux scan vers CAO, et pourtant celle qui conditionne la fiabilité de tout ce qui suit. Un maillage mal aligné produit des esquisses faussées, qui produisent des surfaces faussées, qui produisent un modèle inexploitable en production, même si chaque étape individuelle semblait correcte.
Le choix des plans et axes fonctionnels doit suivre la logique de la pièce, pas sa forme apparente. Un carter moteur s’aligne sur ses portées de roulement et son plan de joint, pas sur son enveloppe extérieure irrégulière issue de la fonderie. Trois approches se combinent selon le contexte :
- Best‑fit global : l’algorithme cherche l’alignement qui minimise l’écart moyen sur l’ensemble du maillage, adapté aux pièces sans repère géométrique évident.
- Alignement par marqueurs ou repères de symétrie : utile sur des pièces présentant des axes de révolution ou des plans de symétrie francs, comme les corps de vannes ou les carters usinés.
- Référence par machine à mesurer tridimensionnelle (MMT) : quand une précision certifiée est requise, un relevé MMT préalable sert de vérité terrain pour caler le nuage de points scanné.
Les sections de référence se placent ensuite aux endroits où la géométrie change de nature : jonction entre un cylindre et un congé, plan de symétrie d’une pièce moulée, axe d’un alésage fonctionnel. Multiplier les coupes sur une zone déjà bien définie n’apporte rien ; en revanche, une coupe mal placée sur une transition complexe génère une esquisse impossible à paramétrer proprement.
Comment reconstruire des surfaces CAO fidèles au scan ?
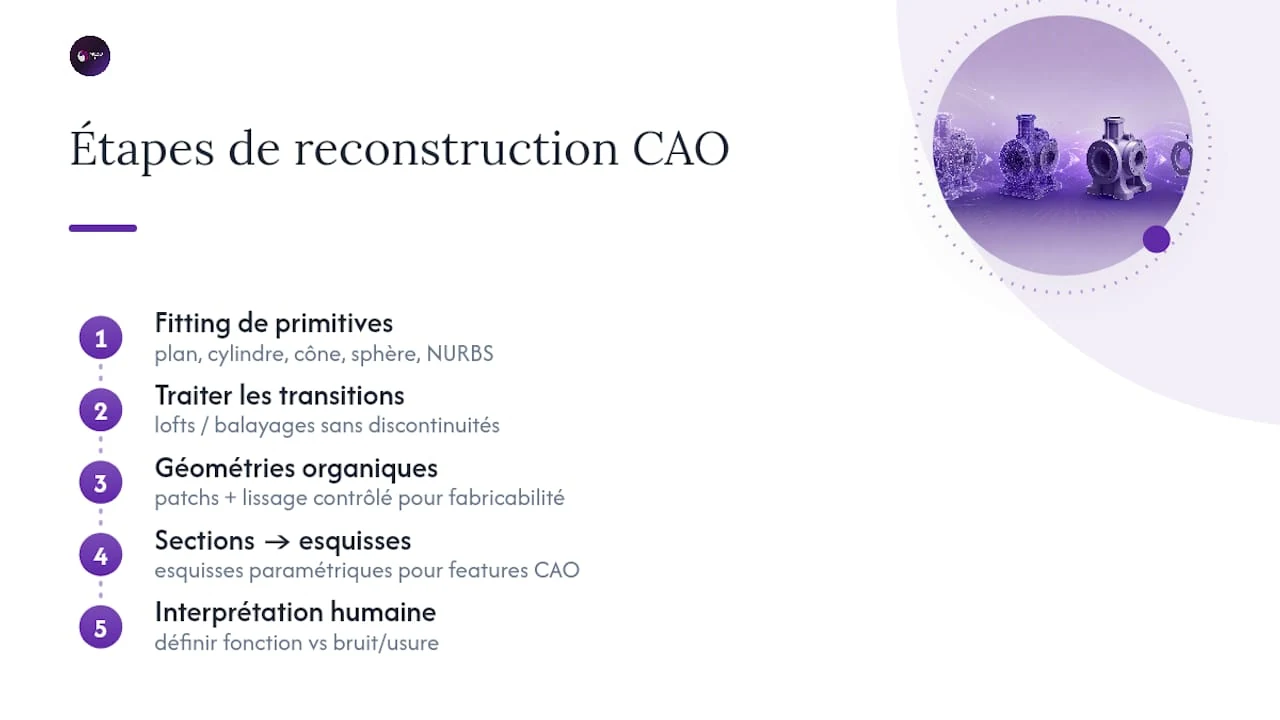
La reconstruction consiste à remplacer chaque zone du maillage par une entité mathématique exacte : plan, cylindre, cône, sphère, ou patch NURBS pour les formes libres. Cette étape transforme un nuage de facettes en un modèle B‑Rep que votre système de CAO peut interroger, modifier et coter, exactement comme il le ferait pour une pièce dessinée depuis zéro.
Le fitting de primitives commence par les surfaces simples : un alésage devient un cylindre paramétrique, une face plane devient un plan contraint. Les zones de transition, congés et raccords, se traitent ensuite par lofts ou balayages qui relient proprement les primitives entre elles sans créer de discontinuités visibles à l’analyse de courbure.
Pour les géométries organiques, comme une hélice ou une pale de ventilateur, l’approche par patchs et lissage contrôlé permet d’obtenir des surfaces fabricables sans sacrifier la géométrie fonctionnelle critique, un compromis illustré par le cas d’une hélice d’unité de refroidissement reconstruite directement à partir d’un scan.
Les sections extraites à l’étape précédente se convertissent alors en esquisses paramétriques, sur lesquelles vous appliquez des features CAO classiques : extrusions, révolutions, congés, chanfreins. C’est ici que l’intention de conception refait surface, littéralement. Un perçage qui semblait légèrement ovalisé sur le scan, parce que la pièce a vécu en production, doit être reconstruit en cercle parfait si l’objectif est une pièce de rechange fonctionnelle. Cette interprétation reste fondamentalement humaine : la rétro‑ingénierie exige de distinguer ce qui relève de la fonction de ce qui relève du bruit de fabrication ou de l’usure, un jugement qu’aucun algorithme de fitting automatique ne rend correctement seul.
Comment valider la conformité du modèle CAO reconstruit ?
La carte d’écarts (ou deviation map) reste l’outil de validation de référence en rétro‑ingénierie. Elle superpose le modèle CAO reconstruit au maillage source et colore chaque zone selon l’écart mesuré, généralement en dégradé du vert (conforme) au rouge (hors tolérance).
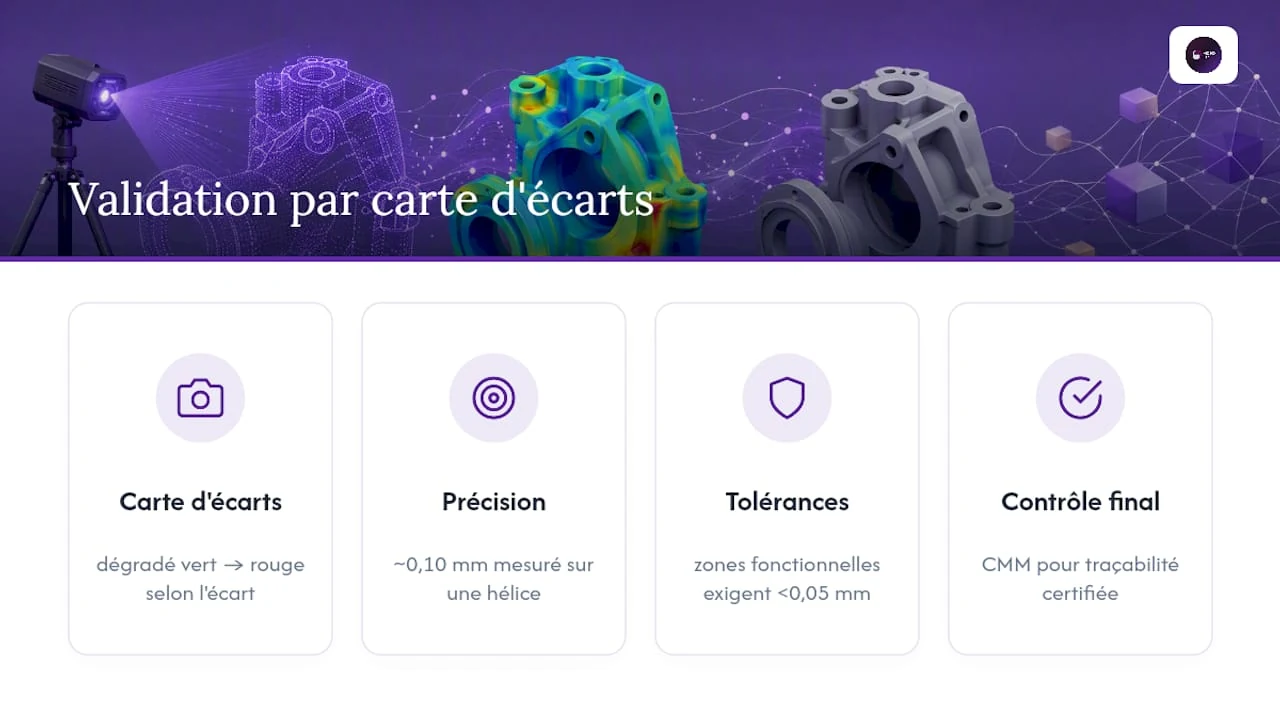
Un projet de rétro‑ingénierie mené sur une hélice d’unité de refroidissement a montré des écarts d’environ 0,10 mm après reconstruction complète, un niveau de précision qui illustre ce qu’un flux structuré permet d’atteindre sur une géométrie complexe.
Les seuils d’acceptation varient fortement selon la fonction de la pièce. Un boîtier esthétique sans contrainte d’assemblage peut tolérer plusieurs dixièmes de millimètre, alors qu’une pièce d’interface mécanique en rotation, un roulement ou un engrenage, exige souvent une précision inférieure à 0,05 mm sur les zones fonctionnelles critiques. La carte d’écarts doit distinguer les deux : un écart tolérable sur une face de carrosserie peut être inacceptable sur une portée d’arbre.
Pour les pièces à criticité élevée, la carte d’écarts optique se complète par un contrôle sur machine à mesurer tridimensionnelle, qui offre une traçabilité certifiée. Documenter ce contrôle, avec les valeurs mesurées et la méthode employée, devient indispensable dès que la pièce entre dans une chaîne de production réglementée.
Quels formats d’export choisir pour la production ?
Le choix du format d’export dépend de la destination finale du modèle, pas d’une préférence logicielle. Trois formats dominent la production industrielle :
- STEP (.stp) : format neutre le plus répandu, préserve la structure B‑Rep et les métadonnées de features dans la majorité des chaînes CAO/FAO.
- IGES (.igs) : plus ancien, encore utilisé par certains équipements FAO patrimoniaux, mais moins fiable sur les solides complexes que STEP.
- Parasolid (.x_t) : format natif de nombreux moteurs CAO (SolidWorks, NX), utile pour un échange direct entre systèmes compatibles sans passer par un format neutre.
Avant transmission au fabricant, nettoyez les features non pertinentes, nommez clairement les repères d’usinage et documentez les tolérances par zone plutôt qu’une tolérance générale. Le fabricant a besoin de connaître, au minimum, la tolérance dimensionnelle attendue, l’état de surface requis et le matériau final visé, faute de quoi il applique ses propres hypothèses par défaut.
Quelles erreurs évitent un flux scan→CAO raté ?
Trois erreurs reviennent systématiquement sur les projets de rétro‑ingénierie mal préparés, et toutes se corrigent en amont plutôt qu’en aval.
- Éditer directement le fichier STL en production. Un maillage n’a pas d’intention de conception : modifier un STL revient à sculpter du sable, sans possibilité de reparamétrer une cote ensuite. Toute pièce destinée à évoluer doit passer par une reconstruction paramétrique complète.
- Ne pas définir la tolérance avant de scanner. Sans objectif de précision fixé en amont, l’équipe découvre souvent trop tard que la résolution de capture était insuffisante, ce qui impose un nouveau scan complet.
- Accepter une surface mal fittée pour gagner du temps. Un patch approximatif génère des erreurs qui se propagent dans toutes les features suivantes. La correction, ici, consiste à réaligner le maillage, redéfinir les sections mal placées, puis refitter les surfaces concernées, plutôt que de rustiner localement un modèle déjà bancal.
Comment MC3D Line applique ce flux en production réelle ?
Chez Mc3dline, un projet de scan 3D suit systématiquement la même logique : audit préalable, capture, rétro‑conception, puis validation avant lancement en production. Cette structure évite les allers‑retours coûteux entre bureau d’études et atelier, un problème récurrent quand la tolérance n’a pas été fixée dès le départ.
Le déroulé type ressemble à ceci :
- Audit de faisabilité pour cadrer l’objectif (pièce neuve, pièce usée à reproduire, ou amélioration fonctionnelle).
- Scan de la pièce existante et nettoyage du maillage.
- Rétro‑conception en modèle CAO paramétrique, avec sections et surfaces ajustées à la fonction réelle de la pièce.
- Choix du procédé de sortie selon le besoin : frittage sélectif par laser (SLS) pour des séries fonctionnelles, FDM pour du prototypage rapide, ou usinage CNC 4 axes quand la précision ou le matériau l’exigent.
Le gain le plus concret d’un flux scan→CAO bien structuré n’est pas seulement la précision géométrique obtenue, c’est la capacité à réintégrer une pièce obsolète dans une chaîne d’approvisionnement industrielle, avec des délais maîtrisés et une documentation traçable pour chaque écart mesuré.
Ce type de démarche s’applique aussi bien à une pièce mécanique classique qu’à des interventions spécifiques en secteur défense ou medtech, où la documentation technique et la traçabilité des tolérances comptent autant que la géométrie elle‑même.
Quelle checklist suivre avant de lancer un projet scan→CAO ?
Avant de démarrer, vérifiez que ces points sont tranchés, pas seulement discutés en réunion.
- La tolérance cible est définie par zone fonctionnelle, pas de manière générique.
- L’état de surface attendu et le matériau final sont connus avant le scan.
- Les outils de capture et de reconstruction sont adaptés à la taille et à la complexité de la pièce.
| Jalon | Validation attendue |
|---|---|
| Capture | Maillage complet, sans trou sur les zones fonctionnelles |
| Nettoyage | Décimation contrôlée, features critiques préservées |
| Sections | Coupes placées sur les transitions géométriques clés |
| Validation | Carte d’écarts conforme aux seuils fixés |
| Export | Fichier STEP/IGES livré avec tolérances documentées |
Perspective : où l’automatisation atteint ses limites
L’automatisation progresse vite sur le fitting de surfaces simples, mais elle ne remplace pas l’interprétation métier. Décider qu’un perçage légèrement ovalisé doit devenir un cercle parfait, ou qu’une usure doit être reproduite à l’identique, reste un choix d’ingénieur, pas un paramètre logiciel.
Le retour sur investissement d’un projet de rétro‑ingénierie dépend directement du volume et de la criticité des pièces concernées. Pour une pièce unique à faible enjeu, un scan rapide et un fitting approximatif suffisent souvent. Pour une pièce critique destinée à une petite série, confier le projet à un bureau d’études habitué à ce flux évite des semaines d’itération et des non‑conformités découvertes trop tard en production.
— romain
Besoin d’un audit ou d’une conversion scan 3D vers CAO ?
Mc3dline traite la conversion scan 3D vers CAO comme un projet d’ingénierie complet, pas comme un simple service de fichier : audit de faisabilité, bureau d’études mécanique, impression 3D industrielle et usinage CNC 4 axes s’enchaînent dans une même chaîne de traçabilité, ce qui évite de faire transiter votre pièce entre plusieurs prestataires qui ne se parlent pas.
Basé en Essonne (91), notre équipe accompagne des ingénieurs R&D, des responsables manufacturing et des acheteurs industriels qui doivent réintégrer une pièce obsolète dans leur chaîne de production, avec des tolérances documentées et un procédé de fabrication adapté, SLS, MJF, FDM, SLA ou usinage CNC. Chaque projet démarre par un audit de faisabilité qui cadre la tolérance visée et le procédé de sortie avant tout engagement de production.
Vous avez une pièce à scanner, reconstruire en CAO puis relancer en fabrication ? Demandez un devis technique pour cadrer votre projet de rétro‑conception.
Questions fréquentes
Quelle est la différence entre un scan 3D et un modèle CAO ?
Un scan 3D produit un maillage triangulé (STL/OBJ) qui décrit une surface sans intention de conception, tandis qu’un modèle CAO (STEP/IGES) est une définition mathématique solide et paramétrique, modifiable feature par feature.
Quel logiciel utiliser pour convertir un scan 3D en CAO ?
Des solutions spécialisées comme Geomagic Design X, ZEISS REVERSE ENGINEERING ou QuickSurface gèrent la conversion maillage vers CAO plus efficacement que les logiciels de CAO généralistes, qui peinent sur les maillages de plusieurs millions de facettes. Un bureau d’études comme Mc3dline peut piloter cette conversion pour vous si votre équipe ne dispose pas de ces outils en interne.
Quel est le tarif d’une prestation de scan 3D vers CAO ?
Le coût dépend de la taille de la pièce, de la complexité géométrique et de la précision requise ; il n’existe pas de tarif universel. Un audit de faisabilité préalable permet d’obtenir une estimation adaptée à votre pièce et à votre objectif de tolérance.
Existe‑t‑il un logiciel de CAO gratuit adapté à la 3D ?
Des outils gratuits comme FreeCAD permettent de manipuler des géométries CAO simples, mais ils restent limités face à des maillages complexes issus de scan, où les modules de rétro‑ingénierie dédiés font la différence sur le temps de reconstruction.
Quand faut‑il recourir à la rétro‑ingénierie plutôt qu’à un redessin classique ?
La rétro‑ingénierie s’impose quand une pièce existe physiquement sans plan CAO disponible, typiquement une pièce obsolète, une pièce de rechange sans fournisseur, ou une pièce dont la géométrie a évolué en production par rapport à son plan d’origine.
Recommandations
- Scan 3D en industrie : optimiser vos procédés et prototypage
- Optimiser le cycle de vie d’une pièce 3D imprimée
- Audit de faisabilité impression 3D : réussir votre projet
- Audit de faisabilité impression 3D : réussir votre projet
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 24 h.