

Recyclage des matériaux d'impression 3D : guide industriel
Découvrez comment optimiser le recyclage des matériaux d'impression 3D pour réduire les coûts et améliorer la durabilité industrielle.
Pour les poudres SLS non frittées, la réutilisation contrôlée par reconditionnement (tamisage, additif, mélange) est la voie la plus rentable dès que le MFR reste dans les tolérances. Pour les chutes thermoplastiques techniques (TET, préimprégnés CF/PEKK), la régénération par broyage → extrusion réactive → granulation ouvre la voie au FGF. Pour les pièces déclassées hors spécification, l’élimination ou la valorisation externe reste souvent la seule option viable.
Trois règles rapides orientent la décision :
- Poudre SLS (PA12, PA11) : mesurer MFR et DSC avant tout. Si le MFR a chuté de plus de 50 %, orienter vers injection ou extrusion plutôt que vers un nouveau cycle SLS. L’étude MDPI mesure une réduction importante du Melt Flow Index sur poudre PA12 non frittée, ce qui rend l’injection moulage plus robuste que le FDM pour cette valorisation.
- Chutes TET/thermoplastiques techniques : volumes annuels supérieurs à 1 t/an justifient un investissement en ligne de broyage-extrusion ; en dessous, sous-traiter la granulation.
- Broyât renforcé fibres : exige une étape de pelletisation fiable avant toute réinjection en FGF, faute de quoi les fragments causent des colmatages répétés.
Un audit matière et un lot pilote de 3 à 6 mois permettent de valider hypothèses process et coûts avant tout engagement CAPEX. Mc3dline accompagne ces démarches sur demande.
Points clés
Le recyclage industriel des matériaux d’impression 3D repose sur trois décisions séquentielles : caractériser le gisement, choisir la route (réutilisation, régénération ou élimination) et valider sur lot pilote avant tout CAPEX.
| Point | Détails |
|---|---|
| Poudre SLS : tester avant de réutiliser | Une chute de MFR supérieure à 50 % oriente vers l’injection plutôt que vers un nouveau cycle SLS. |
| Ratio de rafraîchissement standard | Le ratio 60:40 (usagée/fraîche) est la référence ; la silice amorphe (0,05–0,10 %) peut permettre d’atteindre 80:20. |
| Pelletisation obligatoire pour FGF | Sans granulation fiable, les fragments de TET/CF-PEKK causent des colmatages systématiques en FGF. |
| Extrusion réactive pour PEKK/PPS | Les allongeurs de chaîne restaurent partiellement la viscosité mais exigent un contrôle GPC lot par lot. |
| Pilote avant CAPEX | Un lot pilote de 5 à 10 kg suffit pour valider la faisabilité et estimer le coût réel de reconditionnement. |
| Mc3dline : audit et pilote industriel | Mc3dline accompagne audit matière, essais DSC/MFR et prototypage pilote SLS/FGF sur devis. |
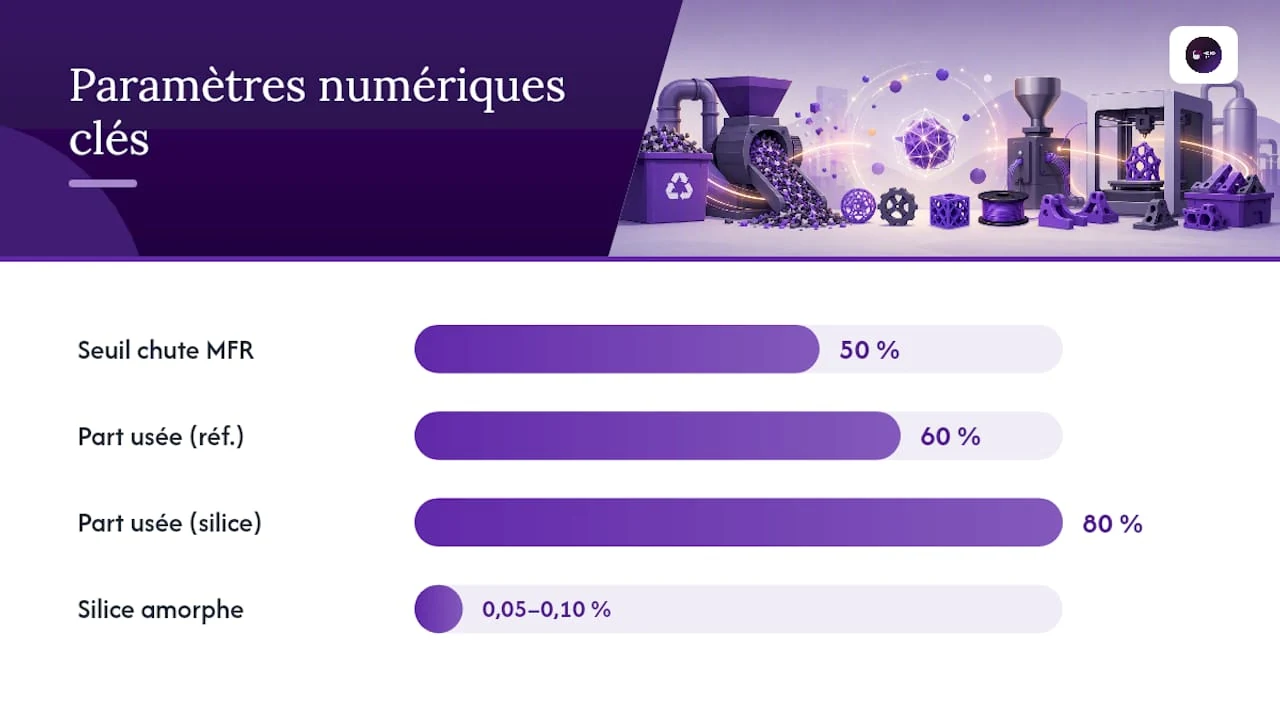
Table des matières
- Comment décider : réutiliser, régénérer ou éliminer ?
- Quelles sont les bonnes pratiques pour les poudres SLS ?
- Comment transformer les rebuts thermoplastiques en granulés pour FGF ?
- L’extrusion réactive restaure-t-elle les propriétés des thermoplastiques techniques ?
- Quels contrôles qualité sont indispensables pour les matériaux recyclés ?
- Quels équipements et quels investissements prévoir ?
- Comment déployer une boucle de recyclage en production ?
- Quelles preuves expérimentales valident ces approches ?
- Comment Mc3dline intervient sur vos projets de boucle fermée
- Mc3dline : audit matière, pilote et qualification industrielle
- Sources
- Questions fréquentes
Comment décider : réutiliser, régénérer ou éliminer ?
La décision se structure en quatre étapes reproductibles, applicables par un responsable production sans expertise chimique avancée.
- Caractériser le gisement : identifier la nature du matériau (poudre SLS, chute TET, broyât renforcé), estimer le volume annuel disponible et vérifier la traçabilité des lots (historique thermique, nombre de cycles).
- Tests d’entrée : mesurer le MFR (ou la viscosité par rhéologie), réaliser une analyse DSC (Tm, Tc, enthalpie de fusion) et contrôler l’humidité résiduelle. Ces trois mesures suffisent pour 80 % des décisions.
- Appliquer la règle des seuils : MFR dans tolérance → réutilisation directe ou reconditionnement ; MFR dégradé mais Tm stable → régénération par extrusion ; Tm et enthalpie altérées → mise au rebut ou valorisation externe.
- Valider sur lot pilote : avant tout déploiement, produire un lot test, mesurer les propriétés mécaniques (traction, flexion) et comparer aux spécifications de la pièce cible.
Conseil de pro : un lot pilote minimal de 5 à 10 kg suffit pour valider la faisabilité process et estimer le coût réel de reconditionnement avant d’engager un CAPEX. Prévoir systématiquement des éprouvettes de qualification issues de ce lot.
La gestion des contaminants conditionne la qualité de toute la chaîne : trier les matériaux en amont (séparation par grade, élimination des corps étrangers métalliques par détection magnétique) reste une étape non négociable, quelle que soit la route choisie.
Quelles sont les bonnes pratiques pour les poudres SLS ?
La poudre PA12 non frittée récupérée après un cycle SLS n’est pas un déchet : c’est une ressource dont la viscosité est chimiquement altérée et qui nécessite une analyse thermique avant toute réincorporation. Traiter cette poudre sans caractérisation préalable est la principale erreur observée en production.
Mécanismes d’altération thermique : l’exposition prolongée à la chaleur dans la chambre de frittage provoque un allongement de chaîne partiel, une augmentation de la viscosité et un rétrécissement de la fenêtre de frittage. Le MFR diminue, la Tc peut se décaler légèrement, et la poudre devient plus difficile à étaler uniformément.
Règles opérationnelles de rafraîchissement :
- Ratio standard : 60 % poudre usagée / 40 % poudre fraîche, applicable sur la plupart des systèmes SLS PA12 fermés.
- Avec additif silice amorphe : la demande de brevet EOS publiée en mai 2026 revendique des ratios de 65:35 à 80:20 avec des dosages de 0,05 à 0,10 % de silice amorphe, améliorant l’écoulement sans dégrader les propriétés mécaniques.
- Protocole terrain (Sinterit/Lisa X) : tamisage, prémélange, additif carbone en faible dosage, mélange haute vitesse, puis stockage hermétique avec dessiccants maintenant l’humidité relative sous 20 %.
Repère clé : une étude Voxeljet/Fraunhofer sur technologie HSS indique que la poudre PA12 reconditionnée peut être entièrement réutilisée sur certains systèmes, avec un impact économique significatif, la poudre représentant une part significative des coûts d’exploitation.
Indicateurs QC à surveiller à chaque lot : MFR, DSC (Tm/Tc/enthalpie), test d’écoulement (angle de repos), humidité résiduelle. Intégrer un essai de calibration sur éprouvette avant lancement série.
Comment transformer les rebuts thermoplastiques en granulés pour FGF ?
La chaîne technique de valorisation des chutes TET et thermoplastiques techniques suit un flux en cinq étapes, dont chacune conditionne la qualité du granulé final.
- Déchiquetage primaire : réduction des chutes à des fragments de 15 mm maximum (tamis de sortie broyeur).
- Double broyage si nécessaire : pour les renforts fibres (CF/PEKK), un second passage réduit la taille à 3/16 de pouce environ pour homogénéiser la distribution granulométrique.
- Extrusion mono-vis : l’extrudeuse Brabender (référence laboratoire et scale-up) travaille à 380–400 °C pour PEEK/PEKK. La thèse de l’ÉTS documente une baisse de Tm de 342 à 333 °C et une perte d’enthalpie de fusion d’environ 17 % après 51 minutes à 380 °C en air, ce qui impose un contrôle strict du temps de séjour.
- Pelletisation : étape critique pour éviter les colmatages en FGF. Sans pelletisation fiable, les fragments irréguliers bloquent les trémies et les buses.
- Tamisage final et conditionnement : élimination des fines et des agglomérats avant stockage en contenants hermétiques.
| Étape | Équipement de référence | Paramètre critique |
|---|---|---|
| Déchiquetage | Broyeur industriel UNTHA | Tamis de sortie 15 mm |
| Double broyage | Broyeur à couteaux | Granulométrie cible 3/16 in |
| Extrusion | Brabender mono-vis | 380–400 °C (PEEK/PEKK) |
| Pelletisation | Granulateur en ligne | Régularité des granulés |
| Tamisage final | Crible vibrant | Élimination des fines |
Les cas d’usage adaptés à cette voie sont l’outillage, les prototypes fonctionnels et les pièces non structurelles. Pour les pièces structurelles, la validation mécanique cycle par cycle reste obligatoire.
L’extrusion réactive restaure-t-elle les propriétés des thermoplastiques techniques ?
L’extrusion réactive consiste à incorporer des allongeurs de chaîne lors de l’extrusion pour restaurer la viscosité et les propriétés mécaniques d’un polymère dégradé thermiquement. C’est une approche pertinente pour PPS, PEKK et PEEK, dont les chaînes se scindent partiellement à chaque cycle thermique.
Avantages et limites en pratique :
- Restauration du MFI : les allongeurs de chaîne (type Joncryl ou équivalents époxy-fonctionnels) peuvent partiellement compenser la chute de viscosité, rendant le granulé réextrudé compatible avec les paramètres FGF d’origine.
- Polymères candidats : PPS et PEKK présentent les meilleurs résultats documentés. Le projet RETPAM positionne explicitement l’extrusion réactive avec allongeurs de chaîne comme stratégie de régénération à grande échelle pour ces grades.
- Complexité process : dosage précis de l’additif (typiquement < 1 % en masse), contrôle de la température de réaction, analyses chimiques supplémentaires (GPC pour vérifier la masse molaire restaurée).
- Risques : sur-réticulation possible si le dosage est mal contrôlé, hétérogénéité si le mélange est insuffisant, et nécessité d’une validation lot par lot.
| Critère | Extrusion standard | Extrusion réactive |
|---|---|---|
| Restauration viscosité | Partielle | Significative si bien dosée |
| Contrôles requis | MFR, DSC | MFR, DSC, GPC, dosage additif |
| Complexité opératoire | Modérée | Élevée |
| Cas d’usage optimal | PA12, ABS recyclés | PPS, PEKK, PEEK dégradés |
Quels contrôles qualité sont indispensables pour les matériaux recyclés ?
La reproductibilité des pièces produites avec matière recyclée repose sur une batterie de contrôles structurée en deux niveaux : laboratoire et production.
Contrôles laboratoire (par lot) :
- DSC : mesurer Tm, Tc et enthalpie de fusion. Un décalage de Tc supérieur à 3–5 °C ou une perte d’enthalpie supérieure à 15 % signale une dégradation thermique significative.
- MFI/MFR ou rhéologie : comparer à la valeur de référence du matériau vierge. Tolérance à définir selon le procédé cible (SLS, FGF, injection).
- GPC si disponible : vérifier la distribution des masses molaires, particulièrement après extrusion réactive.
- Humidité résiduelle : séchage à confirmer avant extrusion (< 0,02 % pour PEKK/PEEK).
- Tests mécaniques : traction et flexion sur éprouvettes issues du cycle N, comparées aux valeurs du cycle 0.
Monitoring en production :
- Débit de masse et pression d’extrusion en continu.
- Profils thermiques de chambre SLS (homogénéité ± 2 °C).
- Inspection optique des couches (caméra en ligne) et contrôle dimensionnel automatisé sur pièces témoins.
La fréquence d’échantillonnage recommandée est d’un lot qualifié sur cinq en phase de montée en cadence, puis d’un sur dix en régime établi. Conserver systématiquement des éprouvettes de référence par lot pour traçabilité. Pour les procédures QC détaillées applicables en FA, les bonnes pratiques de contrôle qualité impression 3D constituent une base de travail solide.
Quels équipements et quels investissements prévoir ?
Une unité de régénération industrielle pour la fabrication additive s’articule autour de cinq postes équipements, dont le dimensionnement dépend du volume annuel traité.
| Équipement | Référence terrain | Capacité indicative |
|---|---|---|
| Broyeur industriel | UNTHA (série RS/RG) | plusieurs t/h |
| Extrudeuse mono-vis | Brabender (lab/scale-up) | 2–50 kg/h selon vis |
| Granulateur en ligne | Selon extrudeuse | Couplé à l’extrusion |
| Crible vibrant | Standard industriel | Adapté au débit |
| Mélangeur haute vitesse | CADmix II (retours terrain) | Lots de 8–50 kg |
Ordres de grandeur économiques :
- Reconditionnement PA12 MJF pour SLS (Lisa X) : coût de main-d’œuvre de 1,25 à 1,90 €/kg, coût total par kilogramme attractif, additifs compris, pour des consommations de 50 à 75 kg/mois.
- Petite unité de régénération (1–5 t/an) : CAPEX dominé par le broyeur et l’extrudeuse, OPEX par l’énergie et les additifs.
- Unité moyenne (10–50 t/an) : automatisation du tamisage et de l’alimentation trémie justifiée, main-d’œuvre réduite à la supervision.
Le ROI se calcule simplement : économie matière (prix poudre vierge moins coût de reconditionnement) multipliée par le volume annuel, rapportée au CAPEX. Pour les matériaux techniques à haute valeur (PEEK, PEKK), le retour sur investissement est généralement rapide même sur de petits volumes. Les pièces industrielles économiques à produire en impression 3D illustrent concrètement ces arbitrages économiques.
Comment déployer une boucle de recyclage en production ?
La mise en œuvre industrielle d’une boucle fermée exige une gouvernance projet rigoureuse, au-delà de la seule maîtrise technique.
Checklist de mise en œuvre :
- Plan de traçabilité des lots : numérotation, historique thermique, nombre de cycles, résultats QC associés.
- Protocoles de stockage : contenants hermétiques, dessiccants, étiquetage clair par grade et cycle.
- Tri et décontamination en amont : séparation par polymère, détection magnétique des corps étrangers, élimination des lots douteux.
- Sécurité opérateur : températures d’extrusion élevées (380–400 °C pour PEEK/PEKK), risques poussières (EPI respiratoire, aspiration localisée), contrôle atmosphérique en zone de broyage.
Jalons de gouvernance projet :
- POC (1–3 mois) : validation technique sur petit volume, mesures DSC/MFR, premier lot pilote.
- Pilote (3–6 mois) : montée en volume, validation mécanique complète, ajustement process.
- Montée en cadence : déploiement complet avec KPIs définis (taux de réutilisation, coût/kg récupéré, taux de rebut).
Conseil de pro : définir dès le POC un critère d’arrêt explicite : si le taux de rebut dépasse un seuil fixé ou si les propriétés mécaniques chutent sous la spécification pièce, le lot est éliminé sans dérogation. Ce garde-fou évite les dérives qualité en production.
Pour la gestion des poussières et la configuration d’atelier, les contraintes d’une impression 3D en salle blanche avec double buse offrent un cadre de référence utile pour les environnements sensibles.
Quelles preuves expérimentales valident ces approches ?
Les données disponibles convergent sur plusieurs points exploitables directement en production.
Poudre PA12 SLS (étude MDPI) : réduction du MFI d’environ 61 % mesurée sur poudre non frittée, avec Tm/Tc stables en DSC. L’injection moulage offre une valorisation robuste de cette poudre dégradée, tandis que l’extrusion/FDM introduit une variabilité mécanique accrue nécessitant un monitoring renforcé.
CF/PEKK via FGF (thèse ÉTS) : le process complet (déchiquetage → double broyage → extrudeuse Brabender 203-5HP → pelletisation à 380 °C) est documenté avec mesure d’une baisse de Tm de 342 à 333 °C et d’une perte d’enthalpie de fusion d’environ 17 % après vieillissement à 380 °C. Sans pelletisation, les fragments causent des colmatages systématiques.
Repère chiffré : le coût de reconditionnement PA12 MJF pour SLS sur Lisa X reste inférieur à celui de la poudre vierge tout compris, pour un lot de 8 kg traité en environ 2 heures dont 30 minutes de main-d’œuvre active.
HSS Voxeljet/Fraunhofer : la technologie HSS permet une réutilisation plus complète de la poudre PA12 reconditionnée, avec des propriétés comparables à la poudre vierge sur le système VX200. RETPAM : l’extrusion réactive avec allongeurs de chaîne est validée comme stratégie de régénération pour PPS et PEKK destinés au FGF à grande échelle.
Comment Mc3dline intervient sur vos projets de boucle fermée
Mc3dline accompagne les équipes R&D et production sur l’ensemble du cycle d’un projet de recyclage en fabrication additive : audit matière et flux, essais laboratoire (DSC, MFR), prototypage pilote SLS et FGF, mise en place de monitoring et documentation de traçabilité. Notre position de bureau de fabrication additive industrielle nous permet de tester directement les matériaux régénérés sur nos équipements SLS et FDM, sans intermédiaire.
Pour les équipes souhaitant structurer leur démarche, nous proposons un audit technique initial suivi d’un protocole pilote de 3 à 6 mois avec rapport de qualification. Le cycle de vie d’une pièce 3D imprimée et les stratégies de réutilisation matière font partie intégrante de notre approche d’accompagnement.
Mc3dline : audit matière, pilote et qualification industrielle
Mc3dline propose aux industriels un accompagnement structuré en trois phases : audit matière et flux de déchets, protocole pilote de 3 à 6 mois avec validation mécanique complète, puis rapport de qualification et accompagnement à l’industrialisation. Concrètement, cela signifie des essais DSC et MFR sur vos lots, des impressions test sur nos équipements SLS industriels et FDM, et une documentation traçabilité exploitable pour vos équipes qualité. Les bénéfices sont directs : réduction du coût matière, conformité process et gain mesurable sur vos indicateurs ESG. Pour démarrer, contactez-nous pour un devis d’audit ou un premier échange technique sur votre gisement.
Sources
- Valorization of Waste Powder from Selective Laser Sintering: An Opportunity for the Circular Economy
- Réutilisation de la poudre MJF PA12 en impression SLS - Sinterit
- Thèse — valorisation TET CF/PEKK pour FGF (Mortier / Soucy Ruan-Isabelle)
Questions fréquentes
Quel ratio de rafraîchissement appliquer en SLS PA12 ?
Peut-on réutiliser de la poudre SLS sans analyse préalable ?
Non. La poudre non frittée présente une réduction du MFI pouvant atteindre 61 %, selon l’étude MDPI, ce qui modifie la fenêtre de frittage et peut générer des défauts de pièces non détectables visuellement.
Quels thermoplastiques techniques sont compatibles avec l’extrusion réactive ?
PPS et PEKK sont les candidats les mieux documentés, notamment dans le cadre du projet RETPAM. Le PEEK est également candidat, mais les paramètres de dosage des allongeurs de chaîne restent à valider lot par lot.
À partir de quel volume une ligne de régénération est-elle rentable ?
En dessous de 1 t/an de chutes thermoplastiques techniques, la sous-traitance de la granulation est généralement plus économique que l’investissement en ligne propre. Au-delà, le calcul ROI dépend du prix du matériau vierge et du coût de reconditionnement.
Mc3dline peut-il tester mes matériaux recyclés avant industrialisation ?
Oui. Mc3dline propose un audit matière avec essais DSC et MFR, suivi d’un prototypage pilote sur équipements SLS et FDM industriels, avec rapport de qualification exploitable pour vos équipes qualité.
Recommandation
- Matériaux techniques 3D : guide essentiel pour PME (2026)
- Guide pratique : choisir le bon matériau pour l’impression 3D
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 24 h.