

Ra et Rz pour ingénieurs : éviter le piège du ratio 4–7× en production
Conseils pratiques pour ingénieurs : comment spécifier et mesurer Ra et Rz en production, quand imposer Rz, éviter le piège du ratio 4–7× et contrôler...
Ra mesure la rugosité moyenne d’une surface ; Rz capture la hauteur crête-vallée et révèle les pics et creux locaux que Ra lisse statistiquement. La règle est simple : spécifiez Ra pour un contrôle global de finition, et ajoutez Rz dès que des irrégularités isolées menacent l’étanchéité, le contact ou la tenue en fatigue de la pièce.
En bref:
- Si la fonction de la surface nécessite une étanchéité ou une résistance à la fatigue, il est crucial de spécifier Rz en complément de Ra pour détecter les défauts locaux potentiellement problématiques.
- La norme ISO 4287 établit que Ra et Rz mesurent des propriétés différentes, avec Rz étant plus sensible aux aspérités extrêmes, ce qui limite leur interchangeabilité ou leur conversion fiable.
- La règle empirique d’estimer Rz entre 4 et 7 fois Ra ne doit pas être utilisée pour valider une pièce critique, car elle ne prend pas en compte la nature des irrégularités du profil.
- L’utilisation de Rz est essentielle pour les surfaces en contact, notamment pour repérer des pics qui pourraient causer des fuites ou des rayures, contrairement à Ra qui masque ces défauts.
- Lors de la spécification, il faut toujours indiquer la position d’inspection, l’orientation et la tolérance, en évitant de se baser uniquement sur des ratios empiriques ou une seule mesure.
Table des matières
- Ra vs Rz : comprendre les normes ISO 4287 et la série GPS
- Comment Ra est calculé et ce qu’il révèle vraiment
- Comment Rz est calculé et pourquoi il détecte les défauts locaux
- Ra contre Rz : ce que révèle la comparaison directe
- Quel paramètre spécifier selon la fonction de la surface
- Mesurer Ra et Rz sans se tromper en production
- La rugosité vue du bureau d’études : ce que change le procédé de fabrication
- Pourquoi la conversion Ra/Rz reste un piège pour les ingénieurs
- Sources
- Questions fréquentes
Ra vs Rz : comprendre les normes ISO 4287 et la série GPS
Toute discussion sérieuse sur Ra et Rz repose sur un cadre normatif commun : la méthode du profil, qui distingue le profil primaire, l’ondulation et la rugosité proprement dite. Sans cette distinction, deux ateliers mesurant la même pièce peuvent obtenir des résultats incomparables.
La norme ISO 4287 fixe la terminologie et les définitions mathématiques des paramètres d’état de surface, tandis que la série GPS (spécification géométrique des produits) encadre les méthodes d’échantillonnage et les conditions de mesure. En France, cette base est reprise par la norme NF EN ISO 4287, référence quasi systématique sur les plans de définition industriels.
Pour un bureau d’études, cette normalisation a des conséquences directes :
- Elle garantit la traçabilité des mesures entre fournisseur et client.
- Elle impose de préciser la longueur d’échantillonnage sur chaque rapport de contrôle.
- Elle évite les litiges liés à une interprétation divergente d’un même paramètre.
Comment Ra est calculé et ce qu’il révèle vraiment
Ra, la rugosité moyenne arithmétique, correspond à la moyenne des écarts absolus du profil mesuré par rapport à la ligne moyenne, sur une longueur de base donnée. Selon la norme ISO 4287, ce calcul intègre l’ensemble des points du profil, ce qui en fait un indicateur statistiquement stable.
Cette stabilité est à la fois sa force et sa limite :
- Ra reste peu sensible aux variations d’échantillonnage, donc reproductible d’une mesure à l’autre.
- Ra s’exprime généralement en micromètres (µm), avec des valeurs variant selon le procédé.
- Ra ne distingue pas une surface régulière d’une surface présentant une rayure profonde isolée, car l’effet de cette rayure se dilue dans la moyenne.
Conseil de pro : Si votre plan ne spécifie que Ra, un fournisseur peut livrer une pièce conforme sur le papier tout en présentant une rayure locale suffisante pour compromettre un joint d’étanchéité. C’est précisément la faille que Rz vient combler.
Comment Rz est calculé et pourquoi il détecte les défauts locaux
Rz, la hauteur maximale du profil, mesure la distance verticale moyenne entre les pics les plus hauts et les creux les plus profonds sur les longueurs d’échantillonnage, ce qui le rend beaucoup plus sensible aux défauts extrêmes que Ra). Certaines définitions, notamment dérivées des normes DIN, calculent Rz comme la moyenne des hauteurs mesurées sur cinq intervalles consécutifs, d’où l’importance de vérifier la variante exacte appliquée par votre laboratoire de métrologie.
Concrètement, cela change la lecture du profil :
- Une seule aspérité profonde ou un pic isolé fait grimper Rz, alors que Ra resterait quasiment inchangé.
- Rz anticipe mieux le risque de fuite sur un plan de joint ou de grippage sur une surface coulissante.
- Rz varie davantage entre deux mesures consécutives d’une même pièce, car il dépend d’événements ponctuels du profil.
Un atelier qui ne suit que Ra sur une pièce destinée à l’étanchéité prend un risque réel : la moyenne peut masquer exactement le défaut qui causera la fuite.
Ra contre Rz : ce que révèle la comparaison directe
Opposer Ra et Rz terme à terme aide à choisir le bon paramètre selon la fonction de la surface, plutôt que par habitude ou par facilité de mesure.
| Critère | Ra | Rz |
|---|---|---|
| Ce qu’il mesure | Moyenne arithmétique des écarts | Hauteur crête-vallée maximale |
| Sensibilité aux défauts isolés | Faible | Élevée |
| Stabilité de mesure | Élevée | Plus variable |
| Usage typique | Finition générale, comparaison globale | Étanchéité, contact fonctionnel, fatigue |
Il n’existe pas de formule universelle de conversion entre Ra et Rz : les deux paramètres décrivent des propriétés géométriques différentes d’un même profil, et leur rapport dépend fortement du procédé de fabrication, du matériau et de la nature des irrégularités.
En pratique, l’industrie utilise une estimation empirique : Rz se situe approximativement entre 4 et 7 fois Ra pour des procédés d’usinage stables et réguliers. Cette règle rend service pour un premier chiffrage ou une vérification de cohérence, mais elle échoue dès qu’un profil présente des pics ou creux isolés, typiques du frittage laser ou de certaines finitions de fonderie. Ne l’utilisez jamais pour valider une pièce critique sans mesure réelle.
Quel paramètre spécifier selon la fonction de la surface
Le choix entre Ra et Rz ne devrait jamais être arbitraire : il découle de la fonction que la surface doit remplir en service.
- Plans de joints et surfaces d’étanchéité : privilégiez Rz, car une seule aspérité profonde suffit à créer un chemin de fuite, même avec un Ra faible.
- Arbres et surfaces coulissantes : combinez Ra pour le comportement global au frottement et Rz pour repérer les pics susceptibles de rayer un joint ou une bague.
- Surfaces destinées à un revêtement : Ra guide l’adhérence globale, mais un Rz excessif peut créer des zones de sous-épaisseur du revêtement.
- Zones soumises à la fatigue mécanique : Rz devient prioritaire, car les creux profonds agissent comme amorces de fissure sous cycles de charge.
Sur le plan de définition, indiquez toujours la position d’inspection exacte, l’orientation du profil et la tolérance associée à chaque paramètre. Une spécification Ra 1,6 sans mention de Rz sur une bride hydraulique haute pression est une erreur fréquente, qui se traduit souvent par des reprises coûteuses en fin de série.
Conseil de pro : Pratique courante en bureau d’études : imposez une valeur principale (Ra) et une exigence secondaire (Rz ou critère de défaut local) dès qu’une fonction critique est en jeu. Cela couvre le risque sans complexifier excessivement le plan.
Mesurer Ra et Rz sans se tromper en production
Le choix de l’instrument influence directement la fiabilité des résultats, et un rapport de mesure incomplet est souvent à l’origine des litiges fournisseur-client.
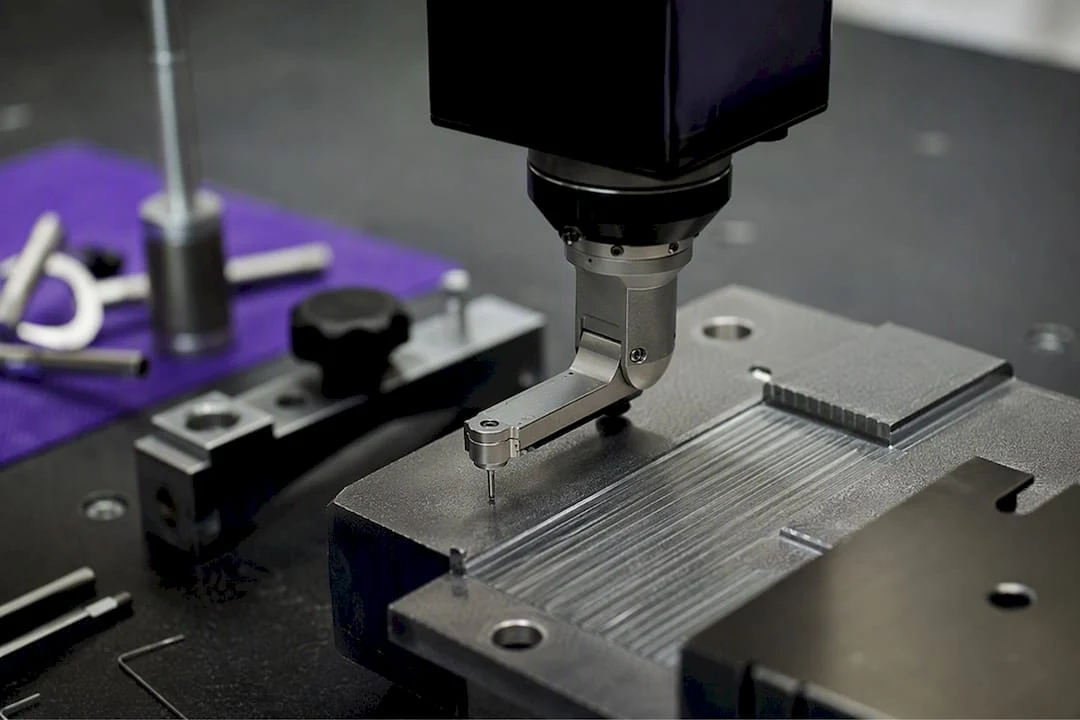
Le rugosimètre à stylet reste l’outil de référence pour des contrôles rapides en 2D, tandis que la profilométrie optique 3D offre une cartographie complète de la surface, avec des paramètres complémentaires comme Sa ou Sq. Le stylet reste économique et robuste en atelier, mais il ne capture qu’un profil linéaire, ce qui peut manquer un défaut situé hors de la trajectoire de palpage.
Avant de valider une première série, vérifiez systématiquement :
- La longueur d’échantillonnage utilisée, qui doit correspondre à la norme applicable et au type de rugosité attendu.
- Le filtrage appliqué (cut-off), qui sépare rugosité et ondulation.
- L’orientation du palpage par rapport aux stries d’usinage, un axe mal choisi peut sous-estimer Rz de façon significative.
- L’état de propreté de la surface avant mesure, un dépôt d’huile ou de copeaux fausse aussi bien Ra que Rz.
La rugosité vue du bureau d’études : ce que change le procédé de fabrication
Chaque procédé impose ses propres limites physiques sur Ra et Rz, et les ignorer conduit à spécifier des valeurs irréalistes. Le frittage sélectif par laser produit naturellement des surfaces plus texturées que l’usinage, avec des Rz souvent élevés du fait de la granulométrie de la poudre. La stéréolithographie donne des finitions plus fines dès la sortie machine, tandis que le dépôt de fil fondu génère des stries visibles liées à la hauteur de couche.
Chez Mc3dline, nous définissons les points d’inspection et le paramètre à retenir en fonction de la fonction finale de la pièce, pas uniquement du procédé utilisé :
- Nous croisons Ra et Rz dès la revue de plan, avant tout lancement de production.
- Nous proposons des solutions de post-traitement (polissage, usinage de finition) quand une tolérance de surface dépasse les capacités natives d’un procédé additif.
- Nous documentons l’instrument, la longueur d’échantillonnage et l’emplacement de mesure sur chaque rapport de contrôle.
| Procédé | Ra natif typique | Rz natif typique |
|---|---|---|
| Frittage laser (SLS) | Moyen à élevé | Élevé |
| Stéréolithographie (SLA) | Faible à moyen | Moyen |
| Dépôt de fil fondu (FDM) | Élevé | Élevé |
| Usinage CNC de finition | Faible | Faible à moyen |
Pour une pièce dont la fonction impose un Ra faible non atteignable directement en sortie d’imprimante, un usinage CNC de finition reste souvent la solution la plus fiable. Si votre projet nécessite une spécification de surface précise couplée à une fabrication additive, contactez notre bureau d’études pour un devis adapté à votre pièce et à sa fonction.
Pourquoi la conversion Ra/Rz reste un piège pour les ingénieurs
La conversion automatique de Ra en Rz, ou l’inverse, est probablement l’erreur la plus répandue en spécification technique. Beaucoup d’ingénieurs traitent le ratio 4 à 7 comme une formule fiable, alors qu’il s’agit d’une estimation statistique valable uniquement pour des profils réguliers issus de procédés stables.
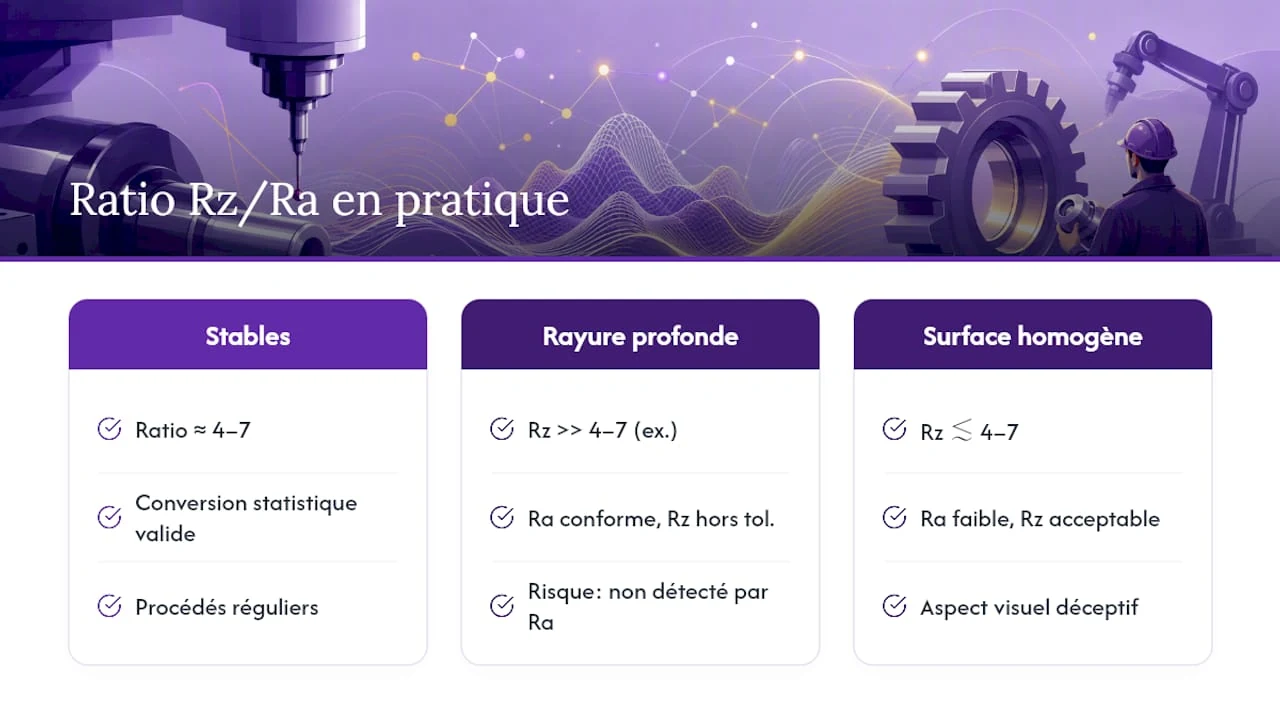
Ce qui manque le plus souvent dans les recommandations généralistes, c’est la mise en garde méthodologique : un profil avec une seule rayure profonde peut afficher un Ra parfaitement conforme et un Rz hors tolérance. Inversement, une surface légèrement dépolie mais homogène peut respecter Rz tout en donnant un Ra décevant à l’œil. Le réflexe à corriger n’est donc pas de choisir entre Ra et Rz, mais de comprendre que ces deux paramètres répondent à des questions différentes sur le même profil.
Ma recommandation, si vous ne devez retenir qu’une chose : ne spécifiez jamais Rz seul sur un plan sans connaître la variante de calcul appliquée par votre métrologie, et ne validez jamais une pièce critique sur la base du seul ratio empirique sans mesure réelle. C’est là, plus que dans le choix du paramètre lui-même, que se jouent la plupart des litiges qualité.
— romain
Sources
Questions fréquentes
Qu’est-ce que Rz en rugosité de surface ?
Rz est la hauteur maximale du profil : elle mesure la distance verticale moyenne entre les pics les plus hauts et les creux les plus profonds sur les longueurs d’échantillonnage, ce qui la rend sensible aux défauts locaux qu’une moyenne comme Ra peut masquer.
Que signifie la rugosité Rz concrètement pour une pièce ?
Elle indique l’amplitude des irrégularités les plus marquées d’une surface, un paramètre critique pour l’étanchéité, le contact mécanique et la résistance à la fatigue, là où une simple moyenne serait insuffisante.
Qu’est-ce que la mesure de Ra ?
Ra est la rugosité moyenne arithmétique : elle représente la moyenne des écarts absolus du profil par rapport à sa ligne moyenne, selon la définition de la norme ISO 4287, et sert d’indicateur global de finition.
Peut-on convertir Ra en Rz de façon fiable ?
Non, aucune formule universelle ne relie les deux paramètres. L’estimation empirique de 4 à 7 fois Ra donne un ordre de grandeur pour des procédés d’usinage stables, mais elle échoue sur des profils présentant des pics ou creux isolés.
Faut-il toujours spécifier Ra et Rz ensemble sur un plan ?
Pas systématiquement, mais c’est recommandé dès qu’une fonction critique est en jeu (étanchéité, fatigue, contact glissant) : Ra couvre la tendance générale, Rz sécurise contre les défauts locaux ponctuels.
Recommandations
- Impression 3D - Production de petites séries
- Usinage CNC 4 Axes Non Ferreux | Alu, Laiton
- Design pour impression 3D : guide complet 2026
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 24 h.