

Post-traitement 3D : définition, techniques et enjeux industriels
Découvrez qu'est-ce que le post-traitement 3D, ses techniques essentielles et son impact sur la production. Maximisez la qualité et le coût !
En bref:
- Le post-traitement 3D concerne toutes les opérations après impression pour assurer conformité et qualité. Il représente jusqu’à 60 % du coût total de production et est essentiel pour respecter les normes industrielles. Sa planification dès la conception optimise la fiabilité, limite les coûts et garantit la conformité.
Le post-traitement 3D désigne l’ensemble des opérations réalisées sur une pièce après son impression pour atteindre les exigences techniques, dimensionnelles et de surface définies par le cahier des charges. Ce n’est pas une étape optionnelle : jusqu’à 60 % du coût total de production d’une pièce imprimée peut être absorbé par ces opérations. Pour les composants métalliques soumis aux normes DNV, ASME ou Lloyd’s Register, le post-traitement conditionne directement la conformité et la mise en service. Ignorer cette réalité économique dès la phase de conception expose le projet à des surcoûts non maîtrisés et à des rebuts en série.
Qu’est-ce que le post-traitement 3D et quelles en sont les techniques principales ?
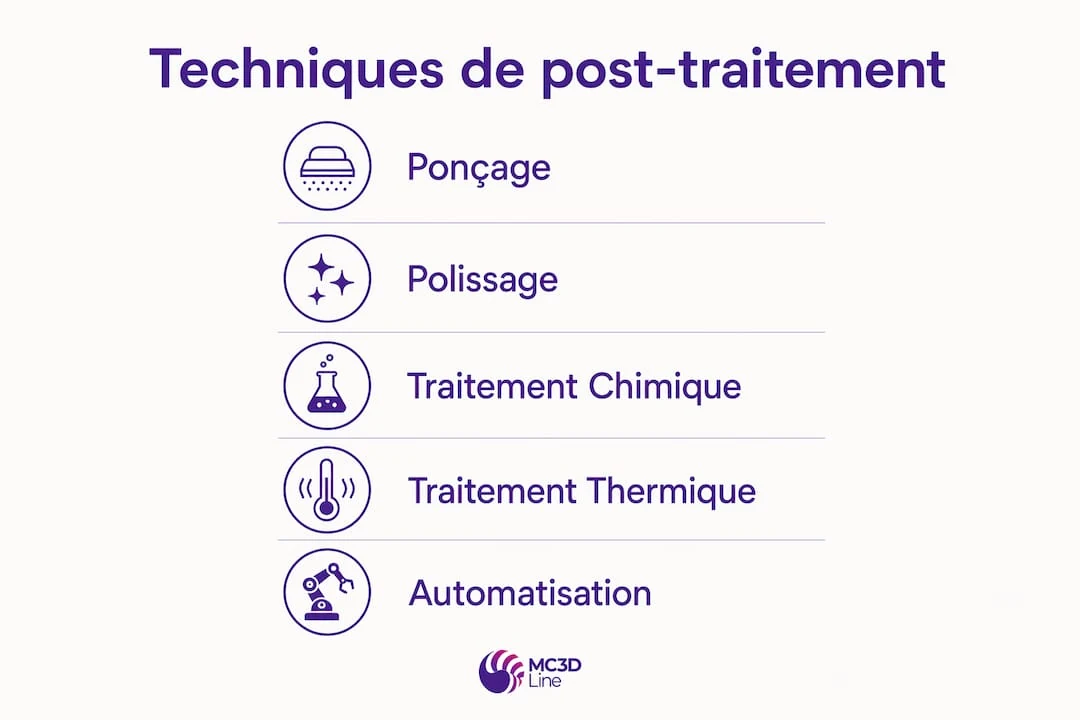
Le post-traitement en fabrication additive regroupe quatre grandes familles d’opérations, chacune répondant à des exigences fonctionnelles distinctes.
Traitements mécaniques
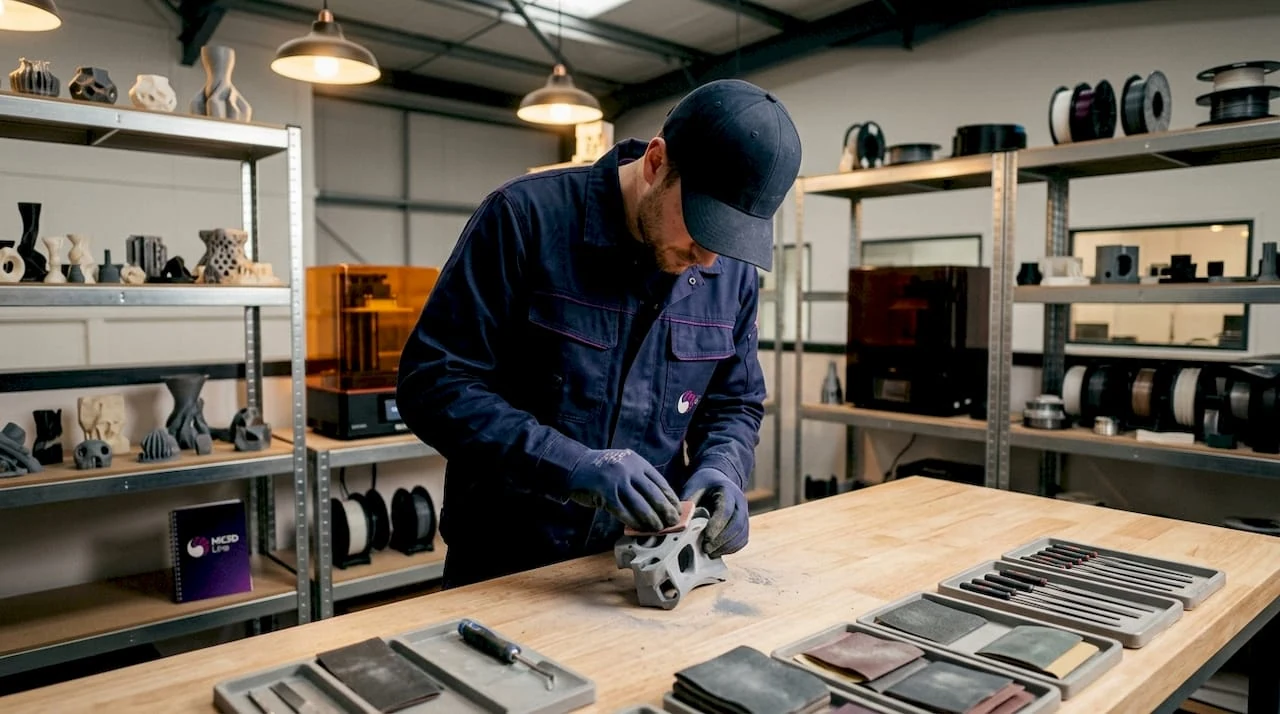
Le ponçage, le polissage et l’usinage CNC constituent les opérations mécaniques les plus répandues. Le ponçage manuel réduit la rugosité de surface sur les pièces FDM ou SLA, mais génère une variabilité importante d’une pièce à l’autre. L’usinage CNC s’applique aux zones fonctionnelles nécessitant une précision dimensionnelle serrée, notamment les alésages, les portées de roulements ou les surfaces d’étanchéité. Pour les pièces métalliques, l’usinage CNC et le traitement thermique sont des opérations fonctionnelles incontournables pour atteindre les performances mécaniques requises.
Traitements chimiques et thermiques
Le lissage par vapeur de solvant (acétone pour l’ABS, THF pour certains polymères) améliore l’état de surface sans contact mécanique. Les bains chimiques permettent de traiter des géométries complexes inaccessibles à l’outil. Le traitement thermique de recuit réduit les contraintes résiduelles dans les pièces métalliques issues de la fusion laser sur lit de poudre (LPBF). Le traitement HIP (pressage isostatique à chaud) élimine la porosité résiduelle et améliore la densité des pièces critiques, notamment en aéronautique et médical.
Les principales techniques se résument ainsi :
- Ponçage et polissage : réduction de rugosité, applicable aux polymères et aux métaux
- Usinage CNC : précision dimensionnelle sur zones fonctionnelles
- Lissage chimique : traitement de surface sans contact, adapté aux géométries complexes
- Recuit et HIP : élimination des contraintes résiduelles et de la porosité pour les métaux
- Sablage et grenaillage : homogénéisation de l’état de surface sur pièces SLS ou MJF
- Peinture et revêtements : protection contre la corrosion, marquage, esthétique
Conseil de pro : Pour les pièces SLS en PA12, le sablage suivi d’une teinte par immersion garantit une reproductibilité d’aspect bien supérieure au ponçage manuel, tout en réduisant le temps opérateur par pièce.
Le choix de la technique dépend des exigences d’ingénierie réelles : dureté cible, résistance à l’usure, tolérance dimensionnelle. Appliquer des règles génériques sans analyse fonctionnelle préalable conduit systématiquement à des résultats sous-optimaux, en particulier pour les pièces métalliques.
Pourquoi le post-traitement 3D est-il crucial pour la qualité des pièces industrielles ?
Une pièce sortie d’imprimante 3D n’est pas une pièce finie. C’est un état intermédiaire.
Défauts inhérents à l’impression brute
Toutes les technologies d’impression additive génèrent des défauts structurels ou de surface. Le FDM produit des stries de couches visibles et une anisotropie mécanique marquée. Le SLS laisse une rugosité de surface élevée et une porosité résiduelle variable selon le taux de rechargement de la poudre. La LPBF métal génère des contraintes résiduelles importantes et une microstructure colonnaire qui fragilise la pièce sous charge cyclique. Le post-traitement améliore la résistance à la fatigue et compense ces défauts microstructuraux directement liés au procédé d’impression.
Impact sur la conformité normative
Le post-traitement n’est pas seulement une question d’esthétique ou de finition. Pour les composants structurels soumis aux normes DNV, ASME ou Lloyd’s Register, il conditionne l’homologation et la mise en service. Un composant non traité thermiquement peut présenter une résistance à la fatigue inférieure de 30 à 50 % à celle d’une pièce usinée conventionnellement, ce qui le rend inacceptable dans les applications critiques.
Les exigences de contrôle qualité renforcent cette réalité. Les contrôles non destructifs (CND), la métrologie tridimensionnelle (CMM) et les tests de traction font partie du workflow standard pour les pièces certifiées. Le contrôle qualité en impression 3D intègre ces étapes de vérification post-traitement comme condition de livraison.
La tendance actuelle oriente le secteur vers une maîtrise des risques basée sur les données in-situ, combinant surveillance process en temps réel et vérification ciblée. Cette approche réduit le volume de contrôles destructifs tout en maintenant le niveau de fiabilité requis pour la production en série.
Quelles sont les innovations 2026 en automatisation du post-traitement 3D ?
L’automatisation du post-traitement est le levier de compétitivité le plus structurant pour les ateliers de fabrication additive en 2026.
Systèmes automatisés et gains mesurables
Les systèmes de dépoudrage et de traitement de surface automatisés transforment des opérations manuelles longues et variables en cycles reproductibles. L’automatisation standardise les temps de cycle et élimine la variabilité inhérente aux opérations manuelles, ce qui est déterminant pour la production en série. Les solutions compactes actuelles intègrent dans un même équipement le dépoudrage, le recyclage de poudre et le traitement de surface, réduisant l’empreinte au sol et le nombre d’opérateurs nécessaires.
Les bénéfices concrets pour un atelier industriel sont les suivants :
- Réduction des coûts de post-traitement : l’automatisation peut ramener la part du post-traitement dans le coût total à un niveau maîtrisé, contre jusqu’à 60 % en mode manuel
- Répétabilité de série : chaque pièce reçoit le même traitement, éliminant les écarts opérateur
- Traçabilité des paramètres : les systèmes automatisés enregistrent les paramètres de chaque cycle, facilitant la qualification des procédés
- Accessibilité pour les petits laboratoires : les systèmes compacts automatisés démocratisent le post-traitement de haute qualité sans investissement d’infrastructure lourd
Intégration de l’intelligence artificielle
L’IA s’intègre désormais dans les boucles de réglage automatique des paramètres de traitement de surface. Les algorithmes analysent la géométrie de la pièce et ajustent en temps réel la durée, la pression et la trajectoire de traitement. Cette capacité est particulièrement utile pour les pièces à géométrie complexe issues du SLS ou du MJF, où l’accès aux surfaces internes reste un défi. L’industrie s’oriente vers l’automatisation des processus de nettoyage et de traitement de surface pour améliorer la reproductibilité à grande échelle.
Pour une analyse comparative des approches d’automatisation en fabrication additive, le guide sur l’automatisation en impression 3D détaille les architectures de systèmes et leurs conditions d’application industrielle.
Comment planifier et intégrer le post-traitement dans un process industriel ?
Le post-traitement se planifie avant l’impression, pas après. C’est la règle fondamentale de la conception pour la fabrication additive (DfAM).
Intégration dès la conception
La planification du post-traitement dès la phase de conception évite les surcoûts et garantit la viabilité économique de la pièce. Une géométrie mal pensée peut rendre certaines opérations de finition impossibles ou disproportionnellement coûteuses. Par exemple, une cavité interne sans accès suffisant interdit le sablage ou le polissage chimique, ce qui impose soit une refonte géométrique, soit l’acceptation d’un état de surface non conforme.
Les critères à intégrer dès la conception sont les suivants :
- Accessibilité des surfaces : prévoir les accès pour les outils de finition et les sondes de contrôle
- Tolérances différenciées : appliquer des surépaisseurs uniquement sur les zones fonctionnelles usinées
- Choix du matériau : certains polymères sont incompatibles avec les solvants de lissage chimique
- Orientation d’impression : l’orientation conditionne la rugosité des surfaces et les zones d’appui à traiter
- Répétabilité de série : un bon résultat sur une pièce isolée ne garantit pas la fiabilité industrielle d’une série complète
Gestion des coûts et workflow
Le workflow de post-traitement doit être documenté et qualifié au même titre que le procédé d’impression. Chaque opération doit avoir un paramètre d’entrée contrôlé, un critère d’acceptation mesurable et une traçabilité associée. Pour les pièces destinées à des applications critiques, le cycle de vie d’une pièce 3D imprimée intègre le post-traitement comme phase à part entière, avec ses propres jalons de validation.
Conseil de pro : Établissez une matrice post-traitement par famille de pièces dès le démarrage du projet. Associez à chaque technologie d’impression (SLS, FDM, SLA) les opérations de finition standard et leurs coûts unitaires. Cette matrice devient un outil de chiffrage rapide et évite les surprises en phase de production.
Pour les ingénieurs qui souhaitent approfondir les pratiques de finition selon les procédés, le guide pratique du post-traitement 3D présente des approches structurées par technologie et par matériau.
Points clés
Le post-traitement 3D est une phase de production à part entière, qui conditionne la qualité, la conformité normative et la rentabilité de chaque pièce fabriquée par fabrication additive.
| Point | Détails |
|---|---|
| Coût structurant | Le post-traitement peut absorber jusqu’à 60 % du coût total de production d’une pièce imprimée. |
| Conformité normative | Les normes DNV, ASME et Lloyd’s Register imposent des opérations de post-traitement pour les composants métalliques critiques. |
| Planification DfAM | Intégrer le post-traitement dès la conception évite les surcoûts et les incompatibilités géométriques en production. |
| Automatisation 2026 | Les systèmes automatisés standardisent les cycles, éliminent la variabilité manuelle et améliorent la répétabilité de série. |
| Données in-situ | La maîtrise des risques par données en temps réel réduit les contrôles destructifs tout en maintenant la fiabilité industrielle. |
Le post-traitement, angle mort de trop de projets additifs
Le constat que je fais régulièrement sur les projets qui arrivent chez nous est toujours le même : le post-traitement a été pensé en dernier, ou pas du tout. L’ingénieur a optimisé la géométrie pour l’impression, choisi le bon matériau, validé la résistance mécanique par simulation. Et puis, au moment de chiffrer la finition, la réalité économique s’impose brutalement.
Ce que l’automatisation change fondamentalement, ce n’est pas seulement le coût unitaire. C’est la prévisibilité. Un cycle automatisé documenté se qualifie, se reproduit et se certifie. Un opérateur qui ponce à la main, même expérimenté, introduit une variabilité que les normes industrielles n’acceptent plus sur les pièces critiques.
Mon conseil pour 2026 : traitez le post-traitement comme un procédé à part entière, avec ses paramètres d’entrée, ses critères d’acceptation et sa documentation. Les équipes qui font ce travail en amont gagnent du temps, réduisent leurs rebuts et livrent des pièces conformes dès le premier coup. Les autres découvrent les problèmes en fin de projet, quand les marges de manœuvre sont nulles.
— romain
Mc3dline accompagne vos projets SLS de l’impression au post-traitement
Mc3dline est un bureau de fabrication additive industrielle basé en Essonne (91), spécialisé en SLS, FDM et SLA pour les pièces techniques B2B. Nos équipes intègrent le post-traitement dès la phase de conception, ce qui garantit des pièces conformes aux exigences fonctionnelles et normatives sans surcoût en fin de projet.
Pour les projets nécessitant des pièces en PA12 ou PA11 avec finition contrôlée, notre service d’impression SLS inclut le conseil sur les opérations de post-traitement adaptées à chaque application. Contactez-nous pour un devis projet ou une analyse de faisabilité technique.
Questions fréquentes
Qu’est-ce que le post-traitement 3D exactement ?
Le post-traitement 3D désigne toutes les opérations réalisées sur une pièce après son impression pour atteindre les exigences de surface, dimensionnelles et mécaniques définies. Ces opérations incluent le ponçage, l’usinage CNC, les traitements thermiques et les finitions chimiques.
Pourquoi le post-traitement représente-t-il un coût si élevé ?
Le post-traitement peut absorber jusqu’à 60 % du coût total de production d’une pièce imprimée en 3D. Ce poids s’explique par la main-d’œuvre qualifiée, les équipements spécialisés et le temps de cycle nécessaire pour chaque opération de finition.
Quels types de post-traitement s’appliquent aux pièces métalliques ?
Pour les pièces métalliques, les opérations principales sont le traitement thermique de recuit, le HIP pour éliminer la porosité, l’usinage CNC pour les zones fonctionnelles et le grenaillage pour l’état de surface. Ces opérations sont souvent imposées par les normes DNV, ASME ou Lloyd’s Register.
Comment l’automatisation améliore-t-elle le post-traitement en série ?
Les systèmes automatisés standardisent les paramètres de chaque cycle de traitement, ce qui élimine la variabilité manuelle et garantit une qualité répétable sur l’ensemble d’une série. Ils permettent également la traçabilité des paramètres, indispensable pour la qualification des procédés.
Quand faut-il planifier le post-traitement dans un projet additif ?
Le post-traitement doit être planifié dès la phase de conception (DfAM). Une intégration tardive génère des surcoûts, des incompatibilités géométriques et des risques de non-conformité qui compromettent la viabilité économique du projet.
Recommandation
- Scan 3D en industrie : une approche unique pour optimiser vos procédés et prototypage
- 5 leviers étonnants de la fabrication additive en R&D : limites et applications.
- Intégrer l’impression 3D en R&D : une expérience incroyables
- Dix idées innovantes d’applications 3D pour booster votre R&D
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 24 h.