

Méthode impression FDM : guide technique pour ingénieurs
Découvrez la méthode impression FDM. Ce guide technique pour ingénieurs vous révèle les avantages, le fonctionnement et les applications de cette...
En bref:
- La méthode impression FDM dépose couche par couche un filament thermoplastique fondu pour fabriquer des pièces 3D. Elle domine le marché mondial grâce à son coût et sa performance adaptée aux prototypes et pièces techniques. La réussite dépend du contrôle des paramètres, du choix du matériau et d’un bon post-traitement.
La méthode impression FDM (Fused Deposition Modeling), également désignée FFF (Fused Filament Fabrication) dans les contextes industriels libres de droits, est définie comme un procédé de fabrication additive par extrusion d’un filament thermoplastique fondu, déposé couche après couche pour construire une pièce tridimensionnelle. FDM et FFF désignent la même technologie ; la distinction est purement juridique. Avec 36,7 % du marché mondial de l’impression 3D en 2026, la technologie FDM s’impose comme le procédé additif le plus utilisé pour le prototypage fonctionnel et la fabrication de pièces techniques. Sa large adoption tient à un rapport coût/performance difficile à égaler pour des séries courtes et des géométries complexes.
Comment fonctionne la méthode impression FDM ?
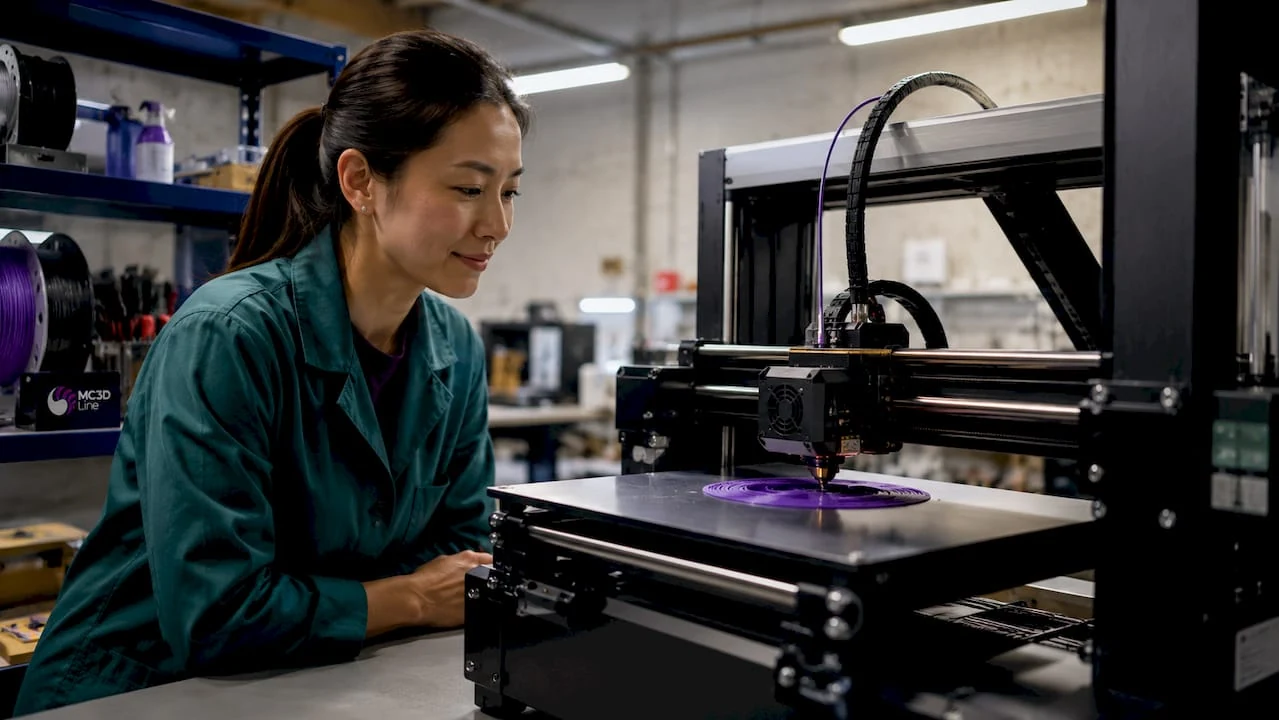
Le principe repose sur trois axes de déplacement (X, Y, Z) et un extrudeur qui chauffe le filament thermoplastique jusqu’à sa température de fusion. Le filament fondu est déposé sur un plateau selon un trajet calculé par un logiciel de tranchage (slicer), qui convertit le fichier 3D en instructions G-Code lisibles par la machine. Chaque couche se solidifie avant que la suivante soit déposée, créant une liaison mécanique entre les strates.
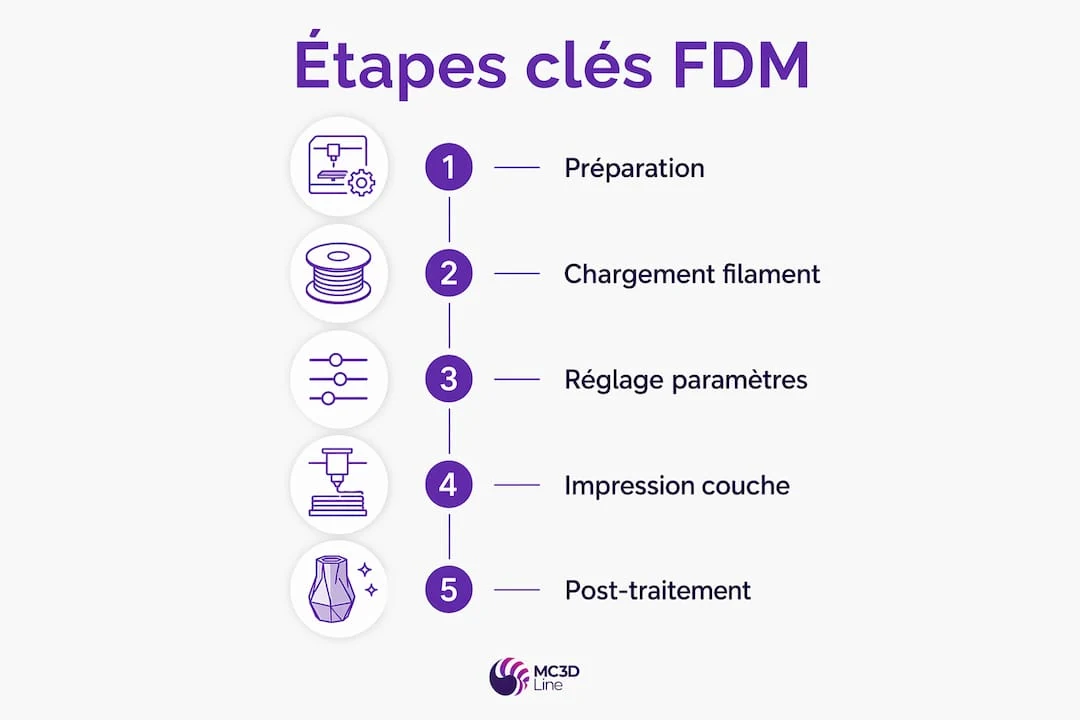
Le processus suit quatre étapes principales :
- Préparation du fichier 3D : le modèle CAO est importé dans le slicer (Cura, PrusaSlicer, Simplify3D). Le logiciel génère les trajectoires d’extrusion, les supports et les paramètres de remplissage.
- Configuration de la machine : le plateau est nivelé, la température de la buse et du plateau chauffant sont réglées selon le matériau. Un plateau chauffant réduit le gradient thermique et limite le gauchissement (warping).
- Impression couche par couche : l’extrudeur dépose le matériau en suivant le G-Code. Le système de refroidissement (ventilateur de couche) solidifie chaque dépôt avant le passage suivant.
- Post-traitement : retrait des supports, ponçage, traitement de surface selon les exigences fonctionnelles ou esthétiques.
Le choix de l’extrudeur conditionne directement la qualité d’impression. L’extrudeur Direct Drive offre un meilleur contrôle du filament, particulièrement pour les matériaux souples comme le TPU. L’extrudeur Bowden, plus léger, autorise des vitesses de déplacement plus élevées mais introduit un délai dans la rétraction, ce qui peut générer des fils parasites sur les pièces complexes.
Conseil de pro : La première couche est le point de défaillance le plus fréquent en FDM. 90 % des échecs sont liés à une mauvaise adhérence initiale. Nettoyez le plateau à l’alcool isopropylique avant chaque impression et vérifiez le nivellement après chaque changement de matériau.
Quels paramètres optimiser pour une production FDM fiable ?
La maîtrise des paramètres d’impression est ce qui sépare un prototype acceptable d’une pièce industriellement exploitable. Voici les réglages à contrôler en priorité :
- Hauteur de couche : la valeur standard est 0,2 mm pour un compromis vitesse/qualité. Une hauteur de 0,12 mm améliore le rendu de surface pour les pièces à géométrie fine ; 0,28 mm accélère la production pour les pièces fonctionnelles où l’aspect n’est pas critique.
- Vitesse d’impression : une vitesse de 100–200 mm/s garantit la cohésion des couches pour les pièces sous contrainte mécanique. Les machines modernes atteignent plus de 500 mm/s, mais une vitesse modérée reste préférable pour les applications industrielles exigeantes.
- Taux de remplissage : 15–20 % suffisent pour les pièces décoratives ou les coques légères. Les pièces fonctionnelles soumises à des charges mécaniques nécessitent 40–60 %, voire 100 % pour les zones critiques.
- Gestion des supports : l’orientation de la pièce dans le slicer détermine la quantité de supports générés. La conception doit intégrer la planification des supports dès la phase CAO pour réduire la consommation de matière et le temps de post-traitement.
- Préparation du plateau : un nettoyage à l’alcool isopropylique avant chaque impression élimine les résidus de graisse qui compromettent l’adhérence de la première couche.
Conseil de pro : Le succès en FDM dépend davantage de la maîtrise du couple température/vitesse que de la seule puissance de la machine. Calibrez ces deux paramètres ensemble, matériau par matériau, plutôt que d’appliquer des profils génériques.
Quels matériaux choisir pour l’impression FDM industrielle ?
Le choix du filament détermine les propriétés mécaniques, thermiques et la facilité de mise en œuvre de la pièce finale. Voici les matériaux les plus utilisés en contexte industriel, avec leurs caractéristiques clés :
| Matériau | Résistance mécanique | Température max. | Usage typique | Difficulté |
|---|---|---|---|---|
| PLA | Faible à moyenne | ~60 °C | Prototypage visuel, maquettes | Faible |
| PETG | Moyenne à bonne | ~80 °C | Pièces techniques, boîtiers | Faible à moyenne |
| ABS | Bonne | ~100 °C | Pièces fonctionnelles, post-traitement chimique | Moyenne |
| TPU | Flexible | ~80 °C | Joints, pièces amortissantes | Moyenne |
| Nylon | Très bonne | ~120 °C | Pièces mécaniques sous charge | Élevée |
Le PLA reste le filament le plus utilisé pour le prototypage visuel : biodégradable, facile à imprimer, il ne nécessite pas de plateau chauffant élevé. Pour les pièces techniques soumises à des contraintes mécaniques, le PETG offre une résistance et une flexibilité supérieures au PLA, avec une mise en œuvre accessible.
L’ABS reste pertinent lorsque le post-traitement chimique (acétone) est requis pour obtenir une surface lisse. Le nylon convient aux pièces mécaniques sous charge, mais son hygroscopicité impose un stockage en boîte hermétique avec dessiccant. Pour les guides de filaments selon l’application industrielle, des ressources spécialisées comme ce guide sur les filaments 3D détaillent les critères de sélection par usage.
Étapes pratiques pour réussir une impression FDM industrielle
Maîtriser la production FDM en milieu industriel exige une méthode rigoureuse à chaque étape du flux de travail.
-
Préparer le fichier 3D : vérifiez l’étanchéité du maillage (mesh) avec un outil comme Meshmixer ou Netfabb. Un fichier STL non étanche génère des erreurs de tranchage et des pièces incomplètes.
-
Configurer le slicer : sélectionnez le profil matériau adapté, ajustez la hauteur de couche, le taux de remplissage et la stratégie de support. Orientez la pièce pour minimiser les surfaces en porte-à-faux supérieures à 45°.
-
Lancer et superviser l’impression : contrôlez visuellement les 3–5 premières couches. Un décollement précoce ou une sous-extrusion visible à ce stade justifie l’arrêt immédiat et la correction des paramètres.
-
Post-traitement : retirez les supports mécaniquement ou chimiquement selon le matériau. Un ponçage progressif (grain 120 puis 240) améliore l’état de surface sans altérer les cotes fonctionnelles. La gestion des supports doit être anticipée dans la planification industrielle, car elle représente une part non négligeable du temps total de production.
-
Contrôle dimensionnel : mesurez les cotes critiques au pied à coulisse ou au comparateur. Le retrait thermique varie selon le matériau (0,3–0,5 % pour le PLA, jusqu’à 1,5 % pour l’ABS) et doit être compensé dans le fichier CAO si les tolérances sont serrées.
Les problèmes les plus fréquents en production FDM sont la sous-extrusion (buse partiellement bouchée ou température trop basse), le décollement de plateau (adhérence insuffisante ou warping) et les fils parasites (rétraction mal calibrée). Chacun de ces défauts a une cause identifiable et une correction paramétrique directe. Pour aller plus loin sur l’intégration du FDM en R&D, les bonnes pratiques industrielles en prototypage 3D offrent un cadre méthodologique utile.
Points clés
La méthode impression FDM produit des pièces fonctionnelles fiables à condition de maîtriser le couple matériau/paramètres et d’anticiper le post-traitement dès la conception.
| Point | Détails |
|---|---|
| Adhérence de la première couche | Nettoyer le plateau à l’alcool isopropylique avant chaque impression réduit 90 % des échecs. |
| Hauteur de couche adaptée | 0,2 mm est le réglage standard ; ajuster entre 0,12 et 0,28 mm selon la priorité qualité ou vitesse. |
| Choix du matériau | PETG pour les pièces techniques, nylon pour les charges mécaniques, PLA pour le prototypage visuel. |
| Vitesse d’impression | Maintenir 100–200 mm/s pour les pièces fonctionnelles, même sur machines haute vitesse. |
| Post-traitement anticipé | Intégrer la gestion des supports et le ponçage dans la planification pour éviter les surcoûts. |
Ce que l’expérience industrielle enseigne sur la méthode FDM
Après avoir accompagné de nombreux projets de prototypage et de fabrication en série courte, un constat s’impose : la plupart des échecs en FDM ne viennent pas de la machine. Ils viennent d’une mauvaise lecture des compromis.
Le premier réflexe à corriger est de maximiser la vitesse d’impression. Les machines actuelles affichent des vitesses impressionnantes sur papier. En pratique, dépasser 200 mm/s sur une pièce fonctionnelle en PETG ou en nylon dégrade la cohésion inter-couches de façon mesurable. La vitesse est un levier de productivité pour les pièces décoratives, pas pour les composants sous contrainte.
Le deuxième point que l’on sous-estime systématiquement : le post-traitement. Sur un projet industriel, le temps de retrait des supports et de finition peut représenter autant de temps que l’impression elle-même. Anticiper l’orientation de la pièce et la stratégie de support dès la phase CAO n’est pas une option, c’est une condition de rentabilité. Pour les équipes qui intègrent la fabrication additive en R&D, cette discipline de conception amont change radicalement les délais réels de livraison. Voir comment l’impression 3D en R&D transforme les cycles de développement illustre bien cet enjeu.
Enfin, le choix du matériau reste l’arbitrage le plus sous-documenté dans les équipes qui débutent en FDM. Le PLA est facile, mais il cède à 60 °C. Utiliser du PLA pour une pièce exposée à la chaleur d’un compartiment moteur ou d’un environnement de production, c’est planifier un échec. La sélection du filament doit partir des contraintes d’usage réelles, pas de la facilité de mise en œuvre.
— romain
Mc3dline accompagne vos projets d’impression FDM industrielle
Mc3dline est un bureau de fabrication additive industrielle basé en Essonne, spécialisé dans la production de pièces techniques en FDM, SLS et SLA pour des clients B2B exigeants. Nos équipes traitent des projets de prototypage fonctionnel, de pièces d’outillage et de composants mécaniques en série courte, avec un suivi technique à chaque étape du flux de production.
Chaque projet commence par une analyse des contraintes fonctionnelles : matériau, tolérances, post-traitement, volume de production. Cette approche évite les allers-retours coûteux et garantit une pièce conforme dès le premier lot. Pour comparer les technologies disponibles et identifier celle qui correspond à votre besoin, la page comparatif SLA, SLS, FDM de Mc3dline détaille les critères de sélection par application industrielle. Contactez-nous pour un devis sur votre projet.
Questions fréquentes
Qu’est-ce que la méthode impression FDM ?
La méthode impression FDM est un procédé de fabrication additive qui extrude un filament thermoplastique fondu couche après couche pour construire une pièce 3D. Elle représente 36,7 % du marché mondial de l’impression 3D en 2026.
Quelle est la différence entre FDM et FFF ?
FDM et FFF désignent la même technologie d’extrusion de filament. FFF est un terme libre de droits utilisé en contexte industriel pour éviter les contraintes liées à la marque déposée FDM.
Quel filament choisir pour une pièce fonctionnelle ?
Le PETG est le choix standard pour les pièces techniques grâce à sa résistance mécanique et sa facilité de mise en œuvre. Le nylon convient aux pièces soumises à des charges élevées, mais nécessite un stockage contrôlé en raison de son hygroscopicité.
Pourquoi mes pièces FDM se décollent-elles du plateau ?
Le décollement est causé dans la grande majorité des cas par une adhérence insuffisante de la première couche. Nettoyez le plateau à l’alcool isopropylique, vérifiez le nivellement et réduisez la vitesse d’impression de la première couche à 20–30 mm/s.
Quel est le coût d’une imprimante FDM professionnelle ?
Un kit de démarrage FDM coûte entre 235 et 415 €. Une imprimante milieu de gamme à usage professionnel se situe entre 350 et 700 €. Pour des productions industrielles régulières, externaliser auprès d’un bureau spécialisé comme Mc3dline reste souvent plus rentable que l’investissement en équipement interne.
Recommandation
- Design pour impression 3D : guide essentiel 2026
- Guide complet pour concevoir en fabrication additive
- Guide pratique : choisir le bon matériau pour l’impression 3D
- Intégrer l’impression 3D en R&D : accélérez vos prototypes
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 24 h.