

Fabrication additive industrielle : guide technique complet
Découvrez notre guide complet sur la fabrication additive, une méthode innovante pour créer des pièces complexes et personnalisées rapidement.
La fabrication additive (AM) désigne l’ensemble des procédés qui construisent une pièce par addition contrôlée de matière, couche par couche, à partir d’un modèle numérique CAO. C’est la définition normalisée par l’ISO/ASTM 52900, qui structure les sept familles technologiques reconnues à l’échelle internationale. Le terme « impression 3D » désigne la même réalité, mais dans un usage grand public ; en contexte industriel, on parle de fabrication additive ou d’AM.
Quand l’utiliser ? L’AM est économiquement pertinente pour :
- les pièces à géométrie complexe (canaux internes, structures alvéolaires) impossibles ou très coûteuses à usiner ;
- les petites et moyennes séries, ainsi que les pièces personnalisées, où l’absence d’outillage dédié est un avantage direct ;
- le prototypage rapide et la rétro-conception de pièces obsolètes.
Au-delà de plusieurs milliers d’unités identiques, l’injection plastique ou le moulage restent généralement plus économiques. L’usinage CNC conserve sa supériorité pour les tolérances serrées sur métaux et les surfaces fonctionnelles critiques. Trois organismes font référence pour cadrer la démarche : l’ISO/ASTM pour les normes procédés, l’INRS pour les risques professionnels, et le CETIM pour la maturité des procédés métalliques.
Table des matières
- Qu’est-ce que la fabrication additive, et en quoi diffère-t-elle de l’impression 3D ?
- Quelles technologies et quels matériaux choisir selon votre application ?
- Comment se déroule un flux de production additif, de la CAO à la pièce livrée ?
- Quels avantages concrets la fabrication additive apporte-t-elle à l’industrie ?
- Quelles sont les limites réelles et les risques économiques de la fabrication additive ?
- Santé, sécurité et conformité : quels risques et quelles obligations en entreprise ?
- Quelles règles de conception DfAM appliquer concrètement au bureau d’études ?
- Comment décider entre fabrication additive et procédés classiques ?
- Assurance qualité, essais et traçabilité : ce que l’industrie exige
- Quels cas d’usage industriels concrets en Europe centrale ?
- Comment Mc3dline met en œuvre la fabrication additive industrielle
- Points clés
- Ce que les décideurs industriels sous-estiment encore
- Mc3dline : devis et accompagnement pour votre projet additif
- Sources et références utiles pour approfondir
- Questions fréquentes
Qu’est-ce que la fabrication additive, et en quoi diffère-t-elle de l’impression 3D ?
L’appellation « impression 3D » est née dans les années 1980 pour décrire des machines de bureau accessibles aux non-spécialistes. La fabrication additive, elle, couvre les procédés industriels où la maîtrise des paramètres machine, des matériaux et des post-traitements conditionne directement les propriétés mécaniques finales.
Le principe physique commun à toutes les familles : un logiciel de découpe (slicer) segmente le modèle CAO en tranches d’épaisseur contrôlée (typiquement 25 à 200 µm selon le procédé), puis la machine dépose, fusionne ou photopolymérise chaque couche successivement. La pièce émerge donc par accumulation, sans enlèvement de matière.
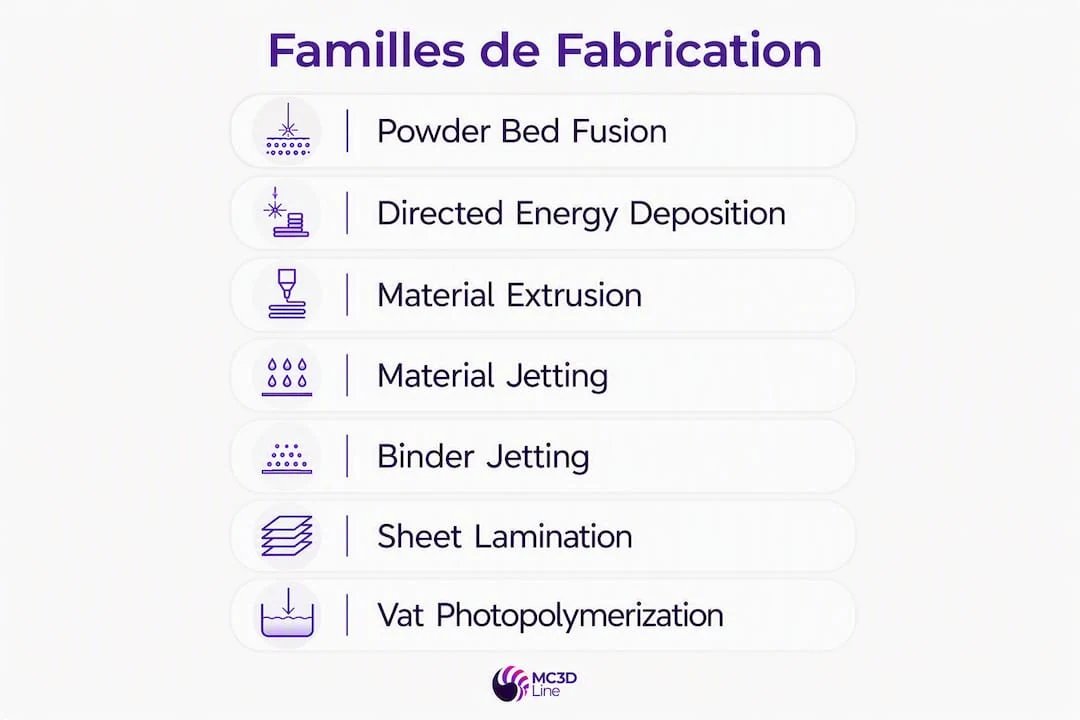
La norme ISO/ASTM 52900 (reprise en ISO 17296 pour les métaux) définit sept familles : fusion sur lit de poudre (powder bed fusion), dépôt de matière fondue (material extrusion), photopolymérisation en cuve (vat photopolymerization), projection de liant (binder jetting), projection de matière (material jetting), dépôt sous énergie concentrée (directed energy deposition, DED) et stratification de feuilles (sheet lamination). Cette taxonomie est le socle de tout dialogue technique avec un prestataire ou un donneur d’ordres.
Quelles technologies et quels matériaux choisir selon votre application ?
Le choix du couple procédé/matière est la décision technique la plus structurante d’un projet additif. Le tableau ci-dessous synthétise les familles industriellement matures.
| Famille | Procédés typiques | Matériaux principaux | Précision indicative | État de surface brut | Cas d’usage recommandés |
|---|---|---|---|---|---|
| Fusion sur lit de poudre polymère | SLS | PA12, thermoplastiques techniques | ±0,3 mm | Moyen (grenaillage possible) | Outillage, petites séries fonctionnelles |
| Fusion sur lit de poudre métal | SLM, DMLS, EBM | titane, Inconel, aluminium | ±0,1 mm | 6–12 µm Ra brut | Pièces structurelles aéro, implants |
| Photopolymérisation | SLA, DLP | Résines techniques, résines biocompatibles, céramiques chargées | — | Excellent | Prototypes haute résolution, medtech |
| Extrusion de matière | FDM/FFF | ABS, PLA, PETG, PEEK, Ultem | ±0,2 mm | Striation visible | Prototypes fonctionnels, gabarits |
| Projection de liant | Binder Jetting | Acier, sable, céramique | ±0,2 mm | Variable selon frittage | Séries métal ≥ 500 pièces/an, fonderie |
| Dépôt sous énergie concentrée | DED (LENS, WAAM) | Titane, Inconel, acier | — | Brut, usinage requis | Rechargement, grandes pièces |
Quelques points d’attention matière à ne pas négliger :
- Poudres métalliques : certaines sont pyrophoriques (aluminium, titane) et classées ATEX ; leur manipulation exige des procédures strictes de stockage et de tamisage.
- Résines photosensibles : plusieurs formulations contiennent des composés classés CMR (cancérogènes, mutagènes, reprotoxiques) ; le contact cutané et l’inhalation de vapeurs sont à prévenir systématiquement.
- PA12 et thermoplastiques techniques : matériaux matures pour le SLS, avec une bonne résistance chimique et mécanique, mais sensibles à l’humidité lors du stockage.
Le Binder Jetting atteint une pertinence économique pour le métal à partir d’environ 500 pièces par an, seuil au-delà duquel le coût unitaire devient compétitif face au frittage conventionnel. Pour les polymères SLS, des études de filières situent la pertinence jusqu’à plusieurs milliers d’unités annuelles selon la complexité géométrique.
Conseil de pro : Pour les pièces en titane ou Inconel destinées à des applications structurelles, exigez systématiquement un plan de traitement thermique post-fabrication : sans détensionnement, les contraintes résiduelles SLM peuvent provoquer des déformations ou des ruptures prématurées.
Comment se déroule un flux de production additif, de la CAO à la pièce livrée ?
Un projet additif industriel suit cinq étapes séquentielles, chacune conditionnant la suivante.
1. Conception CAO et DfAM. Le modèle numérique doit intégrer dès l’origine les contraintes du procédé : orientation de fabrication, zones d’usinage de finition, épaisseurs minimales, accès pour retrait des supports. Un fichier conçu pour l’usinage transposé tel quel en AM produit rarement une pièce optimale.
2. Préparation (slicing et orientation). Le logiciel de préparation (Magics, Netfabb, Simplify3D selon le procédé) génère les supports, optimise le nesting dans le volume de fabrication et paramètre les couches. L’orientation influe directement sur les propriétés mécaniques, la rugosité et le temps machine. Un bon nesting, qui maximise la densité de pièces dans le volume utile, réduit le coût unitaire de façon significative.
3. Production machine. Les paramètres critiques (puissance laser, vitesse de balayage, épaisseur de couche, température lit) sont enregistrés pour la traçabilité. Un contrôle en cours de fabrication (monitoring thermique, caméras) est recommandé pour les pièces critiques.
4. Post-traitements. C’est l’étape la plus sous-estimée en termes de coût et de délai. Pour les métaux SLM/EBM, les traitements thermiques sont impératifs pour gérer les contraintes résiduelles. Les états de surface bruts atteignent typiquement 6–12 µm Ra, nécessitant un usinage de finition sur les surfaces fonctionnelles. Le retrait des supports peut requérir électroérosion ou fraisage.
5. Contrôle qualité. Mesures dimensionnelles (MMT, scanner 3D), contrôle non destructif (CT-scan, rayons X), essais mécaniques de traction et de fatigue selon les exigences sectorielles.
Pour préparer un brief technique efficace, fournissez au prestataire : le fichier CAO natif ou STEP, les spécifications matière (norme, propriétés cibles), les tolérances fonctionnelles, les exigences de traçabilité et le contexte d’utilisation finale. Consultez la procédure étape par étape pour PME pour structurer votre dossier de fabrication.
Quels avantages concrets la fabrication additive apporte-t-elle à l’industrie ?
Le marché mondial de la fabrication additive a connu une croissance significative récemment, avec une contribution importante du segment métal. Cette progression reflète des bénéfices industriels mesurables, pas un effet de mode.
- Liberté géométrique totale. Les canaux de refroidissement conformes dans les moules d’injection, les structures lattices calquées sur l’architecture osseuse, les collecteurs d’admission à géométrie variable : autant de formes que l’usinage ne peut pas produire économiquement.
- Consolidation d’assemblages. La réduction du nombre de pièces par assemblage peut atteindre un facteur 6 selon les analyses industrielles, avec un impact direct sur la fiabilité et les coûts d’assemblage.
- Réduction du lead time R&D. Un prototype fonctionnel en PA12 SLS peut être livré en 48 à 24 heures ; une petite série de 50 pièces en une semaine. L’absence d’outillage dédié supprime les délais d’approvisionnement moule.
- Production à la demande et gestion des stocks. Pour les pièces de rechange ou les équipements critiques en fin de vie, l’AM permet de produire à l’unité sans immobiliser de stock physique.
- Personnalisation de masse. Les implants orthopédiques sur mesure, les prothèses adaptées à l’anatomie du patient, les outillages ergonomiques : chaque pièce peut différer sans surcoût de setup.
- Levier de fabrication française. La fabrication additive permet de relocaliser certaines capacités de production sans investir dans des lignes d’outillage lourdes, un avantage stratégique pour les PME industrielles françaises.
Quelles sont les limites réelles et les risques économiques de la fabrication additive ?
L’AM n’est pas universellement compétitive. Identifier ses limites avec précision évite les projets mal dimensionnés.
| Critère | Fabrication additive | Usinage CNC | Injection/moulage |
|---|---|---|---|
| Géométrie complexe | Excellent | Limité | Limité |
| Tolérances serrées | Difficile sans post-usinage | Excellent | Bon |
| Coût unitaire (grande série) | Élevé | Moyen | Faible |
| Délai de mise en production | Très court (pas d’outillage) | Court | Long (outillage) |
| Anisotropie des propriétés | Présente (FDM surtout) | Nulle | Faible |
| État de surface brut | 6–12 µm Ra (métal) | < 1 µm Ra | Excellent |
| Maturité qualification aéro/medtech | En progression | Établie | Établie |
L’anisotropie est le risque mécanique le plus fréquemment sous-estimé : en FDM, la résistance dans l’axe Z peut être 30 à 50 % inférieure à celle dans le plan XY. En SLM, l’orientation des grains cristallins varie selon la stratégie de balayage. La qualification de ces propriétés exige des essais mécaniques sur éprouvettes représentatives, pas seulement sur pièces témoins.
Sur le plan économique, le coût d’une pièce additive intègre le coût matière (les poudres métalliques restent onéreuses), le temps machine, les post-traitements et la qualification. Pour des volumes élevés de pièces simples, l’injection plastique ou le moulage sous pression restent imbattables en coût unitaire.
Santé, sécurité et conformité : quels risques et quelles obligations en entreprise ?
Les risques en fabrication additive dépendent directement du couple technologie/matière et doivent figurer dans le document unique d’évaluation des risques (DUER). Quatre familles de risques structurent la démarche préventive :
- Inhalation de particules ultrafines lors de la manipulation des poudres (SLS, SLM) ou des résines en aérosol (SLA) ; certaines particules métalliques sont classées CMR.
- Contact cutané avec les résines photosensibles non polymérisées, potentiellement sensibilisantes ou irritantes.
- Risques ATEX liés aux poudres métalliques pyrophoriques (aluminium, titane) : une atmosphère explosive peut se former lors du tamisage ou du nettoyage.
- Rayonnements lasers de classe 4 dans les machines SLM/SLS : tout accès en cours de fabrication sans verrouillage de sécurité est prohibé.
Les mesures de prévention essentielles comprennent : captage à la source et ventilation locale exhaustive, nettoyage par aspiration (jamais par soufflage), équipements de protection individuelle adaptés (masques FFP3, gants nitrile, lunettes), cloisonnement des zones à risque ATEX, et formation documentée du personnel. La directive Machines et les règles ATEX (directive 2014/34/UE) s’appliquent pleinement aux installations industrielles.
Conseil de pro : Privilégiez les systèmes de manipulation en circuit fermé pour les poudres métalliques, et imposez un protocole de tamisage contrôlé avec aspiration intégrée. Le nettoyage par soufflage d’air comprimé est formellement déconseillé par l’INRS : il remet en suspension des particules potentiellement pyrophoriques ou CMR dans l’atmosphère de travail.
Pour approfondir les obligations réglementaires spécifiques à votre installation, le guide sécurité impression 3D pour ingénieurs PME détaille les points de contrôle prioritaires.
Quelles règles de conception DfAM appliquer concrètement au bureau d’études ?
La fabrication additive impose une nouvelle philosophie de conception : la pièce doit être pensée pour le procédé, pas adaptée après coup. Le DfAM (Design for Additive Manufacturing) repose sur quelques règles structurantes.
Minimiser les supports. Orienter la pièce pour que les surfaces en porte-à-faux restent sous 45° réduit le volume de supports, le temps de post-traitement et les risques de déformation. En SLS polymère, l’absence de supports est un avantage structurel du procédé.
Optimiser la topologie. Les logiciels d’optimisation topologique (Altair Inspire, nTopology, ANSYS Mechanical) génèrent des géométries organiques qui concentrent la matière là où les contraintes l’exigent, à l’image des structures trabéculaires de l’os. Un bras de robot redessiné par optimisation topologique peut perdre 40 % de sa masse tout en conservant sa rigidité.
Intégrer les fonctions. Les canaux de refroidissement conformes intégrés dans un insert de moule simplifient la chaîne de valeur et améliorent l’homogénéité thermique, ce qu’aucune opération d’usinage conventionnel ne peut reproduire à coût raisonnable.
Adapter les tolérances au procédé. En SLM métal, prévoir des jeux fonctionnels de 0,1 à 0,2 mm sur les alésages destinés à recevoir des roulements, puis reprendre en usinage. En SLS PA12, les tolérances dimensionnelles de ±0,3 mm sont souvent suffisantes pour des pièces d’outillage, sans reprise. Le guide de conception pour fabrication additive de Mc3dline détaille ces règles par procédé.
Comment décider entre fabrication additive et procédés classiques ?
La décision repose sur six critères à évaluer simultanément, pas sur un seul facteur.
- Complexité géométrique : canaux internes, contre-dépouilles, structures lattices ? L’AM est souvent la seule option économique.
- Volume annuel : en dessous de quelques centaines de pièces, l’AM est compétitive face à l’injection (pas d’outillage) ; au-delà de plusieurs milliers d’unités simples, l’injection reprend l’avantage.
- Exigence matière : la pièce requiert-elle un alliage certifié (Ti-6Al-4V aéro, Inconel 718) ou un polymère technique qualifié ? Vérifiez la disponibilité du matériau chez le prestataire.
- Coût d’outillage : si un moule coûte 30 000 € et que la série est de 500 pièces, l’AM peut être rentable même avec un coût unitaire plus élevé.
- Délai de mise en production : un prototype en 48 heures contre 6 semaines pour un moule ; l’AM gagne systématiquement sur ce critère.
- Traçabilité et qualification : les secteurs aéronautique et medtech imposent des dossiers de qualification matière et procédé ; évaluez la capacité documentaire du prestataire avant de vous engager.
Pour les petites séries sans moule, l’AM offre une flexibilité que ni l’injection ni l’usinage ne peuvent égaler sur des géométries complexes. Questions à poser au fournisseur : quel est le taux de rebut constaté sur ce matériau ? Comment optimisez-vous le nesting pour réduire le coût unitaire ? Disposez-vous d’une qualification matière pour ce secteur ?
Assurance qualité, essais et traçabilité : ce que l’industrie exige
La qualification d’une pièce additive pour une application critique ne se limite pas à un contrôle dimensionnel. Elle mobilise une chaîne documentaire complète.
Les contrôles typiques incluent : mesures dimensionnelles par MMT ou scanner 3D, contrôle non destructif par tomographie X (CT-scan) pour détecter porosités et inclusions, essais de traction et de fatigue sur éprouvettes issues du même cycle de fabrication, et analyses métallurgiques (microscopie, dureté) pour les pièces métal.
La traçabilité lot/matière couvre : les fiches de certification matière (certificat de conformité poudre, numéro de lot), l’enregistrement des paramètres machine pour chaque cycle, les archives CAO et slicer versionnées, et les rapports de contrôle associés à chaque pièce ou lot. Pour le secteur medtech, la norme ISO 13485 impose une maîtrise documentaire rigoureuse de l’ensemble de la chaîne, du fichier source à la livraison. La photopolymérisation SLA avec résines biocompatibles répond à ces exigences lorsque la qualification matière est établie et documentée.
En aéronautique, les référentiels AS9100 et les exigences spécifiques des donneurs d’ordres (Airbus, Safran) imposent des plans de qualification procédé avant toute livraison de pièces de vol. Le prestataire doit être en mesure de fournir un dossier de fabrication complet, pas seulement une pièce conforme.
Quels cas d’usage industriels concrets en Europe centrale ?
Les applications les plus matures combinent complexité géométrique, petites séries et exigences de qualification.
- Aubes et composants de turbomachines : SLM en Inconel 625 ou 718 pour des géométries de canaux internes impossibles à usiner ; le traitement thermique HIP (pressage isostatique à chaud) est souvent requis pour éliminer les porosités résiduelles.
- Implants orthopédiques sur mesure : SLM en titane Ti-6Al-4V avec surface poreuse lattice pour l’ostéointégration ; traçabilité ISO 13485 obligatoire, biocompatibilité ISO 10993 à valider.
- Outillages de production à canaux conformes : SLS en PA12 pour des gabarits et préhenseurs légers, ou SLM acier pour des inserts de moules avec circuits de refroidissement conformes réduisant les cycles d’injection de 20 à 40 %.
- Pièces de rechange pour équipements critiques : rétro-conception à partir de scan 3D d’une pièce obsolète, production à l’unité en SLS ou FDM selon les exigences mécaniques ; supprime les délais d’approvisionnement et les stocks dormants.
- Prototypes fonctionnels validés en 48 heures : SLA résine technique pour des pièces de validation ergonomique ou de test d’assemblage, avant engagement en production série.
Pour chaque application, le choix du procédé découle des contraintes fonctionnelles : le comparatif SLA, SLS, FDM permet de structurer cette décision selon les critères de précision, matière et volume. Les 12 secteurs industriels qui ont intégré l’AM illustrent la diversité des applications désormais qualifiées.
Comment Mc3dline met en œuvre la fabrication additive industrielle
Mc3dline est un bureau de fabrication additive industrielle B2B basé à Dourdan, en Essonne (91), qui combine impression 3D industrielle et bureau d’études mécanique sur un même site. Cette intégration verticale est le point différenciant : un ingénieur qui reçoit votre fichier CAO peut identifier les optimisations DfAM avant de lancer la fabrication, sans délai de transfert entre équipes.
Les capacités machines couvrent le SLS PA12 pour les petites et moyennes séries fonctionnelles, le FDM industriel sur Fortus 380mc pour les thermoplastiques techniques (Ultem, ABS-M30), et la SLA résine biocompatible pour les applications medtech nécessitant traçabilité et certification matière. L’usinage CNC 4 axes complète l’offre pour les reprises de finition et les surfaces fonctionnelles critiques.
Le processus d’engagement client suit quatre étapes : diagnostic de faisabilité (délai fixe, prix fixe), chiffrage sur devis avec optimisation du nesting, dossier de fabrication et traçabilité lot/matière, puis pilotage des qualifications sectorielles si requis. Pour les projets défense et medtech, Mc3dline accompagne la constitution du dossier documentaire.
Conseil de pro : Pour préparer votre brief technique, fournissez le fichier STEP ou CAO natif (pas uniquement un STL), les tolérances fonctionnelles critiques, le contexte d’utilisation finale (charge, température, environnement chimique) et vos exigences de traçabilité. Plus le brief est précis, plus le devis est juste et le délai tenu.
Points clés
La fabrication additive est économiquement pertinente pour les pièces complexes, les petites séries et la personnalisation, à condition de maîtriser les contraintes de post-traitement, de qualification et de sécurité qui conditionnent la valeur réelle de chaque projet.
| Point | Détails |
|---|---|
| Pertinence économique | L’AM est compétitive pour les petites séries et pièces complexes ; l’injection ou le moulage restent généralement plus économiques au-delà de plusieurs milliers d’unités identiques. |
| Post-traitement sous-estimé | Les états de surface bruts atteignent 6–12 µm Ra en métal ; un usinage de finition et des traitements thermiques sont souvent indispensables. |
| Risques ATEX et CMR | Poudres métalliques et résines photosensibles imposent une évaluation des risques documentée et des mesures de prévention strictes (INRS). |
| DfAM dès la conception | Orienter, optimiser la topologie et intégrer les fonctions dès le bureau d’études conditionne la qualité et le coût final de la pièce. |
| Mc3dline | Bureau de fabrication additive industrielle en Essonne (SLS, FDM, SLA, bureau d’études) pour prototypes, petites séries et applications medtech/défense. |
Ce que les décideurs industriels sous-estiment encore
La fabrication additive métallique est souvent présentée comme une rupture technologique. Elle l’est, mais pas là où on l’attend. Le vrai changement n’est pas dans la machine : c’est dans la chaîne de compétences qu’elle exige.
La plupart des projets additifs qui échouent ne tombent pas à cause d’une défaillance machine. Ils échouent parce que la pièce a été conçue pour l’usinage, que le post-traitement a été budgété à 10 % du coût total alors qu’il représente souvent 40 à 60 %, ou que la gestion des poudres a été traitée comme un détail opérationnel plutôt que comme un risque industriel structurant.
L’autre piège fréquent : confondre prototypage et production qualifiée. Un prototype SLM en titane livré en une semaine ne valide pas un procédé de production. La qualification pour une application aéronautique ou medtech mobilise des mois de caractérisation matière, d’essais mécaniques et de constitution documentaire. Les entreprises qui l’ignorent découvrent le coût réel de la qualification au moment où elles ne peuvent plus reculer.
La tendance de fond, en revanche, est réelle : l’industrialisation des procédés métalliques progresse, la consolidation de la chaîne numérique (CAO, simulation, slicer, MES) réduit les erreurs de transfert, et la pression sur la traçabilité pousse les prestataires à structurer leur documentation. Investir en compétences DfAM et en maîtrise des paramètres procédé rapporte davantage qu’investir dans une machine supplémentaire sans l’écosystème qui la rend productive.
Mc3dline : devis et accompagnement pour votre projet additif
Vous avez identifié une application où la fabrication additive est pertinente. L’étape suivante n’est pas de choisir une machine : c’est de valider la faisabilité technique et économique avec un prestataire qui maîtrise l’ensemble de la chaîne, de la CAO à la pièce livrée avec traçabilité.
Mc3dline réunit sur un même site en Essonne un bureau d’études mécanique et des capacités d’impression industrielle SLS PA12, FDM Fortus 380mc et SLA résine biocompatible. Contrairement à un simple sous-traitant d’impression, Mc3dline peut analyser votre pièce, proposer des optimisations DfAM, chiffrer les post-traitements et constituer le dossier de traçabilité requis par votre secteur. Pour les projets medtech et défense, un accompagnement spécifique sur la qualification et la documentation réglementaire est disponible.
Transmettez votre fichier CAO et vos spécifications techniques sur mc3dline.fr pour obtenir un diagnostic de faisabilité et un devis détaillé.
Sources et références utiles pour approfondir
- INRS — Fabrication additive : ce qu’il faut retenir : synthèse des risques professionnels par technologie et matière, base pour le DUER.
- INRS — Prévention en fabrication additive : mesures pratiques de prévention, captage, EPI et cloisonnement ATEX.
- CETIM — Nouvelles normes et maturité de la fabrication additive : état de maturité des procédés métalliques, seuils économiques Binder Jetting, normes ISO/ASTM.
- MADEELI — Étude impacts technologiques et industriels de la fabrication additive : analyse de filières régionales, pertinence économique par volume et secteur.
- Techniques de l’Ingénieur — Fabrication additive et production industrielle française : analyse stratégique des verrous et leviers pour l’industrie française.
- Wohlers Associates — Terminologie et bénéfices AM : référence internationale sur la consolidation de pièces et les bénéfices industriels.
- ISO/ASTM 52900 — Terminologie normalisée : norme de référence pour les sept familles technologiques et le vocabulaire AM.
Questions fréquentes
Pourquoi parle-t-on de fabrication additive plutôt que d’impression 3D ?
Le terme « fabrication additive » est la dénomination normalisée (ISO/ASTM 52900) pour les procédés industriels qui construisent des pièces par addition de matière couche par couche. « Impression 3D » désigne la même réalité dans un usage grand public, mais ne couvre pas les exigences de qualification, de traçabilité et de maîtrise des propriétés mécaniques propres aux applications industrielles.
Quels sont les principaux inconvénients de la fabrication additive ?
Les limites les plus structurantes sont l’anisotropie des propriétés mécaniques (particulièrement en FDM), les états de surface bruts de 6–12 µm Ra en métal qui nécessitent souvent un usinage de finition, et un coût unitaire élevé pour les grandes séries de pièces simples. Le post-traitement (traitements thermiques, retrait des supports, contrôles qualité) représente une part significative du coût total, fréquemment sous-estimée en phase de chiffrage.
Quels sont les avantages industriels concrets de la fabrication additive ?
L’AM permet de produire des géométries complexes impossibles à usiner (canaux conformes, structures lattices), de réduire le nombre de pièces par assemblage jusqu’à un facteur 6, et de livrer des prototypes fonctionnels en 48 à 24 heures sans outillage dédié. Pour les petites séries et la personnalisation, elle supprime les coûts et délais liés aux moules.
Quel est le profil type d’un technicien ou ingénieur en fabrication additive ?
Un technicien en fabrication additive maîtrise la préparation de fichiers (slicing, orientation, supports), la conduite de machines et les post-traitements. Un ingénieur AM ajoute la maîtrise du DfAM, de la qualification matière/procédé et de la gestion documentaire pour les secteurs réglementés. Les salaires ne sont pas publiquement listés dans les sources disponibles ; les grilles conventionnelles de la métallurgie et de la plasturgie s’appliquent selon le niveau de qualification.
À partir de quel volume la fabrication additive devient-elle moins compétitive que l’injection ?
Au-delà de plusieurs milliers d’unités identiques et de géométrie simple, l’injection plastique ou le moulage sous pression deviennent généralement plus économiques en coût unitaire. Pour le métal, le Binder Jetting atteint sa pertinence économique à partir d’environ 500 pièces par an. La décision dépend aussi du coût d’outillage, de la complexité géométrique et des délais : pour des séries courtes ou des pièces complexes, l’AM reste compétitive bien au-delà de ces seuils indicatifs.
Recommandation
- 10 conseils uniques pour concevoir en fabrication additive
- Matériaux techniques 3D : guide essentiel pour PME (2026)
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 24 h.