

Conception adaptée à l'impression 3D : guide DfAM 2026
Découvrez les avantages de la conception adaptée à l’impression. Optimisez vos pièces 3D avec notre guide DfAM 2026 pour rester compétitif.
En bref:
- La conception pour l’impression 3D, ou DfAM, intègre dès la modélisation les contraintes du procédé additif. Elle permet de créer des pièces légères, fonctionnelles, conformes aux normes industrielles. La maîtrise de ces principes optimise la production série en réduisant masse, supports et coûts.
La conception adaptée à l’impression désigne la méthodologie DfAM (Design for Additive Manufacturing), qui consiste à concevoir des pièces en intégrant dès la phase de modélisation les contraintes et opportunités propres aux procédés de fabrication additive. Cette approche se distingue fondamentalement du dessin industriel classique : elle exploite la liberté géométrique de l’impression 3D pour produire des pièces plus légères, plus fonctionnelles et conformes aux normes ISO 9001, AS9100 et ISO 13485. Le marché mondial de la fabrication additive croît à plus de 20 % par an, ce qui impose aux équipes industrielles une maîtrise réelle de ces méthodes pour rester compétitives.
Quels sont les principes fondamentaux de la conception pour l’impression 3D ?
La DfAM repose sur un ensemble de règles géométriques et mécaniques que tout ingénieur doit intégrer avant de modéliser la première esquisse. Ces règles ne sont pas des contraintes arbitraires. Elles découlent directement des physiques de dépôt de matière, de fusion laser ou de photopolymérisation.
Angles autoportants et gestion des supports
Les structures autoportantes à plus de 45° éliminent la majorité des supports d’impression. Moins de supports signifie moins de matière consommée, moins de temps de post-traitement et des surfaces de meilleure qualité sur les zones critiques. En SLS (frittage sélectif par laser), la poudre environnante joue le rôle de support naturel, ce qui autorise des géométries impossibles en FDM sans planification rigoureuse des orientations.
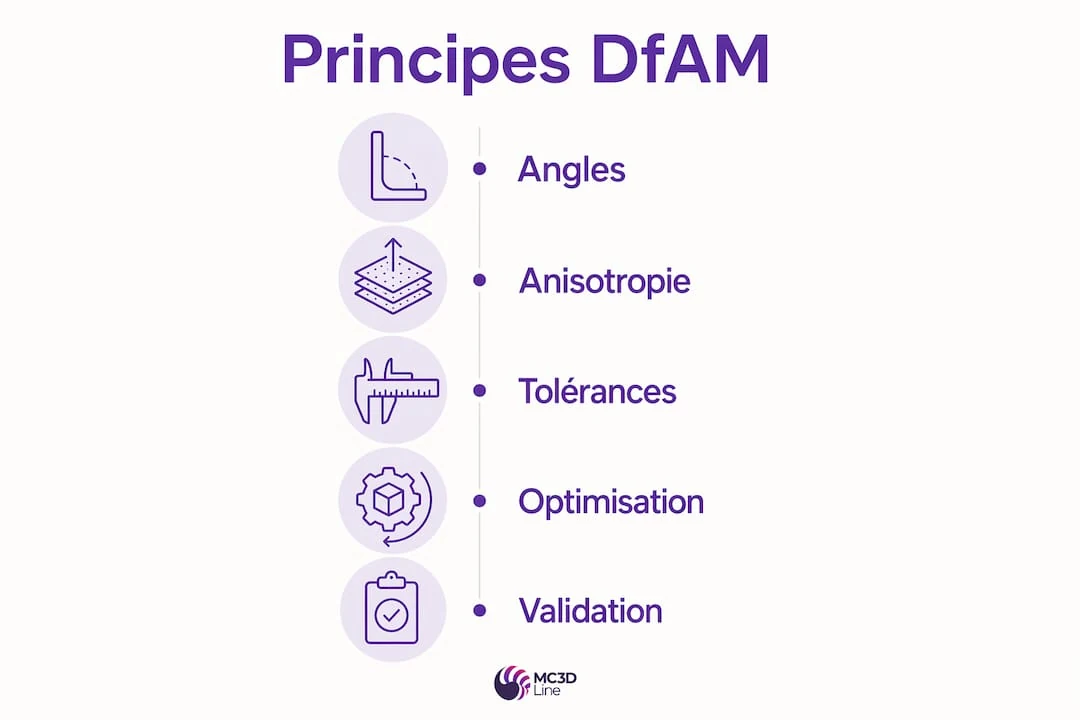
Anisotropie mécanique et orientation de construction
Les pièces imprimées couche par couche présentent des propriétés mécaniques différentes selon l’axe de construction. La résistance dans le plan XY dépasse généralement celle mesurée selon l’axe Z. Intégrer l’anisotropie dès la conception permet d’orienter les contraintes mécaniques dans les directions les plus favorables, évitant ainsi des ruptures prématurées en service.
Épaisseurs minimales, tolérances et post-production
Chaque technologie impose ses propres seuils : en FDM, une épaisseur de paroi inférieure à 1,2 mm génère des défauts d’impression ; en SLA, des parois fines peuvent se déformer sous l’effet de la chaleur lors du post-durcissement UV. Les tolérances dimensionnelles doivent anticiper les opérations de finition : usinage, ébarbage, traitement thermique ou grenaillage modifient les cotes finales de façon prévisible si elles sont intégrées au modèle numérique dès le départ.
Voici les règles fondamentales à respecter systématiquement :
- Angles autoportants : maintenir un angle supérieur à 45° par rapport à l’horizontale pour limiter les supports.
- Épaisseurs de paroi : respecter les minima technologiques (1,2 mm en FDM, 0,5 mm en SLA, 0,8 mm en SLS).
- Tolérances de post-production : prévoir des surépaisseurs sur les surfaces usinées après impression.
- Gestion thermique : éviter les masses importantes sans congé de raccordement pour limiter les contraintes résiduelles.
- Orientation de construction : aligner les axes de charge mécanique avec le plan XY d’impression.
Conseil de pro : Modélisez toujours une pièce test (coupon) avec les mêmes paramètres que la pièce finale avant de lancer une production série. Ce coupon valide les propriétés matériaux et les tolérances sans risquer la pièce complète.
Comment les outils avancés améliorent-ils la conception adaptée à l’impression ?
Les outils numériques spécialisés transforment la DfAM d’une discipline empirique en un processus reproductible et documenté. Leur valeur réside dans la capacité à explorer des géométries que l’intuition d’un ingénieur ne produirait pas spontanément.
Optimisation topologique et structures en treillis
L’optimisation topologique redistribue la matière uniquement là où les contraintes mécaniques l’exigent. Le résultat ressemble souvent à une structure osseuse ou arborescente : organique en apparence, mais mécaniquement justifiée. Combinée aux structures en treillis (lattices), cette approche permet des réductions de masse de 50 à 90 % par rapport à une pièce usinée conventionnelle, tout en maintenant ou améliorant la rigidité et l’absorption d’énergie.
Workflow numérique intégré : les étapes clés
Un workflow DfAM industriel efficace suit une séquence précise :
- Définition des charges et conditions aux limites : modélisation des efforts réels en service (statiques, dynamiques, thermiques).
- Optimisation topologique : calcul de la distribution de matière optimale sous ces charges.
- Reconstruction géométrique : conversion du résultat d’optimisation en surface NURBS ou maillage imprimable.
- Simulation thermomécanique : vérification du comportement de la pièce lors du procédé d’impression (contraintes résiduelles, déformations).
- Validation par coupon : test à petite échelle avant la production volumétrique.
La fragmentation logicielle : un frein réel
La fragmentation des plateformes DfAM constitue aujourd’hui l’un des principaux obstacles à l’industrialisation. Les équipes jonglent entre des logiciels de CAO, de simulation et d’optimisation qui ne communiquent pas nativement, générant des pertes de données et des ruptures dans la chaîne numérique. Cette discontinuité ralentit les cycles de validation et augmente le risque d’erreur lors du transfert de fichiers vers la machine d’impression.
Conseil de pro : Privilégiez une chaîne numérique où le fichier CAO source, les résultats de simulation et les paramètres machine sont versionnés dans un même environnement de gestion documentaire. Cela réduit les erreurs de transfert et facilite la traçabilité réglementaire.
| Approche | Gain masse | Complexité géométrique | Coût outillage |
|---|---|---|---|
| Conception conventionnelle | Référence | Limitée | Élevé |
| Optimisation topologique seule | Moyen | Élevée | Nul |
| Topologie + lattices | Élevé | Très élevée | Nul |
Quelles normes et contrôles qualité s’imposent en fabrication additive industrielle ?
La conformité aux normes ISO 9001, AS9100 et ISO 13485 n’est pas optionnelle pour les pièces destinées à l’aéronautique ou au médical. Ces référentiels imposent une rigueur documentaire qui commence dès la phase de conception, pas seulement en production.
Exigences sectorielles spécifiques
En aéronautique (AS9100), chaque révision de fichier numérique doit être tracée, approuvée et archivée. La moindre modification géométrique déclenche un cycle de revalidation. En médical (ISO 13485), la traçabilité s’étend aux lots de poudre ou de filament utilisés, aux paramètres machine et aux résultats de contrôle dimensionnel post-impression. Ces exigences ne sont pas des formalités administratives. Elles garantissent la répétabilité entre deux productions séparées de plusieurs mois.
Documentation et gestion des versions
Une documentation centralisée et versionnée est la colonne vertébrale d’une production additive industrielle conforme. Elle comprend :
- Le fichier CAO source avec historique des révisions.
- Les paramètres d’impression validés (vitesse, température, orientation, densité de remplissage).
- Les certificats matériaux des lots utilisés.
- Les rapports de contrôle dimensionnel et de propriétés mécaniques.
- Les non-conformités détectées et les actions correctives associées.
Cette documentation permet également la production distribuée : une pièce conçue en Essonne peut être produite sur un autre site sans perte d’information ni dérive qualité, à condition que le workflow de gestion des versions soit respecté.
Validation matériaux et essais procédé
Les propriétés mécaniques d’une pièce imprimée dépendent autant du matériau que des paramètres machine. Un PA12 fritté en SLS avec une densité d’énergie insuffisante présentera une porosité interne qui réduit sa résistance à la fatigue. Les essais de qualification matériaux (traction, flexion, dureté) doivent être réalisés sur des éprouvettes produites dans les mêmes conditions que les pièces de série, pas sur des données fournisseur génériques.
Comment appliquer la DfAM pour optimiser les processus industriels ?
Passer de la théorie DfAM à une production série fiable demande une intégration méthodique, du plan produit jusqu’au retour d’expérience post-production.
-
Intégrer la conception dès la planification produit. La DfAM produit ses meilleurs résultats quand elle intervient avant le gel de l’architecture fonctionnelle, pas après. Modifier une pièce déjà figée pour l’adapter à l’impression coûte plus cher que de la concevoir nativement pour ce procédé.
-
Former les équipes et créer un guide interne DfAM. La formation des équipes et la création de guides internes accélèrent l’adoption et standardisent les pratiques. Un guide interne documente les règles géométriques validées, les matériaux qualifiés et les tolérances acceptables pour chaque technologie disponible.
-
Réaliser des tests itératifs et capitaliser sur les échecs. La capitalisation des retours d’expérience sur les non-conformités améliore la fiabilité des designs successifs. Chaque erreur documentée devient une règle de conception dans le guide interne.
-
Choisir la technologie et le matériau selon les exigences fonctionnelles. Le SLS convient aux pièces mécaniques complexes sans support ; le SLA aux géométries fines avec haute résolution de surface ; le FDM aux prototypes fonctionnels et aux outillages temporaires. Ce choix conditionne les règles DfAM applicables.
-
Mesurer les gains réels. Délais, coûts de post-traitement, taux de rebut et nombre de révisions de conception sont les indicateurs pertinents pour évaluer l’efficacité d’une démarche DfAM. Sans mesure, l’amélioration reste anecdotique.
Conseil de pro : Commencez par une pièce existante produite par usinage ou moulage, reconcevoir nativement pour l’impression additive. Comparez les résultats sur les cinq indicateurs ci-dessus. Ce cas pilote convaincra les décideurs mieux que n’importe quelle présentation théorique.
La transition du prototypage à la production industrielle exige une consolidation des processus et une formation initiale solide. Sans ces deux conditions, la fabrication additive reste cantonnée aux pièces uniques et aux maquettes.
Points clés
La conception adaptée à l’impression 3D exige d’intégrer les contraintes du procédé dès la modélisation, de documenter chaque paramètre selon les normes ISO 9001, AS9100 ou ISO 13485, et de valider par des tests itératifs avant toute production série.
| Point | Détails |
|---|---|
| Angles autoportants | Concevoir au-dessus de 45° pour éliminer les supports et réduire le post-traitement. |
| Anisotropie mécanique | Orienter les axes de charge dans le plan XY pour maximiser la résistance de la pièce. |
| Optimisation topologique | Combiner topologie et lattices pour réduire la masse de 50 à 90 % sans perte de rigidité. |
| Conformité normative | Documenter chaque révision de fichier et lot matériau selon ISO 9001, AS9100 ou ISO 13485. |
| Tests itératifs | Valider par coupon avant la série pour limiter les rebuts et les retouches coûteuses. |
Ce que l’expérience terrain enseigne vraiment sur la DfAM
Après plusieurs années à accompagner des équipes industrielles dans leur transition vers la fabrication additive, un constat s’impose : la majorité des difficultés ne viennent pas de la technologie, mais de la façon dont la conception est abordée. Trop d’ingénieurs arrivent avec un fichier CAO conçu pour l’usinage et demandent simplement à l’imprimer. Le résultat est techniquement possible, mais économiquement absurde : supports excessifs, post-traitement long, propriétés mécaniques sous-exploitées.
La vraie valeur de la DfAM se révèle quand on repart d’une feuille blanche. Un support de fixation aéronautique reconçu nativement pour le SLS peut perdre 60 % de sa masse tout en gagnant en rigidité spécifique. Ce n’est pas de la magie. C’est le résultat d’une optimisation topologique bien conduite, d’une orientation de construction réfléchie et d’une validation par coupon avant la série.
Ce que je recommande systématiquement : ne pas sous-estimer la valeur d’un partenariat avec un bureau d’études spécialisé en fabrication additive. Les équipes internes maîtrisent le produit ; le bureau d’études maîtrise le procédé. La combinaison des deux produit des résultats que ni l’un ni l’autre n’atteindrait seul. La répétabilité et la documentation ne sont pas des contraintes bureaucratiques. Elles sont la condition sine qua non pour passer du prototype réussi à la production série fiable.
— romain
Mc3dline accompagne votre projet de conception pour fabrication additive
Mc3dline est un bureau de fabrication additive industrielle basé en Essonne, spécialisé dans les procédés SLS, FDM et SLA pour pièces techniques et production série. Nos ingénieurs interviennent dès la phase de conception pour appliquer les principes DfAM, sélectionner les matériaux qualifiés et structurer la documentation selon les normes ISO 9001 et AS9100.
Chaque projet bénéficie d’un accompagnement de la modélisation à la livraison, avec traçabilité complète des fichiers, des paramètres machine et des contrôles qualité. Que vous ayez besoin d’un prototypage fonctionnel rapide ou d’une production série en SLS, notre équipe analyse vos contraintes et vous propose un devis adapté. Contactez Mc3dline pour soumettre votre cahier des charges et obtenir une réponse technique sous 48 heures.
Questions fréquentes
Qu’est-ce que la conception adaptée à l’impression 3D ?
La conception adaptée à l’impression 3D, ou DfAM, est une méthodologie qui intègre les contraintes et opportunités des procédés additifs dès la phase de modélisation. Elle permet de produire des pièces plus légères, plus fonctionnelles et conformes aux exigences industrielles.
Quelles normes s’appliquent à la fabrication additive industrielle ?
Les normes ISO 9001, AS9100 (aéronautique) et ISO 13485 (médical) s’imposent selon le secteur. Elles exigent une documentation formelle des fichiers, des paramètres machine et des lots matériaux utilisés.
Comment réduire les supports en impression 3D ?
Concevoir les géométries avec des angles supérieurs à 45° par rapport à l’horizontale élimine la majorité des supports. En SLS, la poudre environnante remplace naturellement les supports, ce qui autorise des formes très complexes.
Quel est l’apport de l’optimisation topologique en DfAM ?
L’optimisation topologique redistribue la matière uniquement là où les contraintes mécaniques l’exigent. Combinée aux structures en treillis, elle permet des réductions de masse de 50 à 90 % sans perte de rigidité fonctionnelle.
Comment intégrer la DfAM dans un processus industriel existant ?
La démarche commence par un cas pilote sur une pièce existante, suivi de la formation des équipes et de la création d’un guide interne DfAM. Les gains sont mesurés sur les délais, les coûts de post-traitement et le taux de rebut avant généralisation.
Recommandation
- Guide complet pour concevoir en fabrication additive
- Optimiser le cycle de vie d’une pièce 3D imprimée
- Design pour impression 3D : guide complet 2026
- Impression 3D : 5 Pièces Industrielles Économiques à Produire
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 24 h.