

Workflow gestion de projet impression 3D : guide industriel
Optimisez votre production avec notre guide sur le workflow gestion projet impression 3D. Apprenez à minimiser les erreurs et améliorer la qualité.
En bref:
- Le workflow en impression 3D industrielle organise chaque étape de la conception à la validation pour assurer la conformité et la répétabilité. La gestion rigoureuse des données CAO et la planification du post-traitement sont essentielles pour éviter les retards et non-conformités. Une documentation précise et un cahier des charges complet garantissent la qualité et facilitent l’optimisation des projets.
Le workflow de gestion de projet en impression 3D est une méthode structurée qui organise chaque étape de la fabrication additive, de la conception CAO jusqu’au contrôle qualité de la pièce finale. Dans un contexte industriel, ce flux de travail impression 3D conditionne directement la répétabilité, la conformité et la maîtrise des délais. Sans structure formalisée, les équipes subissent des non-conformités coûteuses, des réimpressions évitables et une traçabilité insuffisante. Ce guide présente les phases clés, les exigences techniques et les pratiques qui permettent aux ingénieurs et responsables de production d’intégrer la fabrication additive avec rigueur dans leurs processus industriels.
Quelles sont les étapes clés d’un workflow efficace en gestion de projet d’impression 3D ?
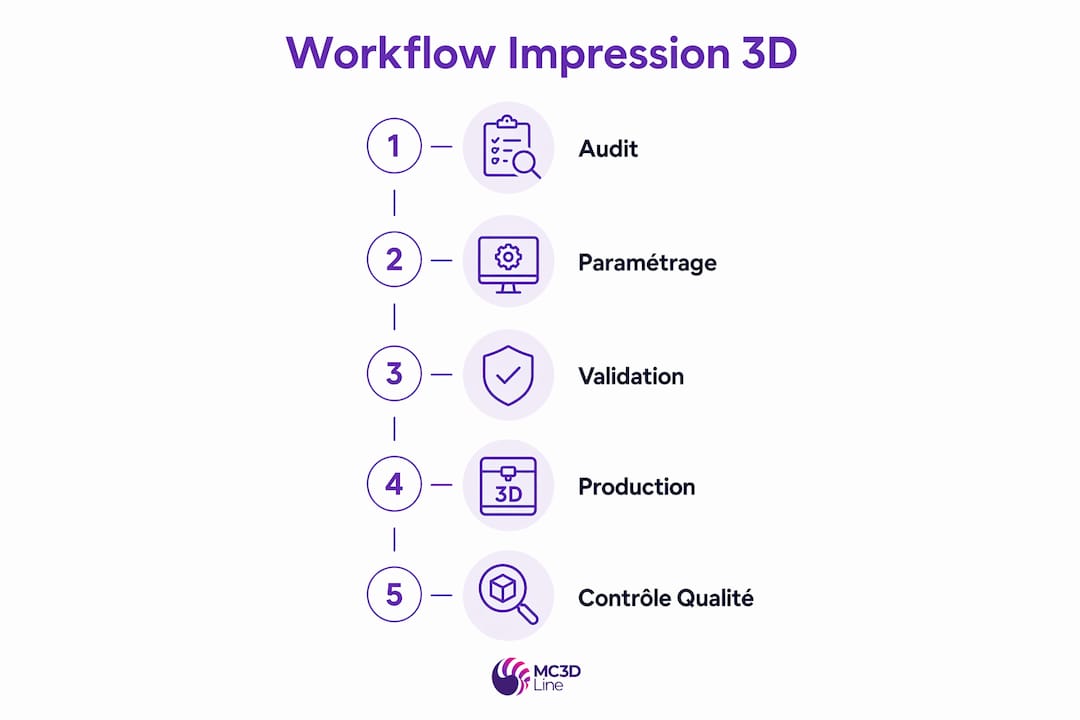
Un plan d’intégration structuré en fabrication additive se déroule en six phases réparties sur un horizon de six mois. Chaque phase produit des livrables précis et conditionne la suivante.
-
Audit et cartographie des processus (mois 1–2). L’équipe recense les pièces candidates à l’impression 3D, évalue les volumes, les contraintes géométriques et les exigences fonctionnelles. Un audit de faisabilité à ce stade évite de s’engager sur des technologies inadaptées. Le livrable est une cartographie des flux actuels et une liste priorisée de pièces.
-
Paramétrage technique des gammes et ressources (mois 3–4). L’équipe définit les technologies retenues (SLS, FDM, SLA), les matériaux, les paramètres machines et les gammes de post-traitement. Cette phase inclut la qualification des fournisseurs et la mise à jour du système de gestion de production. Le livrable est un référentiel technique validé.
-
Tests, validation économique et montée en production (mois 5–6). Des séries pilotes valident la répétabilité et la conformité dimensionnelle. La validation économique compare le coût total de la fabrication additive au procédé antérieur. Le livrable est un rapport de validation et un plan de montée en série.
| Phase | Objectif principal | Livrable attendu |
|---|---|---|
| Audit et cartographie | Identifier les pièces candidates | Cartographie des flux et liste priorisée |
| Paramétrage technique | Définir technologies, matériaux, paramètres | Référentiel technique validé |
| Tests et validation | Vérifier répétabilité et conformité | Rapport de validation et plan de série |
La montée en série par impression 3D exige la fixation rigoureuse de la technologie, du matériau et des paramètres machines pour garantir une qualité constante. Toute dérive sur ces paramètres entre deux campagnes de production génère des non-conformités difficiles à tracer.
Conseil de pro : Documentez chaque paramètre machine dans une fiche de gamme versionnée dès la phase de paramétrage. Un changement de lot matière ou de firmware machine doit déclencher une revalidation partielle, même si la géométrie n’a pas changé.
Comment la gestion des données impacte-t-elle la réussite du projet d’impression 3D ?
La gestion des données est le point de défaillance le plus sous-estimé dans la planification de projet 3D. Un fichier STL ne contient aucune information d’ingénierie modifiable : pas de tolérances, pas d’historique de conception, pas de contraintes fonctionnelles. La reconstruction CAO convertit ces maillages figés en modèles paramétriques modifiables, indispensables pour adapter la pièce, réaliser une inspection dimensionnelle et valider la conformité en production.
Les conséquences d’un workflow basé uniquement sur des fichiers STL sont concrètes :
- Impossibilité de modifier la géométrie sans repartir d’un scan ou d’une modélisation complète.
- Contrôle qualité limité à une comparaison visuelle ou à un scan de retour, sans référence CAO fiable.
- Traçabilité insuffisante en cas de litige ou d’audit qualité.
- Temps de préparation allongé à chaque itération de conception.
La standardisation des données et l’interopérabilité sont prioritaires dans les opérations de fabrication additive pour améliorer la transparence et accélérer la validation. Le BMW Group et le NIST ont formalisé un cadre en sept étapes couvrant la collecte, la mise en file, l’archivage, la réduction, la modélisation décisionnelle et l’utilisation pratique des données. Ce cadre connecte les machines en temps réel à un lac de données central via des pipelines ouverts et standardisés. Pour les équipes industrielles, cela signifie que chaque paramètre d’impression, chaque anomalie détectée et chaque résultat de contrôle devient traçable et exploitable pour améliorer les campagnes suivantes.
Des services de modélisation 3D avancée permettent également d’externaliser la reconstruction CAO lorsque les ressources internes sont limitées, sans compromettre la qualité du modèle de référence.
Conseil de pro : Imposez le format STEP ou IGES comme format d’échange interne, et conservez le fichier STL uniquement pour la préparation machine. Le modèle CAO natif reste la référence contractuelle et qualité.
Quelles sont les meilleures pratiques pour l’ordonnancement en production additive ?
Le goulot d’étranglement en production additive n’est pas la machine. Les phases de préparation et de post-traitement — slicing, nesting, dépoudrage, finition — concentrent la majorité des délais réels. Cette réalité change profondément la façon dont un responsable de production doit planifier son flux de travail impression 3D.
L’optimisation du flux de production additive exige une vision globale qui intègre la préparation et le post-traitement, au-delà du seul temps d’impression machine. Une agrégation intelligente des ordres de fabrication a permis de réduire les délais de 3 jours à 3 heures sur des lignes de production additive industrielles.
Les leviers concrets pour réduire les délais sont les suivants :
- Agrégation des ordres par compatibilité matière. Regrouper les pièces d’un même matériau dans un même build évite les changements de poudre ou de filament entre cycles. La compatibilité matérielle est le critère absolu, avant même la géométrie.
- Orientation des pièces anticipée dès la conception. L’orientation influe sur les propriétés mécaniques, la qualité de surface et la charge de post-traitement. Une pièce mal orientée génère des supports excessifs et un temps de finition multiplié.
- Priorisation des délais dans le nesting. Les pièces urgentes doivent occuper les positions les plus accessibles du plateau pour faciliter l’extraction et le contrôle en priorité.
- Suivi en temps réel et ré-ordonnancement dynamique. Un build efficace regroupe les pièces compatibles en matériau, orientation et post-traitement pour éviter les rebuts. Lorsqu’une anomalie est détectée en cours d’impression, la capacité à ré-ordonnancer les lots suivants sans tout reprendre manuellement est un avantage opérationnel direct.
Les outils d’automatisation des flux, comme les solutions proposées par BotiqueAI, peuvent prendre en charge la coordination entre les systèmes de gestion de production et les machines, réduisant les saisies manuelles et les erreurs de planification.
Comment rédiger un cahier des charges pour garantir la qualité en impression 3D ?
Le cahier des charges est la pièce maîtresse pour garantir la conformité, la qualité et la coordination entre équipes en impression 3D industrielle. Un cahier des charges insuffisant conduit à des non-conformités majeures, des itérations non planifiées et des responsabilités floues entre le donneur d’ordre et le bureau de fabrication.
Un cahier des charges complet pour un projet d’impression 3D industrielle doit couvrir les points suivants :
-
Définition fonctionnelle et environnementale. Quelle est la fonction de la pièce ? Quelles sont les contraintes d’environnement (température, humidité, contact chimique, charge mécanique) ? Ces éléments conditionnent le choix du matériau et de la technologie.
-
Spécifications techniques. Tolérances dimensionnelles, rugosité de surface admissible, résistance mécanique minimale, masse maximale. Ces valeurs doivent être chiffrées, pas qualitatives.
-
Technologie et matériau imposés ou à proposer. Si le client impose un matériau (PA12, PETG, résine biocompatible), le cahier des charges le mentionne explicitement. Si le choix est ouvert, le bureau d’études propose et justifie.
-
Plan de contrôle qualité. Méthodes de mesure (MMT, scan 3D, contrôle visuel), critères d’acceptation, fréquence des contrôles, format des rapports de conformité.
-
Organisation et traçabilité. Numérotation des versions, responsable de validation côté client, délais de retour sur épreuves, conditions de réimpression en cas de non-conformité.
Conseil de pro : Exigez que le cahier des charges soit signé par le responsable technique et le responsable qualité côté client avant tout lancement. Un document validé par une seule partie génère systématiquement des désaccords à la livraison.
Quels sont les pièges courants dans la gestion de projet d’impression 3D ?
Les erreurs les plus fréquentes dans la gestion des projets 3D ne sont pas techniques. Elles sont organisationnelles.
- Modifications non maîtrisées sans reconstruction CAO. Modifier un fichier STL directement dans le logiciel de slicing produit une pièce différente de la référence CAO. La traçabilité est rompue et la conformité ne peut plus être garantie.
- Post-traitement absent de la planification. Le dépoudrage SLS, le support removal FDM ou le post-durcissement SLA représentent une part significative du temps de production. Les omettre dans le planning génère des retards systématiques.
- Paramètres machines non figés entre campagnes. Un changement de vitesse d’impression ou de température de plateau entre deux séries produit des pièces mécaniquement différentes, même à géométrie identique.
- Dialogue insuffisant entre conception, production et qualité. Le design pour la fabrication additive (DfAM) doit être intégré dès la phase de conception, pas ajusté en urgence avant impression.
- Absence de versioning des fichiers. Sans gestion des versions, une équipe peut imprimer un fichier obsolète sans le savoir.
Conseil de pro : Mettez en place un registre des non-conformités dès le premier projet. Chaque réimpression doit être documentée avec sa cause racine. Ce registre devient rapidement le meilleur outil de prévention pour les projets suivants.
Points clés
Un workflow de gestion de projet en impression 3D industrielle repose sur trois piliers indissociables : la structuration des phases, la maîtrise des données CAO et la planification globale du flux de production incluant le post-traitement.
| Point | Détails |
|---|---|
| Structurer en phases formalisées | Audit, paramétrage et validation économique forment les trois étapes fondatrices du workflow. |
| Maîtriser les données CAO | Le format STEP remplace le STL comme référence qualité et permet les modifications traçables. |
| Planifier le post-traitement | Dépoudrage, finition et contrôle doivent figurer dans le planning dès la phase de conception. |
| Rédiger un cahier des charges complet | Tolérances, matériaux, plan de contrôle et responsabilités doivent être chiffrés et signés avant lancement. |
| Documenter chaque non-conformité | Un registre des réimpressions permet d’identifier les causes récurrentes et de les éliminer. |
Ce que la pratique terrain enseigne vraiment sur la gestion de projet 3D
La standardisation est le sujet dont tout le monde parle et que presque personne ne met en œuvre correctement au premier projet. Ce que j’observe systématiquement chez les équipes qui intègrent la fabrication additive pour la première fois, c’est une tendance à traiter l’impression 3D comme une technologie magique qui s’adapte à tout sans contrainte. La réalité est inverse : la fabrication additive est exigeante sur les données, sur les paramètres et sur la coordination entre métiers.
Le point qui génère le plus de pertes de temps n’est pas la machine. C’est le fichier. Un STL sans historique CAO, transmis sans cahier des charges, produit une boucle de corrections interminable entre le bureau d’études et la production. J’ai vu des projets de prototypage rapide s’étirer sur trois semaines pour cette seule raison, alors que le temps d’impression réel était inférieur à huit heures.
L’autre angle mort fréquent concerne le post-traitement. Les équipes planifient l’impression, pas la finition. Or sur une ligne SLS en production, le dépoudrage et le tri des pièces peuvent représenter autant de temps que l’impression elle-même. Intégrer cette réalité dans le planning dès la phase de conception change radicalement la fiabilité des délais annoncés aux clients internes ou externes.
Ma recommandation pour les équipes qui démarrent : commencez par un projet pilote avec un cahier des charges rédigé à quatre mains entre le responsable technique et le bureau de fabrication. Ce premier projet doit être sur-documenté, même si cela semble excessif. Les paramètres figés, les décisions de conception et les résultats de contrôle de ce projet pilote deviennent le référentiel de tous les projets suivants.
— romain
Mc3dline accompagne vos projets de fabrication additive industrielle
Mc3dline est un bureau de fabrication additive basé en Essonne (91), spécialisé dans les procédés SLS haute performance, FDM industriel et SLA résine. Nos équipes interviennent dès la phase de conception avec un bureau d’études intégré, capable de prendre en charge la reconstruction CAO, la rédaction du cahier des charges et la qualification des paramètres de production.

Chaque projet bénéficie d’un suivi de production traçable, d’un plan de contrôle qualité adapté aux exigences du secteur et d’une expertise sur les matériaux techniques (PA12, PETG, résines biocompatibles). Pour un projet de prototypage, de petite série ou d’intégration de la fabrication additive dans un flux de production existant, contactez Mc3dline pour un devis technique personnalisé.
Questions fréquentes
Qu’est-ce qu’un workflow de gestion de projet en impression 3D ?
Un workflow de gestion de projet en impression 3D est une séquence formalisée d’étapes couvrant l’audit initial, la conception CAO, la préparation machine, la production et le contrôle qualité. Il garantit la répétabilité et la traçabilité des pièces produites.
Pourquoi le fichier STL est-il insuffisant en contexte industriel ?
Le fichier STL ne contient aucune information d’ingénierie modifiable : pas de tolérances, pas d’historique de conception. La reconstruction CAO en format STEP est indispensable pour permettre les modifications, l’inspection dimensionnelle et la validation de conformité.
Quel est le principal goulot d’étranglement en production additive ?
Le goulot d’étranglement principal n’est pas la machine d’impression. Les phases de préparation (slicing, nesting) et de post-traitement (dépoudrage, finition) concentrent la majorité des délais réels et doivent figurer dans le planning dès la conception du projet.
Quels éléments sont indispensables dans un cahier des charges impression 3D ?
Un cahier des charges efficace doit préciser la fonction de la pièce, les tolérances dimensionnelles chiffrées, le matériau et la technologie retenus, le plan de contrôle qualité et les responsabilités de validation. Un document incomplet conduit à des non-conformités et des litiges à la livraison.
Comment réduire les délais dans un flux de production additive ?
L’agrégation intelligente des ordres par compatibilité matière et orientation, combinée à un suivi en temps réel des plateaux, permet de réduire significativement les délais. Des résultats industriels documentés montrent des réductions de délais de 3 jours à 3 heures grâce à cette approche.
Recommandation
- Guide impression 3D : le guide essentiel pour réussir
- Impression 3D : 5 Pièces Industrielles Économiques à Produire
- Optimiser le cycle de vie d’une pièce 3D imprimée
- Sécurité impression 3D : guide essentiel pour ingénieurs PME
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.