

Types de solutions de scan 3D : guide technique pour professionnels
Découvrez les types de solutions de scan 3D. Guide technique détaillé pour choisir la technologie adaptée à vos besoins industriels.
En bref:
- Le marché de la numérisation 3D repose sur cinq technologies principales adaptées à des contraintes industrielles variées. Chaque méthode offre un compromis entre précision, portée et coût, ciblant des applications spécifiques comme la mécanique de précision ou le relevé d’objets extérieurs.
Le marché des solutions de numérisation 3D repose aujourd’hui sur cinq technologies principales, chacune répondant à des contraintes industrielles distinctes en termes de précision, de portée et de budget. Voici une catégorisation synthétique pour orienter rapidement votre choix :
- Triangulation laser : précision de 0,01 à 0,05 mm, petites et moyennes pièces, sans contact, budget de 5 000 € à 50 000 €
- Lumière structurée : précision de 0,02 à 0,1 mm, objets moyens à grands, sans contact, budget de 3 000 € à 80 000 €
- Photogrammétrie : précision de 0,1 à 1 mm, grands objets et structures, sans contact, budget de 500 € à 10 000 €
- LiDAR : précision de 1 à 5 mm, bâtiments et grands volumes extérieurs, sans contact, budget de 10 000 € à 100 000 €
- Scan par contact (MMT) : précision extrême sur pièces mécaniques critiques, contact physique direct, budget variable selon équipement
Chaque technologie occupe un créneau précis. La triangulation laser convient à la mécanique de précision, tandis que le LiDAR s’impose dès qu’il faut capturer un hall industriel ou une façade de bâtiment. Le choix ne se fait pas sur la précision seule : la nature des surfaces, la cadence de production et la compatibilité logicielle pèsent autant dans la décision finale.
Comment fonctionnent réellement les différentes technologies de scan 3D ?
Triangulation laser
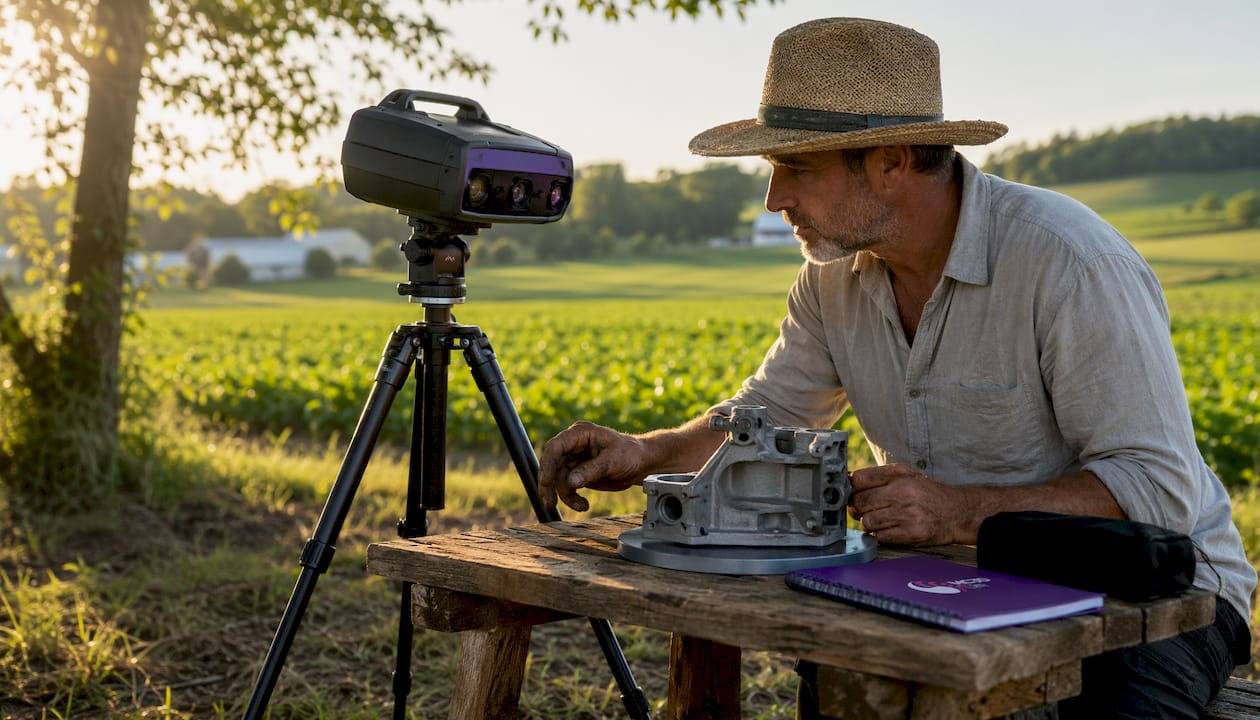
Un émetteur projette un faisceau laser sur la surface de la pièce, et une caméra placée à angle fixe mesure la déformation de ce faisceau pour calculer la position tridimensionnelle de chaque point. La géométrie du triangle formé entre l’émetteur, le point de contact et le capteur donne son nom à la méthode. Les scanners à triangulation laser produisent des nuages de points denses, particulièrement adaptés aux pièces usinées, aux moules et aux composants aéronautiques de taille contenue.
Lumière structurée
Plutôt qu’un faisceau unique, cette technologie projette des motifs lumineux codés (franges sinusoïdales ou grilles binaires) sur l’objet, puis analyse leur déformation via une ou plusieurs caméras. L’acquisition est rapide, souvent en quelques secondes pour une face complète, ce qui en fait la méthode privilégiée pour le contrôle qualité en ligne sur des cadences industrielles soutenues. Les systèmes conformes à la norme VDI/VDE 2634 garantissent une traçabilité métrologique reconnue en Europe.
Photogrammétrie
La photogrammétrie reconstruit un modèle 3D à partir d’une série de photographies prises sous différents angles. Des algorithmes de corrélation d’images identifient des points homologues entre les clichés et calculent leurs coordonnées spatiales par intersection de rayons optiques. L’usage de barres d’échelle calibrées stabilise la précision dimensionnelle sur de grandes pièces et évite la dérive qui affecte les reconstructions libres. Cette méthode convient particulièrement aux carrosseries, aux structures de génie civil et aux relevés patrimoniaux.
LiDAR
Le LiDAR mesure la distance en calculant le temps de vol d’une impulsion laser entre l’émetteur et la surface cible. Les systèmes terrestres à trépied atteignent une précision maximale, tandis que les modes SLAM mobiles permettent un scan rapide d’environnements complexes au prix d’une précision moindre. En Europe centrale, les bureaux d’études en génie civil et les industriels de la sidérurgie utilisent couramment le LiDAR pour la modélisation d’usines existantes avant rénovation ou extension.
Scan par contact (machine à mesurer tridimensionnelle)
Le scan par contact repose sur un palpeur physique qui touche la surface de la pièce en une série de points discrets. La machine à mesurer tridimensionnelle (MMT) reste la référence absolue pour la métrologie certifiée de pièces critiques, notamment en aéronautique et en horlogerie. Sa lenteur relative et son inadaptation aux surfaces complexes ou fragiles en font une méthode complémentaire plutôt que concurrente des technologies optiques.
Quels domaines industriels correspondent à chaque méthode de scan ?
| Technologie | Précision (mm) | Portée / taille des objets | Budget estimé (€) | Type de technologie | Applications industrielles typiques |
|---|---|---|---|---|---|
| Triangulation laser | 0,01–0,05 | Petites et moyennes pièces | 5 000–50 000 | Sans contact | Mécanique de précision, moules, aéronautique |
| Lumière structurée | 0,02–0,1 | Moyens à grands objets | 3 000–80 000 | Sans contact | Contrôle qualité en ligne, automobile, médical |
| Photogrammétrie | 0,1–1 | Grands objets, structures | 500–10 000 | Sans contact | Génie civil, carrosserie, patrimoine |
| LiDAR | 1–5 | Bâtiments, grands volumes | 10 000–100 000 | Sans contact | Relevé d’usines, infrastructure, BTP |
| Scan par contact (MMT) | < 0,01 | Pièces mécaniques critiques | Variable | Contact | Métrologie certifiée, horlogerie, aéronautique |
Les avantages et limites de chaque méthode se résument ainsi :
- Triangulation laser : excellente fidélité sur surfaces mates, mais sensible aux matériaux réfléchissants ou translucides ; nécessite souvent un poudrage préalable
- Lumière structurée : rapidité d’acquisition et haute densité de points, mais performances dégradées en plein soleil ou sur surfaces très sombres
- Photogrammétrie : coût d’entrée faible et grande flexibilité de déploiement, précision insuffisante pour la métrologie de production
- LiDAR : portée et robustesse en environnement extérieur, résolution insuffisante pour les détails fins inférieurs au millimètre
- MMT : précision certifiée inégalée, mais lenteur et rigidité d’utilisation incompatibles avec les cadences de production modernes
En Europe centrale, les équipementiers automobiles tchèques et slovaques, ainsi que les sous-traitants aéronautiques polonais, adoptent massivement la lumière structurée pour le contrôle dimensionnel en bout de ligne, en s’appuyant sur des référentiels comme la norme VDI/VDE 2634 et les exigences IATF 16949 pour la filière automobile.
Conseil de pro : Pour les pièces brillantes ou transparentes, privilégiez un scanner à laser bleu plutôt que rouge : la longueur d’onde plus courte réduit la réflexion parasite et supprime souvent la nécessité de poudrer la pièce, ce qui peut diviser le temps de préparation par deux sur une série.
Comment le scan 3D s’intègre-t-il dans vos workflows industriels ?
L’intégration du scan 3D dans un processus industriel suit généralement quatre phases enchaînées :
- Acquisition : le scanner capture le nuage de points brut selon la technologie retenue ; la durée varie de quelques secondes (lumière structurée) à plusieurs heures (LiDAR sur site complexe)
- Traitement : le logiciel aligne et fusionne les nuages partiels, filtre le bruit et génère un maillage polygonal ou une surface NURBS exploitable
- Analyse : comparaison automatique avec le modèle CAO de référence, génération de cartographies d’écart colorées et de rapports d’écart en temps réel
- Rapport et archivage : export vers les systèmes MES et PLM pour traçabilité, déclenchement automatique de non-conformités et alimentation de la boucle qualité
L’interopérabilité avec SolidWorks, Fusion 360 ou CATIA conditionne directement la fluidité de ce flux. Les formats d’échange STL, STEP et JT sont les plus répandus en industrie, mais les plateformes MES modernes acceptent désormais des nuages de points natifs pour alimenter des jumeaux numériques en temps réel.
Intégrer le scan 3D dans une démarche Industrie 4.0, c’est alimenter les plateformes MES et PLM pour un pilotage qualité en boucle fermée, pas simplement collecter des données géométriques. Un écart détecté en fin de ligne peut ainsi déclencher automatiquement une correction de paramètre sur la machine d’usinage en amont, sans intervention humaine. Les gains sur les cycles de validation et la réduction des rebuts sont mesurables dès les premières semaines de déploiement.
Comment choisir une solution de scan 3D adaptée à votre projet ?
Le choix d’un scanner 3D repose sur plusieurs critères techniques qu’il faut hiérarchiser selon votre contexte de production :
- Précision requise : définissez la tolérance dimensionnelle critique de vos pièces avant tout autre critère ; une précision certifiée selon une norme ISO ou VDI/VDE 2634 est indispensable pour les applications de métrologie de production
- Taille et nature des pièces : un scanner adapté aux pièces de 50 mm sera inadapté à un relevé de hall de 5 000 m² ; la portée maximale et la résolution spatiale doivent correspondre à votre gamme de pièces
- Compatibilité logicielle : vérifiez que le scanner exporte nativement vers vos outils CAO et que son logiciel d’acquisition s’intègre à votre système MES ou PLM
- Cadence et environnement : un scanner de laboratoire ne supportera pas les vibrations, la poussière ou les variations thermiques d’un atelier de forge ; privilégiez les appareils certifiés IP pour les environnements sévères
- Budget total : intégrez le coût du logiciel, de la formation, de la maintenance et des consommables (cibles, poudre de matage) au-delà du prix d’achat de l’appareil
La préparation des surfaces reste un facteur souvent sous-estimé : les matériaux réfléchissants, translucides ou très sombres nécessitent un traitement préalable qui allonge le temps de cycle. Les technologies à laser bleu réduisent cette contrainte sur les pièces métalliques brillantes.
Distinguer résolution et précision est fondamental : la résolution désigne la densité du nuage de points capturé, tandis que la précision mesure l’écart entre la valeur mesurée et la valeur vraie, certifiée selon une norme ISO ou VDI/VDE. Un scanner haute résolution mais mal étalonné produira un nuage dense… et faux.
Pour les projets industriels complexes associant grandes structures et détails fins, une approche multi-technologies combinant LiDAR et lumière structurée est souvent la plus pertinente. Le LiDAR capture l’environnement global, la lumière structurée traite les zones critiques avec la précision requise, et les deux nuages sont fusionnés en post-traitement.
Conseil de pro : Avant d’investir dans un scanner, réalisez un essai sur vos pièces les plus représentatives avec les tolérances les plus serrées. Un fournisseur sérieux accepte toujours de scanner quelques pièces témoins pour valider l’adéquation entre sa technologie et vos matériaux. Pour une évaluation des caractéristiques techniques des scanners industriels, comparez systématiquement les fiches de performance sur vos propres géométries plutôt que sur les pièces de démonstration du fabricant.
Mc3dline et le scan 3D industriel : expertise et cas d’usage concrets
Mc3dline intègre le scan 3D dans ses processus industriels pour les secteurs aéronautique et automobile, en s’appuyant sur une maîtrise complète de la chaîne numérique depuis l’acquisition jusqu’à la fabrication additive. Basé en Essonne (91), le bureau opère sur des pièces techniques exigeantes où la tolérance dimensionnelle conditionne directement la conformité fonctionnelle.
Un cas typique : la rétroingénierie d’une pièce mécanique hors production dont les plans d’origine n’existent plus. Le scan 3D produit un nuage de points dense, traité pour générer un modèle CAO exploitable, qui alimente directement la fabrication additive SLS ou SLA pour reproduire la pièce à l’identique ou l’adapter à une nouvelle contrainte. Ce flux numérique continu élimine les étapes de relevé manuel et réduit le risque d’erreur de retranscription.
Les apports concrets pour les clients de Mc3dline dans ce type de projet :
- Réduction du délai de mise en production grâce à l’élimination du redesign manuel
- Détection précoce des écarts dimensionnels avant usinage ou impression, évitant les rebuts coûteux
- Traçabilité complète du modèle numérique pour les audits qualité et les certifications sectorielles
- Capacité à traiter des géométries complexes inaccessibles aux méthodes de mesure conventionnelles

Mc3dline accompagne ses clients de la définition du besoin jusqu’à la livraison de pièces conformes, en combinant scan 3D, bureau d’études externalisé et fabrication additive SLS. Pour un projet de rétroingénierie, de contrôle dimensionnel ou de prototypage rapide, contactez notre équipe technique pour un devis adapté à vos contraintes de production.
Quelles sont les tendances récentes en numérisation 3D industrielle ?
Le scan 3D évolue rapidement sur trois axes simultanés : la miniaturisation des capteurs, l’intégration de l’intelligence artificielle dans le traitement des nuages de points, et la démocratisation des solutions portables. Les scanners à main de nouvelle génération atteignent des précisions autrefois réservées aux systèmes sur bras articulé, tout en offrant une liberté de déplacement totale autour de la pièce.
L’intelligence artificielle transforme la phase de traitement : les algorithmes de segmentation automatique identifient les zones d’intérêt, filtrent le bruit et proposent des alignements sans intervention manuelle, réduisant le temps de post-traitement de façon substantielle sur les séries longues. Les plateformes de gestion de fichiers 3D, dont certaines proposent des stratégies de gestion numérique adaptées aux workflows industriels, facilitent l’archivage et la réutilisation des nuages de points à l’échelle de l’entreprise.
La convergence entre scan 3D et fabrication additive s’accélère également. Les boucles de rétroaction entre mesure et production permettent d’ajuster les paramètres d’impression en cours de fabrication, ouvrant la voie à un contrôle qualité intégré qui dépasse le simple contrôle final. En Europe centrale, plusieurs équipementiers automobiles ont déployé ces boucles fermées sur leurs lignes de production de pièces structurelles en polymère haute performance.
Quel est le coût réel d’un scanner 3D selon la technologie choisie ?
Le prix d’achat n’est que la partie visible de l’investissement. Un scanner à lumière structurée affiché entre 3 000 € et 80 000 € nécessite en parallèle un logiciel de traitement (souvent vendu séparément, entre 2 000 € et 15 000 € selon les modules), une formation initiale de l’opérateur et un contrat de maintenance annuel représentant généralement 10 % à 15 % du prix matériel.
La photogrammétrie reste la porte d’entrée la moins onéreuse : un appareil photo reflex de qualité, un logiciel de reconstruction et quelques cibles calibrées suffisent pour démarrer sous 2 000 €. La contrepartie est une précision limitée à 0,1–1 mm, incompatible avec la métrologie de production mais suffisante pour le relevé architectural ou la documentation patrimoniale.
À l’autre extrémité, les systèmes LiDAR terrestres professionnels dépassent fréquemment 50 000 € pour le seul scanner, auxquels s’ajoutent les logiciels de traitement de nuages de points massifs. Ces investissements se justifient sur des projets de grande envergure : relevé d’usine avant rénovation, modélisation d’infrastructure ferroviaire, documentation de site industriel complexe. Le retour sur investissement se calcule alors en comparaison avec le coût d’un relevé topographique traditionnel, souvent plusieurs fois plus long et moins précis.
Pour les industriels qui ne souhaitent pas immobiliser un capital important, la sous-traitance du scan 3D à un bureau spécialisé reste une alternative crédible, particulièrement pour des besoins ponctuels ou des pièces hors gabarit standard.
Points clés
Le choix d’une technologie de numérisation 3D dépend avant tout de la précision requise, de la taille des pièces et du budget total d’exploitation, pas seulement du prix d’achat de l’appareil.
| Point | Détails |
|---|---|
| Précision selon technologie | La triangulation laser atteint 0,01–0,05 mm ; le LiDAR se limite à 1–5 mm pour les grands volumes. |
| Coût total à anticiper | Le logiciel, la formation et la maintenance représentent souvent autant que le matériel lui-même. |
| Norme de référence | La VDI/VDE 2634 certifie la précision des scanners optiques pour la métrologie industrielle en Europe. |
| Approche multi-technologies | Combiner LiDAR et lumière structurée est souvent la meilleure réponse aux projets industriels complexes. |
| Intégration Industrie 4.0 | Le scan 3D connecté aux systèmes MES et PLM permet un pilotage qualité en boucle fermée, pas seulement un contrôle final. |
Questions fréquentes
Quels sont les quatre principaux types de scanners 3D ?
Les quatre technologies dominantes sont la triangulation laser, la lumière structurée, la photogrammétrie et le LiDAR. Le scan par contact (MMT) complète cet ensemble pour les applications de métrologie certifiée sur pièces critiques.
Que peut-on faire concrètement avec un scanner 3D en industrie ?
Le scan 3D sert principalement au contrôle qualité dimensionnel, à la rétroingénierie de pièces sans plans, à la modélisation d’environnements existants et à l’alimentation de flux de fabrication additive. Il remplace avantageusement les MMT hors ligne pour le contrôle en production sur des cadences élevées.
Comment choisir un scanner 3D adapté à son projet industriel ?
Définissez d’abord la tolérance dimensionnelle critique de vos pièces, puis vérifiez la compatibilité du scanner avec vos logiciels CAO et votre système MES. La nature des surfaces (brillantes, sombres, complexes) et les conditions d’environnement (atelier, extérieur) orientent ensuite le choix technologique.
Quelle norme s’applique à la précision des scanners 3D en Europe ?
La norme VDI/VDE 2634 est la référence européenne pour l’évaluation métrologique des systèmes optiques de mesure de forme et de position. Elle est exigée dans les cahiers des charges de nombreux équipementiers automobiles et aéronautiques en Europe centrale.
La photogrammétrie peut-elle remplacer un scanner laser en production ?
Non pour la métrologie de précision : avec une précision de 0,1 à 1 mm, la photogrammétrie reste inadaptée au contrôle dimensionnel de pièces mécaniques serrées. Elle convient en revanche pour le relevé de grandes structures, la documentation et les applications où la tolérance dépasse le millimètre.
Recommandation
- Scan 3D en industrie : une approche unique pour optimiser vos procédés et prototypage
- Scan 3D en industrie : optimiser vos procédés et prototypage
- Guide impression 3D : le guide essentiel pour réussir
- Matériaux techniques 3D : guide essentiel pour PME (2026)
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.