

Traçabilité lot matière 3D : les preuves qui tiennent en audit
Sécurisez la traçabilité des lots matière en impression 3D : vérifiez chaque certificat, reliez lot, ordre et pièce, et conservez l'horodatage machine...
La traçabilité lot matière en fabrication additive repose sur trois preuves opposables : un certificat matière conforme à la commande, un lien univoque entre lot, ordre de fabrication et pièce livrée, et un enregistrement horodaté des paramètres machine à chaque cycle. Ces trois éléments répondent à deux finalités concrètes : permettre un rappel ciblé si une pièce montre une défaillance, et démontrer la reproductibilité du procédé face à un auditeur ISO 13485 ou AS9100. Les normes ISO/ASTM 52920, 52951 et 52953 structurent aujourd’hui ce cadre. Concrètement, cela commence par vérifier chaque certificat matière à la réception et activer un scan de lot dès l’entrée en stock.
En bref:
- La traçabilité lot matière repose sur un certificat conforme, un lien univoque avec la pièce, et un enregistrement horodaté des paramètres machine.
- Le contrôle documentaire à la réception, incluant la vérification du certificat, empêche la propagation d’une non-conformité jusqu’à la pièce finale.
- L’enregistrement automatique des métadonnées en production, notamment le lot, l’opérateur et les paramètres, garantit l’intégrité du dossier en cas d’audit.
- La gestion rigoureuse s’étend au contrôle post-production, avec rapport référencé et archivage sécurisé de tous les éléments pour un rappel précis en cas de défaillance.
- L’intégration à un ERP ou MES spécifique à la fabrication additive, et l’utilisation de RFID pour un suivi automatisé, optimisent la traçabilité à grande échelle.
Table des matières
- Étapes opérationnelles de la traçabilité lot matière : réception, stockage, préparation
- Suivi en production : relier lot matière, ordre de fabrication et paramètres machine
- Post-production : contrôles, rapports et archivage liés au lot matière
- Quelles normes ISO/ASTM encadrent la traçabilité lot matière 3D ?
- Quelle architecture ERP et MES pour la traçabilité lot matière 3D ?
- Que doit contenir un dossier de fabrication opposable en audit ?
- Ce que l’expérience terrain de Mc3dline révèle sur la traçabilité lot matière
- Feuille de route projet : comment prioriser la mise en place
- Externaliser l’audit de traçabilité avec Mc3dline
- Sources
- Questions fréquentes
Étapes opérationnelles de la traçabilité lot matière : réception, stockage, préparation
Tout commence à la réception. Une poche de poudre PA12 ou un rouleau de filament PETG qui arrive sans certificat matière exploitable, c’est un lot qu’on ne peut pas engager en production, quel que soit le délai client. Le contrôle documentaire n’est pas une formalité administrative : c’est le premier verrou qui empêche une non-conformité de se propager jusqu’à la pièce finie.
Le certificat matière doit permettre de vérifier plusieurs points avant toute mise en stock :
- Le numéro de lot fournisseur et sa correspondance avec le bon de livraison.
- La composition chimique ou la référence normative du matériau (par exemple une fiche technique conforme à une norme ASTM pour un polyamide).
- La granulométrie ou la viscosité selon le procédé (poudre SLS, résine SLA, filament FDM).
- La date de fabrication du lot et la durée limite d’utilisation (DLU) associée.
- Les conditions de stockage prescrites par le fournisseur (température, hygrométrie, exposition UV pour les résines).
Une fois ce contrôle validé, l’étiquetage univoque du lot devient la deuxième étape critique. Deux approches dominent le terrain : le code-barres, économique et simple à imprimer en interne, et la puce RFID, plus coûteuse à l’unité mais capable de résister à un environnement poussiéreux ou humide sans perte de lisibilité. Pour une poudre métallique manipulée dans une cabine de tamisage, une étiquette RFID scellée sur le bidon tient mieux dans le temps qu’un code-barres qui s’use au contact des gants.
Le stockage lui-même doit générer des enregistrements automatiques plutôt que des relevés manuels sur cahier. Un capteur d’hygrométrie relié à une armoire de séchage pour filaments techniques, ou une sonde de température dans une chambre climatisée pour résines photopolymères, doit déclencher une alerte dès qu’un seuil est dépassé. Sans cette automatisation, on découvre souvent la dérive d’humidité au moment où la pièce sort de l’imprimante avec des porosités, bien trop tard pour corriger.
Conseil de pro : fixez un seuil d’alerte hygrométrie à 40 % pour les filaments PA et nylon, pas à 60 % comme certains ateliers le font par confort. Un filament PA6 qui a passé 48 heures au-dessus de ce seuil perd suffisamment de propriétés mécaniques pour compromettre une pièce structurelle.
Pour les poudres, la règle est différente : c’est moins l’hygrométrie que le nombre de cycles de réutilisation qui doit être tracé, un point détaillé dans la section suivante sur le suivi en production.
Suivi en production : relier lot matière, ordre de fabrication et paramètres machine
Chaque ordre de fabrication doit porter, dès son lancement, un jeu de métadonnées minimal sans lequel la généalogie lot→pièce devient impossible à reconstituer après coup. Voici les champs qui doivent être enregistrés automatiquement, pas saisis à la main en fin de journée :
- Référence du lot matière utilisé, avec sa quantité consommée exprimée en grammes (et non en pourcentage de cartouche, qui ne permet aucun calcul de rendement fiable).
- Identifiant de l’opérateur ayant chargé la machine et validé le lancement du job.
- Machine et numéro de série de l’équipement utilisé, essentiel quand un atelier aligne plusieurs imprimantes du même modèle.
- Version du fichier de fabrication (STL ou format natif) avec son horodatage de génération, pour éviter qu’une version obsolète du fichier ne parte en production par erreur.
- Paramètres process : température de buse ou de lit, puissance laser, épaisseur de couche, vitesse de balayage selon le procédé SLS, FDM ou SLA.
L’horodatage de chacun de ces champs, couplé à une signature numérique de l’opérateur, rend le dossier difficile à falsifier après coup. C’est ce point qui distingue un enregistrement de traçabilité exploitable en audit d’un simple tableau Excel rempli de bonne foi mais sans valeur probante : un fichier modifiable sans trace ne tient pas devant un auditeur ISO 13485 exigeant.
La question du recyclage des poudres mérite un traitement à part. En SLS, la poudre non fusionnée récupérée après un cycle est généralement réintroduite dans le lot suivant, mélangée à de la poudre vierge selon un ratio défini. Sans règle stricte de limitation des cycles, une poudre recyclée trop de fois perd ses propriétés mécaniques de façon progressive et difficile à détecter visuellement. La bonne pratique consiste à fixer un nombre maximal de cycles de réutilisation par lot (souvent entre 3 et 5 selon le matériau et les recommandations du fabricant), et à tracer ce compteur au même titre que la quantité en grammes.
Sur le plan technique, le flux le plus robuste reste le scan automatique du lot à l’entrée en machine, qui déclenche le chargement du profil d’impression préchargé correspondant. Ce mécanisme élimine le risque qu’un opérateur lance un job PA12 avec des paramètres calibrés pour du PA11, une erreur banale mais aux conséquences mécaniques réelles sur la pièce finie. L’optimisation de pièces en conception mécanique légère illustre bien à quel point le choix matière et les paramètres process sont interdépendants dès la phase de design.
Post-production : contrôles, rapports et archivage liés au lot matière
Une pièce qui sort de l’imprimante n’est pas encore une pièce tracée. Elle ne le devient qu’une fois associée à un rapport de contrôle qui référence explicitement le lot matière d’origine. Les contrôles doivent couvrir la matière première, le matériau après transformation, la pièce finie et la machine elle-même, faute de quoi la reproductibilité du procédé ne peut pas être garantie sur une série, comme le rappelle un article de référence de Techniques de l’Ingénieur sur les contrôles en fabrication additive.
Les essais à associer à chaque lot ou série varient selon l’usage final de la pièce :
- Contrôle dimensionnel par scanner 3D ou machine à mesurer tridimensionnelle pour les pièces de fonction avec tolérances serrées.
- Essai de traction ou de flexion sur éprouvettes témoins imprimées dans le même lot et le même job que la pièce livrée.
- Contrôle de densité ou de porosité par tomographie pour les pièces critiques en secteur medtech ou aéronautique.
- Inspection visuelle et vérification d’état de surface pour les pièces esthétiques ou d’assemblage non structurel.
Chaque rapport de contrôle doit porter la référence du lot matière, celle de l’ordre de fabrication, et l’identifiant de la machine, exactement comme un processus documenté en trois étapes, de la réception à la caractérisation post-production. Un rapport sans ces trois références est un document orphelin : il prouve une conformité, mais ne prouve rien sur l’origine de la matière contrôlée.
L’archivage doit garantir que ce lien reste consultable plusieurs années après la livraison, sur un support qui ne dépend pas d’un poste de travail unique ou d’un fichier local susceptible d’être perdu. Une gestion documentaire centralisée, comme celle abordée dans notre ressource sur la documentation en fabrication additive, évite ce type de rupture.
Quand une non-conformité surgit, la généalogie lot→pièce devient l’outil de rappel ciblé. Plutôt que de suspecter toute une série de production sur plusieurs mois, l’atelier peut isoler les seules pièces issues du lot suspect et déclencher une action corrective proportionnée, sans immobiliser l’ensemble de la chaîne.
Quelles normes ISO/ASTM encadrent la traçabilité lot matière 3D ?
Les normes ISO/ASTM 52920, 52951 et 52953 forment le socle normatif spécifique à la fabrication additive industrielle, et elles se combinent avec ISO 13485 pour le medtech ou AS9100 pour l’aéronautique plutôt que de s’y substituer. Comprendre leur périmètre respectif évite bien des confusions dans un service qualité qui découvre ces textes.
L’ISO/ASTM 52920 fixe les exigences de qualification pour les sites et les procédés de fabrication additive : elle définit ce qu’un atelier doit prouver sur la maîtrise de son environnement de production avant même de parler de traçabilité pièce par pièce. L’ISO/ASTM 52951 précise, elle, la structure des paquets de données associés à une pièce en fabrication additive, de la conception jusqu’à l’acceptation, en identifiant les métadonnées pertinentes : organisation, installation, opérateur, paramètres process. L’ISO/ASTM 52953 complète ce triptyque avec des exigences de suivi opérationnel qui recoupent directement les enregistrements décrits plus haut.
Ce qu’il faut retenir : ces trois normes s’articulent en cascade, qualification du site, structuration des données, suivi opérationnel, et forment ensemble le cadre de référence désormais reconnu pour la fabrication additive industrielle.
Pour une équipe qualité qui doit traduire ces textes en actions concrètes, une checklist opérationnelle simplifie considérablement l’appropriation :
- Documenter la qualification du site de production (environnement, équipements, personnel habilité).
- Constituer un paquet de données par pièce ou par série, incluant organisation, opérateur, machine et paramètres.
- Maintenir un système d’enregistrement de suivi qui capture chaque étape de la réception au contrôle final.
- Aligner ces enregistrements avec les exigences d’ISO 13485 si la pièce est destinée à un dispositif médical, ou d’AS9100 pour l’aéronautique.
Quelle architecture ERP et MES pour la traçabilité lot matière 3D ?
Un ERP conçu pour la production traditionnelle échoue presque toujours à tracer correctement un atelier de fabrication additive, parce qu’il ne sait pas gérer une nomenclature additive (une “BOM” pensée poids et lot plutôt que quantité de pièces) ni la consommation matière exprimée en grammes. Configurer un ERP adapté à la FA suppose d’intégrer nativement la traçabilité par lot, la durée limite d’utilisation, les conditions de stockage et la gestion des cycles de recyclage des poudres, comme le détaille un guide pratique sur l’ERP en fabrication additive. Sans ce paramétrage, les équipes reviennent inévitablement à des tableurs parallèles, et c’est précisément là que la traçabilité se dissout.
Le choix entre code-barres et RFID pour la capture automatique dépend surtout du volume de lots manipulés et de l’environnement de l’atelier :
- Le code-barres coûte peu à déployer, s’imprime en interne et suffit pour un atelier à faible volume de lots distincts.
- La RFID permet une lecture sans contact visuel direct et résiste mieux à la poussière de poudre métallique ou à l’humidité d’un environnement résine.
- La RFID autorise un scan groupé de plusieurs lots simultanément, un avantage réel en réception de palette.
- Le code-barres reste plus simple à faire évoluer sans investissement matériel supplémentaire côté lecteurs.
Le flux technique recommandé suit une logique linéaire : réception du lot avec scan et vérification documentaire, enregistrement dans l’ERP ou le MES avec génération automatique du profil matière, transfert des paramètres vers l’imprimante via une interface API ou OPC-UA plutôt qu’une saisie manuelle sur l’écran de la machine, puis génération du plan de contrôle associé au job. Chaque rupture dans cette chaîne, en particulier une saisie manuelle entre deux systèmes, est un point où l’information se perd ou se déforme.
Sur le plan des coûts, l’investissement initial dans un MES adapté à la fabrication additive dépasse souvent celui d’un simple tableur partagé, mais le retour se mesure au moment du premier audit ou du premier rappel ciblé : un dossier reconstitué en quelques minutes plutôt qu’en plusieurs jours de recherche dans des fichiers dispersés change concrètement la donne opérationnelle pour l’équipe qualité.
Que doit contenir un dossier de fabrication opposable en audit ?
Un dossier de fabrication n’a de valeur probante que s’il rassemble, pour chaque ordre, l’intégralité des pièces justificatives sans zone d’ombre. Voici les éléments qui doivent systématiquement y figurer :
- Le certificat matière du lot utilisé, avec sa référence et sa date de réception.
- L’ordre de fabrication horodaté, incluant opérateur, machine et version du fichier.
- Le journal des paramètres process enregistrés pendant le cycle d’impression.
- Le rapport de contrôle post-production référençant explicitement le lot et l’ordre.
- La trace de toute fiche de non-conformité (FNC) et de l’action corrective associée, si applicable.
Le format PDF horodaté, associé à une signature numérique, reste le standard le plus robuste pour la rétention longue durée, car il résiste aux évolutions logicielles qui rendent parfois illisibles des formats propriétaires après quelques années. La durée de conservation recommandée dépend du secteur, avec des exigences plus longues pour le medtech ou l’aéronautique, où la traçabilité peut être exigée pendant toute la durée de vie du produit.
Conseil de pro : avant de clôturer un ordre de fabrication, vérifiez systématiquement que les cinq éléments ci-dessus sont bien archivés et liés entre eux par la référence de lot. Un dossier incomplet découvert au moment d’un audit coûte largement plus de temps à reconstituer que les deux minutes nécessaires pour le vérifier à la clôture.
La gouvernance de ce dossier suppose une approbation claire : qui valide la clôture d’un ordre, qui a le droit de modifier un enregistrement une fois signé, et sur quel support ces approbations sont elles-mêmes tracées. Notre article sur le contrôle qualité en fabrication additive détaille les méthodes qui permettent de structurer cette gouvernance sans alourdir le flux de production.
Ce que l’expérience terrain de Mc3dline révèle sur la traçabilité lot matière
Sur les projets industriels que nous accompagnons chez Mc3dline, la traçabilité lot matière se joue rarement au moment de l’audit. Elle se joue trois mois plus tôt, quand une procédure de réception mal calibrée laisse passer un lot de poudre PA12 sans vérification croisée entre le certificat fournisseur et le bon de livraison. Les ateliers qui réussissent partagent une procédure interne relativement simple : chaque lot reçu déclenche une fiche de contrôle unique, scannée et associée à un identifiant qui suit la matière jusqu’à la pièce livrée.
Les modèles de documents qui fonctionnent le mieux sur le terrain restent volontairement simples : un gabarit de fiche de réception avec les champs obligatoires prévus à l’avance, un journal d’enregistrement des paramètres process directement extrait de la machine plutôt que ressaisi, et un rapport de contrôle standardisé qui référence systématiquement le lot d’origine. La complexité vient rarement du document lui-même, mais de l’absence de lien automatique entre les systèmes qui le génèrent.
Pour les entreprises qui sous-traitent une partie de leur production additive, intégrer des exigences de traçabilité directement dans le contrat de sous-traitance change la donne. Préciser dans le cahier des charges que le prestataire doit fournir le certificat matière, la référence du lot et les paramètres process pour chaque pièce livrée évite les négociations tardives quand un problème qualité survient. C’est une clause simple à rédiger, et pourtant absente de la majorité des contrats que nous observons dans le secteur industriel.
Feuille de route projet : comment prioriser la mise en place
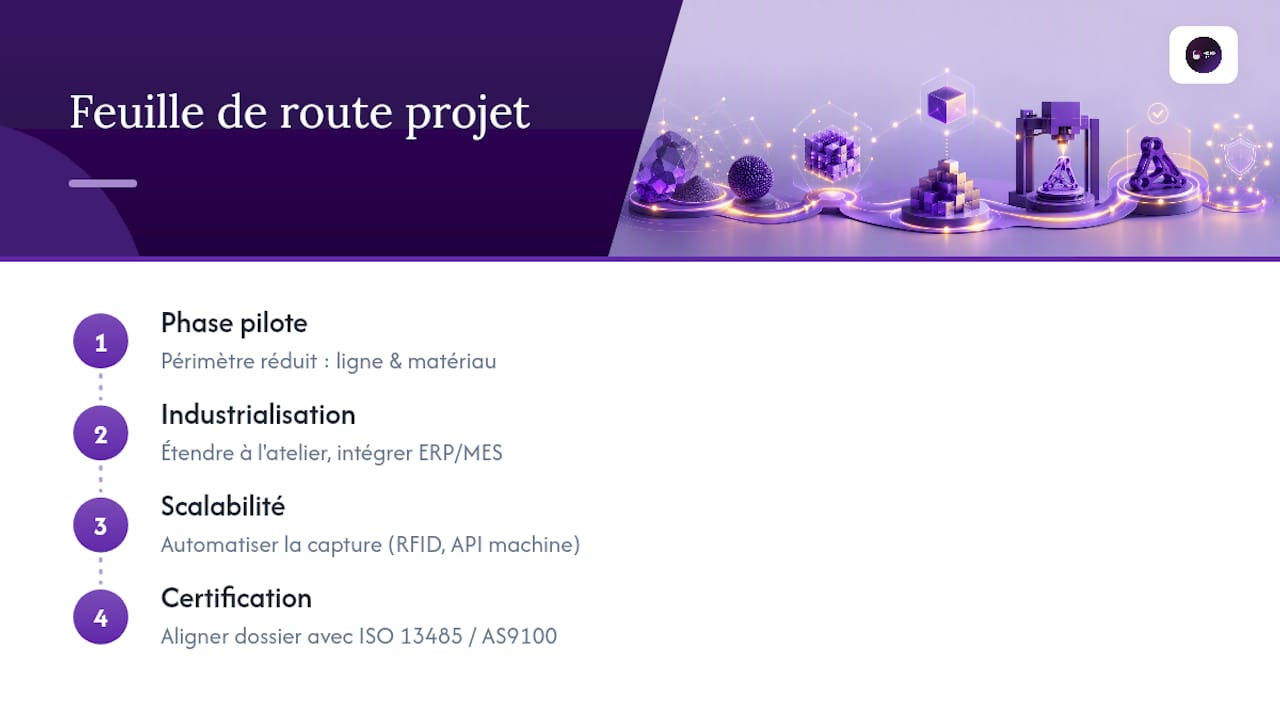
Un projet de traçabilité lot matière se structure efficacement en quatre phases. La phase pilote, sur un périmètre restreint (une ligne, un matériau), valide la procédure de réception et le lien lot→ordre sur quelques semaines. La phase d’industrialisation étend ce modèle à l’ensemble de l’atelier et intègre l’ERP ou le MES. La phase de scalabilité automatise la capture (RFID, API machine) pour absorber la montée en volume sans effort manuel supplémentaire. La phase de certification aligne enfin le dossier constitué avec les exigences ISO 13485 ou AS9100 selon le secteur visé.
Les indicateurs à suivre restent concrets : taux de lots réceptionnés avec certificat complet, délai moyen de reconstitution d’un dossier de fabrication, nombre de non-conformités liées à une erreur de lot. Côté financier, le gain se mesure surtout en évitement, moins d’heures passées à rechercher un dossier incomplet, moins de rappels non ciblés qui immobilisent une série entière.
La dimension HSE ne doit jamais être reléguée au second plan, en particulier pour les poudres métalliques. Le suivi rigoureux des lots sert aussi la conformité REACH et la sécurité des opérateurs manipulant ces matières, un point que les référentiels normatifs actuels intègrent explicitement plutôt que de le traiter comme un sujet annexe. Le planning indicatif dépend fortement de la taille de l’atelier, mais une phase pilote tient généralement en quelques semaines, ce qui laisse le temps de corriger les procédures avant le déploiement complet.
— romain
Externaliser l’audit de traçabilité avec Mc3dline
Mettre en place cette rigueur en interne demande du temps, un paramétrage ERP spécifique et une connaissance fine des normes ISO/ASTM que peu d’équipes qualité maîtrisent déjà. Mc3dline, bureau de fabrication additive et basé en Essonne, accompagne les industriels dans cette mise en conformité sans qu’ils aient à reconstruire seuls leur système documentaire.

Une offre couvrant l’audit des procédures actuelles de réception et d’enregistrement lot, la configuration d’une architecture ERP ou MES adaptée à la fabrication additive, la rédaction de procédures qualité conformes aux exigences ISO 13485 pour les projets medtech, et la constitution de modèles de dossier de fabrication opposables en audit est disponible. Que votre besoin porte sur une petite série en PA12 ou sur un projet de rétro-conception nécessitant une traçabilité complète dès la première pièce, notre offre pour startups et PME s’adapte à votre volume de production. Contactez un prestataire spécialisé pour un diagnostic ou un devis sur votre projet de traçabilité.
Sources
Pour approfondir la mise en conformité de votre atelier, les normes ISO/ASTM 52920, 52951 et 52953 constituent la référence directe pour la qualification des sites et la structuration des paquets de données. Le guide ERP pour la fabrication additive détaille le paramétrage technique évoqué dans cet article, tandis que les articles de Techniques de l’Ingénieur apportent un éclairage complémentaire sur l’assurance qualité en fabrication additive.
- New ISO/ASTM standard for qualification of industrial additive manufacturing processes and production
- Fabrication additive : contrôles (Techniques de l’Ingénieur)
Questions fréquentes
Quelles preuves sont exigées pour la traçabilité lot matière 3D ?
Trois preuves opposables suffisent en audit : le certificat matière du lot, le lien horodaté entre lot, ordre de fabrication et pièce livrée, et l’enregistrement des paramètres machine du cycle d’impression.
Quelle est la différence entre ISO/ASTM 52920 et 52951 ?
L’ISO/ASTM 52920 qualifie le site et le procédé de fabrication additive, tandis que l’ISO/ASTM 52951 structure le paquet de données associé à chaque pièce, de la conception à l’acceptation.
Faut-il choisir la RFID ou le code-barres pour tracer un lot matière ?
La RFID résiste mieux aux environnements poussiéreux ou humides et permet un scan groupé, tandis que le code-barres reste moins coûteux à déployer pour un atelier à faible volume de lots.
Mc3dline peut-il accompagner la mise en conformité normative d’un atelier ?
Oui, Mc3dline audite les procédures existantes, configure l’architecture ERP ou MES adaptée à la fabrication additive et structure les dossiers de fabrication conformes aux exigences ISO 13485.
Recommandations
- Audit de faisabilité impression 3D : réussir votre projet
- Contrôle qualité impression 3D : procédures et bonnes pratiques
- Certification 3D : Guide essentiel des normes et étapes clés.
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.