

Ingénieurs : structures en treillis SLS PA12, 18–45 MPa et dépoudrage
Guide technique pour ingénieurs : consolidation des résultats PA12 SLS, règles DfAM pour dépoudrage et renforts locaux, plus une liste de contrôle...
Les structures lattice imprimées en SLS permettent d’alléger une pièce tout en conservant une résistance élevée, à condition de choisir la bonne topologie, d’ajuster la densité relative et de valider le dimensionnement par simulation puis par essai physique. Trois leviers gouvernent le résultat : la géométrie de la maille, son taux de remplissage, et un post-traitement maîtrisé. Sans validation mécanique par FEA et essais de compression, le gain de masse reste un pari.
En bref:
- La sélection de la topologie, de la densité relative et la validation par simulation sont essentielles pour garantir un rapport résistance/masse optimal en lattices SLS.
- Les topologies TPMS sheet-based offrent en général une rigidité accrue à faible densité, tandis que les ligament-based TPMS ou BCC privilégient l’absorption d’énergie.
- La conception doit inclure des points d’évacuation pour un dépoudrage efficace et respecter un diamètre minimal pour les struts afin d’éviter la fragilité ou le sous-frittage.
- La densité relative influence fortement le module élastique, avec un doublement de la densité multiplicateur non linéaire, demandant souvent simulation plutôt que calculs approximatifs.
- Un processus complet de validation comprend modélisation, homogénéisation, essais mécaniques et contrôle µCT pour garantir la fiabilité en production.
Table des matières
- Topologies de lattice et comportement mécanique : TPMS vs strut-based
- Conception DfAM pour le SLS : dépoudrage, accès et dimensions minimales
- Comment régler rigidité et résistance : densité relative et diamètre des struts
- Simulation et validation : protocole FEA et essais mécaniques recommandés
- Matériaux SLS pour lattices : le PA12 en référence
- Flux de production et contrôle qualité pour pièces lattice SLS
- Applications industrielles et repères de conception par cas d’usage
- Preuves terrain et checklist projet pour démarrer un lattice SLS
- Ce qui va compter en ingénierie lattice SLS en 2026
- Passez du dimensionnement théorique à la pièce validée
- Sources
- Questions fréquentes
Topologies de lattice et comportement mécanique : TPMS vs strut-based
Deux familles de mailles dominent la conception des structures en treillis SLS aujourd’hui : les surfaces minimales à triple périodicité (TPMS), comme le gyroid ou le diamond, et les topologies à poutres (strut-based), comme la BCC, l’octet ou le rhombic dodecahedron. Le choix entre les deux n’est pas cosmétique : il détermine directement le rapport résistance/masse de la pièce finale.
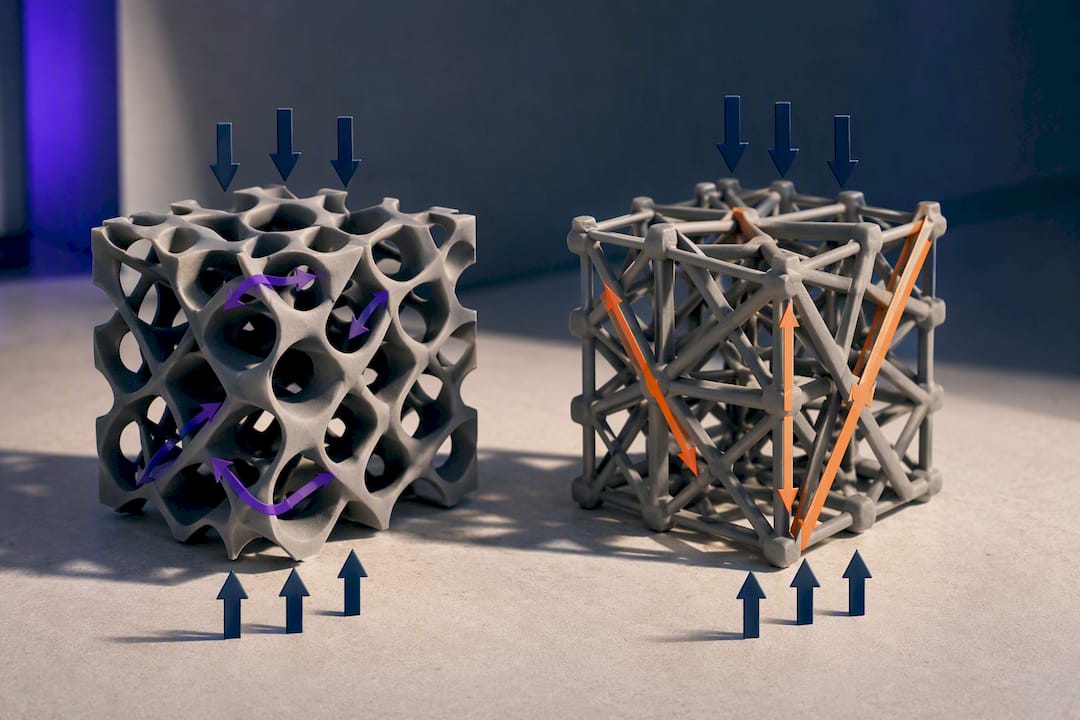
Les TPMS se déclinent en deux variantes mécaniquement très différentes. Les sheet-based TPMS (parois pleines suivant la surface minimale) travaillent principalement en membrane, ce qui les rend particulièrement rigides à faible densité relative. Les ligament-based TPMS, elles, se comportent davantage comme un réseau de poutres fines et dissipent mieux l’énergie sous impact. Une comparaison expérimentale portant sur plus de cinquante topologies imprimées en SLS a confirmé cette distinction : les sheet-based TPMS offrent la meilleure rigidité à faible densité, tandis que les ligament-based TPMS se distinguent en absorption d’énergie.
Cette différence de comportement renvoie à un principe de mécanique des structures cellulaires : une maille est dite « stretching-dominated » quand ses éléments travaillent principalement en traction-compression axiale (cas de l’octet-truss ou des sheet-TPMS), et « bending-dominated » quand ils fléchissent sous charge (cas de la BCC simple ou de certaines ligament-TPMS). Les topologies stretching-dominated affichent généralement un meilleur rapport rigidité/masse, parce que la matière travaille dans son axe le plus favorable plutôt qu’en flexion, plus consommatrice de section pour une même résistance.
La géométrie de la cellule unitaire pèse aussi sur la stabilité dimensionnelle sous charge. Des travaux récents sur le suivi dynamique de points ont montré que le type de maille influence fortement la déformation et la stabilité dimensionnelle d’une structure lattice, certaines géométries comme le rhombic dodecahedron affichant une réponse plus symétrique sous chargement multiaxial que des topologies asymétriques.
Concrètement, voici comment orienter le choix selon la fonction visée :
- Rigidité maximale à faible masse : sheet-based TPMS (gyroid, diamond) ou octet-truss, adaptés aux pièces structurelles peu sollicitées en fatigue.
- Absorption d’énergie et amortissement : ligament-based TPMS ou BCC, pour les zones de crash ou de protection.
- Isotropie et prévisibilité sous charge multiaxiale : rhombic dodecahedron, utile quand la direction de sollicitation n’est pas parfaitement connue en conception.
- Facilité de dépoudrage : topologies ouvertes type BCC ou octet, dont les canaux internes restent plus accessibles que les cellules TPMS fermées.
Aucune topologie n’est universellement supérieure. Le vrai travail d’ingénierie consiste à faire correspondre le comportement mécanique de la maille au chargement réel de la pièce, ce qui suppose souvent de tester plusieurs candidats en simulation avant de figer un choix.
Conception DfAM pour le SLS : dépoudrage, accès et dimensions minimales
Une structure lattice qui fonctionne en simulation peut être inutilisable si elle ne se dépoudre pas. C’est le piège numéro un en conception pour fabrication additive appliquée au SLS : la poudre de PA12 non frittée reste piégée dans les cellules fermées, alourdit la pièce et peut fausser durablement son comportement mécanique.
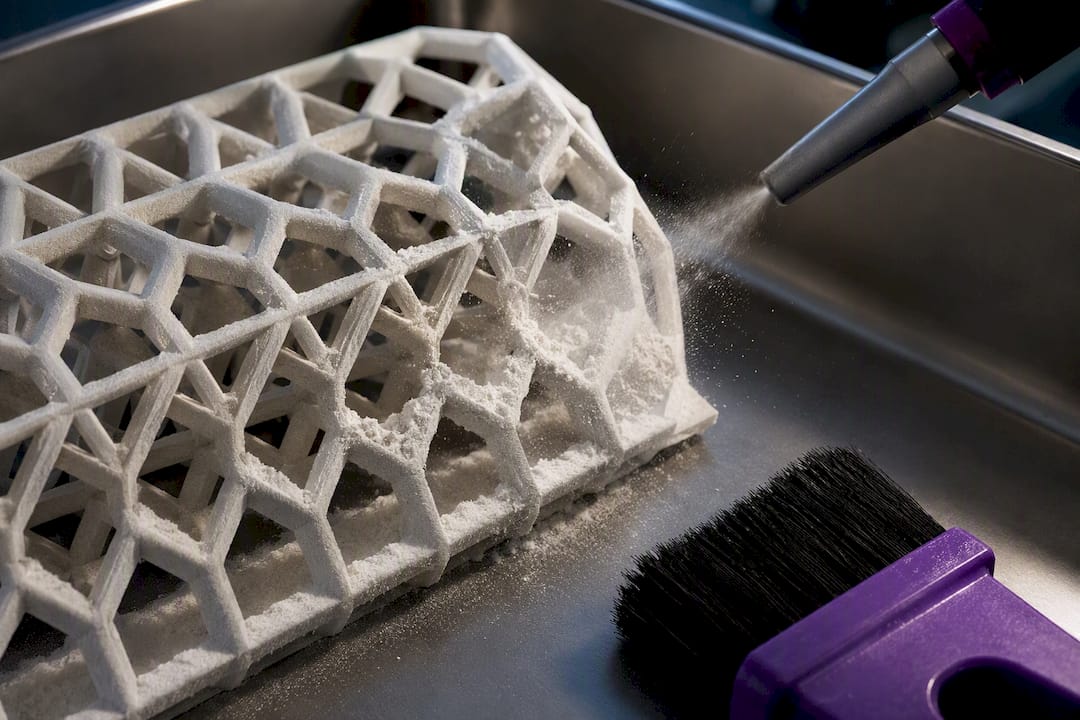
Les bonnes pratiques industrielles imposent de prévoir des points d’accès suffisants pour permettre un dépoudrage complet, et de privilégier une conception générative ou une optimisation topologique plutôt qu’une modélisation manuelle cellule par cellule. Sur une pièce complexe, la modélisation manuelle produit rapidement des fichiers CAO ingérables, souvent supérieurs au gigaoctet, ce qui pousse à générer les cellules de façon paramétrique plutôt que de tessellation complète.
Voici les règles à respecter avant d’envoyer un fichier lattice en production SLS :
- Prévoir au moins deux points d’évacuation par volume fermé, positionnés à des extrémités opposées pour permettre un flux d’air ou de poudre traversant.
- Éviter les cellules totalement closes sans canal de communication vers l’extérieur, sous peine de bouchon de poudre irréversible.
- Respecter un diamètre de nervure minimal cohérent avec la résolution du laser et la taille de grain PA12, en dessous duquel les struts deviennent fragiles ou mal frittés.
- Limiter les gaps internes trop fins, qui piègent la poudre par capillarité même avec un point d’accès théoriquement suffisant.
- Orienter la pièce en fabrication pour limiter les surplombs critiques sur les nœuds de la maille, qui concentrent les contraintes résiduelles.
L’orientation de fabrication influence à la fois la finition de surface et l’anisotropie résiduelle. Le SLS reste moins anisotrope que la FDM, mais l’orientation modifie l’exposition thermique locale de chaque strut au laser, avec un effet mesurable sur la résistance des nœuds de connexion, souvent le point faible réel d’une structure en treillis.
Les erreurs les plus fréquentes que nous observons sur des projets clients concernent les nœuds sous dimensionnés à l’intersection de plusieurs struts, et l’accumulation de poudre dans des cavités internes non anticipées dès la phase de conception. Un nœud trop fin casse avant que le reste de la maille n’ait travaillé, ce qui ruine tout le bénéfice de l’optimisation.
Conseil de pro : Modélisez systématiquement vos nœuds de lattice avec un rayon de raccordement local supérieur à l’épaisseur nominale du strut. Un nœud vif concentre les contraintes et devient le premier point de rupture en compression cyclique, bien avant que la cellule elle-même n’atteigne sa limite théorique.
Comment régler rigidité et résistance : densité relative et diamètre des struts
La densité relative, définie comme le rapport entre le volume de matière de la maille et le volume plein équivalent, est le levier le plus direct pour piloter la rigidité d’une structure lattice SLS. Elle se règle en jouant sur le diamètre des struts ou l’épaisseur des parois pour une topologie donnée, sans changer la taille de la cellule unitaire.
L’effet est loin d’être négligeable. Des essais expérimentaux sur du nylon SLS montrent que le matériau de base présente un module élastique de 770 à 920 MPa, tandis qu’une cellule BCC imprimée avec ce même matériau descend à des modules effectifs bien plus faibles selon le taux de remplissage retenu.
Conseil de pro : Sur une cellule BCC en PA12, une densité relative de 30 % donne un module effectif de l’ordre de 18 MPa, contre environ 45 MPa à 50 % de densité relative, d’après les essais de caractérisation publiés sur des lattices nylon SLS. Le rapport n’est pas linéaire : doubler la densité ne double pas la rigidité, il faut donc simuler plutôt qu’extrapoler à la main.
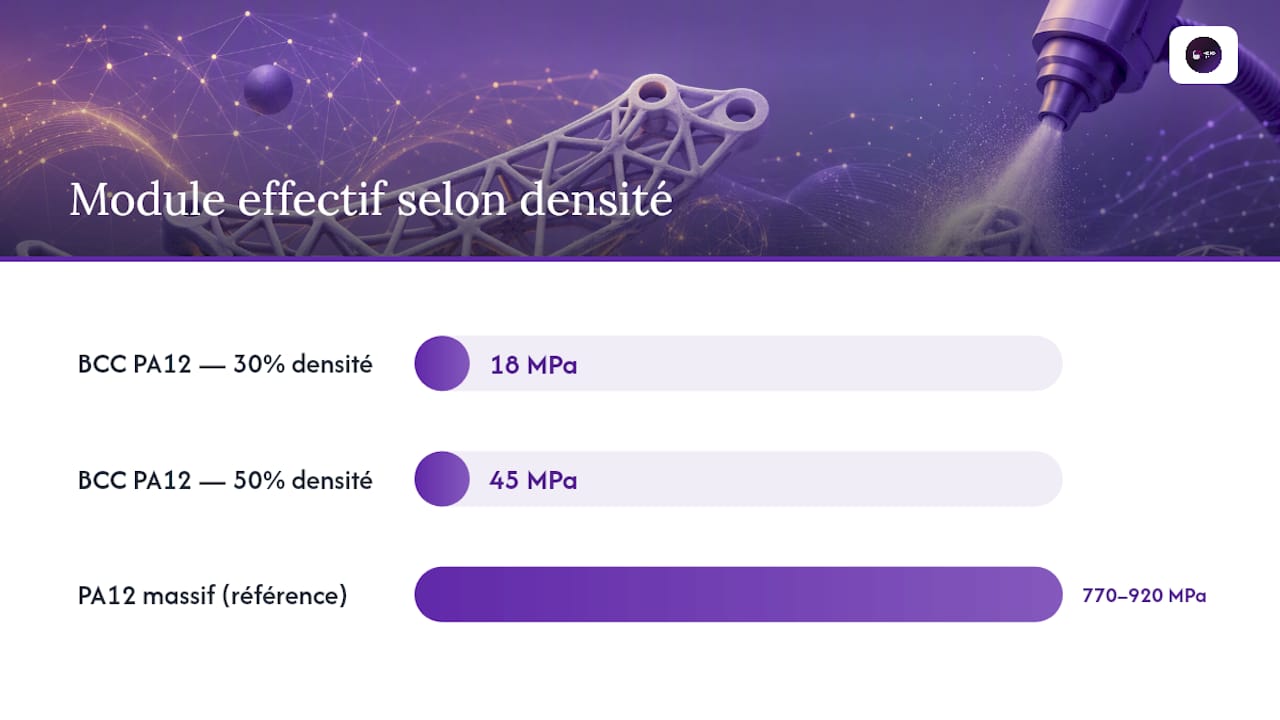
Cette non linéarité s’explique par la mécanique cellulaire classique : à faible densité, les struts travaillent surtout en flexion, un mode peu efficace. À densité plus élevée, la maille se rapproche progressivement d’un comportement de matériau plein, où la rigidité croît plus vite que la masse ajoutée.
Plusieurs stratégies permettent d’ajuster localement la résistance sans sacrifier le gain de masse global :
- Renforts périphériques (frames) : une coque ou un cadre plein en périphérie de la zone lattice reprend les efforts de flexion globale, pendant que le cœur alvéolé assure l’allègement.
- Densité graduée : augmenter localement la densité relative aux points d’ancrage ou de perçage, là où les concentrations de contrainte sont prévisibles.
- Diamètre de strut variable : certains logiciels de conception générative permettent un gradient continu de section plutôt qu’un saut brutal de densité, ce qui limite les discontinuités mécaniques.
- Hybridation topologique : combiner une topologie stretching-dominated en cœur et une coque pleine en surface, une approche courante sur les pièces soumises à des chocs ponctuels.
Ces solutions ont un coût réel en fabrication : plus la géométrie devient hétérogène, plus le dépoudrage se complique et plus la pièce devient sensible aux défauts locaux (porosité, sous-frittage). Chaque gain de résistance obtenu par un renfort local doit être mis en balance avec le temps de post-traitement et le risque de piégeage de poudre dans les zones à gradient de densité.
Simulation et validation : protocole FEA et essais mécaniques recommandés
Aucune structure lattice ne devrait partir en production sans être passée par un cycle simulation puis essai physique. La démarche recommandée suit un enchaînement précis, de la cellule élémentaire jusqu’à la pièce complète.
- Modélisation de la cellule unitaire : caractériser le comportement mécanique d’une seule cellule sous charge représentative, en isolant l’effet de la topologie et de la densité relative.
- Homogénéisation : convertir les propriétés de la cellule en un matériau équivalent continu, ce qui évite de mailler chaque strut individuel sur une pièce entière et réduit drastiquement le temps de calcul. Une approche FEA multi-échelle, de la cellule unitaire vers la pièce homogénéisée, fournit ainsi des cibles exploitables avant même de lancer un essai physique.
- Maillage adapté à la géométrie finale : appliquer le matériau homogénéisé sur le maillage de la pièce réelle, en conservant un maillage plus fin dans les zones de transition lattice/plein.
- Analyse non linéaire : intégrer la plasticité du PA12 et les grands déplacements possibles en compression, plutôt qu’une simple analyse linéaire élastique qui sous-estime le comportement réel post élastique.
- Essai de compression uniaxiale sur éprouvette imprimée : valider expérimentalement le module et la contrainte à l’écoulement mesurés en simulation, sur un échantillon représentatif de la géométrie finale.
- Essais cycliques : reproduire les conditions de charge répétée attendues en service, en surveillant la dérive du module au fil des cycles, révélatrice d’un endommagement progressif.
- Analyse µCT post essai : la tomographie par rayons X permet de corréler les défauts internes (porosité, sous-frittage, poudre résiduelle) avec la baisse de performance observée, une étape que les protocoles expérimentaux de caractérisation des lattices SLS recommandent systématiquement.
Sur les applications à criticité plus élevée, cette marge doit être revue à la hausse et accompagnée d’un plan d’essai plus dense.
Matériaux SLS pour lattices : le PA12 en référence
Le polyamide PA12 reste le matériau de référence pour la fabrication de structures en treillis SLS, en grande partie parce qu’il combine une anisotropie limitée avec des propriétés mécaniques bien documentées expérimentalement.
Les valeurs mesurées donnent des repères concrets pour dimensionner une pièce. Le matériau de base présente un module élastique compris entre 770 et 920 MPa, une plage suffisamment large pour rappeler qu’un même grade de poudre PA12 peut se comporter différemment selon les paramètres machine et le taux de recyclage de la poudre.
- PA12 vierge : propriétés mécaniques optimales, réservé aux pièces critiques ou aux essais de qualification.
- Mélange poudre recyclée/vierge : pratique courante en production de petites séries, avec un léger compromis sur l’allongement à la rupture et la reproductibilité d’un lot à l’autre.
- PA12 chargé (verre, carbone) : rigidité accrue mais fragilisation des struts fins, à réserver aux topologies à section plus généreuse.
- Alternatives MJF : des polymères comparables existent en Multi Jet Fusion, avec des comportements mécaniques proches mais des contraintes de conception légèrement différentes sur les épaisseurs minimales.
Statistique clé : un module de base de 770 à 920 MPa pour le PA12 SLS, combiné à une densité relative de cellule BCC entre 30 % et 50 %, permet de viser des modules effectifs de structure compris entre 18 et 45 MPa, une fourchette qui sert de point de départ réaliste pour un premier dimensionnement.
Le taux de recyclage de la poudre mérite une attention particulière en production de série. Un mélange trop chargé en poudre déjà frittée dégrade la ductilité et augmente la variabilité des résultats en compression, un facteur souvent sous-estimé lors du passage du prototype à la petite série. Sur des pièces soumises à cycles thermiques, un recuit post-impression contrôlé stabilise les contraintes résiduelles et améliore la répétabilité des essais mécaniques d’un lot à l’autre.
Flux de production et contrôle qualité pour pièces lattice SLS
La chaîne de production d’une pièce lattice suit un enchaînement précis, où chaque étape peut introduire un écart entre la géométrie théorique et la pièce livrée.
- Conception CAO : modélisation de la géométrie porteuse et définition des zones destinées au remplissage lattice.
- Génération de la maille : application de la topologie et de la densité relative choisies, généralement via un module de conception générative.
- Nesting et préparation machine : orientation des pièces dans le volume de fabrication SLS, en tenant compte des contraintes d’accès au dépoudrage.
- Impression : frittage laser couche par couche, avec suivi des paramètres thermiques du lit de poudre.
- Dépoudrage : extraction de la poudre non frittée par soufflage, vibration ou combinaison des deux, étape critique pour les géométries fermées.
- Post-traitement : recuit, teinture ou traitement de surface selon l’application visée.
- Contrôle dimensionnel et µCT : vérification des cotes critiques et détection des défauts internes sur échantillon.
- Essais mécaniques de validation : compression ou cycles, selon le cahier des charges du client.
Les points de contrôle critiques se situent principalement au dépoudrage et au contrôle dimensionnel. Un écart dimensionnel supérieur à quelques dixièmes de millimètre sur le diamètre des struts fins suffit à faire dériver significativement la rigidité mesurée par rapport à la simulation. Sur de petites séries, un échantillonnage statistique portant sur un sous ensemble représentatif de chaque lot, complété par une coupe destructive ou un passage µCT, reste la méthode la plus fiable pour détecter une dérive de process avant qu’elle n’affecte l’ensemble de la production.
Conseil de pro : Documentez systématiquement le lot de poudre utilisé (taux de recyclage, numéro de lot machine) pour chaque série de pièces lattice. En cas d’écart mécanique constaté a posteriori, cette traçabilité est souvent le seul moyen de remonter à la cause racine sans devoir réimprimer l’intégralité du lot.
Applications industrielles et repères de conception par cas d’usage
Chaque secteur impose ses propres contraintes de topologie et de densité relative, en fonction du chargement dominant et du niveau de criticité de la pièce.
- Prothèses non assemblées : le procédé poudre du SLS autorise la fabrication de mécanismes articulés directement en une seule impression, la poudre non frittée servant de support naturel aux surplombs. Cette capacité à produire des structures non assemblées comme des joints ou des ressorts intégrés ouvre des solutions impossibles en usinage classique, avec des densités relatives modérées pour conserver de la souplesse.
- Absorbeurs d’énergie : les topologies ligament-based ou TPMS ouvertes, à densité relative plus faible, favorisent une déformation progressive et contrôlée plutôt qu’une rupture fragile brutale, un critère essentiel en protection choc.
- Aéronautique et automobile : les lattices trouvent leur place sur des pièces secondaires non structurelles primaires, ou sur des zones validées par un plan d’essai complet incluant fatigue et vieillissement thermique. La certification reste l’obstacle principal, chaque application devant démontrer sa tenue aux cycles réels de service.
- Outillage léger et gabarits : zone d’application la plus mature aujourd’hui, où le gain de masse profite directement à l’ergonomie des opérateurs sans exigence de certification lourde.
Sur les applications aéronautiques ou automobiles, la prudence reste de mise face aux contraintes thermiques et aux cycles de fatigue à long terme : une géométrie validée en compression statique ne garantit rien sur sa tenue à 100 000 cycles en environnement chaud. Chaque nouvelle application critique mérite son propre plan d’essai, sans extrapolation hâtive à partir d’un cas voisin.
Preuves terrain et checklist projet pour démarrer un lattice SLS
Un projet de structure lattice bien préparé démarre toujours par un cahier des charges précis. Avant de demander un devis, rassemblez les éléments suivants : les charges appliquées (statiques et dynamiques), le nombre de cycles attendus en service, l’environnement d’exposition (température, humidité, produits chimiques), et les tolérances dimensionnelles critiques sur les zones fonctionnelles.
Sur certains projets, l’écart le plus fréquent entre la conception initiale et la pièce fonctionnelle vient rarement de la topologie elle-même, mais du dépoudrage sous estimé sur des géométries internes complexes. Un client ayant conçu une pièce lattice fermée sans point d’accès suffisant a dû revoir sa conception après un premier essai infructueux, la poudre résiduelle faussant la masse et la rigidité mesurées. La correction a consisté à ouvrir deux canaux d’évacuation symétriques, sans dégrader la fonction porteuse de la pièce.
Ce qui va compter en ingénierie lattice SLS en 2026
Je vois une bascule progressive vers les topologies TPMS dans les bureaux d’études, au détriment des simples cellules BCC historiques, portée par une meilleure compréhension du couple rigidité/masse qu’offrent les sheet-based TPMS. Cette évolution s’accompagne d’un usage plus systématique de la corrélation entre µCT et simulation, ce qui change la nature même du travail de dimensionnement : on ne conçoit plus une maille sur la seule base d’une formule théorique, on la valide contre des défauts de fabrication réels.
Ma conviction, forgée par la lecture croisée des études expérimentales récentes, c’est que la priorité pour 2026 n’est pas la sophistication topologique, mais l’industrialisation du dépoudrage. Une belle topologie inutilisable en série ne vaut rien. Si vous portez un projet de pièce allégée par lattice SLS, l’audit de faisabilité en amont reste le moyen le plus sûr d’éviter une reconception coûteuse après le premier essai.
— romain
Passez du dimensionnement théorique à la pièce validée
Mc3dline imprime vos structures lattice en SLS PA12 et prend en charge le dimensionnement mécanique en interne, plutôt que de vous laisser gérer séparément un bureau d’études et un prestataire d’impression.

Concrètement, notre équipe basée en Essonne combine impression SLS, bureau d’études mécanique et validation par essais de compression sur un même circuit, ce qui évite les pertes d’information entre conception et fabrication. Pour obtenir un devis technique rapide, transmettez vos fichiers CAO, votre cahier des charges (charges, cycles, environnement d’exposition) et les tolérances critiques attendues sur votre pièce. Nous pouvons également intervenir en amont sur un audit de faisabilité lattice avant tout engagement de production, pour sécuriser vos choix de topologie et de densité relative. Demandez votre devis ou planifiez un échange technique sur votre projet de pièce allégée.
Sources
Pour approfondir le dimensionnement des structures lattice SLS, plusieurs références servent de base solide à la démarche décrite dans cet article :
- On the Effect of Lattice Topology on Mechanical Properties of SLS Additively Manufactured Sheet-, Ligament-, and Strut-Based Polymeric Metamaterials
- Les structures lattices en impression 3D
- Investigation of the Effect of Unit Cell Type on the Mechanical Properties of Lattice Structures by Dynamic Point Tracking
Pour aller plus loin sur la sélection matériau, notre guide pratique de choix du matériau d’impression 3D complète ces sources par une lecture appliquée aux contraintes de production courantes.
Questions fréquentes
Qu’est-ce qu’une structure lattice ?
Une structure lattice est un réseau tridimensionnel de cellules répétées, formées de poutres fines ou de surfaces minimales, qui remplace un volume plein pour réduire la masse tout en conservant une résistance mécanique dimensionnée pour l’usage visé.
Quel est le principe de l’impression SLS ?
Le frittage sélectif par laser consolide une poudre polymère couche par couche à l’aide d’un laser, la poudre non frittée servant de support naturel aux géométries complexes, ce qui rend le procédé SLS particulièrement adapté aux lattices fermées et aux mécanismes non assemblés.
Quelle topologie donne la meilleure rigidité à faible masse ?
Les sheet-based TPMS, comme le gyroid ou le diamond, offrent généralement la meilleure rigidité à faible densité relative, tandis que les topologies ligament-based ou BCC se montrent plus efficaces pour l’absorption d’énergie sous impact.
Comment valider mécaniquement une pièce lattice avant production ?
Le protocole recommandé enchaîne simulation FEA multi-échelle, essai de compression uniaxiale sur éprouvette imprimée, essais cycliques représentatifs du service, puis analyse µCT pour corréler d’éventuels défauts internes à la performance mesurée.
MC3D Line peut-il accompagner un projet de pièce lattice SLS ?
Oui, Mc3dline propose l’impression SLS PA12 associée à un bureau d’études mécanique intégré, permettant de dimensionner, simuler et valider une structure lattice sur un même circuit projet, du cahier des charges jusqu’à la pièce fonctionnelle testée.
Recommandations
- Impression 3D SLS PA12 en Ligne
- SLS – Frittage sélectif par laser sensationnel
- Comparatif SLA, SLS, FDM : choisir l’impression 3D légendaire
- Guide pratique : choisir le bon matériau pour l’impression 3D
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.