

Pilote 20–50 pièces : stock numérique de pièces pour la maintenance
Pour production et maintenance : priorisation ABC, flux opérationnel, qualification et pilote 20–50 pièces. Libérez la trésorerie immobilisée grâce à un...
Un stock numérique de pièces, c’est le remplacement d’une partie de votre magasin physique par des fichiers CAO qualifiés, prêts à être imprimés à la demande dès qu’un besoin de maintenance survient. Le bénéfice immédiat : vous libérez de la trésorerie immobilisée dans des pièces à faible rotation et vous réduisez le délai d’obtention d’une référence critique. Les sections suivantes détaillent la méthode de priorisation, le flux opérationnel et la feuille de route pour déployer ce modèle.
En bref:
- La digitalisation des pièces à faible rotation doit privilégier celles à criticité opérationnelle élevée ou à risque d’obsolescence accru.
- La qualification mécanique et la validation par essais sont essentielles pour garantir la fiabilité des pièces numérisées avant intégration au catalogue.
- La méthode ABC permet de sélectionner en priorité une vingtaine à une cinquantaine de références pour un pilote efficace et à fort retour sur investissement.
- La connexion des fichiers CAO et passeports pièces à l’ERP ou WMS est cruciale pour automatiser la gestion, le contrôle des versions et la traçabilité.
- La production additive, notamment SLS, MJF ou SLA, est adaptée aux pièces fonctionnelles ou de précision, mais l’usinage traditionnel reste pertinent pour les pièces métalliques de forte charge.
Table des matières
- Qu’est-ce qu’un stock numérique de pièces détachées ?
- Quels gains mesurables un stock numérique de pièces apporte-t-il ?
- Comment prioriser les pièces à numériser (méthode ABC) ?
- Quel flux opérationnel pour déployer un stock numérique ?
- Quel procédé d’impression 3D choisir pour une pièce de rechange ?
- Comment intégrer le stock numérique aux systèmes IT existants ?
- Quelle feuille de route pour déployer un stock numérique en production ?
- Quelles normes encadrent la qualification d’un stock numérique de pièces ?
- Qui détient les droits sur les fichiers numériques d’un stock de pièces ?
- Comment maintenir un stock numérique de pièces à jour dans le temps ?
- Quel est l’impact environnemental d’un stock numérique de pièces ?
- Retour d’expérience : ce que révèle la mise en œuvre terrain
- Comment démarrer un projet de stock numérique avec MC3D Line
- Sources
- Questions fréquentes
Qu’est-ce qu’un stock numérique de pièces détachées ?
Un stock numérique ne se limite pas à un dossier de fichiers STL rangés sur un serveur. Un passeport pièce complet doit contenir la géométrie qualifiée, les tolérances dimensionnelles, le matériau et son paramétrage d’impression, les certificats de conformité et le mode opératoire de fabrication.
L’inventaire numérique ne remplace pas totalement le stock physique. Les guides du secteur recommandent une approche hybride : garder physiquement les pièces à rotation élevée et digitaliser les références à faible consommation ou obsolètes, là où la valeur du modèle numérique est la plus forte.
Pour les pièces dont le plan d’origine a disparu, le scan 3D et la rétroconception deviennent le seul chemin viable :
- Numérisation par scanner 3D de la géométrie existante
- Reconstruction CAO paramétrique avec tolérances fonctionnelles
- Validation métrologique par comparaison au relevé scanné
- Qualification matière avant intégration au catalogue numérique
Quels gains mesurables un stock numérique de pièces apporte-t-il ?
Le passage d’un stock physique à un inventaire numérique associé à la fabrication additive réduit la valeur immobilisée du stock et accélère la disponibilité des références à faible volume. Pour un site industriel qui gère plusieurs milliers de références de pièces de rechange, l’impact sur le besoin en fonds de roulement se mesure rapidement.
Les gains se répartissent sur quatre axes concrets :
- Trésorerie : moins de capital dormant dans des étagères de pièces qui tournent une fois par an
- Temps d’arrêt : une pièce imprimée en local évite l’attente d’un fournisseur lointain ou d’une fonderie arrêtée
- Obsolescence : plus besoin de sur-stocker « au cas où » un fournisseur cesse la production d’une référence
- Résilience : la production peut basculer vers un autre site ou un autre prestataire qualifié en cas de rupture logistique
Cette logique ne dispense pas d’un travail de qualification rigoureux. Une pièce numérisée sans contrôle mécanique n’est qu’un fichier, pas une garantie de performance en service.
Comment prioriser les pièces à numériser (méthode ABC) ?
Numériser l’intégralité d’un catalogue de pièces détachées n’a aucun sens économique. La méthode ABC, adaptée aux pièces de rechange, permet de cibler l’effort là où il rapporte le plus.
- Classer par criticité opérationnelle : une pièce qui arrête une ligne de production entière passe avant une pièce de confort.
- Croiser avec la consommation : les références à rotation faible mais critique sont les meilleures candidates, car leur stockage physique coûte cher pour un usage rare.
- Évaluer le risque d’obsolescence fournisseur : une pièce dont le fabricant d’origine a disparu ou augmenté ses délais devient prioritaire.
- Vérifier la complexité de fabrication : privilégier les géométries compatibles avec les procédés additifs disponibles plutôt que les pièces nécessitant un usinage complexe.
Le livrable attendu pour un pilote reste modeste : entre 20 et 50 pièces priorisées, chacune justifiée par sa criticité, son coût de stockage évité et sa faisabilité technique. C’est suffisant pour prouver la valeur du modèle avant toute montée en charge.
Quel flux opérationnel pour déployer un stock numérique ?
Industrialiser un stock numérique de pièces suit une séquence précise, où chaque étape engage un service différent de l’entreprise.
- Identification : le bureau d’études et la maintenance repèrent les références candidates issues de la méthode ABC.
- Collecte des données : récupération du fichier CAO d’origine ou scan 3D si le plan est perdu.
- Qualification : essais mécaniques comparatifs et contrôle dimensionnel pour valider l’équivalence fonctionnelle avec la pièce d’origine.
- Choix du procédé : sélection du matériau et de la technologie d’impression selon les contraintes mécaniques et thermiques.
- Création du passeport pièce : documentation liant révision CAO, certificats matière et paramètres d’impression.
- Stockage sécurisé et contrôle d’accès : hébergement du fichier avec droits différenciés par rôle.
Les rôles se répartissent naturellement : le bureau d’études pilote la conception, la maintenance valide l’usage terrain, les achats négocient les volumes de production, la qualité signe la conformité, et l’IT garantit la traçabilité documentaire.
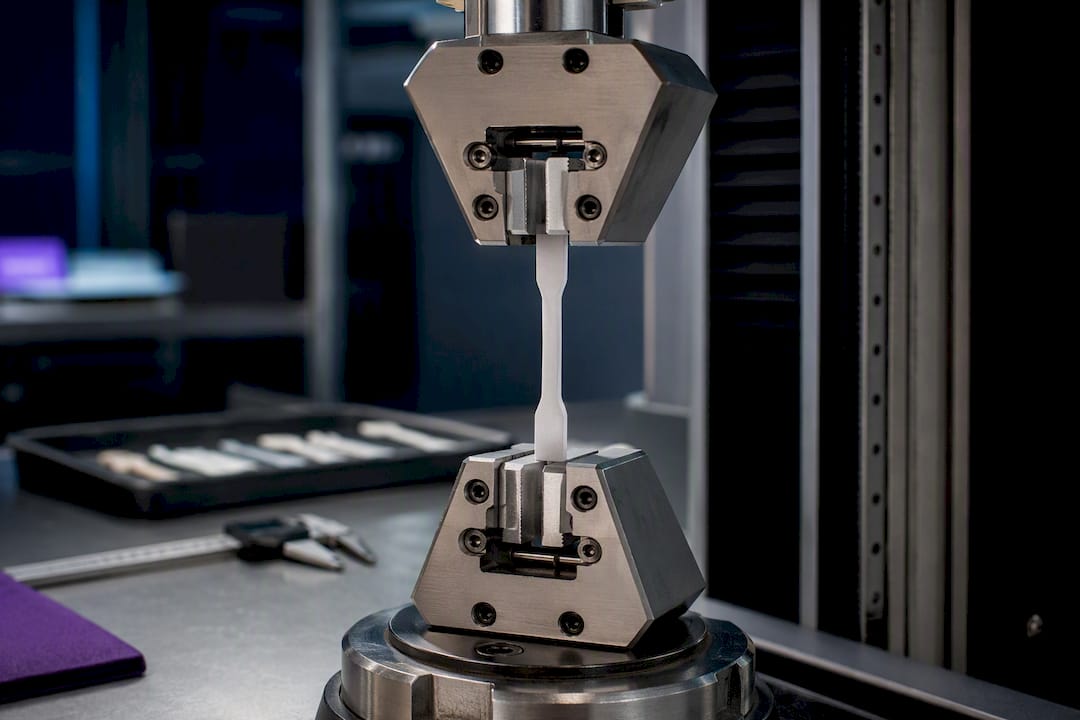
Conseil de pro : Ne lancez jamais une qualification de pièce critique sans essai comparatif traction/flexion entre l’échantillon imprimé et la pièce d’origine. Un fichier CAO valide géométriquement peut échouer mécaniquement si le paramétrage d’impression n’a pas été figé et documenté.
Suivez trois indicateurs dès le pilote : le délai moyen entre commande et pièce disponible, le taux de conformité au premier contrôle, et le temps moyen de réparation (MTTR). Une méthodologie comme DigitalInventory illustre l’option réseau décentralisé : dispatcher la production vers un réseau de fournisseurs qualifiés plutôt que tout produire en interne, un choix pertinent quand la demande géographique est dispersée ou que la capacité interne est saturée.
Quel procédé d’impression 3D choisir pour une pièce de rechange ?
Le choix du procédé dépend d’abord de la fonction mécanique de la pièce, pas de la disponibilité de la machine la plus proche.
- SLS (frittage laser) : bonne résistance mécanique isotrope, tolérances correctes, adapté aux pièces fonctionnelles en PA12 soumises à des sollicitations modérées.
- MJF (Multi Jet Fusion) : répétabilité élevée en série, finition plus homogène que le SLS, intéressant pour des lots de plusieurs dizaines de pièces identiques.
- SLA (stéréolithographie) : excellente précision dimensionnelle et état de surface, mais résines souvent moins résistantes en fatigue que les poudres frittées.
- FDM : coût maîtrisé pour du prototypage ou des pièces peu chargées, avec des tolérances et une anisotropie mécanique plus marquées selon l’orientation d’impression.
Pour les pièces métalliques soumises à de fortes charges cycliques ou à des exigences dimensionnelles serrées sur de longues séries, l’usinage traditionnel ou le moulage restent souvent la solution la plus rationnelle. La fabrication additive gagne du terrain sur les petites séries et les géométries complexes, pas sur tous les cas.
Comment intégrer le stock numérique aux systèmes IT existants ?
Un stock numérique déconnecté des systèmes d’information reste un simple répertoire de fichiers. Le passeport pièce doit porter des métadonnées structurées : révision CAO, certificats matière, paramètres d’impression exacts et historique de qualification.
- Connexion au WMS/ERP pour déclencher automatiquement un ordre de fabrication dès qu’un seuil de stock physique est atteint.
- Contrôle des versions pour éviter qu’une révision obsolète du fichier reparte en production
- Droits d’accès différenciés selon le rôle (lecture pour la maintenance, écriture réservée au bureau d’études)
- Journalisation des accès pour répondre aux exigences d’auditabilité en environnement réglementé
Chez Volkswagen, la connexion d’un WMS au catalogue de pièces a permis d’automatiser le déclenchement des réapprovisionnements et d’améliorer la traçabilité logistique. Le jumeau numérique va plus loin : il agrège données CAO, historique de maintenance et prévisions de demande pour anticiper quelles références numériser en priorité, plutôt que de réagir après une rupture.
Quelle feuille de route pour déployer un stock numérique en production ?
Un déploiement réussi suit trois phases distinctes, chacune avec son propre livrable.
- Audit : cartographie du catalogue existant, application de la méthode ABC, sélection des 20 à 50 pièces pilotes.
- Pilote : numérisation, qualification mécanique, création des passeports pièce, première production à la demande sur un périmètre restreint.
- Industrialisation : extension du catalogue numérique, connexion complète à l’ERP/WMS, formation des équipes maintenance et achats.
Une stratégie pilote ciblée sur 20 à 50 pièces critiques permet de prouver le retour sur investissement rapidement et d’ajuster les protocoles de qualification avant toute montée en charge. Suivez la disponibilité des pièces, le MTTR, la valeur d’inventaire libérée et le délai moyen de production. Comptez généralement plusieurs mois pour un pilote complet, en intégrant les essais de qualification. Le principal risque à vérifier avant de généraliser : la robustesse du paramétrage d’impression sur plusieurs lots successifs, pas seulement sur l’échantillon initial.
Quelles normes encadrent la qualification d’un stock numérique de pièces ?
Il n’existe pas encore de norme unique et universelle dédiée au « stock numérique de pièces » en tant que tel. En revanche, la qualification des pièces produites par fabrication additive s’appuie sur un corpus de normes déjà établies, que tout bureau d’études industriel doit connaître avant d’intégrer une référence au catalogue numérique.
Les normes de la série ISO/ASTM 52900 définissent la terminologie et les principes généraux de la fabrication additive, tandis que des normes spécifiques par procédé (comme celles encadrant les essais de traction ou de flexion sur pièces polymères et métalliques) servent de référentiel pour valider l’équivalence fonctionnelle entre une pièce imprimée et son équivalent d’origine. Pour les pièces soumises à charge cyclique, la qualification doit intégrer des essais mécaniques comparatifs (traction, flexion, fatigue) et des protocoles de contrôle non destructif, avec une documentation qui relie chaque lot imprimé au passeport pièce et au paramétrage exact utilisé.
Dans les secteurs réglementés comme le medtech ou la défense, des exigences additionnelles s’appliquent : traçabilité renforcée, validation par lot, parfois qualification du procédé lui-même en plus de la pièce. Une entreprise qui numérise son catalogue sans documenter ces éléments s’expose à un risque de non-conformité lors d’un audit client ou d’un contrôle réglementaire. La documentation technique n’est donc pas une formalité administrative : elle conditionne la recevabilité juridique et industrielle de la pièce produite à la demande.
Qui détient les droits sur les fichiers numériques d’un stock de pièces ?
La question de la propriété intellectuelle se pose dès qu’une pièce est numérisée par rétroconception plutôt que conçue en interne. Un fichier CAO reconstruit à partir d’une pièce existante peut reproduire une géométrie protégée par un brevet ou un dessin déposé, même si l’entreprise qui numérise n’a jamais eu accès au plan d’origine du fabricant initial.
Trois situations distinctes se présentent en pratique. Première situation : la pièce a été conçue en interne, l’entreprise détient l’intégralité des droits sur le fichier et peut le stocker, le modifier et le produire librement. Deuxième situation : la pièce provient d’un équipementier sous contrat, où les conditions de licence définissent précisément qui peut reproduire, modifier ou sous-traiter la fabrication à partir du fichier fourni. Troisième situation, la plus sensible : la pièce est rétroconçue à partir d’un composant d’un fabricant tiers dont le brevet est peut-être toujours actif, ce qui impose de vérifier la durée de protection et la portée géographique du dépôt avant toute production.
Un stock numérique bien gouverné consigne, pour chaque référence, l’origine du fichier, le statut de propriété intellectuelle et les conditions d’usage autorisées. Cette information doit figurer dans le passeport pièce, au même titre que les données de qualification mécanique. Ignorer cette dimension juridique transforme un projet d’optimisation industrielle en risque contentieux, particulièrement pour les pièces destinées à des équipements sous garantie constructeur.
Comment maintenir un stock numérique de pièces à jour dans le temps ?
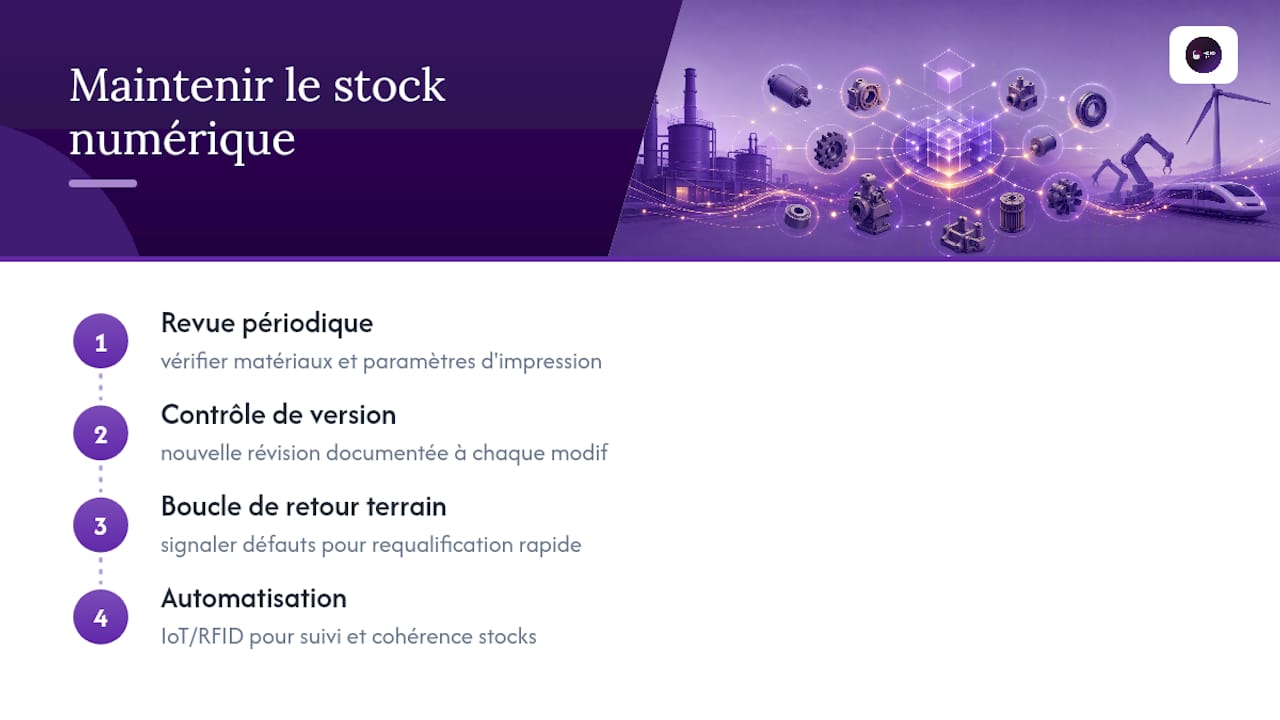
Un catalogue numérique qui n’est jamais révisé se dégrade plus vite qu’un stock physique. Les évolutions de procédé, les changements de fournisseur matière ou les retours d’expérience terrain rendent certains passeports pièce obsolètes en quelques mois, sans que rien ne le signale automatiquement.
La maintenance d’un stock numérique repose sur trois mécanismes complémentaires. D’abord, une revue périodique des références les plus utilisées, pour vérifier que le matériau qualifié à l’origine reste disponible et que les paramètres d’impression correspondent toujours au matériel de production actuel. Ensuite, un contrôle de version strict : chaque modification du fichier CAO, même mineure, doit générer une nouvelle révision documentée plutôt qu’un remplacement silencieux du fichier existant. Enfin, une boucle de retour depuis la maintenance terrain, qui signale les pièces produites présentant un défaut d’usage, pour déclencher une requalification avant que l’anomalie se répète sur un nouveau lot.
L’automatisation aide à fiabiliser cette maintenance. Des solutions IoT et RFID permettent aujourd’hui d’améliorer la gestion des pièces à faible et moyenne criticité en réduisant les erreurs de suivi manuel et en garantissant des niveaux de stock cohérents entre le physique et le numérique. Sans ce type de suivi, le risque principal n’est pas la perte du fichier, mais l’utilisation d’une version périmée qui produit une pièce non conforme sans que personne ne s’en aperçoive avant la mise en service.
Quel est l’impact environnemental d’un stock numérique de pièces ?
L’argument environnemental de la fabrication additive à la demande repose sur un principe simple : on ne produit que ce qui est réellement consommé, au moment où le besoin apparaît. Cette logique réduit deux sources de gaspillage propres aux stocks physiques traditionnels : les pièces obsolètes jamais utilisées qui finissent rebutées, et les transports longue distance depuis des sites de production centralisés.
La production locale à la demande raccourcit les chaînes logistiques, ce qui limite l’empreinte carbone liée au transport, particulièrement pour les pièces habituellement importées depuis des zones de production éloignées. Le bilan matière reste cependant nuancé selon le procédé. Le SLS et le MJF génèrent des poudres non fusionnées qui peuvent être partiellement recyclées selon les filières, tandis que les résines SLA non polymérisées posent des contraintes de traitement différentes.
Un stock numérique bien géré ne remplace pas une politique environnementale complète, mais il agit sur un levier concret : il évite le sur-stockage systématique « par précaution », principale source de rebut dans la gestion classique des pièces de rechange. La réduction du nombre de références physiquement stockées limite aussi l’empreinte logistique des entrepôts eux-mêmes, un facteur souvent sous-estimé dans les bilans carbone industriels.
Retour d’expérience : ce que révèle la mise en œuvre terrain
Sur le terrain, la difficulté n’est jamais la numérisation elle-même : c’est la qualification mécanique qui distingue un fichier CAO exploitable d’un fichier dangereux à produire sans contrôle. Chez MC3D Line, la rétroconception de pièces obsolètes s’accompagne systématiquement d’essais comparatifs avant tout passage en catalogue numérique. Le pilote reste la meilleure porte d’entrée : traiter 20 à 50 références plutôt que viser l’exhaustivité dès le premier trimestre.
— romain
Comment démarrer un projet de stock numérique avec MC3D Line
Vous avez identifié vos pièces critiques, mais transformer un plan papier ou une pièce usée en fichier numérique qualifié demande un savoir-faire spécifique en rétroconception et en essais mécaniques. C’est précisément là que Mc3dline intervient, avec un bureau d’études intégré et des capacités de production SLS, SLA et FDM sous le même toit, ce qui évite de multiplier les interlocuteurs entre conception et fabrication.

Le pilote proposé par Mc3dline suit la méthode décrite plus haut : audit de votre catalogue existant, rétroconception des pièces obsolètes par scan 3D, qualification mécanique comparative, puis documentation complète sous forme de passeport pièce. La technologie SLS PA12 couvre la majorité des pièces fonctionnelles à sollicitation modérée, tandis que le SLA résine répond aux besoins de précision dimensionnelle plus fine. Basé en Essonne, Mc3dline accompagne des équipes méthodes et maintenance sur des petites séries comme sur des pièces uniques rétroconçues. Contactez l’équipe pour un diagnostic de faisabilité et un devis chiffré sur vos premières références prioritaires.
Sources
- A digital twin-enabled digital spare parts supply chain
- Guide de la gestion des stocks et de l’entreposage numérique de pièces détachées | Formlabs
- Digital-Inventory - From physical stock to digital inventory
- Gestion allégée des pièces B et C | Bossard France
Questions fréquentes
Quels sont les quatre niveaux de stock en gestion industrielle ?
On distingue généralement le stock de sécurité, le stock actif (ou stock de roulement), le stock outil et le stock en transit. Un stock numérique de pièces vient en complément, souvent pour couvrir des références qu’on ne veut plus stocker physiquement du tout.
Quel logiciel choisir pour suivre un stock numérique de pièces ?
Aucun outil ne s’impose universellement : le choix dépend de la connexion nécessaire à votre ERP ou WMS existant et du volume de références à passporter. L’essentiel est que le système gère les métadonnées de qualification, pas seulement le fichier CAO brut.
Quels sont les trois types de stocks à distinguer ?
Les matières premières, les produits en cours de fabrication et les produits finis constituent la classification classique. Les pièces de rechange forment une catégorie à part, souvent gérée séparément à cause de leur faible rotation et de leur criticité opérationnelle.
Comment gérer un stock de pièces détachées efficacement ?
La méthode ABC reste la base : classer par criticité, consommation et risque d’obsolescence, puis digitaliser en priorité les références à faible rotation mais forte criticité. Une approche hybride entre stock physique et catalogue numérique optimise à la fois le coût et la disponibilité.
Faut-il numériser toutes les pièces détachées de son catalogue ?
Non. Un pilote de 20 à 50 pièces critiques suffit pour prouver la valeur du modèle avant toute extension, et certaines pièces à forte rotation restent plus économiques à stocker physiquement.
Recommandations
- Impression 3D : 5 Pièces Industrielles Économiques à Produire
- Optimiser le cycle de vie d’une pièce 3D imprimée
- Usinage CNC 4 Axes Non Ferreux | Alu, Laiton | MC3D Line
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.