

Rôle des tolérances dans l'impression 3D industrielle
Découvrez le rôle des tolérances dans l'impression 3D. Maîtrisez cet aspect essentiel pour garantir la fonctionnalité et la conformité de vos pièces.
En bref:
- La maîtrise des tolérances en impression 3D est essentielle pour produire des pièces conformes dès la première fabrication. Les tolérances varient selon la technologie, allant de ±0,1 mm en SLA à environ ±0,3 mm en SLS ou ±0,2 à 0,5 mm en FDM. Il est crucial d’intégrer ces contraintes dès la conception et d’utiliser des contrôles précis pour valider la conformité dimensionnelle.
La tolérance en impression 3D correspond à l’écart admissible entre les dimensions réelles d’une pièce imprimée et celles définies par son modèle numérique. Ce paramètre conditionne directement la fonctionnalité des assemblages, la conformité aux spécifications et la faisabilité industrielle d’un projet. Contrairement à l’usinage soustractif, la fabrication additive introduit une variabilité intrinsèque liée au procédé couche par couche, aux matériaux et aux gradients thermiques. Maîtriser le rôle des tolérances dans l’impression 3D n’est pas une option : c’est la condition pour produire des pièces fonctionnelles et conformes dès la première série.
Quels sont les types de tolérances selon les technologies d’impression 3D ?
Les tolérances en impression 3D se déclinent en trois catégories distinctes : dimensionnelles, géométriques et fonctionnelles. Les tolérances dimensionnelles définissent les écarts acceptables sur les cotes nominales. Les tolérances géométriques encadrent les défauts de forme, d’orientation et de position. Les tolérances fonctionnelles, quant à elles, expriment les exigences d’assemblage réelles, comme un jeu de coulissement ou un emmanchement serré.
Chaque technologie présente des capacités propres. La stéréolithographie (SLA) atteint ±0,1 mm de précision, ce qui en fait la référence pour les pièces à géométrie fine. Le frittage sélectif par laser (SLS) affiche une tolérance typique de ±0,3 mm, adaptée aux pièces fonctionnelles en polyamide. Les procédés métal par fusion laser (SLM) se situent entre ±0,1 et ±0,2 mm selon la géométrie et le matériau. Ces valeurs sont des ordres de grandeur : elles varient selon l’orientation de la pièce, la taille et la complexité géométrique.
| Technologie | Tolérance typique | Matériaux courants | Usage industriel |
|---|---|---|---|
| SLA | ±0,1 mm | Résines photopolymères | Prototypes fins, pièces médicales |
| SLS | ±0,3 mm | Polyamide PA12, PA11 | Pièces fonctionnelles, séries |
| FDM | ±0,2–0,5 mm | PLA, ABS, PETG, Nylon | Prototypage, outillage |
| SLM / métal | ±0,1–0,2 mm | Inox, titane, aluminium | Pièces structurelles, aéronautique |
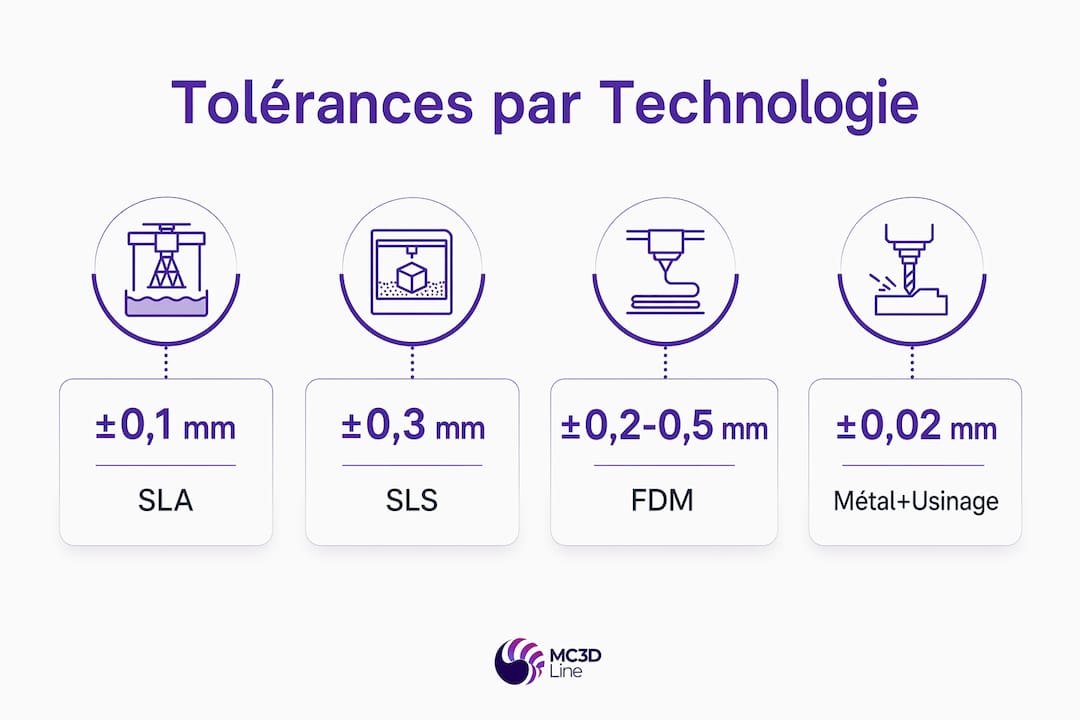
Le procédé FDM présente la plus grande variabilité, notamment en raison de l’anisotropie entre les axes X/Y et l’axe Z. Une pièce FDM peut afficher ±0,2 mm dans le plan de construction et ±0,5 mm en hauteur. Cette différence de comportement selon l’axe d’impression doit être intégrée dès la phase de conception.
Comment concevoir des pièces 3D en intégrant la gestion des tolérances ?
La gestion des tolérances commence dans le fichier CAO, avant toute impression. Un modèle numérique conçu sans tenir compte des spécificités du procédé produit systématiquement des pièces non conformes. Le guide de design pour impression 3D de Mc3dline détaille les règles de conception à appliquer selon la technologie retenue.
Les jeux fonctionnels à intégrer en CAO varient selon le type d’ajustement recherché :
- Emmanchement serré : jeu de 0,0 à 0,1 mm entre les deux pièces. Aucun mouvement relatif n’est attendu après assemblage.
- Ajustement coulissant serré : jeu de 0,1 à 0,2 mm, pour un glissement contrôlé sans jeu perceptible.
- Jeu lâche : 0,4 à 0,8 mm, pour des assemblages sans contrainte de guidage précis.
Ces valeurs s’appliquent aux pièces SLS et FDM. En SLA, les jeux peuvent être réduits d’environ 30 % grâce à la meilleure résolution du procédé.
Un point souvent négligé concerne les trous horizontaux. Les trous horizontaux s’impriment sous-dimensionnés en raison de l’affaissement du matériau en cours de construction. La compensation standard consiste à majorer le diamètre de 0,3 à 0,5 mm directement dans le modèle CAO. Les trous verticaux, eux, sont généralement conformes aux cotes nominales.
Le cahier des charges joue un rôle structurant dans cette démarche. Un cahier des charges bien rédigé liste explicitement les fonctions critiques, les zones à tolérance serrée, les interfaces d’assemblage et les moyens de contrôle prévus. Cette formalisation évite les interprétations divergentes entre le bureau d’études et le fabricant.
Conseil de pro: Imprimez systématiquement une pièce test ou un gabarit d’assemblage avant de lancer une série. Ce test intermédiaire révèle les dérives dimensionnelles réelles du procédé et permet d’ajuster les compensations CAO sans coût de non-conformité sur la série complète.
Quelles sont les limites physiques des tolérances en fabrication additive ?
La fabrication additive couche par couche génère des gradients thermiques qui limitent structurellement la précision atteignable. Ces phénomènes physiques ne sont pas contournables par le seul réglage machine.
Les principales sources de dérive dimensionnelle sont les suivantes :
- Retrait thermique : le matériau se contracte en refroidissant. Ce retrait est anisotrope et dépend de la géométrie de la pièce, de son orientation et de la masse thermique locale.
- Fluage et relaxation des contraintes : sur les pièces de grande dimension, les contraintes internes accumulées couche par couche provoquent des déformations après démoulage ou dépoudrage.
- Effets des post-traitements : le sablage et le traitement thermique modifient les dimensions de surface. Ces variations, bien que faibles, doivent être anticipées sur les zones fonctionnelles.
Exiger des tolérances au centième de millimètre sur l’ensemble d’une grande pièce imprimée est physiquement irréaliste. Les contraintes thermiques intrinsèques au procédé couche par couche rendent cette exigence incompatible avec la fabrication additive, sauf post-usinage ciblé.
Les grandes pièces SLS ou FDM présentent des dérives cumulatives sur les longues dimensions. Une pièce de 300 mm peut afficher un écart global supérieur à la tolérance locale annoncée par le procédé. La tolérance n’est pas un chiffre uniforme applicable à toute la géométrie : elle varie selon la zone, l’orientation et la distance au point de référence. Cette réalité impose une hiérarchisation des exigences dans le cahier des charges, en distinguant les zones critiques des zones non fonctionnelles.
Comment contrôler et garantir la conformité dimensionnelle des pièces imprimées ?
La conformité dimensionnelle d’une pièce imprimée se vérifie par des méthodes adaptées à la géométrie et au niveau d’exigence requis. Aucun procédé de fabrication additive ne garantit la conformité sans contrôle explicite.
- Mesure au palmer ou au pied à coulisse : suffisante pour les cotes simples et les vérifications de premier niveau. Précision typique de ±0,01 mm. Adaptée aux pièces de petite dimension avec peu de zones critiques.
- Machine à mesurer tridimensionnelle (MMT ou CMM) : référence pour les pièces à géométrie complexe et tolérances serrées. Permet de vérifier les tolérances géométriques (planéité, perpendicularité, coaxialité) en plus des cotes nominales.
- Scanner 3D par lumière structurée ou laser : particulièrement adapté aux formes organiques et aux pièces sans surface de référence plane. Génère un nuage de points comparé au modèle CAO nominal, avec visualisation des écarts par cartographie colorimétrique.
- Étalonnage et impressions tests : avant toute série, une impression de calibration sur géométrie standard permet de caractériser les dérives du procédé. Ces données alimentent les compensations CAO pour la production.
- Post-usinage CNC pour tolérances serrées : sur les pièces métal, l’usinage CNC complémentaire permet d’atteindre ±0,02 mm sur les zones critiques. Cette approche hybride combine la liberté géométrique de la fabrication additive et la précision de l’usinage soustractif.
Le contrôle qualité en fabrication additive repose sur un processus itératif : mesure, analyse des écarts, correction CAO ou paramètres machine, puis validation. Ce cycle s’applique à chaque nouveau matériau, chaque nouvelle géométrie et chaque changement de lot matière.
Points clés
La maîtrise des tolérances en fabrication additive repose sur l’intégration des contraintes procédé dès la conception CAO, la hiérarchisation des zones critiques et le contrôle dimensionnel systématique.
| Point | Détails |
|---|---|
| Tolérances par technologie | SLA atteint ±0,1 mm, SLS ±0,3 mm, FDM jusqu’à ±0,5 mm selon l’axe. |
| Jeux fonctionnels en CAO | Prévoir 0,0–0,1 mm pour emmanchement serré, 0,4–0,8 mm pour jeu lâche. |
| Compensation des trous horizontaux | Majorer le diamètre de 0,3 à 0,5 mm dans le modèle CAO avant impression. |
| Limites thermiques | Les grandes pièces accumulent des dérives ; les tolérances au centième nécessitent un post-usinage. |
| Contrôle dimensionnel | Associer mesure CMM, scanner 3D et impressions tests pour valider la conformité. |
Ce que l’expérience terrain enseigne sur les tolérances
La tolérance en fabrication additive est un compromis dynamique, pas un chiffre gravé dans le cahier des charges. Ce point est systématiquement sous-estimé lors des premières collaborations avec des clients habitués à l’usinage.
Ce que j’observe régulièrement : les ingénieurs appliquent des tolérances ISO issues de leurs plans d’usinage directement sur leurs fichiers 3D, sans adaptation. Le résultat est prévisible. Les pièces reviennent non conformes, non pas parce que le procédé est défaillant, mais parce que les exigences ne correspondent pas à la physique du procédé. La fabrication additive demande une relecture des spécifications, pas une transposition à l’identique.
Le dialogue précoce entre le bureau d’études et le fabricant change radicalement les résultats. Identifier dès la phase de conception les trois ou quatre zones véritablement critiques, définir les tolérances fonctionnelles réelles sur ces zones, et accepter des tolérances plus larges sur les zones non fonctionnelles : cette hiérarchisation réduit les coûts et améliore le taux de conformité. Sur les pièces industrielles complexes, cette approche évite systématiquement des itérations coûteuses.
La règle que j’applique : ne jamais valider un plan sans avoir identifié explicitement les zones à tolérance serrée et le moyen de contrôle associé. Tout le reste est négociable avec le procédé.
— romain
Mc3dline accompagne vos projets de précision en fabrication additive
Mc3dline traite quotidiennement des pièces où la gestion des tolérances conditionne la réussite du projet. Notre bureau d’études intégré analyse vos plans, identifie les zones critiques et propose les compensations CAO adaptées à chaque technologie, SLS, SLA ou FDM.

Pour les pièces métal à tolérances serrées, nous associons fabrication additive et post-usinage CNC sur le même site, sans rupture de chaîne. Notre service SLS industriel couvre l’ensemble du cycle, de la validation du modèle numérique au contrôle dimensionnel final. Transmettez-nous votre cahier des charges ou vos fichiers CAO pour obtenir une analyse technique et un devis projet.
Questions fréquentes
Quelle est la tolérance standard en impression 3D ?
La tolérance standard varie selon la technologie : ±0,1 mm en SLA, ±0,3 mm en SLS et ±0,2 à 0,5 mm en FDM selon l’axe d’impression. Ces valeurs s’entendent sur des géométries simples et des pièces de taille modérée.
Comment définir les tolérances dans un fichier CAO pour l’impression 3D ?
Les tolérances se définissent en intégrant les jeux fonctionnels directement dans le modèle CAO, en compensant les trous horizontaux de 0,3 à 0,5 mm et en identifiant les zones critiques dans le cahier des charges avant impression.
Peut-on atteindre des tolérances au centième en fabrication additive ?
Des tolérances de ±0,02 mm sont atteignables sur les pièces métal via un post-usinage CNC ciblé sur les zones fonctionnelles. Sur l’ensemble d’une pièce imprimée sans usinage, les contraintes thermiques rendent cette précision irréaliste.
Les post-traitements modifient-ils les dimensions d’une pièce imprimée ?
Oui. Le sablage, le traitement thermique et les traitements de surface modifient légèrement les dimensions. Ces variations doivent être anticipées dans les spécifications, notamment sur les zones d’assemblage.
Quelle technologie choisir pour des tolérances serrées en impression 3D ?
La SLA offre la meilleure précision dimensionnelle parmi les procédés polymères. Pour les pièces métal à tolérances serrées, la combinaison SLM et post-usinage CNC constitue la solution la plus fiable en contexte industriel.
Recommandation
- 5 leviers étonnants de la fabrication additive en R&D : limites et applications.
- Maîtriser l’impression 3D robotique pour des prototypes sensationnels
- Maîtriser l’impression 3D robotique pour des prototypes incroyables
- Intégrer l’impression 3D en R&D : une expérience incroyables
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.