

Réduction poids pièces fabrication additive : guide 2026
Découvrez comment la réduction poids pièces fabrication additive optimise performances et économies pour vos projets techniques. Lisez notre guide 2026!
TL;DR:
- La réduction de poids en fabrication additive repose sur l’optimisation topologique, les structures treillis, et la consolidation fonctionnelle, avec une intégration essentielle des contraintes procédés. Airbus a réussi à alléger certaines pièces de l’A350 de 45 %, entraînant des économies de carburant significatives, grâce à ces techniques. La maîtrise de ces méthodes, associée à uneValidation numérique avancée, permet d’atteindre jusqu’à 78 % de réduction de masse tout en garantissant la fabricabilité et la performance mécanique.
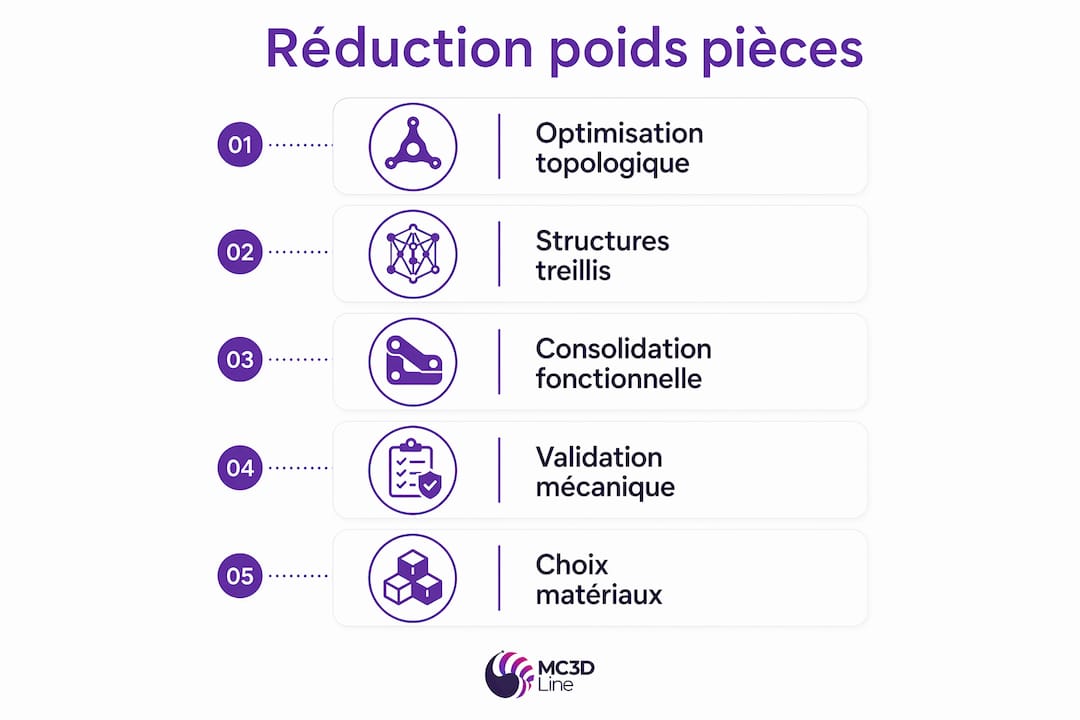
La réduction de poids des pièces en fabrication additive désigne l’ensemble des méthodes de conception et de procédé permettant de minimiser la masse d’une pièce imprimée tout en préservant ses performances mécaniques. Cette discipline, connue sous le terme anglais lightweight design for additive manufacturing, repose sur trois leviers principaux : l’optimisation topologique, les structures treillis architecturées, et la consolidation fonctionnelle. L’enjeu industriel est direct. Airbus a allégé certaines pièces de l’A350 XWB de 45% grâce à la fabrication additive, générant des économies de carburant mesurables à l’échelle de la flotte. Pour les ingénieurs qui conçoivent des pièces techniques en aluminium, en PA11 ou en AlSi10Mg, maîtriser ces techniques conditionne directement la compétitivité du produit final.
Quelles techniques d’optimisation géométrique pour alléger les pièces en fabrication additive ?
L’optimisation topologique est la méthode de référence pour la réduction poids pièces fabrication additive. Elle consiste à soumettre un volume de conception à un solveur CAE, généralement couplé à des outils comme ANSYS, Altair OptiStruct ou nTopology, qui redistribue la matière uniquement là où les contraintes mécaniques l’exigent. Le résultat est une géométrie organique, proche des structures naturelles comme l’os trabéculaire, qui ne pourrait pas être usinée mais que la fabrication additive produit sans surcoût.
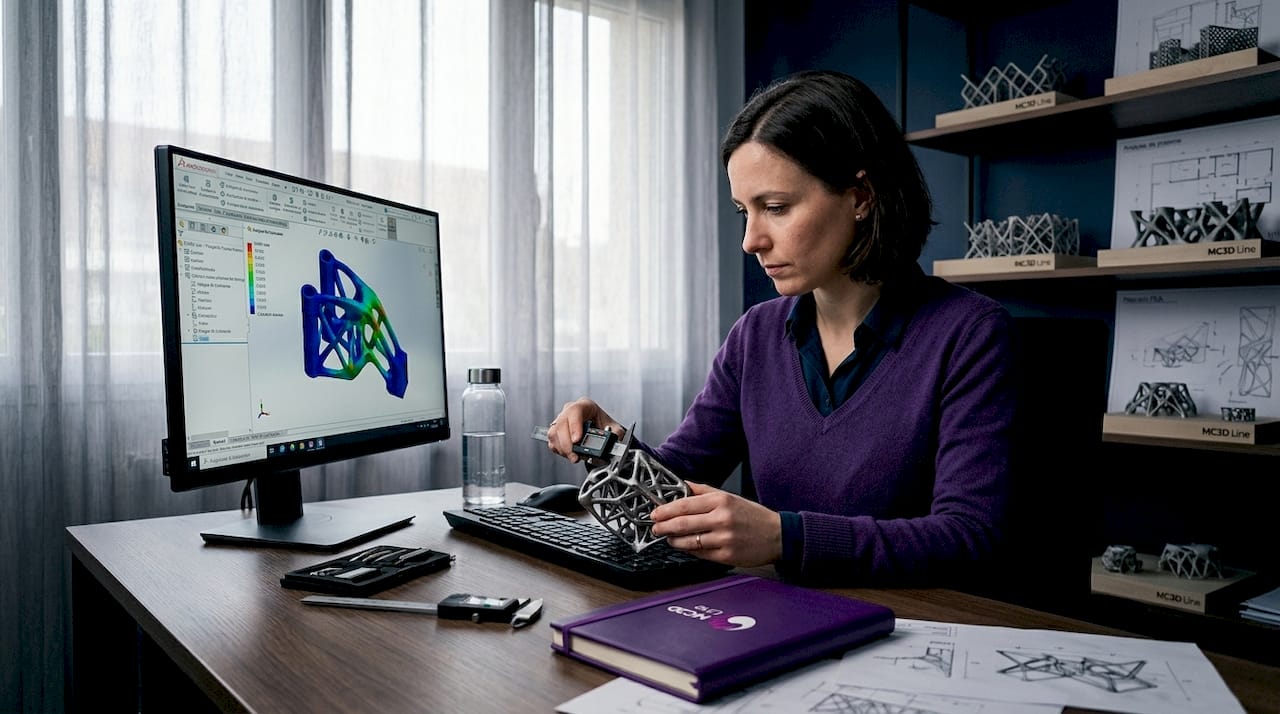
Les gains sont quantifiables et reproductibles. L’optimisation topologique permet de réduire la masse d’une bride en aluminium de 692 g à 156 g, soit un gain de 78%, tout en maintenant la rigidité maximale. Ce résultat illustre que l’allègement pièces métal n’est pas une approximation, c’est une démarche d’ingénierie précise et vérifiable par simulation éléments finis (FEA).
La difficulté réside dans l’intégration des contraintes procédés dès la phase de conception. Une géométrie topologiquement optimale sur le plan numérique peut devenir non fabricable si elle présente des surplombs dépassant 45° sans support, des ponts trop longs, ou des parois inférieures à l’épaisseur minimale du procédé. L’allègement en fabrication additive nécessite une intégration fine des contraintes procédés dans la phase de conception pour garantir la fabricabilité et les performances mécaniques optimales. Ignorer ce couplage revient à produire une pièce défectueuse ou à multiplier les supports, ce qui annule une partie du gain de masse.
Les bonnes pratiques à retenir pour l’optimisation géométrique :
- Définir un volume de conception et un volume non modifiable (interfaces mécaniques, zones fonctionnelles) avant de lancer le solveur topologique.
- Contraindre l’orientation de fabrication dans le logiciel pour orienter les résultats vers des géométries autoportantes.
- Valider la géométrie optimisée par une analyse FEA post-traitement, en conditions de charge réelles.
- Appliquer un lissage de maillage (remeshing) avant export STL pour éviter les artefacts de surface qui fragilisent la pièce.
Conseil de pro: Sur des pièces en PA11 frittées par SLS, l’optimisation topologique combinée à une épaisseur de paroi minimale de 1,2 mm produit des résultats stables sans recours aux supports, ce qui préserve l’intégralité du gain de masse calculé.
Comment les structures treillis améliorent-elles la performance et la réduction de masse ?
Les structures treillis, ou lattice structures, sont des réseaux tridimensionnels de montants fins qui remplacent la matière pleine à l’intérieur d’une pièce. Leur principe est analogue aux branches d’un arbre : chaque montant transmet un effort précis, et l’espace vide entre eux ne contribue pas à la résistance mais réduit directement la masse. La combinaison d’une optimisation topologique avec un remplissage treillis guidé par contraintes mécaniques peut atteindre jusqu’à 70% de réduction de masse sur une pièce aéronautique, contre 44,42% pour l’optimisation topologique seule. Ce différentiel justifie l’investissement en conception paramétrique.
Le choix de la topologie du treillis conditionne directement les performances. Le tableau suivant compare les architectures les plus utilisées en fabrication additive industrielle :
| Topologie | Mode de chargement optimal | Rigidité relative | Fabricabilité SLS/DMLS |
|---|---|---|---|
| Gyroid | Multiaxial, pression | Élevée | Excellente (autoportant) |
| Diamond | Cisaillement, torsion | Moyenne à élevée | Bonne |
| Iso-truss | Compression axiale | Très élevée | Moyenne (supports requis) |
| Simple cubic | Compression uniaxiale | Élevée | Bonne |
| Body-centered cubic (BCC) | Compression, absorption choc | Moyenne | Très bonne |
Des architectures treillis évaluées à porosité constante montrent que iso-truss et simple cubic offrent le meilleur compromis rigidité/résistance. La comparaison à porosité constante est indispensable : comparer un gyroid à 30% de densité avec un BCC à 50% ne produit aucune information utile sur la topologie elle-même.
La conception paramétrique des treillis permet d’aller plus loin que le remplissage uniforme. Adapter spatialement les paramètres des treillis en fonction du champ de contraintes local permet un gain significatif en réduction de poids tout en préservant la solidité. Concrètement, cela signifie augmenter le diamètre des montants dans les zones de forte contrainte et réduire la densité du treillis dans les zones peu sollicitées, en s’appuyant sur la carte de contraintes issue du solveur FEA.
Conseil de pro: Pour les pièces en AlSi10Mg produites par DMLS, le gyroid est la topologie à privilégier en première approche : sa continuité de surface élimine les concentrations de contraintes aux nœuds et sa géométrie autoportante supprime les supports internes, ce qui simplifie le post-traitement.
Quels sont les challenges liés à la fabricabilité dans l’allègement des pièces imprimées ?
La fabricabilité des pièces allégées constitue la contrainte principale qui sépare un résultat numérique d’une pièce physique conforme. Les contraintes géométriques comme l’angle d’overhang et les limites de surplomb conditionnent fortement la masse atteignable en fabrication additive. Un angle d’overhang inférieur à 45° en FDM ou en DMLS nécessite des supports qui ajoutent de la matière, complexifient le post-traitement, et peuvent introduire des défauts de surface à l’interface.
Les étapes critiques à maîtriser dans le cycle de conception allégée sont les suivantes :
- Analyse d’orientation de fabrication : identifier l’orientation qui minimise les supports tout en respectant les tolérances dimensionnelles sur les surfaces fonctionnelles.
- Vérification des distances de bridging : respecter les contraintes géométriques spécifiques au procédé, notamment les distances de bridging maximales, pour éviter les affaissements qui fragilisent la structure.
- Simulation thermomécanique : en DMLS, les gradients thermiques génèrent des contraintes résiduelles qui peuvent déformer ou fissurer une pièce allégée à paroi mince. Une simulation thermomécanique préalable réduit ce risque.
- Validation par modèles d’endommagement avancés : la modélisation selon les lois de Johnson-Cook ou GTN permet de prédire l’endommagement et la plasticité des structures treillis métalliques sous charges dynamiques, ce qui est indispensable pour les applications aéronautiques ou automobiles.
- Itération CAO-CAE-procédé : une conception légère sérieuse passe par un cycle d’itérations CAO-CAE avec prise en compte des contraintes procédés puis ré-analyse, jusqu’à convergence entre performance mécanique et fabricabilité.
Les phénomènes de flambage local et de densification post-collapse dans les treillis métalliques représentent un risque spécifique. Ces comportements non linéaires ne sont pas capturés par une analyse FEA linéaire standard. Le flambage local et la densification post-collapse doivent être précisément modélisés pour prédire le comportement réel en exploitation. Pour les ingénieurs travaillant sur des pièces de sécurité, cette étape de validation numérique avancée n’est pas optionnelle.
Comment la consolidation fonctionnelle contribue-t-elle à la réduction globale de poids ?
La consolidation fonctionnelle est le levier d’allègement le plus sous-estimé en fabrication additive. Elle consiste à fusionner plusieurs pièces d’un assemblage en une seule pièce monolithique imprimée, supprimant ainsi les interfaces mécaniques, les fixations, et les marges de conception liées à chaque composant individuel. La consolidation fonctionnelle génère une réduction de poids réelle allant jusqu’à 55% par rapport à l’assemblage d’origine. Ce gain dépasse souvent ce que l’optimisation géométrique seule peut produire.
Les bénéfices concrets de la consolidation fonctionnelle sont multiples :
- Suppression des fixations : boulons, inserts, rivets et colles représentent une masse non négligeable dans les assemblages complexes. Leur élimination réduit directement le poids total.
- Redistribution des chemins de charge : une pièce monolithique permet de tracer des chemins mécaniques directs entre les points d’application des efforts, sans les détours imposés par les interfaces d’assemblage.
- Réduction des marges de conception : chaque pièce d’un assemblage intègre ses propres marges de sécurité. La fusion en pièce unique permet de mutualiser ces marges et de réduire la matière totale.
- Simplification du cycle de vie : moins de références, moins de stocks, moins d’opérations d’assemblage. Le gain de poids s’accompagne d’un gain logistique et économique direct.
La réduction de poids réelle passe souvent par la consolidation fonctionnelle et la suppression d’assemblages via le design pour fabrication additive, dépassant la simple optimisation géométrique. Pour les ingénieurs qui évaluent la pertinence d’un projet FA, la question à poser n’est pas seulement “peut-on alléger cette pièce ?” mais “peut-on fusionner cet assemblage en une pièce unique ?”. Le guide sur le design pour impression 3D de Mc3dline détaille les règles de conception à respecter pour rendre cette consolidation fabricable.
Points clés
La réduction de poids en fabrication additive combine optimisation topologique, structures treillis adaptées et consolidation fonctionnelle, avec une intégration obligatoire des contraintes procédés pour garantir la fabricabilité et les performances mécaniques.
| Point | Détails |
|---|---|
| Optimisation topologique | Permet jusqu’à 78% de réduction de masse sur des pièces en aluminium tout en maintenant la rigidité. |
| Structures treillis architecturées | La combinaison treillis et optimisation topologique atteint 70% d’allègement contre 44% pour la topologie seule. |
| Contraintes procédés | Les angles d’overhang et distances de bridging limitent la masse théorique atteignable et doivent être intégrés dès la CAO. |
| Consolidation fonctionnelle | La fusion d’assemblages complexes en pièce unique génère jusqu’à 55% de réduction de poids réelle. |
| Validation numérique avancée | Les modèles Johnson-Cook et GTN sont nécessaires pour prédire le comportement des treillis métalliques sous charges dynamiques. |
Ce que l’expérience terrain révèle sur l’allègement en fabrication additive
Après plusieurs années à accompagner des projets d’optimisation poids en bureau d’études, je constate que la majorité des échecs ne viennent pas d’un mauvais choix de topologie ou d’un solveur insuffisant. Ils viennent d’un découplage entre la phase de conception numérique et les contraintes réelles du procédé de fabrication.
Un ingénieur qui lance une optimisation topologique sans avoir défini l’orientation de fabrication en amont obtient une géométrie performante sur écran et non fabricable en atelier. Ce n’est pas un problème de logiciel. C’est un problème de méthode. Le cycle CAO-CAE-procédé doit être itératif dès le premier jour, pas en fin de projet.
Je suis également convaincu que la consolidation fonctionnelle reste le levier le plus sous-exploité. La plupart des équipes cherchent à alléger des pièces existantes une par une, alors que la vraie valeur de la fabrication additive est de repenser l’assemblage dans son ensemble. Un assemblage de 30 pièces converti en 3 pièces consolidées produit un gain de masse, de coût et de fiabilité qu’aucune optimisation topologique isolée ne peut égaler.
Sur les matériaux, l’AlSi10Mg et le PA11 restent les références industrielles pour l’allègement en 2026, mais les alliages titane grade 23 et les polymères chargés fibres courtes ouvrent des perspectives intéressantes pour les applications à contraintes thermiques ou tribologiques élevées. L’allègement ne doit pas être évalué isolément, mais en contexte avec le matériau, les procédés et la durabilité afin d’éviter des surcoûts ou impacts cachés. C’est une réalité que nous observons régulièrement chez Mc3dline : un allègement agressif sur un mauvais matériau produit une pièce légère qui casse prématurément.
— romain
Optimisez vos pièces avec le bureau d’études Mc3dline
Mc3dline accompagne les ingénieurs et responsables industriels dans leurs projets d’optimisation poids, de la définition du cahier des charges jusqu’à la livraison de pièces qualifiées. Notre bureau d’études maîtrise l’optimisation topologique, la conception de structures treillis et la consolidation fonctionnelle pour les procédés SLS, FDM et SLA.

Pour les pièces techniques en aluminium, PA11 ou AlSi10Mg nécessitant un allègement documenté et validé mécaniquement, notre service SLS industriel est particulièrement adapté : géométries complexes autoportantes, treillis intégrés, et tolérances dimensionnelles compatibles avec les exigences aéronautiques et automobiles. Contactez-nous pour un devis sur votre projet d’allègement.
FAQ
Quel gain de masse est réaliste en optimisation topologique ?
L’optimisation topologique permet des gains de 40% à 78% selon la géométrie initiale et les contraintes mécaniques, comme le démontre la réduction d’une bride aluminium de 692 g à 156 g documentée par Techniques de l’Ingénieur. Les gains les plus élevés s’obtiennent sur des pièces initialement conçues pour l’usinage, sans contrainte de fabrication additive.
Quelle topologie de treillis choisir pour une pièce en compression ?
Les topologies iso-truss et simple cubic offrent le meilleur compromis rigidité/résistance en compression uniaxiale, à porosité équivalente. Pour un chargement multiaxial ou une absorption d’énergie, le gyroid est préférable en raison de sa continuité de surface et de sa fabricabilité sans supports internes.
La consolidation fonctionnelle est-elle applicable à tous les assemblages ?
La consolidation fonctionnelle est applicable dès lors que les pièces à fusionner partagent un même matériau et ne nécessitent pas de démontage en service. Elle génère jusqu’à 55% de réduction de poids réelle et simplifie le cycle de vie, mais requiert une requalification mécanique complète de la pièce consolidée.
Comment valider mécaniquement une pièce allégée avant fabrication ?
La validation passe par une analyse FEA en conditions de charge réelles, complétée par des modèles d’endommagement avancés (Johnson-Cook, GTN) pour les structures treillis métalliques soumises à des charges dynamiques. Le cycle itératif CAO-CAE-procédé doit converger avant tout lancement en fabrication.
Quels matériaux sont les plus adaptés à l’allègement en fabrication additive ?
L’AlSi10Mg en DMLS et le PA11 en SLS sont les matériaux de référence pour l’allègement industriel en 2026. L’AlSi10Mg offre un rapport résistance/masse élevé pour les pièces métalliques, tandis que le PA11 permet des structures treillis complexes autoportantes avec une bonne résistance à la fatigue pour les applications polymères.
Recommandation
- 10 conseils uniques pour concevoir en fabrication additive
- Intégrer la fabrication additive : stratégies et tendances 2026
- Procédure fabrication additive : guide étape par étape pour PME
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.