

Qualification pré-série 3D : la méthode pour valider avant série
Découvrez comment la qualification pré-série 3D valide vos processus avant de passer en production, évitant ainsi coûts et retours clients.
La qualification pré-série 3D consiste à prouver, avec des preuves documentées, que la pièce, le matériau et le procédé produisent des résultats répétables et conformes aux exigences client. Concrètement, il s’agit de démontrer la répétabilité dimensionnelle, la stabilité mécanique et la traçabilité complète avant tout engagement en série.
Trois actions doivent être lancées dès le kick-off :
- Cadrer les exigences : tolérances, performances mécaniques attendues (Rm, Rp0,2, fatigue), critères esthétiques.
- Construire un plan de tests avec critères d’acceptation chiffrés et échantillonnage statistique.
- Jalonner le projet selon les phases QI, OQ, PQ, avec des livrables identifiés à chaque étape.
Sauter cette étape coûte cher : un défaut détecté en série génère des retours clients, des arrêts de ligne et des reprises d’outillage. Une méthodologie rigoureuse et des jalons intermédiaires permettent de compresser la qualification à environ six mois même pour des applications aéronautiques complexes, contre des délais bien plus longs quand la démarche reste improvisée.
Points clés
La qualification pré-série 3D réussit quand les critères d’acceptation sont figés avant impression et suivis par des jalons QI/OQ/PQ documentés.
| Point | Détails |
|---|---|
| Définir les critères avant impression | Fixer Rm, Rp0,2, tolérances et niveaux d’acceptation dès le kick-off, pas après les premiers essais. |
| Structurer en QI, OQ, PQ | Faire correspondre chaque phase à des livrables précis : FAT/SAT, stabilité, capabilité Cp/Cpk. |
| Multiplier les échantillons | Tester plusieurs lots de poudre ou filament pour couvrir la variabilité réelle du procédé. |
| Externaliser les essais lourds | Confier tomographie et fatigue à des laboratoires accrédités pour gagner du temps sur un projet ponctuel. |
| S’appuyer sur un bureau intégré | Mc3dline combine impression SLS/FDM/SLA, métrologie et dossier de qualification pour éviter la dispersion entre prestataires. |
Table des matières
- Se repérer : différences entre POC, prototype, pré-série et série
- Ce que la présérie 3D doit qualifier
- Feuille de route pratique pour un plan de qualification pré-série
- Essais et contrôles incontournables pour la présérie 3D
- Phases QI / OQ / PQ : quoi tester, quand et quels livrables produire
- Dossier de qualification et preuves exigées
- Bonnes pratiques MC3D Line pour accélérer sans sacrifier la qualité
- Ce que l’expérience terrain enseigne vraiment sur la présérie 3D
- Faites qualifier votre présérie par un bureau spécialisé SLS, FDM et SLA
- Sources
- Questions fréquentes
Se repérer : différences entre POC, prototype, pré-série et série
Un POC (proof of concept) répond à une seule question : le principe fonctionne-t-il ? Un prototype va plus loin, il valide la forme et un usage ponctuel, souvent sur une pièce unique produite sans contrainte de procédé industriel.
La pré-série change de nature. Elle ne cherche plus à vérifier qu’une pièce marche, mais que le procédé qui la fabrique reste stable sur plusieurs unités consécutives. On y valide la répétabilité dimensionnelle, la capabilité machine, l’ergonomie d’assemblage et l’interaction entre plusieurs composants montés ensemble, ce que le prototype isolé ne peut jamais démontrer.
Les signaux qui déclenchent le passage en présérie sont généralement clairs :
- Le design mécanique est figé et validé fonctionnellement.
- Un client OEM demande un dossier de validation avant commande ferme.
- La quantité visée dépasse la pièce unitaire (typiquement 10 à 50 exemplaires pour couvrir la variabilité lot à lot).
La validation des préséries industrielles s’appuie sur des indicateurs comme le Cp/Cpk et le taux de rebut, mesurés en conditions proches de la production réelle, pas en laboratoire isolé.
Ce que la présérie 3D doit qualifier
Une présérie bien construite couvre quatre familles d’exigences, chacune avec ses propres critères mesurables.
- Validation fonctionnelle : tolérances dimensionnelles conformes au plan, résistance mécanique testée par rapport aux valeurs cibles de Rm et Rp0,2, comportement en fatigue si la pièce est soumise à des cycles répétés.
- Assemblabilité et DfMA : les jeux d’assemblage prévus en CAO ne survivent pas toujours au retrait matière réel du SLS ou à la déformation thermique du FDM. Les points de blocage classiques sont les inserts filetés, les zones de clipsage et les tolérances géométriques sur les surfaces de contact.
- Esthétique et contrôle dimensionnel : rugosité de surface, homogénéité de teinte sur un lot, absence de défauts visibles après post-traitement.
- Stabilité du procédé : suivi des paramètres machine (température de bac, puissance laser, épaisseur de couche) et mesure de la variabilité d’un lot de poudre à l’autre.
Conseil de pro : Ne validez jamais l’assemblabilité sur une seule pièce imprimée isolément. Montez systématiquement trois à cinq exemplaires issus de lots différents avant de figer les tolérances de conception, car le retrait matière varie sensiblement d’un batch à l’autre en SLS comme en FDM.
Feuille de route pratique pour un plan de qualification pré-série
Un plan de qualification qui fonctionne suit une séquence précise, pas une liste de tâches disparates.
- Kick-off pluridisciplinaire : réunir qualité, R&D, métrologie et, si possible, le client OEM dès le lancement pour aligner les attentes avant toute impression.
- Définir les exigences et niveaux d’acceptation : figer les valeurs cibles de Rm, Rp0,2, fatigue et tolérances géométriques, avec des marges d’acceptation explicites plutôt que des valeurs vagues du type « conforme au dessin ».
- Construire le plan d’échantillonnage : décider combien de pièces sacrifier en essais destructifs et combien conserver comme coupons témoins pour traçabilité.
- Rédiger le protocole d’essais : séquencer contrôles dimensionnels, essais mécaniques et NDT dans un ordre qui évite de détruire une pièce avant d’avoir extrait toute l’information utile.
- Poser des jalons de validation intermédiaires avec un RACI clair : qui approuve quoi, à quel moment, et sur quelle preuve.
Les jalons courts changent la dynamique du projet. Plutôt qu’un test final unique qui peut tout faire échouer en fin de cycle, des validations intermédiaires permettent d’obtenir des approbations partielles à chaque étape, ce qui réduit fortement le risque de retour tardif.
Points à verrouiller avant de lancer les impressions :
- Périmètre exact des pièces couvertes par la présérie (géométrie, matériau, variantes).
- Nombre de lots de poudre ou de filament à couvrir pour représenter la variabilité réelle.
- Personne responsable de la décision go/no-go à chaque jalon.
- Format de restitution des preuves attendu par le client final.
Essais et contrôles incontournables pour la présérie 3D
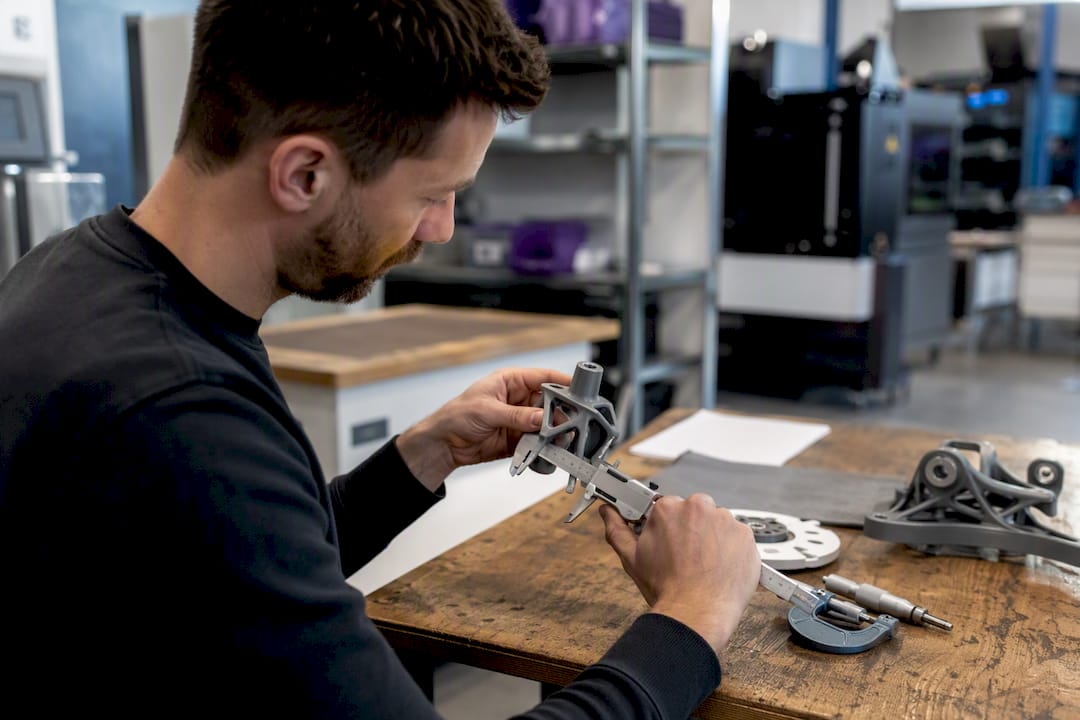
Le choix des moyens de contrôle dépend directement de la criticité de la pièce et du budget disponible. Un contrôle dimensionnel par pied à coulisse suffit rarement dès qu’une tolérance fonctionnelle est en jeu.
- Contrôles dimensionnels : machine à mesurer tridimensionnelle (MMT) pour les cotes critiques, jauges dédiées pour les contrôles répétitifs en série, tomographie (CT) quand la géométrie interne n’est pas accessible autrement.
- Essais mécaniques : traction, dureté, et fatigue si la pièce subit des cycles de charge. Ces essais imposent de prévoir des pièces ou coupons sacrifiables, distincts des pièces livrables.
- Contrôles non destructifs (NDT) : la tomographie détecte la porosité interne, l’ultrason (UT) repère les défauts structurels profonds, le ressuage (LPI) ou la magnétoscopie (MT) conviennent aux défauts de surface sur pièces métalliques.
- Validation des moyens de mesure : un Gage R&R permet de démontrer que l’instrument lui-même est capable de mesurer la tolérance visée, avant même de juger la pièce.
Les contrôles en fabrication additive doivent couvrir la matière première, la machine, le procédé et la pièce finie, ce qui exclut d’emblée l’idée qu’un contrôle final unique puisse suffire pour une application critique. Les indicateurs Cp et Cpk restent la référence pour juger si un procédé est capable de tenir sa tolérance dans la durée, pas seulement sur l’échantillon testé.
Phases QI / OQ / PQ : quoi tester, quand et quels livrables produire
La qualification se structure en trois phases distinctes, chacune répondant à une question différente.
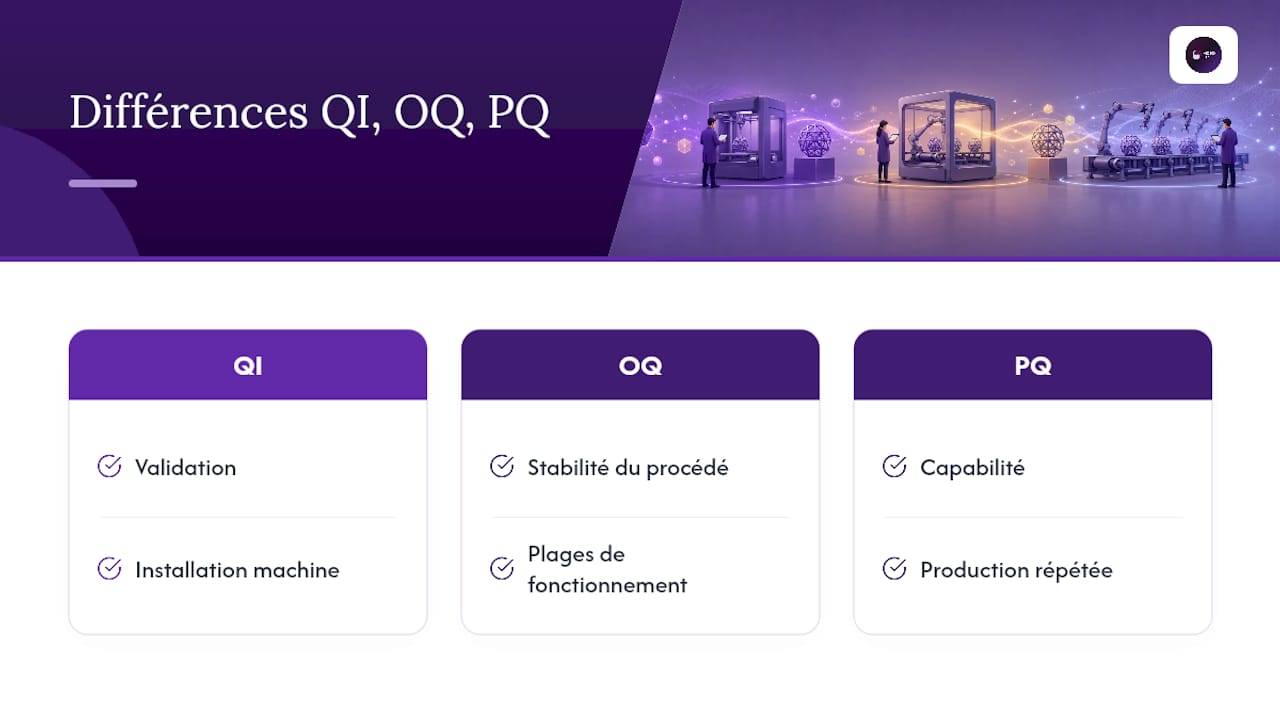
- QI (qualification d’installation) : vérifie que la machine et son environnement sont correctement installés. Livrables typiques : rapports FAT (Factory Acceptance Test) et SAT (Site Acceptance Test).
- OQ (qualification opérationnelle) : démontre que le procédé reste stable dans ses plages de fonctionnement. Livrables : essais de stabilité paramétrique, courbes de dérive machine.
- PQ (qualification des performances) : prouve la capabilité du procédé en conditions réelles de production répétée. Livrables : mesures Cp/Cpk, rapports de capabilité, échantillons de référence conservés.
Cette structuration en trois phases avec des livrables précis reste la référence en fabrication additive, et la PQ verrouille conception, intrants matière et étapes de post-traitement nécessaires pour garantir des pièces cohérentes d’un lot à l’autre. La durée varie fortement selon la matière (le métal impose plus d’essais qu’un polymère technique) et la criticité de l’application visée.
Dossier de qualification et preuves exigées
Le dossier de qualification rassemble les preuves nécessaires à la réception client ou à un audit. Il doit inclure les certificats matière, les analyses granulométriques de poudre, les rapports d’essais mécaniques et de tomographie, ainsi qu’une analyse FMEA et un plan de contrôle associé.
- Certificats de matière première avec numéro de lot.
- Enregistrements machine horodatés (paramètres d’impression, cycles de post-traitement).
- Rapports CT et essais mécaniques archivés avec identifiant de pièce unique.
- Format de remise convenu avec le client (papier, PDF signé, ou plateforme partagée) et durée de conservation définie contractuellement.
Bonnes pratiques MC3D Line pour accélérer sans sacrifier la qualité
Intégrer la logique de qualification dès la conception, via le design pour fabrication additive, évite une grande partie des itérations tardives coûteuses.
Réduire les tests répétés en s’appuyant sur simulation et monitoring numérique accélère la qualification sans multiplier les essais physiques.
Conseil de pro : Externalisez les essais lourds, comme la tomographie ou la fatigue, vers des laboratoires accrédités plutôt que d’investir en interne pour un seul projet de présérie : c’est presque toujours plus rapide et moins coûteux sur un volume ponctuel.
Ce que l’expérience terrain enseigne vraiment sur la présérie 3D
La plupart des guides insistent sur les outils de contrôle : MMT, CT, Gage R&R. Ils ont raison, mais ils sous-estiment un point plus déterminant : la gouvernance projet compte souvent plus que l’instrument de mesure. Une équipe qui valide par jalons courts avec des approbations partielles limite les mauvaises surprises bien mieux qu’une équipe équipée du meilleur tomographe qui attend le test final pour tout vérifier d’un coup.
L’erreur classique consiste à traiter la présérie comme une formalité administrative avant la série, un tampon à obtenir. C’est l’inverse. La présérie est le moment où le procédé révèle ses faiblesses réelles, celles qu’aucune simulation ne prédit complètement. Les entreprises qui économisent sur cette phase paient plus tard, en retours clients ou en reprises d’outillage.
Ce qu’il faut prioriser en premier n’est donc pas le choix de l’appareil de mesure, mais la définition claire des critères d’acceptation avant la première impression. Sans cela, même le contrôle le plus sophistiqué ne fait que mesurer un désaccord qui aurait dû être tranché en amont.
Faites qualifier votre présérie par un bureau spécialisé SLS, FDM et SLA
Mc3dline exécute la présérie qualifiée plutôt que de simplement l’expliquer : audit de faisabilité, impression en SLS, FDM ou SLA, métrologie et constitution du dossier de qualification sont pris en charge par un même bureau d’études, ce qui évite de faire circuler les pièces entre trois prestataires différents pour un seul projet.

Nos équipes en Essonne accompagnent les projets industriels depuis le cadrage des exigences jusqu’à la production de petites séries, avec une traçabilité matière et des enregistrements machine conformes aux attentes des secteurs défense et medtech. Le guide sur la certification 3D détaille les normes applicables selon votre secteur. Pour les projets impliquant un contrôle géométrique complexe sur grandes pièces, un partenaire spécialisé en modélisation 3D par scan complète utilement la métrologie classique.
Vous avez un cahier des charges de présérie à faire qualifier ? Demandez un devis projet pour évaluer les délais et le plan de tests adapté à votre pièce.
Sources
- Stratégies de qualification des pièces en FA | EOS GmbH
- Comment accélérer la qualification de pièces imprimées en 3d métal pour l’aéronautique en six mois chez un sous-traitant
- Fabrication additive : contrôles : Dossier complet | Techniques de l’Ingénieur
Questions fréquentes
Qu’est-ce que la qualification pré-série 3D exactement ?
C’est la démonstration documentée que la pièce, le matériau et le procédé de fabrication additive produisent des résultats répétables et conformes avant tout engagement en série.
Combien de pièces faut-il pour une présérie qualifiée ?
Quelle différence entre QI, OQ et PQ ?
La QI valide l’installation machine, l’OQ vérifie la stabilité du procédé dans ses plages de fonctionnement, et la PQ démontre la capabilité en conditions réelles de production répétée.
Peut-on accélérer la qualification sans perdre en rigueur ?
Oui, en posant des jalons intermédiaires avec approbations partielles et en externalisant les essais lourds vers des laboratoires accrédités, une qualification complexe peut tenir en six mois environ.
Mc3dline peut-elle produire le dossier de qualification complet ?
Mc3dline réalise l’impression en SLS, FDM ou SLA ainsi que la métrologie associée et peut constituer le dossier de preuves (traçabilité matière, enregistrements machine, rapports d’essais) pour la réception client.
Recommandation
- Certification 3D : Guide essentiel des normes et étapes clés.
- Guide prototypage rapide : réussir chaque étape en impression 3D
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.