

Prototypage versus pré-série : guide pour responsables industrialisation
Découvrez les différences entre prototypage versus pré-série pour optimiser vos décisions d'industrialisation et éviter des coûts cachés.
En bref:
- Le prototypage valide la définition produit, tandis que la présérie assure la répétabilité du système de production.
- Il est crucial de distinguer ces étapes pour éviter des coûts et des retards importants, notamment liés à la modification de plans ou d’outillages.
Le prototypage qualifie le produit ; la présérie qualifie le système de production. Cette distinction n’est pas sémantique : elle conditionne vos décisions d’investissement, vos délais et la solidité de votre démarrage série. Si la définition produit n’est pas figée, prolongez le prototypage. Si le produit est validé et que les plans sont gelés, lancez la présérie. Confondre les deux revient à valider la mauvaise chose au mauvais moment, avec des conséquences financières et calendaires souvent sous-estimées.
Avant de passer en présérie, deux questions s’imposent :
- Le produit est-il décidable ? Avez-vous des mesures (performances, endurance, assemblabilité) qui permettent de trancher « conforme / non conforme » sur chaque critère du cahier des charges ?
- Le dossier de définition est-il gelé ? Plans, tolérances, matériaux, nomenclature : tout changement après lancement de la présérie coûte cher et retarde le démarrage série.
Conseil de pro : Si vous hésitez encore sur un matériau ou une tolérance critique, c’est un signal clair : vous êtes encore en phase de prototypage, pas en présérie. Ne lancez pas d’outillage pilote sur une définition instable.
Table des matières
- Quelle est la différence entre POC, prototype, présérie et série ?
- Ce que le prototype doit qualifier avant de figer la définition produit
- Ce que la présérie doit qualifier : procédés, outillages et répétabilité
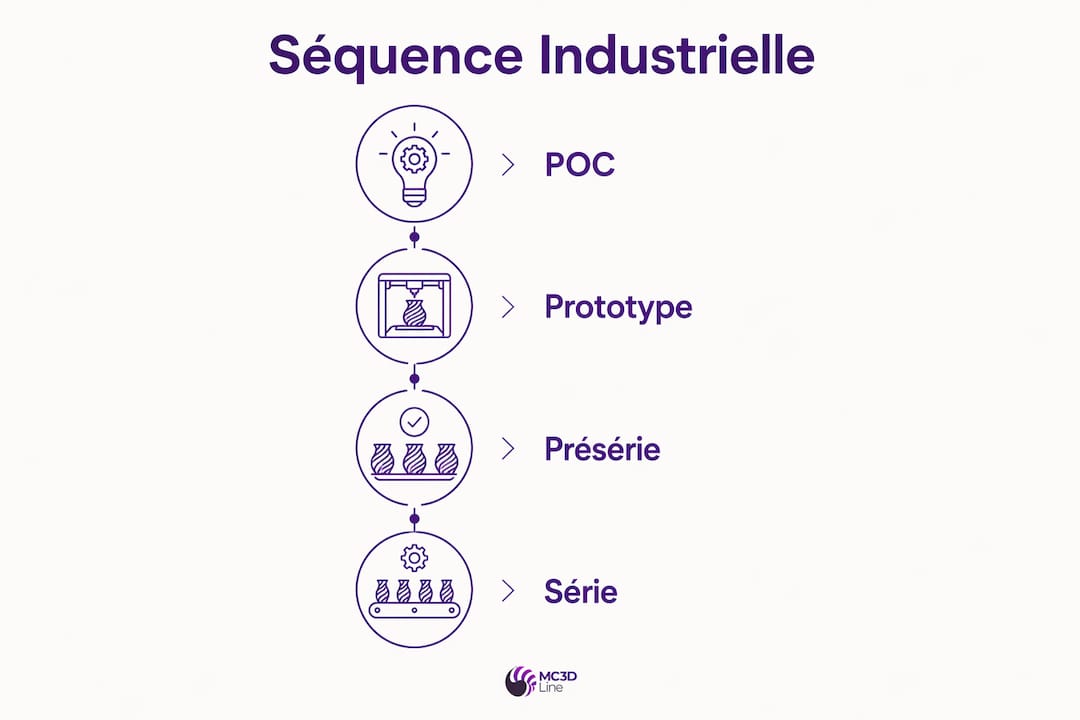
- Quelle est la séquence POC → prototype → présérie → série ?
- Quels procédés utiliser en prototypage et en présérie ?
- Comment décider objectivement du passage en présérie ?
- Quels pièges éviter entre prototypage et présérie ?
- Quels documents conserver à l’issue d’une présérie ?
- Quelles questions poser à votre prestataire prototypage et présérie ?
- Comment Mc3dline accompagne prototypage et présérie : workflow et cas d’usage
- Points clés
- Ce que l’expérience terrain enseigne sur l’ordre des validations
- Mc3dline : de l’audit faisabilité à la petite présérie, sans intermédiaire
- Sources et lectures recommandées
- Questions fréquentes
Quelle est la différence entre POC, prototype, présérie et série ?
Ces quatre termes structurent la séquence d’industrialisation, mais chacun répond à une question distincte et engage des responsabilités différentes.
- POC (Proof of Concept) : « L’idée peut-elle fonctionner ? » Réalisé par la R&D avec des moyens rapides et peu coûteux (impression 3D FDM, assemblage manuel, composants de récupération). L’objectif est de valider une fonction critique, pas un produit complet.
- Prototype fonctionnel : « Mon produit tel que défini fonctionne-t-il, performe-t-il, s’assemble-t-il et tient-il ses promesses dans les matériaux représentatifs ? » Porté par le bureau d’études, avec implication croissante de l’industrialisation. C’est l’étape de validation produit au sens strict.
- Présérie : « Mon système industriel est-il capable de produire ce produit de façon répétable, au coût et à la qualité attendus ? » Portée par l’industrialisation et la production, avec la qualité en arbitre. Selon le dictionnaire de l’Académie française, la présérie désigne la fabrication d’un produit industriel en quantité limitée pour effectuer les dernières mises au point avant la production en série.
- Série : déploiement à volume optimisé, coûts unitaires maîtrisés, qualité sous contrôle statistique.
La répartition des responsabilités suit cette logique : le bureau d’études pilote le prototypage, l’industrialisation pilote la présérie, et la qualité valide les deux jalons de transfert.
Ce que le prototype doit qualifier avant de figer la définition produit
Un prototype industriel n’est pas un démonstrateur. C’est un outil de décision : il doit permettre de trancher sur chaque critère du cahier des charges avec des mesures, pas des opinions.
Checklist des validations indispensables sur prototype :
- Performances mesurées : résistance mécanique, précision dimensionnelle, tenue en température, étanchéité, autonomie, bruit. Chaque critère doit avoir une valeur cible et une limite d’acceptation.
- Endurance et essais environnementaux : cyclage thermique, vibrations, humidité, UV selon les normes applicables au secteur (médical, défense, automobile).
- Validations électroniques et logicielles : intégration des cartes, comportement firmware, interfaces homme-machine, compatibilité électromagnétique préliminaire.
- Assemblabilité (DfMA) : ordre d’assemblage, accessibilité des fixations, jeux et interférences, temps opératoire, risques d’erreur. Un test efficace consiste à faire assembler la pièce par quelqu’un qui n’a pas participé à sa conception.
- Ergonomie et perception qualité : prise en main, poids, équilibre, lisibilité des étiquettes, intuitivité des commandes.
- Représentativité matériaux : tester en ABS quand la série est prévue en polycarbonate invalide les conclusions mécaniques et thermiques. Le prototype doit utiliser les matériaux finaux ou des équivalents aux propriétés mécaniques et thermiques proches.
Sur ce dernier point, Techniques de l’Ingénieur le confirme : la simulation numérique réduit les itérations, mais ne remplace pas les essais physiques pour les exigences réglementaires et les validations réelles de matériaux et d’assemblages.
Selon les données disponibles, plusieurs mois séparent en moyenne un prototype validé du démarrage série, selon la complexité du produit. Ce délai intègre les itérations de prototypage, la présérie et les certifications. Quelques itérations suffisent généralement pour qualifier un produit, à condition que chaque itération soit pilotée par des critères d’acceptation mesurables.
Ce que la présérie doit qualifier : procédés, outillages et répétabilité
La présérie produit des dizaines à centaines d’unités selon le secteur, avec les outillages et procédés série ou des équivalents proches (soft tooling). Son objectif n’est pas de valider le produit, mais de prouver que le système industriel peut le reproduire.
Les trois niveaux de montée en cadence : ER, PR, SR
La séquence ER → PR → SR structure la montée en cadence de façon progressive, chaque niveau réduisant un risque spécifique :
- Engineering Run (ER) : première approche industrielle de l’assemblage avec les outillages pilotes. Objectif : détecter les problèmes d’outillage, de gamme opératoire et d’approvisionnement. Équipe pilote : industrialisation et bureau d’études.
- Pilot Run (PR) : assemblage plus affiné avec des moyens en cours d’optimisation. Objectif : valider le processus d’industrialisation, préparer les dossiers de pré-qualification pour les organismes certificateurs, mesurer les premiers indicateurs de capabilité. Équipe pilote : production et qualité.
- Serial Run (SR) : quasi-représentatif de la production série. Objectif : validation finale du processus et du produit, confirmation des temps de cycle, des taux de rebuts et de la capabilité. Les produits issus du SR servent à la certification finale selon les normes applicables (CE, FCC, ISO). Pour un produit électronique complexe, la séquence POC → série peut nécessiter plus d’une année, avec des jalons EVT/DVT/PVT alignés sur des standards comme IPC-A-610 Class 3.
Indicateurs opérationnels à suivre en présérie :
- Cpk : capabilité du processus. Un Cpk supérieur à 1,33 est généralement requis pour un processus robuste.
- TRS (taux de rendement synthétique) : mesure de l’efficacité globale des équipements.
- Taux de rebuts : à comparer à la cible série dès le PR.
- Temps de cycle : confirmé sur SR, il conditionne le coût unitaire et la capacité de production.
- Golden sample : les unités conformes issues de la présérie validée servent d’étalon pour les contrôles qualité en série. Elles doivent être conservées et tracées dans le dossier produit. C’est un point de transfert de responsabilité entre industrialisation et production.
- Dossier PPAP : Production Part Approval Process, avec plan de surveillance, FMEA et rapports de capabilité.
Quelle est la séquence POC → prototype → présérie → série ?
| Étape | Objectif principal | Livrables clés | Durée typique | Responsable |
|---|---|---|---|---|
| POC | Valider la faisabilité technique | Démonstrateur, rapport de faisabilité | 2–6 semaines | R&D |
| Prototype (EVT/DVT) | Qualifier la définition produit | Rapports d’essais, dossier DfMA, plans gelés | 1–4 mois | Bureau d’études |
| Présérie (ER/PR/SR) | Valider le process et la répétabilité | PPAP, golden samples, plan de surveillance, gammes opératoires | 2–6 mois | Industrialisation / Qualité |
| SOP (Start of Production) | Démarrage série | Dossier produit complet, plan de contrôle actif | Continu | Production / Qualité |
Livrables attendus à chaque jalon de transfert :
- Transfert POC → Prototype : rapport de faisabilité signé, liste des risques techniques identifiés, cahier des charges fonctionnel validé.
- Transfert Prototype → Présérie : dossier de définition gelé (plans, tolérances, nomenclature), rapports d’essais avec critères d’acceptation atteints, analyse DfMA complète.
- Transfert Présérie → Série : dossier PPAP complet, golden samples référencés, plan de surveillance actif, Cpk confirmé sur SR, gammes opératoires validées.
La durée globale entre prototype et série intègre des délais incompressibles liés à la fabrication des outillages, aux certifications, et aux itérations de PR si les premières mesures de capabilité sont insuffisantes.
Quels procédés utiliser en prototypage et en présérie ?
Le choix du procédé dépend de ce que vous cherchez à valider, pas uniquement du budget ou du délai.
| Besoin | Procédé prototypage | Procédé présérie |
|---|---|---|
| Pièces plastiques fonctionnelles | SLS PA12, SLA résine technique, usinage matière finale | Soft tooling silicone, moule aluminium pilote |
| Pièces mécaniques complexes | FDM ULTEM/Nylon, usinage rapide | Usinage série, fonderie pilote |
| Pièces esthétiques / ergonomie | SLA haute résolution, polyuréthane coulé | Moule pilote avec finition représentative |
| Petites séries sans moule | SLS, FDM industriel | Fabrication additive directe (PA12, ULTEM) |
Critères de choix matériaux pour la représentativité :
- En prototypage, le matériau doit reproduire les propriétés mécaniques (module, résistance à la traction, allongement à rupture) et thermiques (HDT, Tg) du matériau série. Un prototype en résine photopolymère ne valide pas les propriétés d’un polyamide injecté.
- En présérie, les matériaux doivent être strictement ceux de la série. Les laboratoires de certification exigent des échantillons issus des moyens de production série : utiliser des prototypes non représentatifs compromet la conformité finale.
- La fabrication additive accélère le prototypage en R&D et peut servir directement en petites préséries pour des pièces techniques en PA12 (SLS) ou ULTEM (FDM), à condition que les propriétés mécaniques soient qualifiées et documentées.
Pour les pièces plastiques fonctionnelles, le frittage sélectif par laser (SLS) en PA12 offre des propriétés mécaniques proches de l’injection, sans moule, ce qui en fait un procédé pertinent aussi bien pour les dernières itérations de prototype que pour des préséries de quelques dizaines à quelques centaines de pièces. Des bonnes pratiques de prototypage industriel avec impression 3D confirment cette polyvalence dans des contextes de développement produit accélérés.
Comment décider objectivement du passage en présérie ?
Le passage en présérie n’est pas une décision intuitive : c’est un jalon formel avec des critères d’acceptation mesurables.
Critères « go / no-go » avant lancement de la présérie :
- Tous les essais de qualification prototype sont terminés et documentés (pas de test en attente).
- Le dossier de définition est gelé : plans en indice de révision figé, nomenclature validée, matériaux confirmés.
- Les fournisseurs de composants critiques sont qualifiés et les délais d’approvisionnement confirmés.
- Les outillages pilotes (moules, gabarits, bancs de test) sont disponibles ou en cours de fabrication avec un calendrier ferme.
- Le plan de surveillance préliminaire et la FMEA sont rédigés.
- Les critères d’acceptation de la présérie sont définis : Cpk cible, taux de rebuts maximum, temps de cycle cible.
Métriques d’acceptation typiques :
- Cpk > 1,33 sur les caractéristiques critiques (CTQ).
- Taux de rebuts conforme à la cible série dès le SR.
- Temps de cycle mesuré sur SR dans la fenêtre budgétée.
Processus décisionnel : la décision de transfert vers la présérie est formalisée par une revue de jalon (gate review) signée par le responsable industrialisation, le bureau d’études et la qualité. Aucun outillage pilote ne doit être lancé sans cette validation formelle.
Conseil de pro : Exigez un rapport d’essais avec critères d’acceptation binaires (conforme / non conforme) pour chaque test de qualification prototype. Un rapport qui conclut « résultats satisfaisants » sans valeur mesurée n’est pas un livrable de qualification.
Quels pièges éviter entre prototypage et présérie ?
La cause principale de retards et de surcoûts en industrialisation est la confusion entre validation produit et validation process. Voici les erreurs les plus fréquentes et leurs conséquences concrètes.
Erreurs fréquentes et leurs impacts :
- Sauter le prototypage fonctionnel pour aller directement en présérie : les défauts d’assemblage, d’ergonomie ou de performance sont découverts après engagement des outillages. Corriger un moule d’injection coûte entre quelques milliers et plusieurs centaines de milliers d’euros selon la modification.
- Utiliser des matériaux non représentatifs en prototype : les conclusions de tests sont invalides. Un prototype en ABS validé ne garantit pas le comportement d’une pièce en PC injectée sous les mêmes contraintes thermiques.
- Lancer la présérie sur une définition instable : chaque modification de plan après lancement de l’outillage pilote génère des reprises coûteuses et des retards en cascade.
- Court-circuiter l’ER ou le PR : passer directement au SR sans ER ni PR revient à découvrir les problèmes d’outillage et de process au moment où les volumes augmentent, ce qui multiplie les coûts de non-qualité.
- Confondre golden sample et prototype de validation : le golden sample est issu de la présérie validée, pas du prototypage. L’utiliser comme référence avant la présérie fausse les contrôles qualité en série.
Mesures d’atténuation pratiques :
- Séparer formellement les plans d’essais prototype et présérie avec des critères d’acceptation distincts.
- Exiger des rapports d’essais traçables à chaque itération de prototype, avec numéro de révision du dossier de définition associé.
- Définir les golden samples dès le SR, les référencer dans le dossier PPAP et les conserver physiquement avec leur fiche de traçabilité.
Quand remonter en R&D depuis la présérie : si le PR révèle une dérive systématique sur une caractéristique CTQ qui ne peut pas être corrigée par un réglage process (mais implique une modification de conception), il faut arrêter la présérie, modifier la définition produit, et reprendre un cycle de validation prototype avant de relancer l’outillage.
Conseil de pro : Un signal d’alerte fort : si votre Cpk sur PR est inférieur à 1,00 sur une CTQ, la cause est souvent une tolérance irréaliste ou une variabilité matière non maîtrisée. Investiguer avant de lancer le SR.
Quels documents conserver à l’issue d’une présérie ?
La traçabilité documentaire de la présérie conditionne la certification, la conformité réglementaire et la capacité à répondre à un audit qualité en série.
| Document | Contenu | Format recommandé |
|---|---|---|
| Dossier PPAP | Ensemble des preuves de qualification process (plans, FMEA, capabilité, golden samples) | Dossier structuré par niveau PPAP (1 à 5) |
| Plan de surveillance | Caractéristiques à contrôler, fréquence, méthode, responsable | Tableau Excel ou ERP qualité |
| FMEA process | Analyse des modes de défaillance et criticité par opération | Fichier FMEA standardisé (AIAG/VDA) |
| Gammes opératoires | Séquence d’assemblage, paramètres process, points de contrôle | Fiches opératoires illustrées |
| Rapports de capabilité | Cp, Cpk par CTQ, histogrammes, cartes de contrôle | Rapport métrologie avec données brutes |
| Golden samples | Unités physiques conformes issues du SR validé | Étiquetage traçable, stockage conditionné |
| Rapports de non-conformité | Écarts détectés, analyse des causes, actions correctives | 8D ou format interne tracé |
Recommandations de granularité :
- Les rapports de métrologie doivent inclure les données brutes (pas seulement les moyennes), les instruments utilisés avec leur date d’étalonnage, et les conditions de mesure (température, hygrométrie si pertinent).
- Les photos de golden samples doivent couvrir toutes les faces fonctionnelles et les zones de contrôle critique.
- Chaque rapport de non-conformité doit être lié à l’indice de révision du plan de définition en vigueur au moment de la détection.
Une procédure de fabrication additive bien documentée suit la même logique : traçabilité des paramètres machine, des lots matière et des contrôles dimensionnels à chaque étape.
Quelles questions poser à votre prestataire prototypage et présérie ?
Un prestataire compétent répond à ces questions sans hésitation. L’absence de réponse claire est un signal d’alerte.
Questions techniques à poser en appel d’offre :
- Quels matériaux proposez-vous pour garantir la représentativité des propriétés mécaniques et thermiques par rapport au matériau série ?
- Quelle est votre expérience des séquences ER / PR / SR ? Pouvez-vous fournir des exemples de dossiers PPAP réalisés ?
- Quels moyens de métrologie disposez-vous (MMT, rugosimètre, bancs de test fonctionnels) et sont-ils étalonnés ?
- Comment gérez-vous les golden samples : référencement, stockage, traçabilité dans le dossier produit ?
- Quelle est votre capacité à produire des rapports de capabilité (Cp, Cpk) sur les caractéristiques critiques ?
- Quel est votre délai de fabrication des outillages pilotes (soft tooling, moules aluminium) et comment gérez-vous les modifications en cours de présérie ?
Questions contractuelles et logistiques :
- Qui est responsable des non-conformités détectées en présérie : le prestataire, le donneur d’ordre, ou les deux selon la cause ?
- Quel est le délai de livraison des rapports d’essais après chaque run ?
- Comment les modifications de définition en cours de présérie sont-elles tracées et facturées ?
Signaux d’alerte (red flags) :
- Absence de golden sample dans le livrable de présérie.
- Pas de plan de capabilité ni de mesures Cpk proposées.
- Métrologie limitée à un pied à coulisse sans MMT ni étalonnage documenté.
- Incapacité à distinguer ER, PR et SR dans le planning proposé.
- Dossier PPAP non mentionné dans l’offre pour un produit destiné à l’automobile ou au médical.
Comment Mc3dline accompagne prototypage et présérie : workflow et cas d’usage
Mc3dline intervient à chaque étape du cycle de développement produit, depuis l’audit de faisabilité jusqu’aux petites préséries en fabrication additive, avec une documentation technique complète à chaque jalon.
Workflow typique chez Mc3dline :
- Audit faisabilité : analyse du dossier de définition, identification des risques matériaux et procédés, recommandations DfM avant engagement des moyens.
- Prototype fonctionnel : impression SLS PA12, SLA résine technique ou FDM ULTEM selon les exigences mécaniques et thermiques. Les pièces sont produites avec traçabilité des paramètres machine et des lots matière.
- Optimisation DfM / DfMA : le bureau d’études Mc3dline analyse l’assemblabilité, les tolérances et les ordres d’assemblage pour réduire les itérations coûteuses.
- Petites préséries en fabrication additive : pour des pièces techniques en PA12 (SLS) ou en matériaux hautes performances (ULTEM FDM), Mc3dline produit des séries de quelques dizaines à quelques centaines de pièces sans outillage, avec rapports dimensionnels et golden samples référencés.
- Documentation et traçabilité : chaque livraison inclut un rapport de contrôle dimensionnel, les paramètres de production et, sur demande, un rapport de capabilité pour les caractéristiques critiques.
Exemples de cas d’usage :
- Pièces de structure en PA12 SLS pour un équipement médical : prototype fonctionnel en 5 jours ouvrés, rapport dimensionnel complet, puis présérie de 50 pièces avec golden samples pour dossier de certification.
- Boîtier électronique en résine SLA haute résolution : validation ergonomique et esthétique sur prototype, puis transition vers moule aluminium pilote avec Mc3dline en appui bureau d’études pour le dossier DfM.
- Pièce de remplacement pour équipement obsolète en défense : rétro-conception, prototype FDM ULTEM pour validation fonctionnelle, puis petite série directe en fabrication additive avec traçabilité complète.
Conseil de pro : Pour les pièces destinées à la certification (médical, défense), anticipez dès le prototype la représentativité matière et demandez des rapports de contrôle traçables. Cela évite de reprendre les essais de certification sur des échantillons issus d’un procédé différent de la série.
Consultez notre guide complet sur le prototypage rapide pour approfondir les critères de choix procédés selon votre application.
Points clés
Le prototypage qualifie la définition produit ; la présérie qualifie le système de production. Ces deux étapes sont séquentielles et non interchangeables : sauter l’une compromet la fiabilité de l’autre.
| Point | Détails |
|---|---|
| Distinction fondamentale | Le prototype valide le produit ; la présérie valide le process et la répétabilité industrielle. |
| Durée de référence | Entre 4 et 12 mois séparent un prototype validé du démarrage série selon la complexité. |
| Indicateur clé présérie | Un Cpk supérieur à 1,33 sur les caractéristiques critiques conditionne le passage au Serial Run. |
| Golden sample | Issu du SR validé, il sert d’étalon qualité en série et doit être tracé dans le dossier PPAP. |
| Mc3dline | Accompagne de l’audit faisabilité aux petites préséries SLS/SLA/FDM avec documentation traçable et golden samples. |
Ce que l’expérience terrain enseigne sur l’ordre des validations
La tentation de compresser le calendrier en sautant une étape de validation est compréhensible : les délais commerciaux sont réels, les budgets contraints. Mais l’expérience montre que les projets qui court-circuitent le prototypage fonctionnel pour aller directement en présérie paient cette décision deux fois : une première fois en reprises d’outillage, une seconde en retards de certification quand les échantillons ne sont pas représentatifs des moyens série.
Ce qui est souvent sous-estimé, c’est que le prototype n’est pas une formalité administrative entre le POC et la présérie. C’est le seul moment où vous pouvez encore modifier la définition produit sans coût prohibitif. Une tolérance irréaliste détectée sur prototype coûte une journée de bureau d’études. La même tolérance détectée sur moule série coûte plusieurs semaines et plusieurs dizaines de milliers d’euros de reprise.
Chez Mc3dline, nous intervenons précisément à cette charnière : quand le produit est prometteur mais pas encore décidable, et quand l’équipe d’industrialisation a besoin de pièces représentatives rapidement pour avancer sur les gammes et les bancs de test. La fabrication additive SLS ou FDM industrielle permet de produire ces pièces en quelques jours, dans des matériaux dont les propriétés mécaniques sont documentées et traçables.
La recommandation prioritaire est simple : ne figez jamais un outillage pilote sans avoir des rapports d’essais signés sur prototype. Et n’interprétez pas « rapports d’essais » comme une liste de cases cochées : chaque critère doit avoir une valeur mesurée, une limite d’acceptation et une conclusion binaire.
Mc3dline : de l’audit faisabilité à la petite présérie, sans intermédiaire
Vous avez un prototype à qualifier ou une présérie à préparer ? Mc3dline prend en charge l’ensemble du cycle, depuis l’analyse DfM jusqu’à la production de pièces traçables avec golden samples, en SLS PA12, SLA résine technique ou FDM ULTEM. Le bureau d’études intégré analyse votre dossier de définition, identifie les risques procédés et matériaux, et produit les pièces avec la documentation nécessaire à votre dossier de qualification.

Pour les projets nécessitant des petites séries sans moule, la production SLS en ligne permet de livrer des pièces en PA12 avec rapports dimensionnels en quelques jours ouvrés. Pour les projets plus complexes impliquant bureau d’études, optimisation DfM et accompagnement présérie, contactez-nous pour un audit faisabilité et un devis projet sur mc3dline.fr.
Sources et lectures recommandées
- Prototypage industriel : qualifier le produit avant la production série (Scalea) : référence complète sur les objectifs et la séquence de prototypage industriel, avec la durée typique de 4 à 12 mois prototype → série.
- Présérie industrielle : valider le système de production avant la série (Scalea) : explication de l’échelle et des objectifs de la présérie (dizaines à centaines d’unités).
- Prototype produit → série : démarche d’industrialisation (AesTechno) : détail des jalons ER/PR/SR et des standards IPC-A-610 Class 3 pour produits électroniques complexes.
- Comment concevoir un prototype industriel (Altyor) : clarification des objectifs distincts POC / prototype / présérie.
- Comment valider les préséries industrielles (StudyRaid) : indicateurs opérationnels TRS, Cpk > 1,33 et Run @ Rate.
- Présérie (TXCube) : rôle des golden samples et exigences des laboratoires de certification sur les échantillons issus des moyens série.
- Présérie — Dictionnaire de l’Académie française : définition de référence.
- Prototypage — Wikipédia : définition stable du prototypage comme démarche de réalisation d’un prototype.
- Techniques de l’Ingénieur : sur la complémentarité simulation numérique / essais physiques en validation industrielle.
- Bonnes pratiques de prototypage industriel avec impression 3D (Lovabyte) : perspectives sur l’usage de la fabrication additive en prototypage et petites séries.
- Prototypage rapide en fabrication additive (Mc3dline) : services Mc3dline pour prototypes fonctionnels et petites séries en SLS, SLA, FDM.
- Petites séries sans moule en impression 3D (Mc3dline) : options de production de petites séries directement en fabrication additive.
Questions fréquentes
C’est quoi le prototypage industriel ?
Le prototypage est la démarche de réalisation d’un prototype destiné à valider la définition produit : fonctions, performances, ergonomie et assemblabilité, avant de figer les plans et de lancer la présérie.
Qu’est-ce qu’une présérie en production ?
La présérie est la fabrication d’un produit en quantité limitée (de quelques dizaines à quelques centaines d’unités) avec les outillages et procédés série, pour valider la répétabilité du process, les temps de cycle et la capabilité avant le démarrage en volume.
Quelle est la différence entre un prototype et une maquette ?
Une maquette représente la forme et l’aspect d’un produit, sans nécessairement intégrer les fonctions ni les matériaux finaux. Un prototype fonctionnel intègre toutes les fonctions, les performances mesurables et des matériaux représentatifs : c’est un outil de décision, pas de présentation.
Quelle est la durée typique entre prototype et série ?
Entre 4 et 12 mois selon la complexité du produit, avec des délais incompressibles liés aux outillages (8 à 12 semaines) et aux certifications (6 à 8 semaines). Pour un produit électronique complexe, la séquence complète POC → série peut atteindre 10 à 15 mois.
Peut-on utiliser la fabrication additive pour une présérie ?
Oui, pour des pièces techniques en PA12 (SLS) ou en matériaux hautes performances (ULTEM FDM), la fabrication additive permet de produire des préséries de quelques dizaines à quelques centaines de pièces sans outillage, à condition que les propriétés mécaniques soient qualifiées et documentées dans le dossier de validation.
Recommandation
- Intégrer l’impression 3D en R&D : accélérez vos prototypes
- Maîtriser l’impression 3D robotique pour prototypes fiables
- Guide prototypage rapide : réussir chaque étape en impression 3D
- Réussir vos petites séries sans moule grâce à l’impression 3D
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.