

Procédure impression SLS : guide opérationnel R&D 2026
Découvrez la procédure impression SLS pas à pas pour optimiser vos projets R&D. Du CAO à la pièce finie, maîtrisez chaque étape.
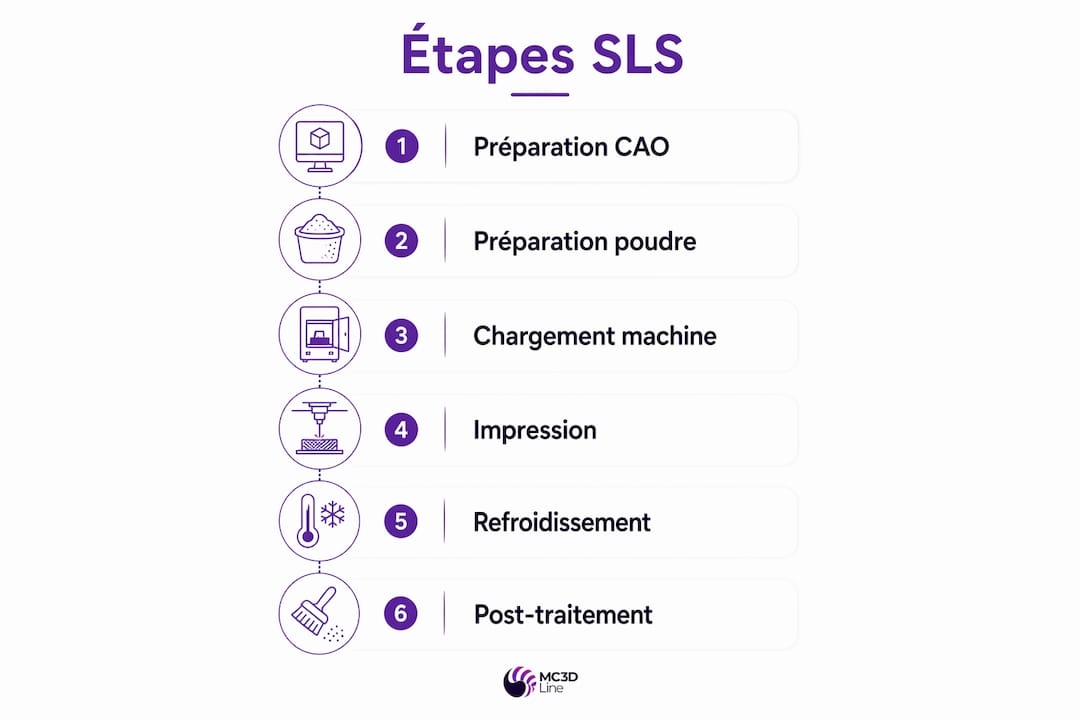
La procédure d’impression SLS suit une séquence en huit étapes : préparation CAO et vérification géométrique, conditionnement de la poudre (PA12, PA11 ou TPU), paramétrage machine, cycle de frittage couche par couche, refroidissement contrôlé en enceinte, dépoudrage, post-traitements (sablage, lissage vapeur, teinture) et contrôle qualité avec traçabilité de lot. Chez Mc3dline, cette chaîne est appliquée sur des projets de prototypes fonctionnels et de petites séries pour des équipes R&D industrielles.
Livrables attendus à l’issue d’un cycle complet :
- Pièce prête pour test fonctionnel (propriétés mécaniques isotropes, géométrie conforme)
- Certificat de lot avec traçabilité poudre et paramètres machine
- Fiche matériau (MDS) associée au batch
Table des matières
- Comment se déroule la procédure impression SLS de la CAO à la pièce finie ?
- Quels paramètres machine influencent réellement la qualité des pièces ?
- PA12, PA11, TPU : quel matériau choisir pour vos pièces SLS ?
- Quels essais réaliser pour valider une pièce SLS en contexte industriel ?
- Quelles finitions appliquer après impression SLS, et quand ?
- Quelles règles de conception respecter pour imprimer en SLS sans défaut ?
- Sécurité, gestion des poudres et traçabilité : ce que la réglementation européenne impose
- Comment diagnostiquer et corriger les défauts courants en SLS ?
- Comment passer de la R&D à la production en SLS ?
- Internaliser ou externaliser son impression SLS : comment décider ?
- Points clés
- Ce que l’atelier enseigne sur la procédure SLS
- Mc3dline pour vos projets SLS : de la R&D à la petite série
- Sources et lectures recommandées
- Questions fréquentes
Comment se déroule la procédure impression SLS de la CAO à la pièce finie ?
Le processus commence bien avant le lancement machine. La préparation CAO exige une vérification des épaisseurs minimales (généralement 0,8 mm en PA12), la suppression des arêtes vives sans congé, et la fermeture de tous les volumes. Les assemblages sont décomposés en pièces individuelles avant l’imbrication (nesting) dans le logiciel de préparation, qui optimise la densité du volume de fabrication pour réduire le coût par pièce.
La préparation de la poudre conditionne directement la répétabilité des propriétés mécaniques. La poudre est tamisée pour éliminer les agglomérats, puis mélangée selon un ratio poudre neuve/recyclée couramment établi autour de 50/50, ajustable selon le matériau et les exigences qualité. Le conditionnement hygrostatique est indispensable pour le PA11 et le TPU, plus sensibles à l’humidité.
Le chargement machine inclut l’import du fichier de job, la vérification du profil matériau et la calibration thermique de la chambre. Une fois le cycle lancé, le laser frit chaque section transversale couche par couche, la plateforme s’abaissant de 50 à 200 microns entre chaque passe. Les logs machine (températures, puissance laser, vitesse de balayage) sont conservés pour la traçabilité de lot.
Après impression, la chambre ne s’ouvre pas immédiatement. Le refroidissement en enceinte peut représenter jusqu’à la moitié du temps d’impression : un refroidissement trop rapide peut générer du gauchissement et dégrade les propriétés mécaniques. Le rapport de cycle, le certificat de lot et une photographie de l’état brut constituent les livrables documentaires de cette phase.
Quels paramètres machine influencent réellement la qualité des pièces ?
Cinq paramètres concentrent l’essentiel de l’influence sur la mécanique, la porosité et la précision dimensionnelle :
- Épaisseur de couche : une couche fine (80–100 µm) améliore la résolution et la résistance interlaminaire, au prix d’un temps de cycle plus long.
- Puissance laser : paramètre à ajuster en premier lors d’une séquence d’expérimentation R&D ; une puissance insuffisante génère une fusion incomplète, une puissance excessive provoque une dégradation du polymère.
- Vitesse de balayage : agit en interaction directe avec la puissance ; l’énergie volumique résultante détermine la densité de frittage.
- Température du lit : maintenue juste sous le point de fusion pour limiter le gauchissement ; une instabilité thermique se traduit par des variations dimensionnelles entre pièces d’un même lot.
- Stratégie de refroidissement : une descente en température trop rapide après le cycle est la première cause de déformation sur pièces à parois fines.
| Paramètre | Effet sur mécanique | Effet sur porosité | Effet sur surface |
|---|---|---|---|
| Puissance laser élevée | Module et traction améliorés | Porosité réduite | Risque de dégradation |
| Vitesse de balayage rapide | Résistance réduite | Porosité accrue | Rugosité augmentée |
| Couche fine (80 µm) | Isotropie améliorée | Porosité réduite | Finition plus lisse |
| Température lit instable | Propriétés variables | Variable | Déformations locales |
La séquence d’expérimentation recommandée en R&D suit l’ordre : puissance laser → vitesse de balayage → température de lit. Modifier plusieurs paramètres simultanément rend l’identification de la cause racine impossible.
PA12, PA11, TPU : quel matériau choisir pour vos pièces SLS ?
Le choix du matériau structure l’ensemble de la procédure, des paramètres machine aux post-traitements applicables.
- PA12 (polyamide 12) : matériau de référence pour la grande majorité des applications industrielles. Propriétés mécaniques isotropes, bonne stabilité dimensionnelle, résistance chimique correcte. Coût matière entre 60 et 85 €/kg selon qualité et fournisseur. Couleur naturelle blanche/grise ; teinte possible en post-traitement. Limites : sensibilité à l’humidité en stockage, coût supérieur à l’injection pour grandes séries.
- PA11 : dérivé d’origine biosourcée, plus flexible et plus résistant aux chocs que le PA12. Privilégié pour les pièces soumises à des contraintes dynamiques répétées ou à des environnements chimiques agressifs. Paramétrage machine légèrement différent, notamment sur la température de lit.
- TPU pour SLS : élastomère thermoplastique pour pièces flexibles, joints, amortisseurs. Exige une attention particulière au conditionnement de la poudre (hygroscopicité élevée) et à la vitesse de balayage, sous peine d’agglomération. Les imprimantes industrielles compatibles PA12, PA11 et TPU permettent des tests fonctionnels directs sur pièces imprimées.
- Composites chargés (fibres courtes, carbone) : propriétés mécaniques améliorées mais abrasivité accrue sur les systèmes de distribution de poudre. Usinabilité en reprise possible, à planifier dès la conception.
Conseil de pro : pour un premier lot R&D, démarrez systématiquement en PA12 standard afin d’établir une baseline mécanique et dimensionnelle. Passez au PA11 ou au TPU uniquement lorsque le cahier des charges fonctionnel l’exige explicitement.
Quels essais réaliser pour valider une pièce SLS en contexte industriel ?
Un plan de contrôle qualité adapté aux petites séries distingue les pièces destinées aux tests fonctionnels de celles à vocation esthétique.
- Traction (ISO 527 ou ASTM D638) : mesure du module d’Young, de la contrainte à la rupture et de l’allongement. Éprouvettes prélevées dans le lot de production, pas sur des barreaux dédiés imprimés séparément.
- Dureté Shore D : contrôle rapide de la densité de frittage en surface ; une valeur anormalement basse signale une fusion incomplète.
- Test d’impact Charpy ou Izod : pertinent pour pièces soumises à des chocs en service.
- Porosité par absorption : immersion dans un liquide calibré pour quantifier le taux de porosité interne, indicateur direct de la qualité du frittage.
- Mesure dimensionnelle : numérisation 3D ou mesure par MMT (machine à mesurer tridimensionnelle) sur cotes fonctionnelles critiques.
| Essai | Usage fonctionnel | Usage esthétique | Fréquence recommandée |
|---|---|---|---|
| Traction ISO 527 | Obligatoire | Facultatif | Par lot |
| Dureté Shore D | Recommandé | Recommandé | Par pièce |
| Impact Charpy | Selon cahier des charges | Non requis | Par lot |
| Porosité absorption | Recommandé | Facultatif | Par lot |
| Dimensionnel MMT | Obligatoire | Selon tolérance | Par pièce critique |
Pour le contrôle qualité en fabrication additive, le plan d’échantillonnage doit être défini avant le premier lot, avec des critères d’acceptation documentés et des seuils de rejet explicites.
Quelles finitions appliquer après impression SLS, et quand ?
Le post-traitement représente 25 à 40 % du temps total de production selon le niveau de finition visé. La séquence standard part du dépoudrage, puis du sablage, avant toute finition complémentaire.
| Méthode | Résultat | Coût relatif | Cas d’usage |
|---|---|---|---|
| Sablage | Surface mate uniforme | Faible | Toutes pièces, étape de base |
| Tumbling (tribofinition) | Surface semi-brillante, douce | Moyen | Pièces sans cavités profondes |
| Lissage vapeur | Surface lisse, brillante, porosité réduite | Élevé | Pièces finales, étanchéité requise |
| Teinture | Couleur uniforme, semi-permanente | Faible à moyen | Prototypes visuels, pièces finales |
| Peinture | Personnalisation couleur | Moyen | Marquage, esthétique précise |
Le lissage vapeur réduit la porosité et rapproche la surface des pièces SLS de celle obtenue par moulage par injection. Les systèmes industriels AMT PostPro et DyeMansion peuvent traiter des lots de 50 à 200 pièces par cycle selon le format. L’investissement machine démarre aux alentours de 100 000 €, ce qui oriente souvent les équipes R&D vers la sous-traitance pour cette étape.
Conseil de pro : avant lissage vapeur, orientez les pièces de façon à éviter toute cavité fermée ou angle rentrant susceptible de piéger le solvant. Une géométrie mal orientée peut concentrer le produit chimique et dégrader localement la paroi.
Quelles règles de conception respecter pour imprimer en SLS sans défaut ?
Le design pour fabrication additive (DFAM) en SLS repose sur quelques règles non négociables :
- Épaisseur de paroi minimale recommandée pour les parois structurelles en PA12, 1,2 mm recommandé pour les zones fonctionnelles.
- Congés obligatoires sur toutes les arêtes internes (rayon ≥ 0,5 mm) pour éviter les concentrations de contraintes et les défauts de frittage.
- Tolérances réalisables : ±0,3 mm sur les premières 100 mm, puis ±0,1 % au-delà.
- Perçages fonctionnels : prévoir un surcote de 0,2 mm pour compenser le retrait thermique.
- Nervures de renfort : hauteur maximale recommandée de 3 fois l’épaisseur de paroi pour éviter le gauchissement.
Pour l’orientation et l’imbrication, les pièces à parois fines s’orientent perpendiculairement à l’axe Z pour maximiser la résistance interlaminaire. L’empilement vertical de pièces identiques réduit le coût par pièce en augmentant la densité du volume de fabrication. Un guide complet sur le design pour impression 3D détaille ces règles avec des exemples géométriques applicables directement en R&D.
- Vérifier l’épaisseur minimale de toutes les parois avant export STL.
- Fermer tous les volumes (manifold check).
- Définir l’orientation optimale selon l’axe de contrainte principale.
- Optimiser le nesting pour maximiser la densité du volume de fabrication.
Sécurité, gestion des poudres et traçabilité : ce que la réglementation européenne impose
La manipulation des poudres polymères en SLS génère des risques d’inhalation de particules fines. Les mesures EHS minimales comprennent une ventilation locale aspirante au poste de dépoudrage, des systèmes de filtration HEPA, le port d’un masque FFP2 ou FFP3, de lunettes de protection et de gants nitrile. La formation opérateur à la manipulation des poudres est exigée dans le cadre des obligations de prévention des risques professionnels en Europe.
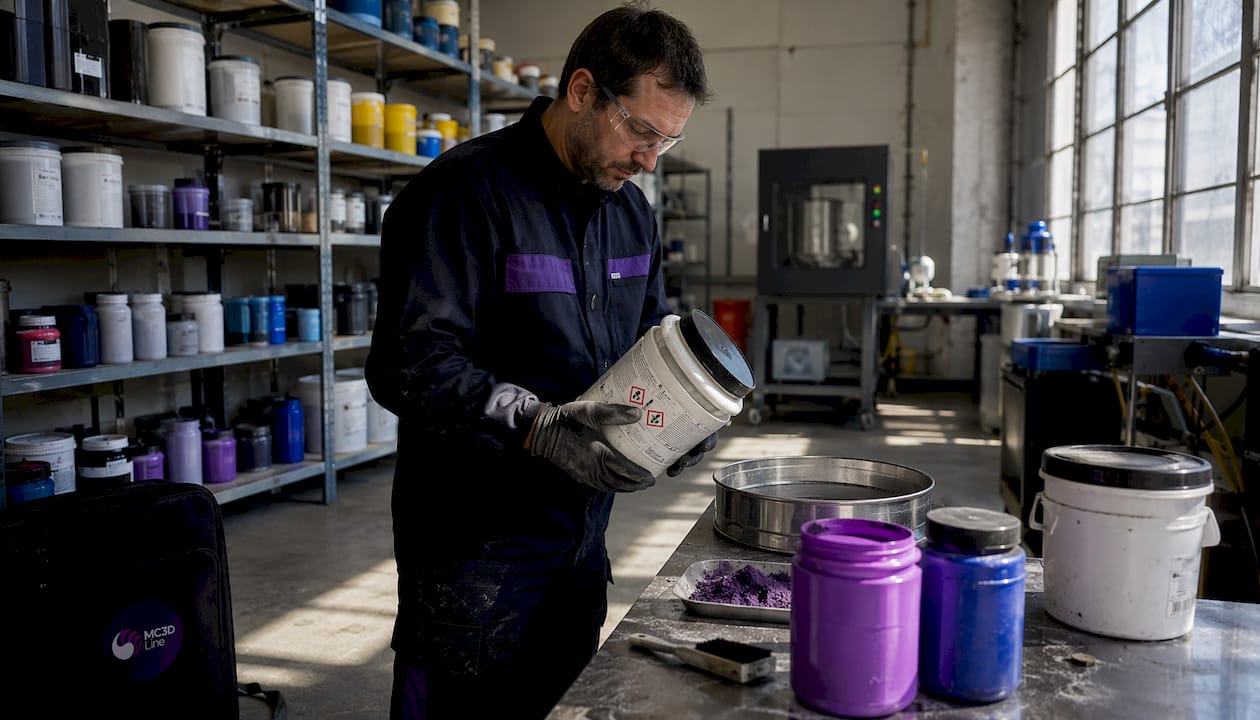
La gestion des poudres suit un cycle documenté : tamisage après chaque lot, stockage en contenants hermétiques à hygrométrie contrôlée, enregistrement du numéro de lot et du taux de recyclage appliqué. Le ratio courant autour de 50/50 poudre neuve/recyclée constitue un point de départ ; un taux de recyclage trop élevé dégrade progressivement les propriétés mécaniques, notamment l’allongement à la rupture.
La traçabilité de lot couvre le routage de production (numéro de job, machine, opérateur), les paramètres machine enregistrés, la fiche matériau (MDS) du fournisseur de poudre et les résultats des essais mécaniques. Cette documentation est indispensable pour les secteurs médical et défense, et de plus en plus exigée dans l’automobile et l’aéronautique.
Comment diagnostiquer et corriger les défauts courants en SLS ?
| Défaut | Cause probable | Correctif prioritaire |
|---|---|---|
| Gauchissement | Refroidissement trop rapide, orientation inadaptée | Allonger le temps de refroidissement en enceinte, réorienter la pièce |
| Fusion incomplète | Puissance laser insuffisante, vitesse trop élevée | Augmenter l’énergie volumique (puissance ↑ ou vitesse ↓) |
| Porosité élevée | Ratio recyclage excessif, humidité poudre | Augmenter le taux de poudre neuve, vérifier le conditionnement |
| Lignes de stratification visibles | Épaisseur de couche trop grande, température lit instable | Réduire l’épaisseur de couche, recalibrer la thermique |
| Agglomération poudre | Température lit trop élevée, poudre dégradée | Abaisser la température, remplacer la poudre |
Avant tout changement matériel, testez les quick fixes par ordre croissant d’impact : ajustement de l’énergie volumique, modification du temps de refroidissement, puis révision de l’orientation. Documentez chaque essai avec les paramètres complets et les résultats de mesure pour construire une base de données d’expérimentation exploitable lors des itérations suivantes.
Comment passer de la R&D à la production en SLS ?
L’industrialisation d’une chaîne SLS repose sur trois leviers : l’automatisation du post-traitement, la maîtrise du coût par pièce et la validation de la répétabilité.
- Automatiser le dépoudrage et le sablage : les cellules automatisées réduisent le temps de nettoyage de façon significative et garantissent des résultats constants entre lots.
- Calculer le coût par pièce : coût matière (PA12 à 60–85 €/kg × volume pièce + déchets) + temps machine amorti + post-traitement + main-d’œuvre. Le post-traitement représente une part variable mais souvent sous-estimée.
- Valider la répétabilité : trois lots successifs avec les mêmes paramètres, mesure dimensionnelle et essais mécaniques sur chaque lot. Les écarts entre lots définissent la capabilité du process.
- Dimensionner la salle de finition : surface, ventilation, équipements de lissage en lot (AMT, DyeMansion) et flux logistique entre impression et livraison.
| Indicateur | Cible production | Cible R&D |
|---|---|---|
| Taux de réussite par lot | — | > 80 % |
| Écart dimensionnel moyen | ±0,3 mm | ±0,5 mm |
| Temps de refroidissement | Planifié et documenté | Variable selon géométrie |
Pour les petites séries sans outillage, la SLS offre un avantage décisif sur l’injection : aucun coût de moule, délai de mise en production réduit, et modification géométrique sans surcoût outillage.
Internaliser ou externaliser son impression SLS : comment décider ?
| Critère | Internaliser | Externaliser |
|---|---|---|
| Volume annuel | — | < 200 pièces/an ou irrégulier |
| Investissement CAPEX | 100 000 € machine minimum | Aucun |
| Post-traitements avancés | À financer séparément | Inclus chez le prestataire |
| Confidentialité | Maximale | Accord NDA requis |
| Délai | Dépend de la charge interne | 3 jours ouvrés selon prestataire |
| Compétences requises | Opérateur formé, ingénieur process | Cahier des charges suffisant |
Le passage du CAO au test physique en moins de 24 heures est réalisable avec une machine internalisée, mais suppose une maîtrise complète du process. Pour les équipes R&D sans ressource dédiée, l’externalisation vers un bureau comme Mc3dline permet d’accéder à la capacité PA12/PA11/TPU, aux équipements de finition (AMT, DyeMansion) et à la traçabilité de lot sans immobilisation de capital.
Les critères de sélection d’un prestataire SLS : certifications qualité, capacité multi-matériaux (PA12, PA11, TPU), équipements de lissage vapeur, support bureau d’études intégré, et proximité géographique pour les projets urgents. Mc3dline, basé en Essonne (91), couvre l’ensemble de ces critères avec un service SLS industriel orienté R&D et petites séries.
Points clés
La procédure SLS complète exige de maîtriser huit étapes interdépendantes, du fichier CAO à la traçabilité de lot, pour garantir des pièces fonctionnelles répétables.
| Point | Détails |
|---|---|
| Préparation poudre | Tamiser, conditionner et documenter le ratio neuve/recyclée (point de départ : 50/50). |
| Paramètres critiques | Ajuster puissance laser en premier, puis vitesse de balayage, puis température de lit. |
| Refroidissement contrôlé | Respecter le temps en enceinte pour éviter gauchissement et perte de propriétés mécaniques. |
| Post-traitement | Prévoir 25–40 % du temps total ; lissage vapeur pour pièces finales ou étanchéité requise. |
| Mc3dline | Bureau SLS en Essonne (91) couvrant PA12/PA11/TPU, finition AMT/DyeMansion et traçabilité de lot. |
Ce que l’atelier enseigne sur la procédure SLS
La plupart des difficultés rencontrées sur des projets SLS ne viennent pas des paramètres d’impression eux-mêmes, mais de deux angles morts systématiquement sous-estimés : le refroidissement et la préparation de la poudre.
Sur des projets de prototypes fonctionnels en PA12, le gauchissement apparaît presque toujours quand le temps de refroidissement en enceinte est réduit pour tenir un délai. La tentation est réelle, surtout en fin de semaine. Pourtant, une pièce extraite trop tôt peut présenter des déformations de 0,5 à 1,5 mm sur des longueurs de 150 mm, ce qui invalide directement les tests d’assemblage. Planifier le refroidissement comme une étape à part entière du planning projet, et non comme un délai subi, change radicalement le taux de réussite par lot.
L’autre enseignement concerne le ratio de recyclage de la poudre. Monter au-delà de 60 % de poudre recyclée pour réduire le coût matière est une économie illusoire : l’allongement à la rupture chute, la porosité augmente, et les pièces passent les contrôles dimensionnels mais échouent aux essais mécaniques. La traçabilité de lot n’est pas une formalité administrative ; c’est l’outil qui permet de corréler ces dérives avec les paramètres de production et d’agir avant qu’elles atteignent le client.
Mc3dline pour vos projets SLS : de la R&D à la petite série
Vous avez défini votre procédure, identifié vos matériaux et vos exigences qualité. L’étape suivante est de produire les pièces sans immobiliser de capital machine ni former une équipe dédiée.

Mc3dline, bureau de fabrication additive industrielle basé en Essonne (91), prend en charge l’ensemble de la chaîne SLS : impression PA12, PA11 et TPU, post-traitements (sablage, lissage vapeur AMT/DyeMansion, teinture), traçabilité de lot complète et support bureau d’études pour l’optimisation de vos géométries dans un workflow de fabrication verre de précision. Chaque projet démarre par un audit de faisabilité sur devis, avec possibilité de lot pilote pour valider le process avant montée en cadence. Contactez Mc3dline via la page service SLS pour soumettre votre cahier des charges et recevoir un devis sous 48 heures.
Sources et lectures recommandées
Pour approfondir les aspects techniques abordés dans cet article :
- Guide complet du procédé SLS par Formlabs : référence sur le processus d’impression, les matériaux et le workflow complet.
- Guide des post-traitements SLS par Formlabs : sablage, lissage vapeur, teinture et revêtement avec données comparatives.
- Lissage vapeur pour pièces SLS par Formlabs : résultats d’essais sur porosité et qualité de surface, fournisseurs AMT et DyeMansion.
- SLS pour R&D par Sinterit : cas d’usage itération rapide et tests fonctionnels.
- Post-traitement impression 3D par Cadvision : analyse des coûts et techniques 2026.
- Guide frittage de poudre par LV3D : coût matière PA12, ratio recyclage et adoption industrielle.
- Page SLS Mc3dline : capacités atelier, matériaux disponibles et modalités de commande.
- Contrôle qualité fabrication additive par Mc3dline : protocoles QA et méthodes d’essai appliqués en production.
Consultez systématiquement les fiches techniques matériaux (MDS) de votre fournisseur de poudre et les normes ISO 527 / ASTM D638 pour les essais de traction avant de définir vos critères d’acceptation.
Questions fréquentes
Quelle est l’épaisseur de paroi minimale en SLS PA12 ?
L’épaisseur minimale recommandée est de 0,8 mm pour les parois structurelles en PA12, avec 1,2 mm conseillé pour les zones fonctionnelles soumises à des contraintes mécaniques.
Quel ratio poudre neuve/recyclée utiliser en SLS ?
Le point de départ courant est un ratio 50/50 poudre neuve/recyclée. Dépasser 60 % de poudre recyclée dégrade l’allongement à la rupture et augmente la porosité.
Pourquoi le refroidissement en enceinte est-il obligatoire après impression SLS ?
Un refroidissement trop rapide provoque du gauchissement et une perte de propriétés mécaniques. Le temps en enceinte peut atteindre la moitié du temps d’impression pour une chambre pleine.
Quand le lissage vapeur est-il justifié sur une pièce SLS ?
Le lissage vapeur s’applique lorsque la pièce requiert une faible porosité, une étanchéité ou une surface comparable au moulage par injection. Il est disponible en sous-traitance chez Mc3dline sans investissement machine.
Comment choisir entre PA12 et PA11 pour une application R&D ?
Le PA12 est le choix par défaut pour sa stabilité dimensionnelle et ses propriétés isotropes. Le PA11 s’impose lorsque la flexibilité, la résistance aux chocs répétés ou la compatibilité chimique sont des critères prioritaires.
Recommandation
- SLS – Frittage sélectif par laser sensationnel - MC3D Line
- Fabrication additive en R&D : leviers, limites et applications
- Bénéfices clés de l’impression 3D SLA pour l’industrie
- Intégrer l’impression 3D en R&D : accélérez vos prototypes
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.