

Pourquoi choisir le nylon en impression 3D en 2026 ?
Découvrez pourquoi choisir le nylon en impression 3D en 2026. Résistance, durabilité et flexibilité en font le meilleur choix pour vos projets!
En bref:
- Le nylon est le matériau de référence en impression 3D grâce à sa résistance, sa durabilité et sa flexibilité supérieures. Sa résistance à la traction jusqu’à 80 MPa, sa stabilité dimensionnelle en SLS et sa faible hygroscopie en font un choix privilégié pour les pièces fonctionnelles industrielles.
Par Romain, expert en fabrication additive industrielle chez Mc3dline
Pourquoi le nylon s’impose comme matériau de référence en impression 3D ?
Le nylon, ou polyamide (PA), est le matériau technique qui offre le meilleur compromis entre résistance mécanique, durabilité et flexibilité parmi les thermoplastiques courants en fabrication additive. Sa résistance à la traction peut atteindre 80 MPa selon la nuance et le procédé, avec un allongement à la rupture élevé et variable selon la nuance. Ces chiffres ne sont pas anecdotiques : ils placent le nylon dans une catégorie que ni le PLA ni l’ABS ne peuvent atteindre pour des pièces fonctionnelles soumises à des contraintes réelles.
Plusieurs raisons expliquent ce positionnement :
- Résistance mécanique élevée : traction élevée, ténacité supérieure aux thermoplastiques grand public
- Durabilité et résistance chimique : tenue aux hydrocarbures, solvants et bases, validée pour environnements industriels agressifs
- Flexibilité contrôlée : allongement à la rupture élevé, les pièces fléchissent sans se rompre brutalement
- Résistance à l’abrasion : propriété clé pour engrenages, roulements et pièces en frottement continu
- Compatibilité multi-procédés : imprimable en FDM et en SLS, avec des niveaux de performance très différents selon la technologie
- Capacité de remplacement métal : le nylon peut substituer des pièces métalliques légères grâce à son auto-lubrification et sa tenue mécanique sous charge
Par rapport au PETG ou à l’ABS, le nylon se distingue surtout sur la tenue thermique (jusqu’à 180 °C selon la variante), la résistance aux chocs et la longévité en service. Le PLA n’entre même pas en compétition dès lors que la pièce doit fonctionner sous contrainte mécanique réelle.
Quelles sont les propriétés techniques du nylon en impression 3D ?
Résistance mécanique et allongement à la rupture
Le comportement mécanique du nylon varie selon la nuance. Le PA6 offre une bonne résistance à la traction en FDM, tandis que le PA12 en SLS présente une valeur généralement inférieure. En revanche, le PA12 SLS affiche une isotropie quasi totale : 80 % à 90 % de la résistance mécanique est conservée sur tous les axes, ce qui est déterminant pour les pièces soumises à des charges multidirectionnelles. Le FDM, lui, reste fortement anisotrope, avec une résistance en axe Z limitée à 50–60 % de celle du plan XY.
Résistance chimique et thermique
Le nylon présente une résistance chimique étendue aux hydrocarbures, solvants et bases, ce qui en fait un matériau de référence pour les composants exposés à des fluides industriels. La tenue thermique varie selon la nuance : le PA12 SLS supporte des températures de déflexion thermique (HDT) de 175–182 °C, tandis que le PA6 FDM plafonne à 65–75 °C. Pour des pièces exposées à plus de 150 °C, le choix du procédé SLS avec PA12 s’impose.
Hygroscopie : le point de vigilance principal
Le nylon absorbe l’humidité rapidement, et cette hygroscopie est la première cause d’échecs d’impression : bulles, délaminage, perte de résistance mécanique. Un filament mal stocké se dégrade en quelques heures dans un environnement humide. Le séchage actif avant impression n’est pas une option, c’est une condition de base.
Comparaison des principales nuances
| Nuance | Résistance à la traction | Stabilité dimensionnelle | Hygroscopie | Procédé recommandé |
|---|---|---|---|---|
| PA6 | Jusqu’à 80 MPa | Moyenne | Élevée | FDM |
| PA12 | — | Excellente | Faible | SLS / FDM |
| PA11 | Comparable PA12 | Bonne | Modérée | SLS |
| PA12 GF (verre) | Supérieure PA12 | Très bonne | Faible | SLS / FDM |
| PA12-CF (carbone) | Très élevée | Excellente | Faible | SLS / FDM |
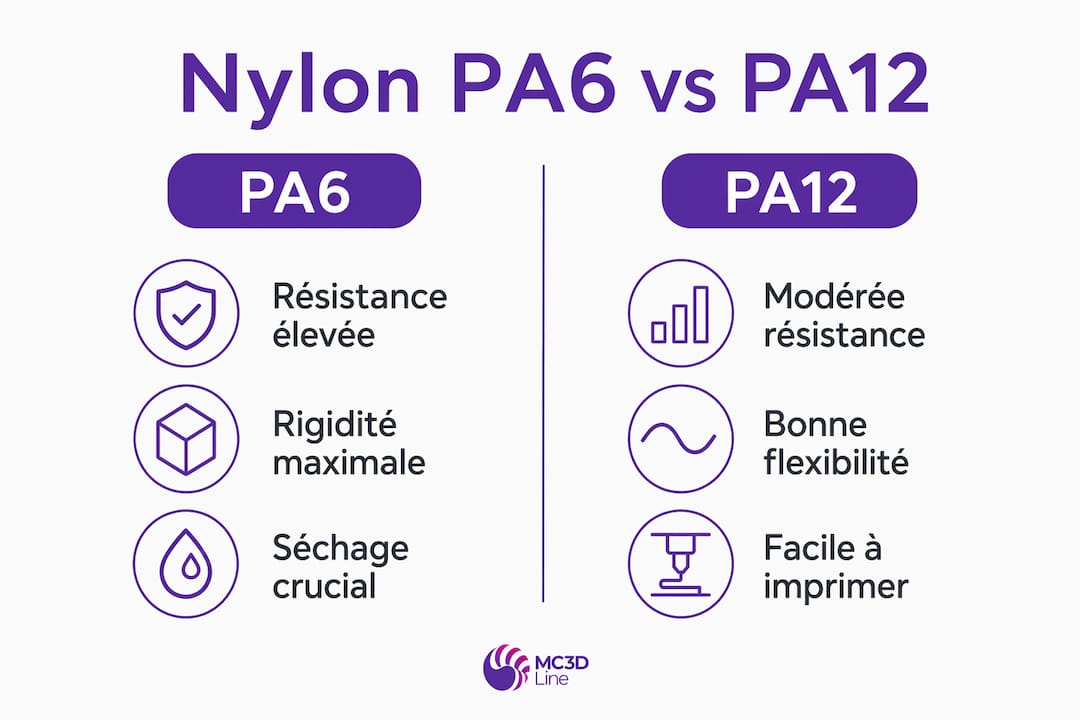
Le PA6 est apprécié pour sa rigidité et son coût, mais nécessite une gestion rigoureuse de l’hygrométrie et des températures d’impression élevées. Le PA12 offre une meilleure stabilité dimensionnelle et une reprise d’humidité plus faible, ce qui simplifie la reproductibilité en production. Le PA11, issu de l’huile de ricin, se distingue par son élasticité et sa résistance à la flexion, utile pour des pièces nécessitant une déformation réversible.
Comment réussir ses impressions 3D en nylon ?
Séchage et stockage : priorité absolue
Le nylon absorbe rapidement l’humidité, ce qui compromet la qualité de l’impression. Un séchage actif avant impression est indispensable. Après séchage, le filament doit être utilisé rapidement ou conservé sous vide avec des sachets dessiccants. Les crépitements à l’extrusion sont le signe le plus fiable d’un filament humide.
Paramètres d’impression FDM
- Température de buse : 250–280 °C pour le PA6, 220–260 °C pour le PA12
- Plateau chauffant : 80–100 °C pour PA6, 70–90 °C pour PA12 ; utiliser une colle PVA ou un adhésif spécifique (Magigoo PA) pour l’accroche
- Vitesse d’impression : 40–60 mm/s pour garantir une fusion homogène
- Rétractation : 4–8 mm en configuration Bowden, 1–3 mm en Direct Drive, à 25–45 mm/s
- Enceinte fermée : indispensable pour PA6 et PA66, fortement recommandée pour PA12
Réduction du gauchissement
Le warping est le défaut le plus fréquent sur les grandes pièces en nylon FDM. Une enceinte fermée stabilise la température ambiante et réduit les gradients thermiques entre couches. Sans enceinte, les pièces de grande dimension se déforment quasi systématiquement. En SLS, ce risque est quasi inexistant : la poudre non frittée maintient la pièce en position tout au long de la fabrication.
Conseil de pro : En SLS, orientez les pièces de façon à placer les surfaces fonctionnelles (zones d’assemblage, portées de roulement) perpendiculairement à l’axe Z pour maximiser la précision dimensionnelle, même si l’isotropie SLS réduit l’impact de l’orientation sur la résistance.
Post-traitement des pièces nylon
Les pièces FDM nécessitent généralement un ponçage pour effacer les lignes de couche, parfois un traitement de surface chimique. Les pièces SLS sortent avec une finition mate uniforme, légèrement granuleuse, qui peut être améliorée par grenaillage ou teinture. La poudre non frittée récupérée après impression SLS est réutilisable, ce qui réduit le gaspillage matière. Pour les pièces SLS, aucun retrait de support n’est nécessaire, ce qui élimine les marques et les reprises manuelles associées.
Quelles applications industrielles tirent le meilleur parti du nylon ?
Le nylon s’est imposé dans des secteurs où la pièce doit fonctionner, pas seulement exister. Voici les domaines où ses propriétés font réellement la différence.
Pièces mécaniques fonctionnelles
Engrenages, clips, bagues, fixations : le nylon excelle dans toutes les applications où la résistance à l’abrasion et l’auto-lubrification sont critiques. Sa capacité à fonctionner sans lubrification externe le rend particulièrement adapté aux mécanismes en milieu sec ou difficile d’accès.
Automobile et aérospatiale
Le nylon renforcé fibres de carbone ou de verre (PA12-CF, PA6-CF) permet de fabriquer des pièces alliant légèreté et rigidité élevée, en remplacement direct de composants métalliques. La réduction de masse est substantielle : passer d’une pièce métallique à une pièce nylon SLS peut diviser le poids par un facteur important tout en maintenant les exigences mécaniques. Ces variantes renforcées sont utilisées pour des boîtiers de capteurs, des supports structurels, des conduits et des pièces d’habillage soumises à des températures modérées.
Électronique et boîtiers industriels
Grâce à ses propriétés d’isolation électrique et sa résistance chimique, le nylon est fréquemment utilisé pour des boîtiers de disjoncteurs, des connecteurs et des tubes de câblage. Le PA12 SLS, avec sa faible absorption d’humidité, garantit une stabilité dimensionnelle sur la durée, ce qui est essentiel pour des assemblages à jeux serrés.
Prototypage fonctionnel exigeant
Le nylon SLS permet de produire des prototypes fonctionnels dont les propriétés mécaniques sont proches des pièces de série, sans outillage. Pour des séries de 20 pièces ou plus, l’imbrication 3D en SLS réduit le coût unitaire de façon significative par rapport au FDM, où chaque pièce s’imprime séquentiellement.
| Secteur | Application type | Nuance recommandée | Procédé |
|---|---|---|---|
| Automobile | Supports, conduits, boîtiers | PA12, PA6-GF | SLS / FDM |
| Aérospatiale | Pièces légères structurelles | PA12-CF, PA6-CF | SLS |
| Électronique | Boîtiers, connecteurs | PA12 | SLS |
| Médical | Dispositifs non implantables | PA11, PA12 | SLS |
| Outillage | Gabarits, fixations, guides | PA12, PA6 | SLS / FDM |
| Biens de consommation | Pièces de remplacement, clips | PA6, PA12 | FDM / SLS |
Guide Mc3dline : choisir et optimiser le nylon en fabrication additive industrielle
FDM ou SLS : une décision qui engage bien plus que le prix matière
L’erreur la plus fréquente dans le choix d’un procédé pour le nylon est de comparer uniquement le coût du filament ou de la poudre. Le coût total de possession intègre la main-d’œuvre de post-traitement, le taux de rebut, la reproductibilité et la qualité finale. Sur ces critères, le SLS justifie son investissement par une réduction des coûts de post-traitement et une qualité supérieure, notamment pour des séries ou des géométries complexes.
Le FDM reste pertinent pour le prototypage rapide à faible volume, les grandes pièces simples et les budgets d’entrée limités. Mais pour des pièces d’utilisation finale soumises à des charges multidirectionnelles, la faiblesse en axe Z du FDM est rédhibitoire. Le SLS produit des pièces quasi-isotropes dont les propriétés mécaniques sont homogènes dans toutes les directions, ce qui est indispensable pour des composants critiques.
PA6 ou PA12 : critères de sélection industrielle
| Critère | PA6 | PA12 |
|---|---|---|
| Résistance mécanique | Élevée (jusqu’à 80 MPa) | Modérée (46–50 MPa SLS) |
| Stabilité dimensionnelle | Moyenne | Excellente |
| Hygroscopie | Élevée | Faible |
| Facilité d’impression | Exigeante | Plus accessible |
| Tenue thermique (HDT) | 65–75 °C (FDM) | 175–182 °C (SLS) |
| Résistance chimique | Bonne | Très bonne |
| Flexibilité | SLS / FDM | SLS / FDM |
Le PA6 convient aux pièces nécessitant une rigidité maximale et une résistance aux chocs élevée, à condition de maîtriser le séchage et les températures d’impression. Le PA12 s’impose dès que la reproductibilité dimensionnelle et la stabilité en environnement humide deviennent prioritaires, notamment pour des assemblages à jeux serrés ou des pièces de série.
Nylon 11 et Nylon 12 GF : deux nuances à connaître
Le Nylon 11 se distingue par son origine biosourcée (huile de ricin) et son élasticité supérieure, utile pour des pièces devant absorber des chocs répétés ou se déformer sans rupture. Le Nylon 12 GF (renforcé fibres de verre) offre une rigidité accrue et une meilleure tenue thermique par rapport au PA12 standard, tout en conservant la stabilité dimensionnelle caractéristique du PA12. Ces deux nuances sont principalement utilisées en SLS, où leur comportement en poudre garantit une fusion homogène et des propriétés reproductibles.
Contrôle de l’hygrométrie en production
En environnement industriel, le séchage actif du nylon ne se limite pas à la préparation du filament avant impression. Pour le SLS, la poudre stockée doit également être conditionnée dans un environnement contrôlé en humidité. Mc3dline intègre cette contrainte dans ses processus de production : chaque lot de poudre PA12 est vérifié avant lancement, et les pièces critiques font l’objet d’un contrôle dimensionnel post-impression pour valider la stabilité.
Conseil de pro : Pour les pièces SLS destinées à des assemblages de précision, prévoyez une compensation de retrait dans le modèle CAO. Le frittage du PA12 génère un retrait volumique qu’il faut anticiper dès la conception, généralement entre 2 % et 4 % selon la géométrie.
Pour aller plus loin sur le choix entre procédés, notre comparatif SLS et FDM détaille les critères de sélection en contexte industriel. Les ingénieurs souhaitant explorer les filaments 3D techniques trouveront également des ressources complémentaires sur les polyamides et leurs variantes renforcées.
Mc3dline : votre partenaire pour l’impression nylon industrielle

Mc3dline accompagne les ingénieurs et responsables industriels dans la production de pièces techniques en nylon PA12 par frittage sélectif par laser, depuis la validation matière jusqu’à la livraison de pièces conformes. Notre bureau d’études externalisé prend en charge l’optimisation des géométries pour la fabrication additive, le choix de la nuance adaptée et le suivi qualité. Pour un projet en nylon SLS ou FDM, contactez-nous pour un devis technique sur notre service d’impression SLS PA12.
Points clés
Le nylon reste le matériau de fabrication additive le plus polyvalent pour les pièces fonctionnelles industrielles, à condition de maîtriser le procédé et l’hygrométrie.
| Point | Détails |
|---|---|
| Résistance mécanique | La traction atteint jusqu’à 80 MPa selon la nuance, avec un allongement à la rupture variant de 15 % à plus de 130 % selon la nuance et le procédé. |
| Isotropie SLS | Le SLS conserve 80 %–90 % de la résistance sur tous les axes, contre 50–60 % en axe Z pour le FDM. |
| Hygroscopie | Le séchage actif à 70–80 °C est indispensable avant toute impression pour éviter bulles et délaminage. |
| Choix PA6 / PA12 | PA6 pour rigidité maximale, PA12 pour stabilité dimensionnelle et reproductibilité en série. |
| Remplacement métal | Le nylon SLS renforcé (PA12-CF, PA12 GF) permet de substituer des pièces métalliques avec un gain de masse significatif. |
Questions fréquentes
Quels sont les principaux avantages du nylon en impression 3D ?
Le nylon combine résistance mécanique élevée (jusqu’à 80 MPa), avec un allongement à la rupture variant de 15 % à plus de 130 % selon la nuance et le procédé, flexibilité contrôlée, résistance chimique aux solvants et durabilité à l’abrasion, ce qui en fait le matériau de référence pour les pièces fonctionnelles en fabrication additive.
Quels sont les inconvénients du filament nylon ?
Son hygroscopie élevée impose un séchage actif avant impression et un stockage sous vide. En FDM, il génère du gauchissement sur les grandes pièces et nécessite une enceinte fermée, un plateau chauffant et des réglages précis.
Nylon ou PETG : lequel choisir pour une pièce technique ?
Le PETG suffit pour des pièces peu sollicitées mécaniquement. Dès que la pièce doit résister à l’abrasion, aux chocs répétés ou à des températures supérieures à 70 °C, le nylon s’impose sans ambiguïté.
Quelle est la différence entre Nylon 11 et Nylon 12 en impression 3D ?
Le Nylon 11 est biosourcé et offre une élasticité supérieure, adapté aux pièces devant absorber des déformations répétées. Le Nylon 12 présente une meilleure stabilité dimensionnelle et une faible reprise d’humidité, privilégié pour les assemblages de précision en SLS.
FDM ou SLS pour imprimer du nylon en usage industriel ?
Le SLS produit des pièces quasi-isotropes adaptées aux charges complexes, sans supports et avec une meilleure reproductibilité. Le FDM convient au prototypage rapide et aux grandes pièces simples, mais reste limité par son anisotropie en axe Z pour les applications critiques.
Recommandation
- Guide pratique : choisir le bon matériau pour l’impression 3D
- 6 matériaux avancés pour impression 3D : exemples et usages clés
- Impression 3D SLS PA12 en Ligne | MC3D Line Dourdan (91)
- Comparatif SLA, SLS, FDM : choisir l’impression 3D industrielle
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.