

Pour l'industrie : trois flux de post-traitement SLS à formaliser
Guide industriel pour choisir et valider un flux de post-traitement SLS : trois options (dépoudré, microbillage, finition avancée), fiches de validation,...
Pour une pièce SLS industrielle, trois flux existent : brut dépoudré, microbillé, ou finition avancée (lissage, teinture, usinage complémentaire). Le choix dépend de l’usage final, de l’exposition esthétique, des tolérances critiques et du volume de série. Le dépoudrage seul prend quelques minutes par pièce ; une chaîne complète avec teinture et contrôle dimensionnel peut mobiliser plusieurs heures et un budget d’équipement conséquent.
En bref:
- La finition des pièces SLS implique plusieurs étapes clés : extraction, dépoudrage, microbillage, et éventuellement teinture ou lissage vapeur, pour atteindre les qualités esthétiques et dimensionnelles requises.
- Le traitement doit respecter un ordre précis, notamment un refroidissement contrôlé avant extraction pour éviter déformations et une élimination soigneuse de la poudre piégée dans les cavités internes.
- Le choix du média de microbillage dépend du rendu visé, avec une pression adaptée entre 1,5 et 4 bars, et une organisation rigoureuse du poste pour garantir la constance des résultats.
- Le lissage par vapeur, plus efficace, nécessite une machine dédiée et une validation préalable, mais peut réduire la rugosité de surface de 5–8 µm à 1–2 µm Ra.
- La formalisation d’une fiche de protocole de finition et la traçabilité des paramètres demeurent essentielles pour maîtriser la qualité, limiter les coûts et garantir la reproductibilité en série.
Table des matières
- Flux standard de post-traitement SLS : extraction, dépoudrage et récupération de poudre
- Sablage et microbillage : choix du média et paramètres opératoires
- Polissage, tribofinition et lissage vapeur : quelle méthode choisir ?
- Teinture, peinture et revêtements fonctionnels sur pièces SLS
- Usinage, taraudage et inserts après SLS : ce qu’il faut savoir
- Comment valider un protocole de post-traitement en production ?
- Cas pratique : structurer une chaîne de finition pour un lot industriel
- Ce que la plupart des cahiers des charges oublient de préciser
- Confiez votre post-traitement SLS à un bureau qui documente chaque étape
- Sources
- Questions fréquentes
Flux standard de post-traitement SLS : extraction, dépoudrage et récupération de poudre
Une pièce sortant du lit de poudre n’est jamais prête à l’emploi. À l’état brut, la surface affiche une rugosité de l’ordre de Ra 7 à 12 µm avec une porosité de 5 à 15 %, ce qui exclut d’emblée tout usage esthétique ou fonctionnel exigeant une étanchéité fiable. Avant même de parler de sablage ou de teinture, il faut donc extraire et dépoudrer correctement, sous peine de contaminer les étapes suivantes ou d’endommager des géométries fines.
La séquence à respecter
Le refroidissement du bloc de poudre (le « gâteau ») conditionne toute la suite. Une extraction trop précoce, quand le cœur du bloc est encore chaud, provoque des déformations et une adhérence excessive de la poudre non frittée sur les parois. La séquence logique enchaîne quatre phases : refroidissement contrôlé dans la machine ou en enceinte tampon, ouverture du bloc, extraction manuelle ou semi-automatisée des pièces, puis dépoudrage primaire à l’air comprimé ou par vibration.
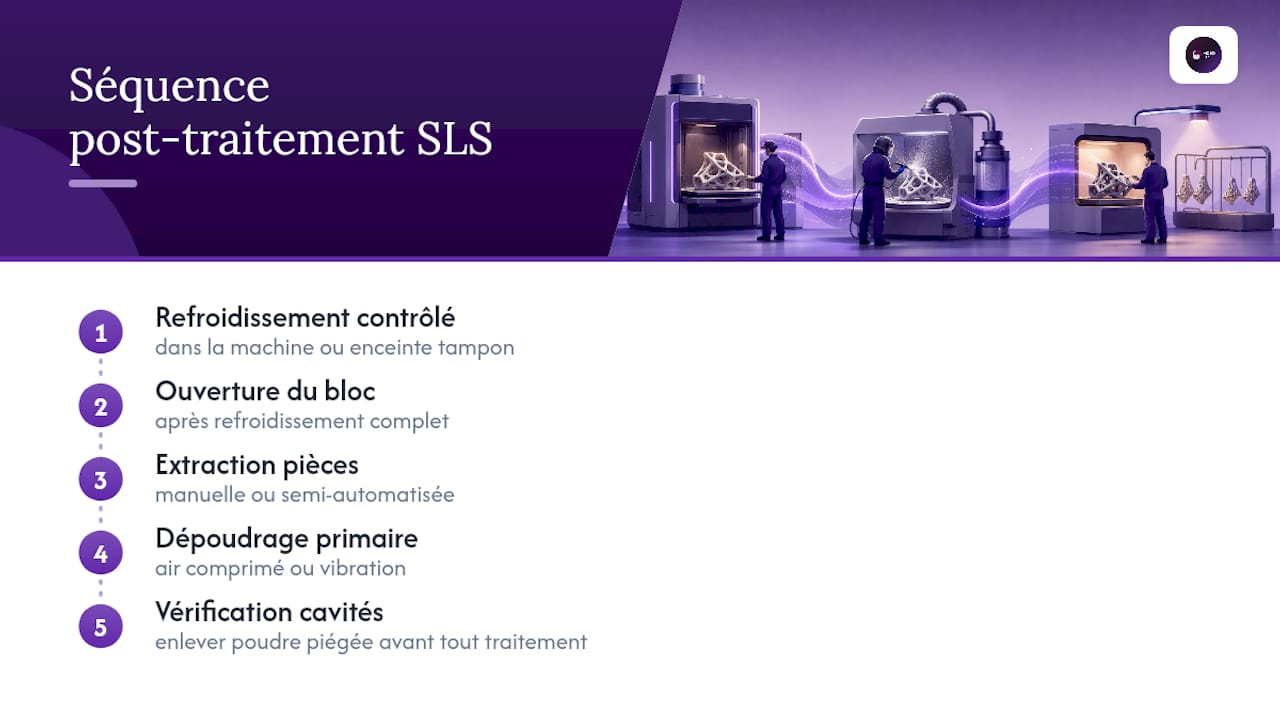
Pour les géométries à canaux internes, filetages ou trous borgnes, cette étape mérite une attention particulière. La poudre piégée dans les cavités doit être vérifiée et éliminée avant tout traitement ultérieur, chimique ou thermique, faute de quoi elle durcit et altère durablement la précision dimensionnelle de la pièce, comme le rappellent les guidelines de conception SLS de Dassault Systèmes.
Équipements et organisation du poste
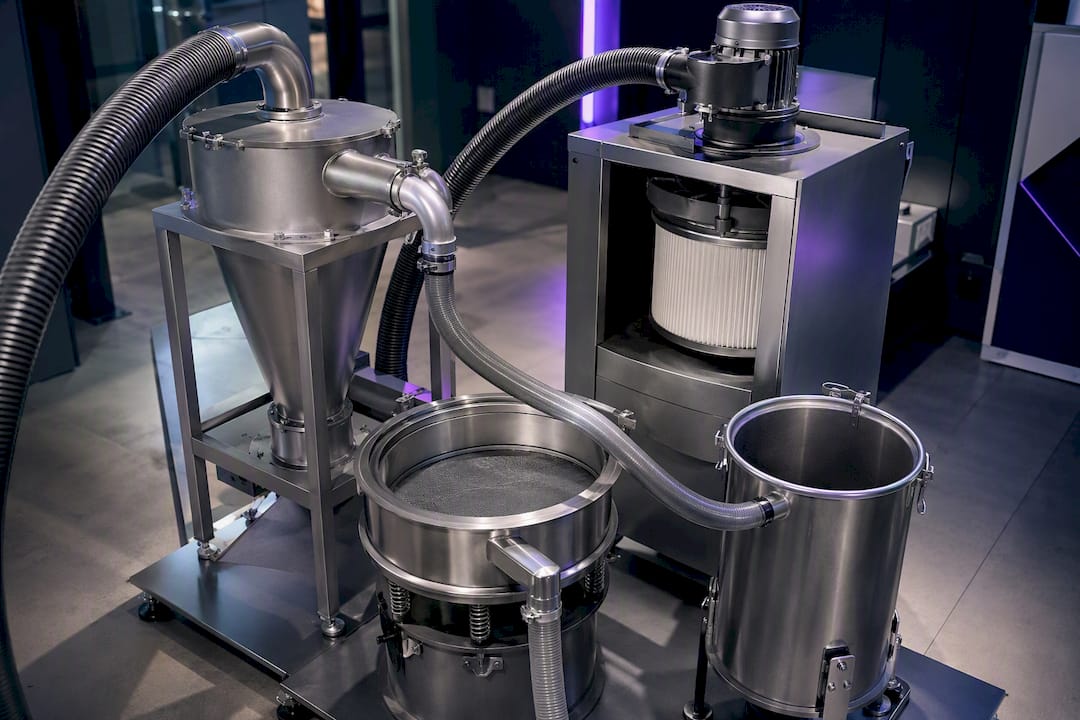
Un atelier qui traite du PA12 en volume ne peut pas se contenter d’un poste ouvert. Le minimum professionnel comprend une enceinte de dépoudrage aspirée, des brosses antistatiques dédiées, des contenants fermés pour la poudre récupérée et un système de tamisage pour séparer les fines particules des grains réutilisables, une configuration que confirme le guide technique de Captens sur les outils de post-traitement.
- Enceinte de dépoudrage fermée avec aspiration intégrée pour limiter la dispersion de particules fines
- Brosses antistatiques et pistolets à air comprimé calibrés pour ne pas fragiliser les parois minces
- Tamis vibrants pour trier la poudre recyclable de la poudre dégradée
- Contenants hermétiques et traçables par lot pour éviter tout mélange de matières
La gestion de la poudre ne s’arrête pas au tri mécanique. Un taux de renouvellement mal maîtrisé (trop de poudre vierge ajoutée, ou au contraire un recyclage excessif) dégrade les propriétés mécaniques des lots suivants. Séparer les lots par date de fabrication et par nombre de cycles de recyclage reste la seule façon de garder une matière première stable dans le temps.
Côté sécurité, la poudre de polyamide génère un risque de poussières combustibles qu’il ne faut jamais sous-estimer. Les équipements de protection individuelle (masque à cartouche, combinaison antistatique) sont non négociables pour l’opérateur en contact direct avec la poudre non frittée.
Conseil de pro : Ne validez jamais une pièce sortie de dépoudrage à l’œil nu seul. Passez un chiffon blanc sur les faces fonctionnelles : toute trace grise résiduelle signale une poche de poudre encore piégée, souvent dans un filetage ou un perçage borgne, qui compromettra le lissage ou la teinture suivante.
Le point d’arrêt avant le sablage doit être formalisé : pièce visuellement propre, absence de poudre dans les cavités internes, poids conforme à la référence théorique du modèle CAO. C’est cette rigueur qui distingue un flux SLS piloté en production d’un simple nettoyage artisanal.
Sablage et microbillage : choix du média et paramètres opératoires
Le microbillage reste l’étape de référence pour homogénéiser l’aspect matte d’une pièce SLS et la préparer aux traitements suivants. Il permet aussi de fermer une partie des micro-aspérités de surface en quelques minutes, contre plusieurs dizaines pour un lissage chimique complet, selon le comparatif technique de Formlabs sur les procédés de finition SLS.
Choisir le média selon le rendu recherché
Trois familles de média dominent l’atelier industriel :
- Billes de verre : rendu satiné homogène, agressivité modérée, bon compromis pour la majorité des pièces PA12 destinées à un usage fonctionnel.
- Médias polymères (nylon, plastique broyé) : action plus douce, adaptée aux parois fines ou aux pièces avec détails saillants qu’on ne veut pas arrondir.
- Médias minéraux (corindon, oxyde d’aluminium) : abrasion plus marquée, utile pour décaper des résidus tenaces mais à réserver aux zones non critiques dimensionnellement.
Réglage de la pression et protocole d’usage
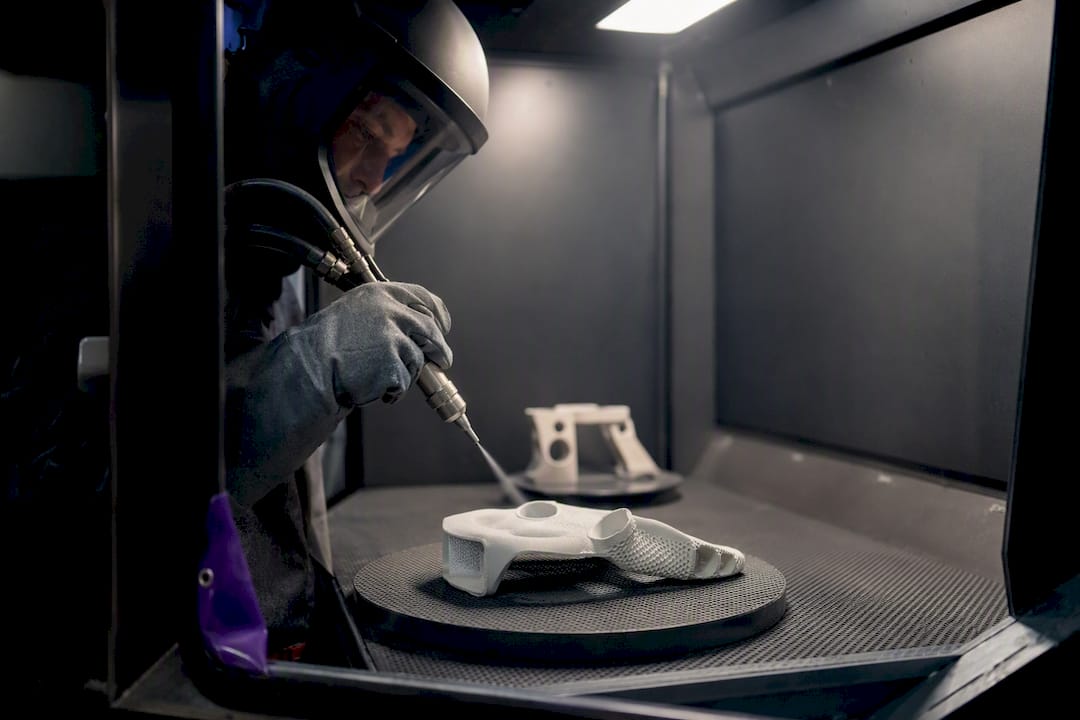
Pour du PA12, une plage de pression comprise entre 1,5 et 4 bars constitue un point de départ raisonnable, à affiner systématiquement sur une éprouvette avant de traiter un lot complet. Une pression trop élevée arrondit les arêtes vives et peut faire perdre des détails de gravure ou de texturation fine ; une pression trop faible laisse subsister le grain granuleux caractéristique du SLS brut.
Le protocole d’usage suit quelques règles simples mais souvent négligées : maintenir une distance constante entre la buse et la pièce, travailler par passes croisées à angle variable pour éviter les zones d’ombre, et masquer systématiquement les faces d’assemblage ou les portées de joint qui doivent conserver leur cote d’origine.
Organisation du poste et maintenance
Une cabine de microbillage efficace repose sur un cycle fermé : le média projeté est récupéré par un cyclone, dépoussiéré, puis retamisé avant réinjection. L’humidité de l’air d’exploitation fausse la granulométrie perçue par l’opérateur et peut faire dériver le rendu de surface d’un lot à l’autre, ce qui justifie l’installation d’un sécheur d’air sur les postes à fort débit, comme le souligne Captens dans son guide sur les équipements de finition. La maintenance régulière des tamis de recyclage du média conditionne directement la constance des résultats entre deux séries.
Conseil de pro : Conservez toujours une éprouvette témoin non traitée par lot de production. Elle sert de référence visuelle en cas de contestation qualité et permet de vérifier, plusieurs mois après, que le rendu de microbillage n’a pas dérivé.
Polissage, tribofinition et lissage vapeur : quelle méthode choisir ?
Les trois grandes familles de lissage n’offrent pas le même compromis entre rugosité obtenue, risque dimensionnel et coût d’accès.
- Polissage manuel : intervention ciblée sur des zones précises, effet variable selon la compétence de l’opérateur, adapté aux petites séries ou aux retouches localisées.
- Tribofinition (polissage en masse) : traite plusieurs pièces simultanément dans un tambour vibrant, économique pour de gros lots, mais le choc entre le média et la pièce peut détériorer des géométries fines ou souples si le protocole n’a pas été validé au préalable.
- Lissage par vapeur : réduit la rugosité de manière spectaculaire, passant typiquement de 5 à 8 µm à 1 ou 2 µm de Ra en un cycle de 30 à 60 minutes, tout en fermant une bonne partie de la porosité de surface.
Le lissage vapeur reste la méthode la plus efficace pour obtenir une pièce quasi étanche sans usinage complémentaire, mais elle exige des machines dédiées et une chimie validée pour le solvant employé. Cette technique affecte parfois les petits détails et peut faire dériver légèrement une tolérance serrée : elle ne se choisit jamais sans essai préalable sur éprouvette représentative de la géométrie finale.
Le critère de sélection tient en quatre points : le volume de la série (la tribofinition devient rentable au delà d’un certain nombre de pièces par mois), le budget machine disponible, la répétabilité exigée par le cahier des charges, et la compatibilité du matériau avec la chimie employée. Pour des séries modestes ou des géométries complexes, l’externalisation vers un prestataire équipé reste souvent plus pertinente qu’un investissement interne dont le coût peut atteindre 150 000 à 400 000 € selon la technologie retenue.
Teinture, peinture et revêtements fonctionnels sur pièces SLS
La teinture industrielle du polyamide pénètre la surface sur quelques centaines de micromètres, ce qui la distingue nettement d’une simple peinture de surface. Le protocole repose sur un bain chauffé entre 80 et 100 °C, avec un contrôle strict du temps d’immersion et du rapport volume de bain sur masse de pièces : bricoler ce process avec des bains non régulés conduit à des résultats non reproductibles d’un lot à l’autre.
Pour la peinture, la préparation de surface (dégraissage, parfois une couche primaire) conditionne l’adhérence du topcoat. Les laques UV offrent une bonne tenue mécanique et un séchage rapide, adaptées aux pièces manipulées fréquemment.
- Teinture par immersion : couleur homogène, pénétration en profondeur, sans surépaisseur mesurable
- Peinture primaire + topcoat : rendu personnalisable, mais ajoute une épaisseur de quelques dizaines de micromètres à contrôler sur cotes critiques
- Revêtements céramiques ou métallisation : apportent une fonction (résistance à l’abrasion, conductivité) mais modifient sensiblement les dimensions et demandent une validation dimensionnelle systématique
La gestion des effluents de teinture n’est pas un détail administratif. Les bains usagés contiennent des colorants et parfois des additifs réglementés : leur traitement doit respecter la réglementation applicable aux rejets industriels, ce qui pèse dans le choix entre internalisation et sous-traitance d’un poste teinture.
Usinage, taraudage et inserts après SLS : ce qu’il faut savoir
Certaines faces fonctionnelles nécessitent une reprise mécanique que le post-traitement de surface ne peut pas remplacer. Un plan de joint, une portée de roulement ou un alésage de précision demandent souvent un passage en usinage CNC après impression.
- Séparer clairement les zones à usiner du reste de la pièce dès la conception, avec une surépaisseur de matière dédiée à l’enlèvement
- Adapter vitesses de coupe et outils à la nature du PA12 fritté, plus abrasif pour l’outil qu’un plastique injecté classique
- Privilégier un insert métallique rapporté plutôt qu’un taraudage direct dans le polyamide dès que l’assemblage subit des cycles de serrage répétés ou une charge importante
- Réserver le taraudage direct aux épaisseurs de paroi suffisantes et aux assemblages peu sollicités mécaniquement
Le contrôle dimensionnel après reprise mécanique doit vérifier les cotes fonctionnelles critiques, généralement au pied à coulisse ou par machine de mesure tridimensionnelle selon la tolérance visée. Dans des applications défense ou medtech, ces reprises accompagnent souvent une exigence de traçabilité complète, du lot de poudre jusqu’à l’opération d’usinage final. Pour les opérations d’assemblage complémentaires comme le soudage de sous ensembles métalliques associés, les techniques de soudure TIG sur inox restent une référence utile à connaître pour les intégrateurs qui combinent pièces imprimées et structures métalliques.
Comment valider un protocole de post-traitement en production ?
Une fiche de finition par famille de pièces reste la meilleure garantie contre les dérives de série. Elle formalise le matériau, la face esthétique de référence, les tolérances critiques et le niveau de propreté attendu, une pratique que recommande explicitement Captens dans son guide de sélection d’outils de post-traitement.
- Définir les critères d’acceptation sur éprouvette : rugosité Ra cible, étanchéité si requise, cote dimensionnelle de référence.
- Enregistrer systématiquement les paramètres appliqués : média utilisé, pression, durée, opérateur, numéro de lot de poudre.
- Conserver ces enregistrements comme preuve de traçabilité en cas de réclamation client ou d’audit qualité.
- Décider d’externaliser une étape lorsque le coût d’investissement dépasse le volume réellement traité, ou que la sécurité chimique dépasse les moyens internes disponibles.
Cas pratique : structurer une chaîne de finition pour un lot industriel
Sur un portefeuille de pièces mêlant prototypes fonctionnels et petites séries, une classification simple peut être appliquée : usage interne et tolérance large restent au brut dépoudré, exposition client ou assemblage visible passent au microbillage, étanchéité ou aspect haut de gamme déclenchent la finition avancée. Le seuil d’internalisation d’un poste dépend du volume mensuel et du coût unitaire visé : au delà de quelques centaines de pièces par mois, un investissement en microbillage devient souvent rentable ; en deçà, la sous-traitance reste plus économique.
Chaque famille de pièces dispose d’une fiche de lot enregistrant matériau, paramètres et validation sur éprouvette avant lancement série. Pour évaluer votre portefeuille pièces, un audit de finition ou une demande de devis projet permet de cadrer précisément le flux adapté.
Ce que la plupart des cahiers des charges oublient de préciser
La rugosité de surface obsède souvent les cahiers des charges, alors que la vraie variable qui casse les délais de production, c’est l’absence de fiche de finition standardisée par famille de pièces. J’ai vu trop de commandes industrielles spécifier un Ra cible en microns sans jamais préciser le protocole de validation qui garantit sa reproductibilité d’un lot à l’autre.
Le réflexe dominant consiste à choisir le lissage le plus poussé « pour être sûr », ce qui gonfle les coûts et les délais sans bénéfice réel pour des pièces qui n’exigeront jamais d’étanchéité. À l’inverse, sous-estimer le risque de poudre piégée dans un filetage avant lissage chimique reste l’erreur la plus coûteuse : elle se découvre souvent après coup, quand la pièce a déjà durci de façon irréversible.
Priorité numéro un pour un responsable manufacturing : formaliser la fiche de finition et l’enregistrement des paramètres avant de discuter du choix de média ou de la chimie de teinture. Le protocole documenté vaut plus que la technologie choisie.
— romain
Confiez votre post-traitement SLS à un bureau qui documente chaque étape
Contrairement à un atelier qui livre une pièce brute sans protocole écrit, chaque flux de finition peut être formalisé par une fiche de lot traçable, du dépoudrage jusqu’à la validation dimensionnelle finale.

Notre atelier basé en Essonne propose l’ensemble de la chaîne de post-traitement SLS : dépoudrage en enceinte aspirée, microbillage calibré par matériau, lissage et teinture pour les faces esthétiques, reprises d’usinage CNC 4 axes pour les cotes critiques, et validation sur éprouvette avant lancement série. Notre bureau d’études mécanique intervient en amont pour anticiper les zones fonctionnelles à protéger, avec une documentation technique complète pour vos exigences de traçabilité, y compris en secteur défense ou medtech. Pour cadrer précisément le flux adapté à votre portefeuille pièces, demandez un devis pour votre projet SLS et obtenez une lecture technique de vos contraintes de finition avant lancement de série.
Sources
- SLS Post-Processing in 5 Steps from Powder to Part - PrecisionFab
- Guide to SLS Post-Processing Techniques: Media Blasting, Smoothing, Coating, Coloring, and More | Formlabs
- Outils de post-traitement SLS : choisir la finition | Captens
Questions fréquentes
Qu’est-ce que l’impression SLS exactement ?
Le frittage laser sélectif (SLS) fabrique des pièces en fusionnant couche par couche une poudre de polyamide sous l’action d’un laser, sans support requis grâce à la poudre environnante qui joue ce rôle.
Pourquoi une pièce SLS ressort granuleuse de l’imprimante ?
La surface brute affiche naturellement une rugosité de Ra 7 à 12 µm due à la structure de la poudre frittée ; seul un sablage, un microbillage ou un lissage ultérieur corrige cet aspect.
Combien coûte une heure d’impression 3D ?
Le coût horaire varie fortement selon la technologie, le matériau et le taux de remplissage de la machine ; une demande de devis personnalisée reste le moyen le plus fiable d’obtenir un chiffrage précis pour un projet donné.
Recommandations
- Bénéfices clés de l’impression 3D SLA pour l’industrie
- Contrôle qualité impression 3D : procédures et bonnes pratiques
- Guide pratique : choisir le bon matériau pour l’impression 3D
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.