

Porosité SLS et imprégnation : que valide vraiment ce post-traitement ?
Comprenez quand l'imprégnation rend une pièce SLS étanche, ses limites face à la porosité interne et comment valider le procédé avant production.
L’imprégnation améliore l’étanchéité et la nettoyabilité des pièces SLS présentant une porosité de surface ouverte, mais elle ne corrige pas la porosité interne structurale liée aux paramètres de frittage. Avant tout déploiement en série, elle exige une validation sur éprouvette et un test d’étanchéité documenté. Un accompagnement est possible pour cette qualification, de l’essai matière jusqu’à la pièce SLS livrée avec fiche de lot.
En bref:
- L’imprégnation ne corrige que la porosité de surface accessible et ne doit pas être utilisée pour des pièces soumises à des charges mécaniques critiques ou ayant une porosité interne importante difficile à atteindre.
- La technique d’imprégnation par résine offre une étanchéité optimale mais nécessite des tests spécifiques pour chaque lot, car la compatibilité chimique dépend fortement du matériau et du lot de poudre.
- Le procédé de lissage vapeur réduit la rugosité de surface de 72 à 81 %, améliorant la résistance à la perméabilité mais sans combler la porosité interne profonde.
- La validation de l’efficacité passe par des contrôles précis comme la tomographie X, la Pycnométrie, et les tests d’étanchéité, en utilisant des éprouvettes représentatives avant validation en série.
- La priorité consiste à optimiser le matériau, le design et les paramètres de fabrication avant d’envisager l’imprégnation, qui reste un traitement de surface réservé aux besoins spécifiques.
Table des matières
- Quand envisager l’imprégnation d’une pièce SLS ?
- Quelles techniques d’imprégnation et de lissage pour le SLS ?
- Quels sont les gains réels et les limites mécaniques de l’imprégnation ?
- Comment mesurer et valider l’efficacité de l’imprégnation ?
- Quelles bonnes pratiques et règles de sécurité pour l’imprégnation SLS ?
- Faut-il systématiser l’imprégnation dans un flux de production SLS ?
- Comment obtenir un devis pour vos essais d’imprégnation SLS ?
- Sources
- Questions fréquentes
Quand envisager l’imprégnation d’une pièce SLS ?
L’imprégnation répond à trois objectifs fonctionnels précis : rendre une pièce étanche à un fluide ou un gaz, faciliter son nettoyage en supprimant la rugosité qui piège les résidus, ou renforcer la résistance superficielle à l’abrasion. Elle n’a jamais vocation à “boucher” une pièce mal frittée.
Une pièce est éligible quand sa porosité reste ouverte et accessible en surface, que ses canaux internes permettent la pénétration du produit d’imprégnation, et qu’aucun défaut interne majeur n’a été détecté au préalable. Ces vides proviennent directement des paramètres de fabrication : la densité d’énergie du laser, sa vitesse de balayage et l’espacement de hachure conditionnent directement la porosité mesurée sur pièces SLS, tout comme la granulométrie et l’état de la poudre recyclée.
À l’inverse, plusieurs scénarios rendent l’imprégnation inutile, voire risquée :
- Pièces structurelles soumises à des charges de fatigue significatives, où la porosité interne pilote la durée de vie.
- Pièces très flexibles, où le revêtement peut se fissurer sous déformation répétée.
- Porosité interne importante et non accessible, qu’aucun liquide d’imprégnation ne peut atteindre.
- Cahier des charges exigeant une résistance mécanique certifiée sans marge d’incertitude sur le procédé.
Dans ces cas, la réponse se trouve en amont : optimisation des paramètres SLS et du design, pas en aval sur la pièce finie.
Quelles techniques d’imprégnation et de lissage pour le SLS ?
Trois familles de traitements dominent le post-traitement des pièces SLS en polyamide 12, chacune avec un principe et un champ d’action distinct.
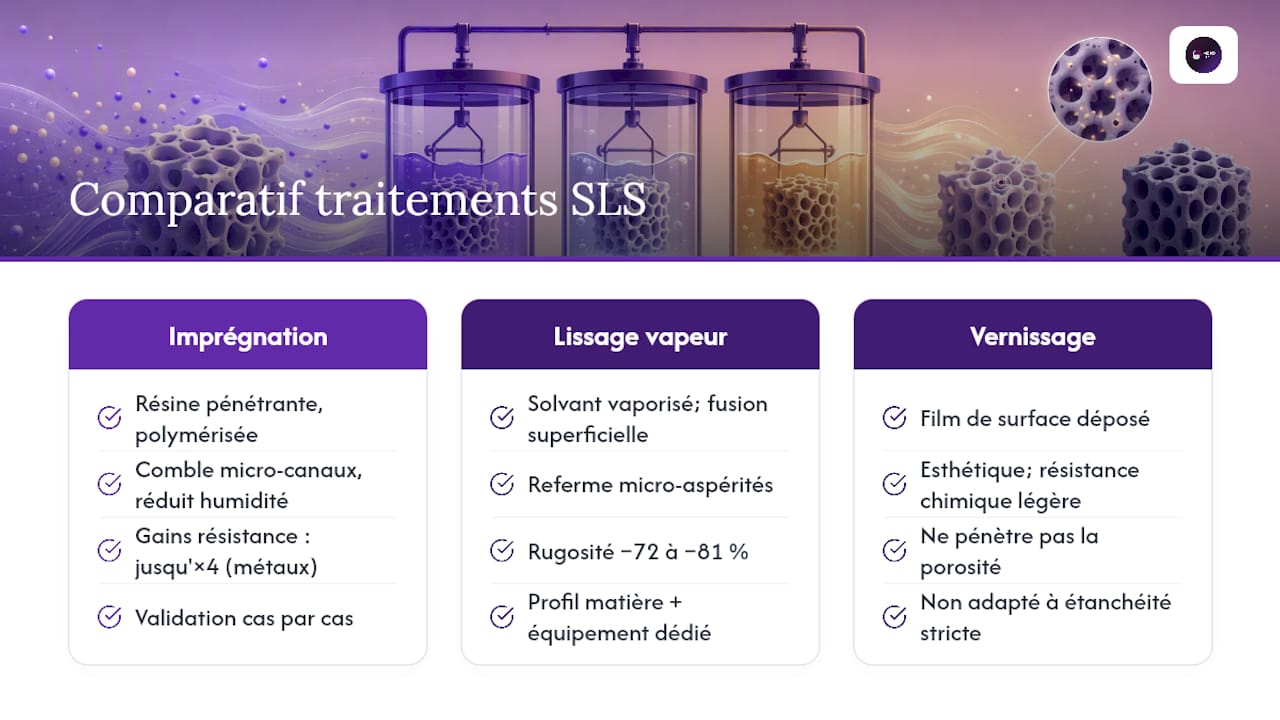
L’imprégnation par résine consiste à faire pénétrer un liquide à faible viscosité dans le réseau poreux ouvert, puis à le polymériser. Le produit comble les micro-canaux accessibles depuis la surface, ce qui améliore l’étanchéité et réduit l’absorption d’humidité. Des essais d’infiltration sur pièces métalliques frittées montrent des gains de résistance pouvant atteindre environ 4 fois la valeur initiale dans certains tests, mais cette extrapolation aux polymères SLS reste à valider au cas par cas : la chimie de la résine et la nature du substrat changent tout.
Le lissage vapeur fonctionne différemment : il fait fondre localement une fine couche de matière superficielle grâce à un solvant vaporisé, ce qui referme les micro-aspérités sans ajouter de matériau étranger. Les gains sont mesurables et significatifs, avec des réductions de rugosité de surface de 72 à 81 % selon les protocoles testés. L’enveloppe ainsi créée diminue la perméabilité de la peau de la pièce, mais chaque matériau nécessite son propre profil de traitement et un équipement dédié.
Le vernissage technique, plus simple à mettre en œuvre, dépose un film de surface sans chercher à pénétrer la porosité en profondeur. Il convient surtout à des besoins esthétiques ou de résistance chimique légère, pas à l’étanchéité stricte.
Avant tout choix, un microbillage ou une tribofinition homogénéise généralement la surface pour préparer l’adhérence du traitement retenu.
Conseil de pro : ne validez jamais une résine d’imprégnation sur la base de sa fiche technique seule. Testez la compatibilité chimique sur une éprouvette issue du même lot de poudre que votre production, car deux lots de PA12 recyclé à des taux différents réagissent rarement de la même façon au solvant.
Quels sont les gains réels et les limites mécaniques de l’imprégnation ?
L’imprégnation agit sur la peau de la pièce, pas sur son cœur. Quand les amorces de fissure démarrent depuis une porosité superficielle, colmater cette surface peut retarder l’initiation de la fissure et améliorer le comportement en fatigue. Mais si la porosité critique se situe à l’intérieur du volume, hors de portée du liquide d’imprégnation, le traitement n’a strictement aucun effet sur la tenue mécanique.
À retenir : les analyses de la littérature sur le SLS convergent sur un point : le matériau et les paramètres de frittage pèsent davantage sur la porosité finale que n’importe quel post-traitement. L’imprégnation reste un correctif de surface, jamais un substitut à une conception mal maîtrisée.
Deux risques concrets accompagnent ces traitements. D’abord, un risque dimensionnel : la résine ajoute une fine couche de matière et donc une masse supplémentaire, ce qui peut sortir une pièce de sa tolérance sur des cotes fonctionnelles serrées. Ensuite, un risque de fissuration du revêtement sur les pièces flexibles ou soumises à des cycles de déformation répétés, le film rigide ne suivant pas l’élongation du polyamide.
La priorité opérationnelle reste donc claire : optimiser d’abord le matériau, le design et l’orientation de fabrication additive, et réserver l’imprégnation aux besoins fonctionnels qu’elle sait réellement traiter, étanchéité et propreté de surface en tête.
Comment mesurer et valider l’efficacité de l’imprégnation ?
Un protocole de contrôle sérieux combine plusieurs méthodes selon la nature du défaut recherché.
- Tomographie par rayons X (CT scan) : seule technique capable de révéler la porosité interne non accessible en surface, indispensable pour les pièces critiques.
- Pycnométrie ou pesée comparative : mesure la densité globale de la pièce par rapport à la densité théorique du matériau, donnant un taux de porosité global rapide à obtenir.
- Test d’étanchéité : mise sous pression ou immersion pour vérifier concrètement l’absence de fuite après imprégnation, le critère le plus parlant pour un usage fonctionnel.
- Essais mécaniques comparatifs avant/après traitement : traction ou flexion sur éprouvettes jumelles pour objectiver le gain réel apporté par l’imprégnation.
| Méthode de contrôle | Ce qu’elle révèle | Cas d’usage typique |
|---|---|---|
| Tomographie CT | Porosité interne, taille et répartition des vides | Pièces critiques, sous-traitance laboratoire |
| Pycnométrie / pesée comparative | Taux de porosité global de la pièce | Contrôle rapide en atelier |
| Test d’étanchéité | Présence de fuite après traitement | Validation fonctionnelle avant série |
| Essai mécanique avant/après | Gain réel en résistance ou fatigue | Qualification d’un nouveau procédé |
La qualification s’appuie sur des éprouvettes représentatives du lot, des critères d’acceptation définis à l’avance et une fréquence d’échantillonnage cohérente avec le volume de production. Sur une géométrie complexe ou un budget contraint, la tomographie se sous-traite ponctuellement en laboratoire spécialisé plutôt que d’être systématisée sur chaque lot.
Quelles bonnes pratiques et règles de sécurité pour l’imprégnation SLS ?
La séquence opératoire suit un ordre logique, chaque étape conditionnant la qualité de la suivante. Le post-traitement SLS s’appuie sur une séquence robuste : refroidissement complet du lot dans le bac, dépoudrage contrôlé, microbillage, préparation de surface, puis opération fonctionnelle (imprégnation, lissage ou vernissage), séchage et contrôle final.
- Refroidissement progressif du bloc de poudre avant démoulage, pour éviter les déformations résiduelles.
- Dépoudrage en cabine dédiée, avec récupération et tamisage de la poudre non frittée.
- Microbillage ou tribofinition pour homogénéiser la rugosité avant traitement.
- Application du produit d’imprégnation dans un environnement contrôlé, avec temps de séchage respecté.
- Contrôle final par test d’étanchéité et enregistrement de la fiche de lot.
Côté sécurité, les solvants utilisés en imprégnation et en lissage vapeur exigent une ventilation adaptée, des équipements de protection individuelle, une lecture attentive des fiches de données de sécurité, et idéalement des machines fermées pour contenir les vapeurs. La gestion des déchets solvantés se planifie en amont, pas après coup.
Conseil de pro : ne lancez jamais une série sans fiche de lot renseignant matériau, orientation d’impression et paramètres de frittage. C’est ce document qui permet de remonter la cause d’un défaut d’étanchéité découvert six mois plus tard sur une pièce en service.
La décision d’internaliser ou de sous-traiter dépend du volume, des compétences disponibles et du niveau de risque accepté sur les solvants. En dessous d’un certain volume, la sous-traitance vers un atelier équipé reste souvent plus rationnelle que l’investissement en cabine dédiée.
Faut-il systématiser l’imprégnation dans un flux de production SLS ?
Ma conviction, après avoir observé de nombreux cahiers des charges mal calibrés, c’est que l’imprégnation souffre d’une réputation disproportionnée par rapport à ce qu’elle traite réellement. Trop de projets l’utilisent comme un pansement sur une pièce dont les paramètres de frittage n’ont jamais été correctement optimisés, alors que le vrai levier se trouve en amont, sur la densité d’énergie et l’orientation de fabrication.
Chez Mc3dline, l’approche part toujours de l’éprouvette : caractériser le besoin fonctionnel réel, tester la résine ou le lissage sur un échantillon représentatif du lot de poudre, puis qualifier avant de lancer une série pilote. Cette démarche évite l’écueil classique consistant à généraliser un résultat obtenu sur une géométrie simple à une pièce complexe aux parois fines.
Si vous portez un projet nécessitant une étanchéité fonctionnelle sur pièce SLS, la meilleure donnée que vous puissiez nous transmettre reste votre cahier des charges technique complet, matériau, contraintes d’usage et tolérances comprises.
— romain
Comment obtenir un devis pour vos essais d’imprégnation SLS ?
Face à un bureau d’études généraliste, Mc3dline offre un avantage concret pour ce type de projet : la même équipe conçoit, fabrique en SLS PA12 et qualifie le post-traitement, sans rupture de traçabilité entre le bureau d’études et l’atelier de production.

Notre atelier basé en Essonne dispose d’un environnement en salle blanche pour les opérations sensibles, utile quand l’imprégnation ou le lissage vapeur exige un contrôle strict de l’environnement de traitement. Nous réalisons des essais d’imprégnation sur éprouvettes, la qualification par test d’étanchéité, puis la montée en production pilote avec fiche de lot associée à chaque série. Pour un projet R&D nécessitant cette validation avant série, vous pouvez consulter notre retour d’expérience sur l’intégration de l’impression 3D en phase de développement.
Décrivez votre cahier des charges technique, matériau visé, contraintes d’étanchéité ou de tenue mécanique, et demandez un devis pour vos essais d’imprégnation SLS.
Sources
- Polymers — porosity in SLS parts (review, ED metric)
- Formlabs — Guide du lissage à la vapeur pour l’impression 3D SLS
- Study on polymer infiltrating metallic parts by SLS (DOI reference)
Questions fréquentes
L’imprégnation supprime-t-elle toute la porosité d’une pièce SLS ?
Non. Elle traite uniquement la porosité de surface accessible au liquide, jamais la porosité interne enfermée dans le volume de la pièce, qui dépend des paramètres de frittage d’origine.
Quelle méthode choisir entre imprégnation résine et lissage vapeur ?
L’imprégnation résine cible l’étanchéité en comblant les micro-canaux ouverts, tandis que le lissage vapeur réduit surtout la rugosité de surface, avec des baisses de 72 à 81 % mesurées selon les protocoles ; le choix dépend de l’usage final visé.
Comment mesurer la porosité d’une pièce SLS avant traitement ?
La tomographie par rayons X révèle la porosité interne, tandis que la pycnométrie ou la pesée comparative donnent rapidement un taux de porosité global à partir de la densité mesurée.
L’imprégnation peut-elle fragiliser une pièce flexible ?
Oui, le film déposé peut se fissurer sous déformation répétée si la pièce travaille en flexion cyclique, ce qui rend cette technique peu adaptée aux composants souples.
Mc3dline réalise-t-il des essais d’imprégnation sur éprouvettes ?
Il est possible de qualifier les traitements d’imprégnation SLS par essais sur éprouvettes représentatives avant tout passage en série, avec traçabilité par fiche de lot.
Recommandations
- SLS – Frittage sélectif par laser sensationnel
- Impression 3D SLS PA12 en Ligne
- Guide pratique : choisir le bon matériau pour l’impression 3D
- Contrôle qualité impression 3D : procédures et bonnes pratiques
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.