

Ingénieurs : protocole et valeurs 121–138 °C pour le polycarbonate FDM
Protocoles et valeurs (buse 280–310 °C, plateau 130–150 °C, séchage 4–8 h) pour imprimer le polycarbonate en FDM industriel. Liste de contrôle MC3D Line.
Le polycarbonate en FDM industriel s’impose dès qu’une pièce doit encaisser une charge mécanique sérieuse au delà de 100 à 120 °C, là où l’ABS ou le PETG plient. Encore faut-il en payer le prix process : une imprimante à enceinte chauffée, un hotend capable de monter à 280-310 °C, et un filament séché avec rigueur. Sans ces trois conditions, le warping et la chute de résistance mécanique annulent l’intérêt du matériau. Pour des exigences moindres, le PETG, l’ABS ou le PA restent souvent plus simples à mettre en œuvre.
En bref:
- La fabrication en FDM industrielle du polycarbonate nécessite une enceinte chauffée, un hotend tout métal capable de monter à plus de 280 °C, et un filament soigneusement séché pour éviter warping et faiblesse mécanique.
- La résistance mécanique du polycarbonate en impression 3D oscille entre 65 et 72 MPa en traction, mais peut chuter de 30 à 50 % dans l’axe de construction, selon la géométrie et le procédé.
- Les machines adaptées pour l’impression PC en industrie doivent disposer d’une enceinte active à 90-120 °C, d’une détection de fin de filament et d’une alimentation stable, pour éviter fissures et délaminages.
- La réussite nécessite un processus précis : séchage du filament 4 à 8 heures, réglage de la température de la buse entre 280 et 310 °C, et impression à vitesse modérée pour limiter la porosité interne.
- Le PC est idéal pour des pièces mécaniques exposées à la chaleur et aux impacts, comme gabarits, prototypes ou pièces en environnement industriel, mais peu pour les sollicitations cycliques ou températures supérieures à 150 °C.
Table des matières
- Quelles sont les propriétés techniques du polycarbonate FDM industriel ?
- Quelle machine choisir pour imprimer du PC en industrie ?
- Quels réglages appliquer pour imprimer du PC en FDM ?
- Comment concevoir une pièce pour limiter le warping et la fragilité inter-couche ?
- Dans quelles applications le PC FDM a-t-il vraiment sa place ?
- PC, ABS, PETG ou ULTEM : comment trancher ?
- Quel budget prévoir et à partir de quel volume l’injection devient-elle rentable ?
- Que retenir de l’expérience terrain sur le PC industriel ?
- Quand planifier l’industrialisation d’une pièce en PC ?
- Une prestation FDM industrielle pensée pour les pièces en polycarbonate
- Sources
- Questions fréquentes
Quelles sont les propriétés techniques du polycarbonate FDM industriel ?
Le polycarbonate imprimé en FDM industriel affiche une résistance à la traction qui se situe généralement entre 65 et 72 MPa, avec un module d’élasticité proche de 2 200 à 2 400 MPa selon le grade et l’orientation d’impression. La température de transition vitreuse (Tg) ou la déflexion thermique sous charge (HDT) est suffisamment élevée pour que le PC surpasse l’ABS sur les applications exposées à la chaleur.
Ces chiffres masquent une réalité process incontournable : l’anisotropie. Un dépôt en couches produit toujours une résistance plus faible dans l’axe Z que dans le plan XY.
- Résistance en traction (XY) : 65 à 72 MPa
- Module d’élasticité : 2 200 à 2 400 MPa
- Tg/HDT : 121 à 138 °C selon grade
- Perte de résistance en Z pouvant être importante selon la géométrie et le procédé.
Donnée clé : une étude sur l’anisotropie en fabrication additive confirme que la résistance mécanique peut chuter de 30 à 50 % dans l’axe de construction, un écart qui doit orienter chaque décision de conception. Le PC chargé fibre de verre ou carbone gagne en rigidité mais perd en allongement à la rupture, tandis que les blends PC-ABS sacrifient une partie de la tenue thermique pour une meilleure imprimabilité.
Quelle machine choisir pour imprimer du PC en industrie ?
Une imprimante de bureau ne suffit pas. Le PC réclame un hotend tout métal, avec une buse en acier ou carbure pour les grades chargés, capable de tenir des températures élevées sans dérive thermique. Le plateau doit chauffer à une température élevée, et l’enceinte doit maintenir une température active pour éviter un différentiel thermique brutal entre les couches.
- Hotend tout métal, buse acier ou carbure selon charge
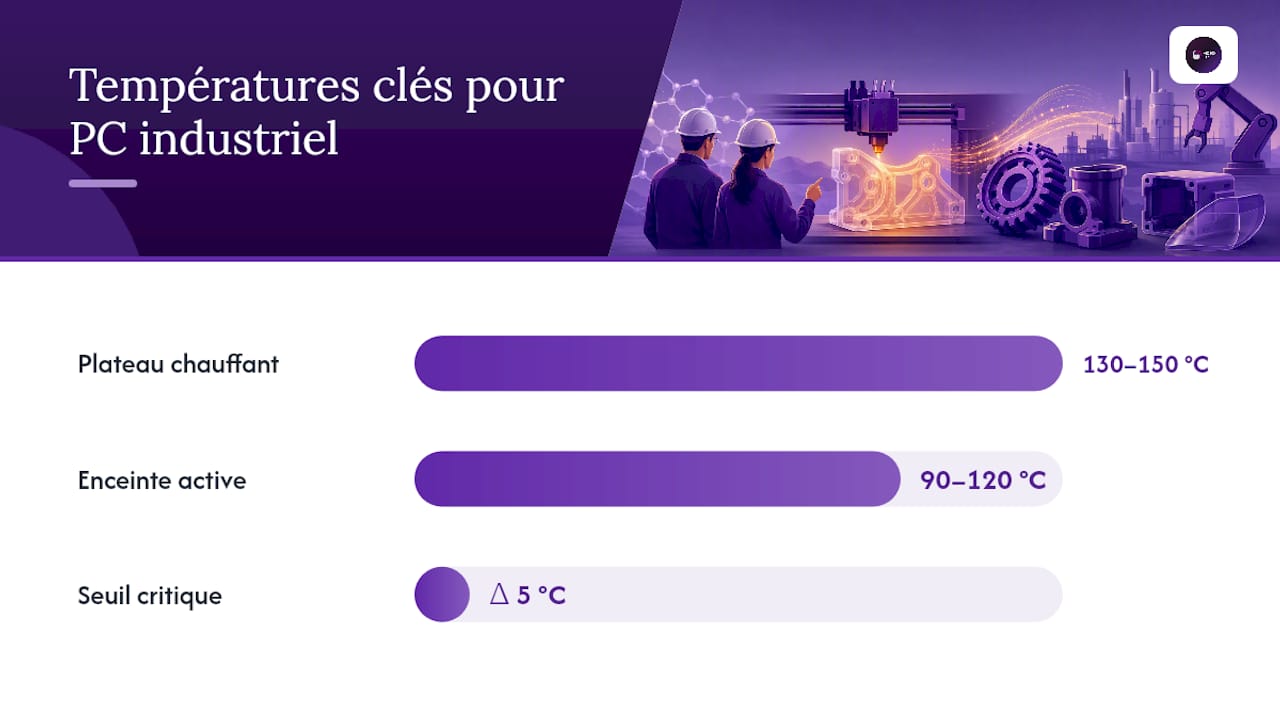
- Plateau chauffant 130 à 150 °C
- Enceinte active 90 à 120 °C
- Filtration COV/HEPA et détection de fin de filament
- Alimentation stable et capteurs de température redondants
Ces conditions expliquent pourquoi les imprimantes de bureau classiques restent inadaptées au PC industriel : sans enceinte pilotée, le gradient thermique entre le cœur de la pièce et sa périphérie génère fissures et délaminations.
Conseil de pro : Vérifiez la répétabilité de votre machine sur plusieurs cycles avant de valider un poste pour de la petite série. Un écart de température de plateau de seulement 5 °C entre deux impressions suffit à faire varier significativement l’adhérence inter-couche.
Quels réglages appliquer pour imprimer du PC en FDM ?
La réussite d’une pièce PC tient à une séquence précise, du séchage du filament jusqu’au refroidissement de la pièce finie.
- Sécher le filament 4 à 8 heures à 70-80 °C, ou selon la fiche du fabricant, puis le stocker en caisson étanche jusqu’à l’impression.
- Régler la buse entre 280 et 310 °C selon le grade, en visant le bas de la fourchette pour les PC purs et le haut pour les grades chargés fibre.
- Fixer le plateau à 130-150 °C et l’enceinte à 90-120 °C pour homogénéiser le refroidissement.
- Imprimer à vitesse modérée, entre 30 et 50 mm/s, en désactivant généralement la ventilation de couche.
- Pour les filaments chargés fibre de verre ou carbone, réduire encore la vitesse, opter pour une buse plus large et limiter les rétractions agressives qui usent prématurément l’orifice.
Le filament PC est fortement hygroscopique : un séchage insuffisant génère de la porosité interne et fragilise la pièce, un défaut souvent invisible à l’œil nu mais destructeur en tenue mécanique.
Comment concevoir une pièce pour limiter le warping et la fragilité inter-couche ?
L’orientation de la pièce détermine sa tenue réelle. Il faut aligner les sollicitations principales avec le plan XY plutôt que l’axe Z, où la résistance est généralement plus faible.
- Orienter les efforts dominants dans le plan des couches, jamais perpendiculairement
- Éviter les angles vifs : privilégier congés et nervures pour diffuser les contraintes
- Choisir un remplissage et des transitions de section progressives pour limiter le retrait différentiel
- Prévoir des features d’assemblage plutôt que des perçages fragilisants après coup
- Envisager un recuit contrôlé, une infiltration ou un usinage de finition selon la fonction visée
Ces règles de conception rejoignent celles évoquées dans notre guide sur le choix des matériaux pour l’impression 3D, où l’orientation figure parmi les leviers les plus sous-estimés par les bureaux d’études.
Dans quelles applications le PC FDM a-t-il vraiment sa place ?
Le PC industriel trouve sa légitimité sur des pièces qui combinent charge mécanique et exposition thermique : gabarits d’assemblage chauffants, outillages de production, prototypes fonctionnels destinés à des essais en environnement chaud, ou pièces exposées à des chocs répétés.
- Outillages chauffants et gabarits de contrôle en ligne de production
- Prototypes fonctionnels validant une tenue thermique avant industrialisation
- Pièces exposées à des impacts, en aéronautique, automobile et électronique
- Boîtiers et supports techniques en environnement industriel exigeant
Il faut en revanche éviter le PC quand la pièce subit de la fatigue cyclique intense, du frottement continu, ou des températures dépassant 150 °C : d’autres polymères, voire l’usinage, deviennent plus pertinents dans ces cas.
PC, ABS, PETG ou ULTEM : comment trancher ?
Le choix du matériau dépend d’un compromis entre exigence technique et facilité de mise en œuvre.
- PC : rigidité et tenue thermique élevées, mais process contraignant (séchage, enceinte, températures hautes)
- ABS : plus simple à imprimer, températures plus basses, bon compromis prix/usage pour des pièces moins exigeantes
- PETG : tolérant, peu technique, mais HDT limitée qui exclut les usages thermiques sérieux
- ULTEM/PEEK : tenue thermique et chimique supérieure, réservés aux besoins extrêmes en raison d’un coût nettement plus élevé
Le polycarbonate se positionne ainsi comme un compromis entre les matériaux courants et les polymères haute performance, couvrant une large part des besoins industriels sans basculer vers le budget des thermoplastiques les plus techniques.
Quel budget prévoir et à partir de quel volume l’injection devient-elle rentable ?
Le coût machine horaire d’une imprimante industrielle capable de traiter ce matériau tourne autour de 12 à 25 € par heure, et une pièce type de 100 grammes revient souvent entre 15 et 80 € selon sa complexité géométrique.
- Filament PC : 80 à 180 €/kg selon grade
- Coût machine horaire : 12 à 25 €/h
- Pièce type (100 g) : 15 à 80 € selon complexité
- Seuil où l’injection devient compétitive : environ 500 à 1 500 pièces selon la complexité
Au delà de ce seuil, l’injection plastique reprend l’avantage économique. En dessous, la FDM industrielle reste la voie la plus rapide pour valider une géométrie ou lancer une petite série sans investir dans un outillage.
Que retenir de l’expérience terrain sur le PC industriel ?
Chez Mc3dline, l’impression de pièces en polycarbonate s’appuie sur une Fortus 380mc, une machine industrielle à enceinte pilotée, associée à un bureau d’études capable d’ajuster la conception avant lancement. La production de petites séries en PC exige une checklist stricte pour rester répétable d’un lot à l’autre.
- Validation matière avant lancement (grade, certification, traçabilité lot)
- Protocole de séchage documenté et vérifié à chaque changement de bobine
- Fichier machine figé et archivé pour chaque référence de pièce
- Contrôle qualité dimensionnel et essais mécaniques ciblés sur échantillons
Conseil de pro : Numérotez chaque lot de filament et conservez les paramètres machine associés. En cas de non-conformité sur une série, cette traçabilité permet d’isoler la cause en quelques minutes plutôt qu’en plusieurs jours.
Quand planifier l’industrialisation d’une pièce en PC ?
Avant toute série, il faut valider la matière, figer les paramètres et documenter chaque essai. Le cadre proposé par la norme SAE ARP7043, bien que pensé pour l’aéronautique, offre une méthodologie transposable à d’autres secteurs pour structurer la qualification. Surveillez aussi l’arrivée de grades PC modifiés et d’outils de contrôle process automatisés qui réduisent la variabilité. Prototypez, pilotez un petit lot, puis seulement ensuite industrialisez.
— romain
Une prestation FDM industrielle pensée pour les pièces en polycarbonate
Beaucoup d’ateliers proposent de l’impression PC sans enceinte pilotée ni protocole de séchage documenté, ce qui expose vos pièces critiques à des non-conformités difficiles à détecter avant montage. Le bureau de fabrication additive utilise une machine industrielle et un bureau d’études intégré pour livrer des pièces qualifiées dès le premier lot, avec traçabilité matière et contrôle dimensionnel systématique.

Que vous ayez besoin d’un prototype fonctionnel haute température ou d’une petite série de pièces en polycarbonate, notre équipe évalue la faisabilité avant tout engagement. Pour les projets nécessitant un accompagnement conception complet, notre bureau d’études mécaniques peut aussi ajuster votre pièce pour limiter l’anisotropie dès la phase de dessin. Contactez-nous via notre page impression 3D FDM industrielle pour un devis chiffré sur votre projet.
Sources
- Impression 3D polycarbonate : guide technique FDM 2026
- Polymaker – PC overview
- Matdecision – PC fiche matériau
- Materials (MDPI) — étude sur anisotropie et propriétés mécaniques en impression 3D
Questions fréquentes
Quels sont les inconvénients du polycarbonate en FDM ?
Le PC exige un équipement coûteux (enceinte chauffée, hotend haute température), un séchage rigoureux du filament et présente une anisotropie marquée qui peut réduire sa résistance mécanique de 30 à 50 % dans l’axe Z.
Quelle est la différence entre l’impression FDM et SLA pour des pièces techniques ?
La FDM dépose un filament fondu couche par couche et convient aux pièces mécaniques résistantes comme le PC, tandis que la SLA polymérise une résine liquide et vise surtout la précision de détail et les finitions esthétiques, avec des propriétés mécaniques généralement plus limitées.
Quelle est la différence entre le polycarbonate et le plexiglas ?
Le polycarbonate offre une résistance aux chocs et une tenue thermique nettement supérieures au plexiglas (PMMA), qui reste plus rigide, plus transparent optiquement, mais aussi plus fragile à l’impact.
Quelle est la durée de vie d’une pièce en polycarbonate ?
Elle dépend fortement de l’exposition aux UV, à la chaleur et aux contraintes mécaniques répétées ; une pièce correctement imprimée, orientée et éventuellement traitée en surface peut tenir plusieurs années en usage industriel, à condition de rester dans son enveloppe thermique de service (jusqu’à 120-138 °C selon le grade).
Recommandations
- Impression 3D FDM Industrielle
- 6 matériaux avancés pour impression 3D : exemples et usages clés
- Design pour impression 3D : guide essentiel 2026
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.