

Pièces SLS nylon : propriétés, matériaux et applications
Découvrez les pièces SLS nylon : propriétés, applications et avantages de fabrication additive pour des géométries complexes !
TL;DR:
- Les pièces SLS nylon sont fabriquées par frittage laser à partir de poudres polyamides, offrant une résistance mécanique homogène et une grande liberté géométrique. Ce procédé permet de réaliser des composants fonctionnels, sans support, adaptés aux géométries complexes pour la production série de 50 à 500 pièces. La gestion de l’humidité, la conception optimisée et des post-traitements appropriés garantissent la performance et la durabilité des pièces industrielles.
Les pièces SLS nylon sont définies comme des composants fabriqués par frittage sélectif par laser à partir de poudres polyamides, offrant une isotropie mécanique complète et une liberté géométrique sans équivalent parmi les procédés de fabrication additive. Le frittage sélectif par laser (SLS) appliqué au nylon PA12 ou PA11 produit des pièces fonctionnelles directement utilisables, sans structures de support, avec des propriétés constantes dans toutes les directions. Pour les ingénieurs qui arbitrent entre prototypage fonctionnel et production série, ce procédé représente aujourd’hui l’un des choix les plus pertinents en fabrication additive nylon, notamment pour les géométries complexes, les assemblages intégrés et les contraintes mécaniques cycliques.
Comment fonctionne le processus SLS pour les pièces en nylon ?
Le frittage sélectif par laser construit les pièces couche par couche en fusionnant sélectivement des particules de poudre nylon à l’aide d’un laser CO₂ piloté numériquement. Chaque couche de poudre est déposée sur un lit chauffé, maintenu juste en dessous du point de fusion du polyamide, puis le laser trace la section transversale de la pièce avec une précision de l’ordre de 100 à 150 microns. La poudre non frittée environnante reste en place et sert de support naturel, éliminant tout besoin de structures sacrificielles.
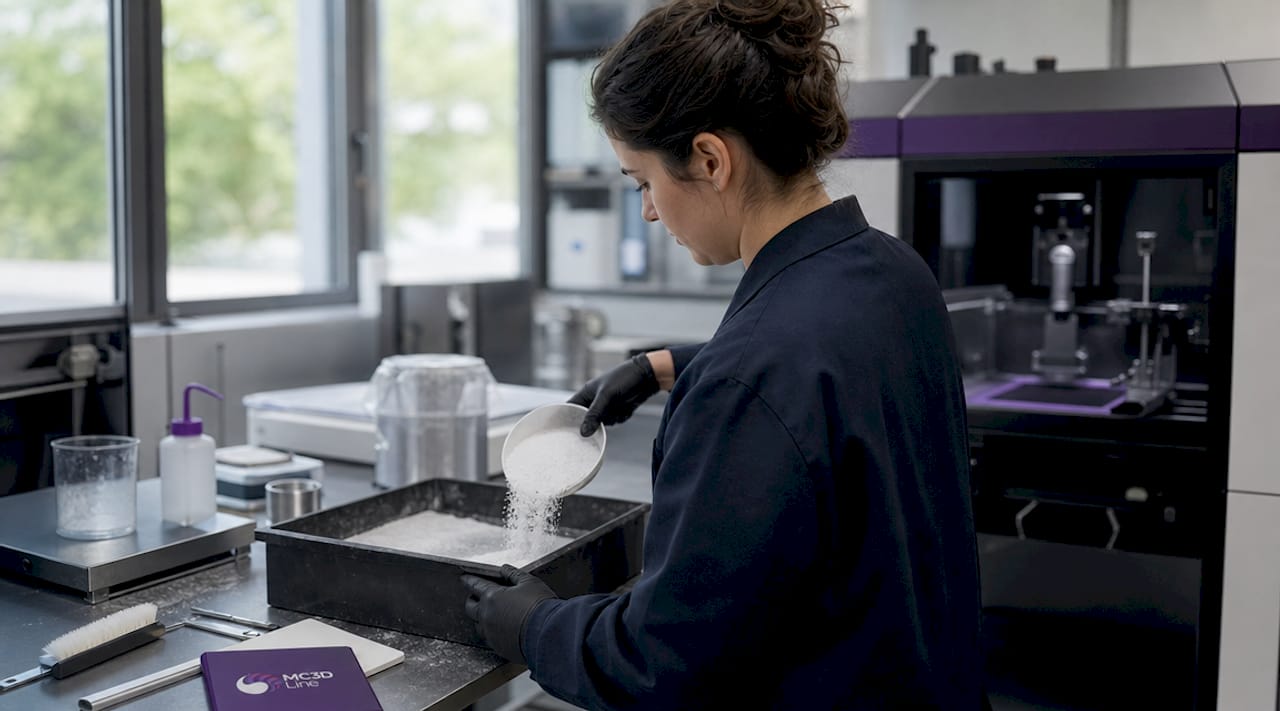
Ce principe a une conséquence directe sur la liberté de conception : des charnières vivantes, des canaux internes, des assemblages imbriqués ou des cavités fermées deviennent réalisables sans contrainte d’accessibilité pour le retrait de support. Les machines industrielles utilisées, comme celles d’EOS (série P) ou de Farsoon, intègrent un contrôle thermique précis de l’enceinte pour limiter les gradients de température et garantir la densité des pièces. La gestion de la poudre nylon est également un paramètre critique : le taux de rafraîchissement, c’est-à-dire le mélange de poudre neuve et de poudre recyclée, conditionne directement les propriétés mécaniques finales.
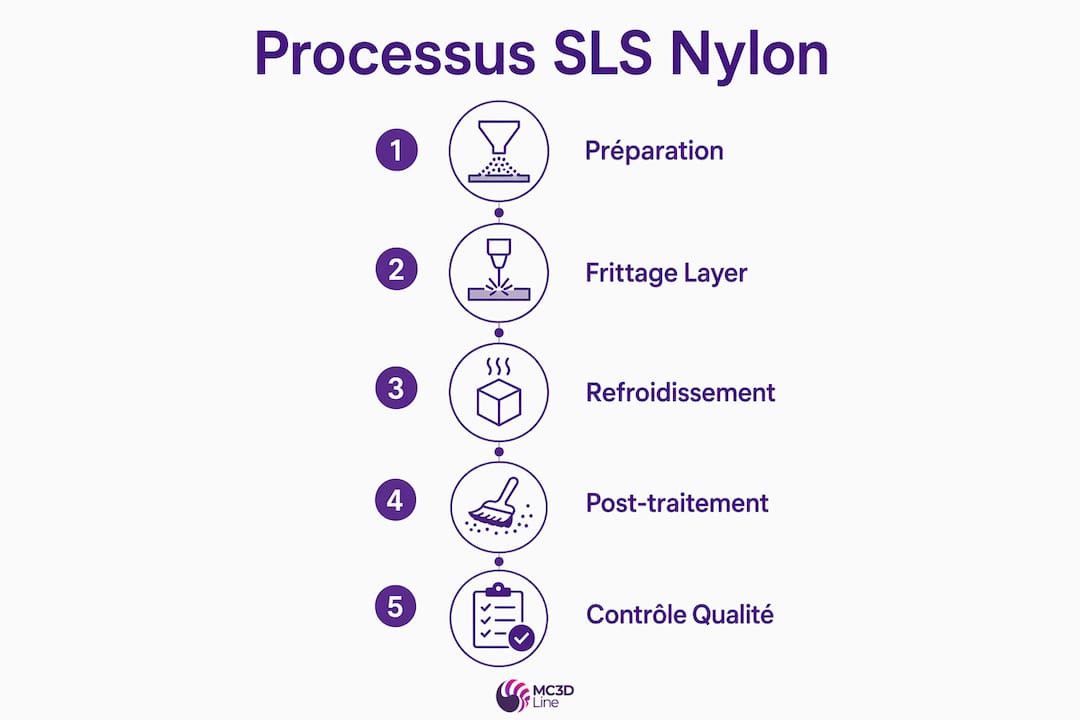
Le processus se déroule en quatre phases principales :
- Préparation du fichier : orientation des pièces, nesting dans le volume de fabrication, paramétrage des couches.
- Préchauffage de l’enceinte : montée en température progressive pour homogénéiser le lit de poudre.
- Frittage laser : balayage couche par couche selon la géométrie CAO.
- Refroidissement contrôlé : descente en température lente pour éviter les déformations résiduelles, suivi du dépoudrage manuel ou automatisé.
Conseil de pro: Orientez les pièces à 45° par rapport à l’axe Z pour maximiser la densité et réduire l’effet de marches sur les surfaces inclinées. Cette orientation améliore aussi la résistance en flexion des sections minces.
Quelles sont les propriétés mécaniques des nylons utilisés en SLS ?
Le PA12 est le matériau de référence en impression SLS nylon pour les applications industrielles exigeantes, grâce à sa résistance chimique et thermique adaptée aux environnements agressifs. Le PA11, bio-sourcé à partir d’huile de ricin, présente une ductilité supérieure et une meilleure résistance aux chocs, ce qui le rend préférentiel pour les applications médicales et les pièces soumises à des déformations importantes. Ces deux grades couvrent la majorité des besoins industriels, mais des composites chargés fibres de verre ou fibres de carbone permettent d’augmenter significativement la rigidité et la résistance à la température.
Les pièces SLS nylon présentent une isotropie élevée, ce qui signifie que les propriétés mécaniques sont homogènes quelle que soit la direction de sollicitation. C’est un avantage décisif par rapport au FDM, où l’anisotropie entre les axes X/Y et Z peut atteindre 30 à 50 % d’écart sur la résistance à la traction. La résistance à la fatigue des pièces frittées est également un atout souvent sous-estimé : l’absence de lignes de soudure ou de points de rupture liés aux supports confère aux pièces une endurance supérieure sous contraintes cycliques.
| Propriété | PA12 SLS | PA11 SLS | PA12 chargé fibres de verre |
|---|---|---|---|
| Résistance à la traction | ~48 MPa | ~50 MPa | ~55 MPa |
| Module de Young | ~1 700 MPa | ~1 600 MPa | ~3 200 MPa |
| Résistance aux chocs | Bonne | Très bonne | Modérée |
| Résistance chimique | Excellente | Bonne | Excellente |
| Biocompatibilité | Non certifié | Certifiable ISO 10993 | Non |
| Absorption d’humidité | Modérée | Modérée | Faible |
Le nylon SLS absorbe l’humidité, un facteur qui dégrade les propriétés mécaniques si les pièces sont stockées sans précaution. Ce phénomène est particulièrement critique pour les applications de précision ou les pièces destinées à des environnements humides.
Conseil de pro: Stockez les pièces PA12 et PA11 dans des sachets hermétiques avec des sachets dessiccants. Pour les pièces destinées à des tests mécaniques critiques, un séchage à l’étuve à 70°C pendant 4 heures avant utilisation restaure les propriétés nominales.
SLS nylon vs FDM, SLA et MJF : quel procédé choisir ?
Le choix entre les procédés de fabrication additive repose sur trois critères principaux : la liberté géométrique requise, le niveau de finition attendu, et le volume de production. Le SLS se positionne comme plus rentable que le SLA ou le FDM pour des séries de 50 à 500 unités, grâce à l’absence de supports et à la densification du volume de fabrication par nesting. Cette plage de volume correspond précisément aux besoins des bureaux d’études et des services industriels qui produisent des pièces fonctionnelles en quantités intermédiaires.
| Critère | SLS nylon | FDM | SLA | MJF |
|---|---|---|---|---|
| Liberté géométrique | Maximale | Limitée (supports) | Bonne | Maximale |
| Isotropie mécanique | Oui | Non | Partielle | Oui |
| Finition de surface | Rugueuse (Ra ~10 µm) | Très rugueuse | Lisse | Légèrement supérieure au SLS |
| Coût unitaire (50+ pièces) | Compétitif | Faible | Élevé | Comparable au SLS |
| Matériaux disponibles | PA12, PA11, composites | PLA, ABS, PETG, PA | Résines | PA12, PA11 |
| Applications cibles | Fonctionnel, série | Prototypage rapide | Esthétique, précision | Fonctionnel, série |
La stéréolithographie SLA est préférée pour les pièces esthétiques ou nécessitant une précision dimensionnelle fine, malgré une résistance mécanique inférieure au nylon fritté. Le Multi Jet Fusion (MJF) de HP offre une finition légèrement supérieure au SLS, mais à un coût unitaire comparable et avec une palette matériaux plus restreinte. Pour les ingénieurs qui arbitrent entre ces technologies, le critère décisif est souvent la liberté de conception sans contraintes de support : le SLS reste la référence pour les géométries intégrées et les assemblages complexes.
Voici les cas d’usage préférentiels selon le procédé :
- SLS nylon : pièces fonctionnelles avec géométries complexes, production de 50 à 500 unités, contraintes mécaniques cycliques.
- FDM : prototypes visuels rapides, pièces de grande taille avec géométries simples, budget limité.
- SLA : maquettes de précision, pièces esthétiques, moules de coulée.
- MJF : séries moyennes avec exigences de finition supérieures au SLS standard.
Pour aller plus loin dans cette comparaison, le comparatif SLA, SLS et FDM de Mc3dline détaille les critères de sélection selon les contraintes industrielles réelles.
Quels sont les usages industriels typiques des pièces SLS en nylon ?
Les applications industrielles des pièces en nylon SLS couvrent des secteurs où la combinaison légèreté, résistance mécanique et complexité géométrique est déterminante. La montée du SLS vers la production série s’explique par sa capacité à remplacer des assemblages multi-composants par des pièces monolithiques, réduisant les coûts d’assemblage et les points de défaillance potentiels.
Les secteurs et applications les plus représentatifs sont les suivants :
- Automobile : supports de câblage, conduits d’air, clips de fixation, prototypes fonctionnels de pièces sous capot. Le PA12 résiste aux fluides automobiles (huiles, carburants) et aux températures jusqu’à 150°C en continu.
- Aéronautique : outillages de montage, gabarits de perçage, supports légers pour équipements de cabine. La légèreté du nylon fritté et sa résistance mécanique isotrope répondent aux exigences de certification de masse.
- Électronique grand public : boîtiers de protection, ergots de fixation, couvercles de connecteurs. La résistance chimique du PA12 aux solvants de nettoyage est un avantage opérationnel direct.
- Médical : orthèses personnalisées, guides chirurgicaux, modèles anatomiques. Le PA11 certifiable ISO 10993 ouvre l’accès aux applications en contact avec le patient.
- Outillage industriel : gabarits de contrôle, montages d’usinage, préhenseurs de robots. Les pièces fonctionnelles prêtes à l’emploi sans post-traitement mécanique réduisent les délais de mise en production.
La production de petites séries en impression 3D SLS nylon est particulièrement adaptée aux besoins de remplacement de pièces obsolètes ou de personnalisation de masse, deux problématiques récurrentes dans les industries de process et l’équipement industriel.
Comment optimiser la conception et la production des pièces SLS nylon ?
La conception pour le SLS nylon repose sur des règles spécifiques qui diffèrent des pratiques habituelles pour l’usinage ou le moulage. L’absence de support autorise des géométries impossibles par d’autres procédés, mais certaines contraintes dimensionnelles restent à respecter pour garantir la qualité des pièces.
Les étapes d’optimisation à suivre sont les suivantes :
- Concevoir sans dépouille ni contre-dépouille contraignante : profitez de la liberté géométrique pour intégrer des fonctions (clips, charnières, canaux) directement dans la pièce.
- Optimiser le nesting : regrouper plusieurs pièces dans un même volume de fabrication réduit le coût unitaire. Le nesting optimisé pour lots industriels permet de produire de 50 à 5000 pièces avec un coût unitaire prévisible.
- Prévoir des épaisseurs de paroi minimales de 1 mm : en dessous de cette valeur, les risques de déformation ou de fragilité augmentent significativement.
- Planifier les post-traitements : le sablage au microbilles améliore la finition de surface (Ra de 10 µm à 4 µm), la teinture en masse apporte une coloration homogène, et les revêtements polyuréthane ou époxy renforcent la résistance UV et chimique.
- Adapter la modularité : pour les pièces dépassant le volume de fabrication disponible, une conception modulaire avec assemblage par clips ou inserts filetés est préférable au collage.
Le guide de conception pour la fabrication additive de Mc3dline détaille les règles DfAM (Design for Additive Manufacturing) applicables au SLS nylon, avec des exemples de cas industriels réels.
Conseil de pro: Intégrez les inserts filetés métalliques (type Helicoil ou inserts à sertir) dès la conception pour les zones de fixation répétées. Le nylon fritté seul ne résiste pas aux cycles de vissage intensifs sur des filetages directs.
Points clés
Les pièces SLS nylon combinent isotropie mécanique, liberté géométrique totale et compatibilité avec la production série, ce qui en fait le procédé de fabrication additive le plus polyvalent pour les applications industrielles fonctionnelles.
| Point | Détails |
|---|---|
| Isotropie mécanique | Les propriétés PA12 et PA11 sont homogènes dans toutes les directions, contrairement au FDM. |
| Liberté géométrique sans support | La poudre non frittée sert de support naturel, permettant canaux internes et charnières vivantes. |
| Rentabilité en série | Le SLS est compétitif pour des lots de 50 à 500 pièces grâce au nesting et à l’absence de supports. |
| Choix du grade nylon | PA12 pour la résistance chimique, PA11 pour la ductilité et les applications médicales. |
| Gestion de l’humidité | Stockage hermétique et séchage avant utilisation sont indispensables pour préserver les propriétés. |
Ce que le terrain m’a appris sur le SLS nylon
Après plusieurs années à accompagner des projets industriels en fabrication additive, j’observe une évolution claire : les ingénieurs qui découvrent le SLS nylon le perçoivent d’abord comme un procédé de prototypage haut de gamme, puis réalisent progressivement qu’il répond à des besoins de production série que ni le FDM ni le moulage injection ne couvrent économiquement en dessous de 1 000 pièces.
La limite la plus fréquemment sous-estimée reste la finition de surface. Une pièce SLS nylon brute de fabrication présente une rugosité Ra d’environ 10 µm, ce qui est acceptable pour des pièces fonctionnelles mais insuffisant pour des surfaces d’étanchéité ou des interfaces de glissement. Le sablage et les revêtements résolvent ce point, mais ils représentent un coût et un délai à intégrer dès la phase de devis. Les projets qui négligent ce paramètre se retrouvent avec des pièces techniquement correctes mais inadaptées à leur usage final.
L’absorption d’humidité du nylon est l’autre facteur que je vois régulièrement créer des problèmes en production. Des pièces stockées plusieurs semaines sans protection voient leur module de Young chuter de 10 à 15 %, ce qui peut invalider des tests mécaniques ou générer des jeux fonctionnels non prévus. Ce n’est pas une limite rédhibitoire, c’est une contrainte de process à gérer comme n’importe quelle autre spécification matériau.
Ce qui me convainc de la maturité du SLS nylon pour la production, c’est sa capacité à remplacer des assemblages complexes par des pièces monolithiques. J’ai vu des projets passer de 8 composants assemblés à une seule pièce frittée, avec un gain de masse de 20 % et une suppression totale des opérations de montage. C’est là que le procédé démontre sa vraie valeur industrielle, bien au-delà du prototypage.
— romain
Mc3dline : votre partenaire SLS nylon industriel
Mc3dline est un bureau de fabrication additive industrielle basé en Essonne (91), spécialisé dans la production de pièces techniques en SLS, FDM et SLA pour des clients B2B exigeants. Notre expertise couvre l’ensemble de la chaîne de valeur : analyse de faisabilité, optimisation DfAM, production SLS nylon PA12 et PA11, post-traitements industriels et bureau d’études externalisé.

Nos équipes accompagnent les ingénieurs et acheteurs techniques dans le choix du procédé, la définition des spécifications matériaux et la maîtrise des délais de production. Que vous ayez besoin d’un prototype fonctionnel en 48 heures ou d’une série de 500 pièces nylon, notre service SLS industriel est dimensionné pour répondre à vos contraintes de production réelles. Contactez-nous pour un devis personnalisé sur votre projet.
FAQ
Qu’est-ce qu’une pièce SLS nylon ?
Une pièce SLS nylon est un composant fabriqué par frittage sélectif par laser à partir de poudre polyamide (PA12 ou PA11), offrant des propriétés mécaniques isotropes et une liberté géométrique totale sans support de fabrication.
Quelle est la différence entre PA12 et PA11 en SLS ?
Le PA12 est le grade standard pour les applications industrielles exigeant résistance chimique et thermique, tandis que le PA11, bio-sourcé et plus ductile, est préféré pour les applications médicales et les pièces soumises à des chocs répétés.
Le SLS nylon est-il adapté à la production série ?
Le SLS est compétitif pour des lots de 50 à 500 pièces grâce au nesting optimisé et à l’absence de supports, avec un coût unitaire prévisible et des délais maîtrisés pour la production industrielle.
Comment améliorer la finition des pièces SLS nylon ?
Le sablage au microbilles réduit la rugosité de surface de Ra 10 µm à environ 4 µm. La teinture en masse et les revêtements polyuréthane ou époxy améliorent l’aspect visuel et la résistance UV des pièces finies.
Comment stocker les pièces en nylon SLS ?
Les pièces PA12 et PA11 doivent être stockées dans des sachets hermétiques avec dessiccant pour éviter l’absorption d’humidité, qui dégrade les propriétés mécaniques et les tolérances dimensionnelles au fil du temps.
Recommandation
- SLS – Frittage sélectif par laser sensationnel - MC3D Line
- Usinage CNC Étonnant - Soustractif - MC3D Line
- Guide pratique : choisir le bon matériau pour l’impression 3D
- 6 matériaux incroyables pour impression 3D : exemples et usages clés
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.