

Normes en impression additive : guide 2026 pour industriels
Découvrez les normes en impression additive essentielles pour les industriels en 2026, garantissant qualité et conformité dans vos procédés.
En bref:
- Les normes en fabrication additive encadrent la maîtrise des procédés et des matériaux selon le secteur d’activité. La qualification des pièces et sites repose sur des normes précises comme ISO/ASTM 52920, essentielles à la conformité et à la maîtrise technique.
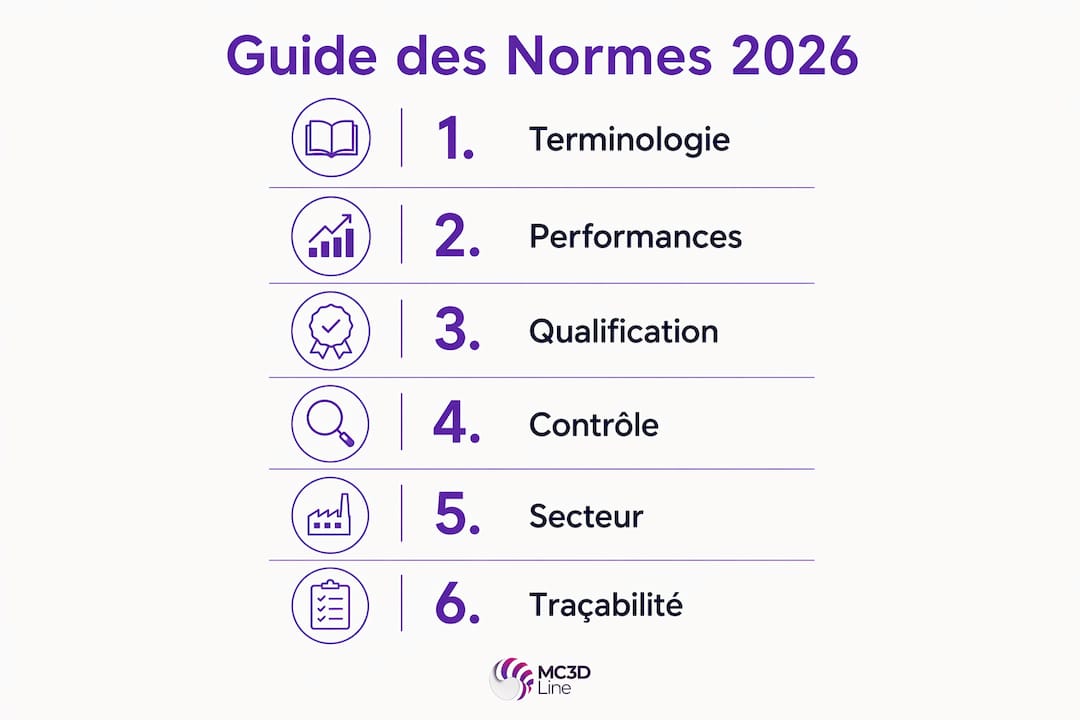
Les normes indispensables en fabrication additive sont, dans l’ordre de priorité : ISO/ASTM 52900 (terminologie et classification des procédés), la collection ISO 17296 (méthodes d’essai et critères de performance), ISO/ASTM 52920:2023 (qualification des procédés et sites industriels) et NF EN ISO/ASTM 52940 (contrôle géométrique des pièces). Pour les secteurs réglementés, trois référentiels sectoriels s’y ajoutent obligatoirement : ISO 9001 ou EN 9100 (aéronautique), ISO 13485 couplé au règlement MDR pour les dispositifs médicaux, et IATF 16949 pour l’automobile.
Les sept grandes familles de procédés définies par ISO/ASTM 52900 sont :
- Fusion sur lit de poudre (Powder Bed Fusion, ex. SLS, SLM, EBM)
- Dépôt de matière sous énergie concentrée (Directed Energy Deposition)
- Extrusion de matière (Material Extrusion, ex. FDM/FFF)
- Photopolymérisation en cuve (Vat Photopolymerization, ex. SLA, DLP)
- Projection de liant (Binder Jetting)
- Projection de matière (Material Jetting)
- Stratification de feuilles (Sheet Lamination)
Trois actions immédiates à lancer dès aujourd’hui : auditer la criticité de chaque pièce produite par fabrication additive, identifier le référentiel normatif applicable à votre secteur, puis engager la qualification procédé et la mise en place du dossier documentaire associé.
Table des matières
- Pourquoi la normalisation est-elle incontournable en fabrication additive ?
- Catalogue des normes clés : portée, usage et implications industrielles
- Quelles normes s’appliquent selon votre secteur industriel ?
- Certifications matières : que vérifier chez un fournisseur de poudres ou résines ?
- Contrôle qualité, qualification du procédé et traçabilité : exigences pratiques
- Comment mettre en conformité votre atelier : démarche, délais et coûts indicatifs
- Cas pratique Mc3dline : qualification SLS pour une pièce mécanique industrielle
- Où consulter et acheter les textes normatifs en Europe ?
- Points clés
- Ce que l’expérience terrain révèle sur la conformité normative
- Mc3dline vous accompagne de l’audit à la qualification procédé
- Sources et lectures recommandées
- Questions fréquentes
Pourquoi la normalisation est-elle incontournable en fabrication additive ?
La fabrication additive introduit une variabilité procédé que les méthodes conventionnelles ne connaissent pas au même degré : de petits écarts sur la hauteur de couche, des variations du taux d’oxygène résiduel dans l’enceinte, ou un lot de poudre hors spécification peuvent modifier significativement les propriétés mécaniques finales d’une pièce. Les normes en impression additive existent précisément pour encadrer ces variables et rendre les résultats reproductibles d’un site à l’autre, d’un opérateur à l’autre.
Pour un donneur d’ordre aéronautique ou médical, la conformité normative n’est pas une option : c’est la condition d’acceptation technique du composant. L’EASA, les organismes notifiés au titre du MDR, et les grands équipementiers automobiles exigent des preuves documentées que le procédé est maîtrisé, que les matériaux sont traçables et que les propriétés mécaniques sont démontrées. Sans ce socle, aucune pièce produite par fabrication additive ne franchit la barrière de la qualification fournisseur.
La normalisation réduit aussi les coûts à moyen terme, à condition d’appliquer le principe de proportionnalité : l’effort documentaire doit être calibré sur la criticité de la pièce, pas appliqué uniformément. Une pièce de structure primaire d’aéronef exige un dossier de certification complet avec essais destructifs et corrélation paramètre/propriété ; une pièce de carrosserie automobile non structurelle peut se qualifier avec un protocole bien plus léger. Adapter l’effort à l’enjeu réel, c’est l’une des recommandations centrales des experts en qualification additive.
Conseil de pro : Avant de lancer une qualification, classez chaque pièce selon trois niveaux de criticité (faible, modérée, critique) et définissez pour chaque niveau un gabarit documentaire minimal. Vous éviterez de sur-qualifier des pièces sans enjeu de sécurité et de sous-qualifier celles qui en ont.
Catalogue des normes clés : portée, usage et implications industrielles
Le tableau ci-dessous synthétise les principales normes à connaître, leur périmètre et les exigences documentaires associées, sans chiffres spécifiques au-delà de leurs dates de publication.
| Norme | Scope et objectif | Industries visées | Prescriptive ou terminologique | Version / date | Exigences documentaires principales |
|---|---|---|---|---|---|
| ISO/ASTM 52900 | Terminologie et classification des familles de procédés | Toutes | Terminologique | 2021 | Référence de base pour tout document technique |
| ISO 17296 (collection) | Méthodes d’essai, critères de performance, caractérisation | Toutes | Prescriptive (essais) | Série active | Protocoles d’essai, rapports de caractérisation |
| ISO/ASTM 52920:2023 | Qualification procédés et sites industriels FA | Toutes (complément SMQ) | Prescriptive | 2023 | Dossier de qualification site, enregistrements paramètres |
| NF EN ISO/ASTM 52940 | Contrôle géométrique et dimensionnel des pièces FA | Toutes | Prescriptive | 2023–2025 | Rapports métrologie, plans de contrôle |
| ISO 9001 | Système de management de la qualité général | Toutes | Prescriptive (SMQ) | — | Manuel qualité, procédures, enregistrements |
| EN 9100 | SMQ aéronautique, spatial, défense | Aéronautique / défense | Prescriptive | — | Dossier de certification, plans de surveillance |
| ISO 13485 | SMQ dispositifs médicaux | Médical | Prescriptive | — | Dossier technique, traçabilité lots, biocompatibilité |
| SAE ARP7043 | Recommandations pour composants aéronautiques FA | Aéronautique | Prescriptive (recommandations) | 2022 | Tableaux d’acceptation, archivage paramètres |
ISO/ASTM 52900 : la fondation terminologique
Toute démarche de qualification commence par une terminologie partagée. ISO/ASTM 52900 définit les sept familles de procédés et les concepts fondamentaux — matériaux, équipements, paramètres — qui servent de référence dans tous les autres documents normatifs et contractuels. Sans elle, deux interlocuteurs peuvent désigner des réalités différentes sous le même terme, ce qui génère des erreurs de spécification coûteuses.
Collection ISO 17296 : qualifier les performances
La collection ISO 17296 fournit les méthodes d’essai pour caractériser les pièces et les matériaux issus de fabrication additive : résistance à la traction, porosité, rugosité, précision dimensionnelle. Ces essais constituent la base probatoire d’un dossier de qualification : sans données issues de protocoles normalisés, les résultats ne sont pas comparables entre laboratoires ni acceptables par un donneur d’ordre exigeant.
ISO/ASTM 52920:2026 : qualifier le site et le procédé
ISO/ASTM 52920:2023 est la norme la plus structurante pour un atelier industriel. Elle ne remplace pas un SMQ existant (ISO 9001, EN 9100, ISO 13485, IATF 16949) : elle y ajoute des exigences spécifiques à la fabrication additive, notamment la maîtrise des paramètres critiques machine, la qualification des opérateurs, la gestion des matériaux et la surveillance continue du procédé. Publiée par AFNOR sous la référence NF EN ISO/ASTM 52920, elle s’applique à tous les matériaux et toutes les technologies définies dans ISO/ASTM 52900.
NF EN ISO/ASTM 52940 : contrôle géométrique
NF EN ISO/ASTM 52940 couvre la vérification dimensionnelle et géométrique des pièces produites par fabrication additive. Elle précise les méthodes de mesure adaptées aux géométries complexes issues de l’impression 3D, notamment pour les surfaces internes inaccessibles aux instruments conventionnels. Sa mise en œuvre suppose des équipements de métrologie adaptés : tomographie industrielle, numérisation 3D, ou mesure par coordonnées.
Conseil de pro : Pour les pièces à géométrie interne complexe (canaux de refroidissement conformes, structures lattices), la tomographie par rayons X est souvent la seule méthode permettant de valider la conformité dimensionnelle sans destruction. Intégrez ce coût dès la phase de devis.
Quelles normes s’appliquent selon votre secteur industriel ?
Aéronautique
L’aéronautique est le secteur où les exigences normatives en fabrication additive sont les plus formalisées. L’EASA précise que l’effort de certification doit être proportionné à la criticité de la pièce, selon une classification C/D : les pièces de structure primaire (classe critique) exigent une démonstration complète, tandis que les pièces de faible criticité peuvent s’appuyer sur des preuves allégées. Le SAE ARP7043-2022 complète ce dispositif avec des recommandations pratiques sur les tableaux d’acceptation, l’archivage des paramètres critiques et les exigences de TRL/MRL (Technology Readiness Level / Manufacturing Readiness Level).
Checklist aéronautique :
- Classifier chaque pièce FA selon la criticité EASA (C/D ou équivalent)
- Constituer un dossier de certification proportionné (essais coupon, point design, essais en environnement représentatif)
- Tracer tous les paramètres machine critiques (taux d’oxygène, énergie linéique, vitesse de balayage, hauteur de couche)
- Appliquer EN 9100 comme SMQ de base, complété par ISO/ASTM 52920:2023
- Engager une collaboration précoce avec l’autorité compétente (EASA ou autorité nationale déléguée)
- Référencer NF EN ISO/ASTM 52967:2025 pour la classification des pièces aérospatiales FA
Médical
Les dispositifs médicaux fabriqués par impression 3D sont soumis au règlement MDR (UE) 2017/745, qui exige un dossier technique complet incluant la démonstration de la biocompatibilité (ISO 10993), la traçabilité des lots de matière et la validation du procédé de fabrication. ISO 13485 constitue le SMQ de référence ; ISO/ASTM 52920:2023 y ajoute les exigences spécifiques à la FA. Pour les résines utilisées en SLA, la certification ISO 10993 de chaque matériau est non négociable dès lors que la pièce est en contact avec le patient.
Automobile, ferroviaire et énergie
Ces secteurs s’appuient sur IATF 16949 (automobile), EN 50126/50128 (ferroviaire) et des référentiels propres à chaque donneur d’ordre pour l’énergie. La fabrication additive y est encore en phase d’industrialisation pour les pièces de série, mais les exigences de traçabilité et de répétabilité procédé sont identiques à celles de l’aéronautique pour les composants soumis à des contraintes mécaniques ou thermiques significatives. Les plans d’essais spécifiques (fatigue, tenue en température, résistance à la corrosion) doivent être définis en amont avec le donneur d’ordre.
Certifications matières : que vérifier chez un fournisseur de poudres ou résines ?
La qualité d’une pièce imprimée dépend autant du matériau entrant que du procédé. Un lot de PA12 hors spécification en granulométrie ou en taux d’humidité peut générer une porosité excessive et des propriétés mécaniques dégradées, même avec un procédé parfaitement qualifié.
Documents à exiger systématiquement :
- Certificat d’analyse (CoA) avec numéro de lot, date de fabrication, date de péremption et paramètres mesurés
- Distribution granulométrique (D10, D50, D90) pour les poudres
- Taux d’humidité résiduelle (critique pour PA12 SLS : généralement inférieur à 0,2 %)
- Densité apparente et coulabilité (indice de Hausner ou test Hall pour les poudres métalliques)
- Taux d’oxygène résiduel pour les poudres métalliques (souvent inférieur à 0,1 % pour les alliages Ti ou Inconel)
- Conditions de stockage recommandées et durée de vie
- Traçabilité fournisseur de matière première (origine du métal ou du polymère de base)
Pour les résines SLA destinées à des applications médicales ou en contact alimentaire, exiger en plus le rapport de biocompatibilité ISO 10993 et le certificat de conformité REACH.
Conseil de pro : Lors de la qualification d’un nouveau fournisseur de poudre métallique, réalisez systématiquement un essai de coulabilité et une analyse morphologique par microscopie électronique à balayage (MEB) sur le premier lot. Ces deux contrôles détectent la majorité des défauts de fabrication de la poudre avant toute production.
La métrologie industrielle joue un rôle central dans la vérification des matières entrantes : les équipements de mesure doivent être étalonnés et les méthodes validées pour que les résultats du CoA soient opposables.
Contrôle qualité, qualification du procédé et traçabilité : exigences pratiques
Documents essentiels du dossier de fabrication additive
Un dossier de production additive conforme aux exigences de ISO/ASTM 52920:2023 et aux attentes des donneurs d’ordre sectoriels comprend au minimum :
- Fiche de qualification procédé (paramètres nominaux, fenêtres de tolérance, critères d’acceptation)
- Enregistrements des paramètres machine pour chaque job de production (fichier log ou export système)
- Rapports d’essais mécaniques sur coupons de qualification (traction, dureté, porosité)
- Rapports de contrôle non destructif (CND) : tomographie, ultrasons, ressuage selon la criticité
- Registres de maintenance machine et de calibration des capteurs
- Traçabilité des lots de matière (numéro de lot, CoA, date d’utilisation, quantité consommée)
- Rapport de contrôle dimensionnel final (métrologie 3D ou par coordonnées)
Paramètres critiques à corréler aux propriétés finales
La recommandation centrale de la qualification additive est de constituer une base de données corrélant les paramètres procédé aux propriétés mécaniques mesurées. Ce tableau de corrélation devient la preuve technique centrale du dossier.
| Paramètre procédé | Propriété ciblée | Méthode de mesure |
|---|---|---|
| Énergie volumique (J/mm³) | Densité relative (%) | Archimède / tomographie |
| Taux d’oxygène résiduel (%) | Résistance à la traction (MPa) | Essai traction ISO |
| Hauteur de couche (µm) | Rugosité de surface Ra (µm) | Profilométrie |
| Vitesse de balayage (mm/s) | Porosité (%) | Tomographie RX |
| Température du lit (°C) | Déformation résiduelle (mm) | Métrologie 3D |
| Puissance laser (W) | Dureté Vickers (HV) | Essai Vickers ISO |
Pour les procédés métalliques, le taux d’oxygène résiduel dans l’enceinte est particulièrement critique : au-delà du seuil spécifié, les propriétés mécaniques chutent de façon non linéaire et les pièces présentent des inclusions d’oxydes détectables uniquement par tomographie.
Conseil de pro : Archivez les fichiers log machine en format non modifiable (PDF signé ou export horodaté) dès la fin de chaque job. En cas d’audit ou de réclamation client, ces enregistrements sont la première preuve demandée. Un archivage lacunaire invalide rétroactivement toute la qualification.
Les procédures détaillées de contrôle qualité en impression 3D couvrent les étapes d’inspection depuis la réception matière jusqu’au contrôle final de la pièce.
Comment mettre en conformité votre atelier : démarche, délais et coûts indicatifs
Étapes séquentielles de la qualification
- Audit initial : cartographier les pièces produites, classifier leur criticité, identifier les écarts entre pratiques actuelles et exigences normatives cibles.
- Définition du périmètre : choisir la ou les normes applicables (ISO/ASTM 52920:2023 en priorité, plus le référentiel sectoriel), définir le périmètre de qualification (technologie, matériau, géométrie représentative).
- Qualification procédé pilote : sélectionner une pièce représentative, définir les paramètres nominaux et leurs fenêtres de tolérance, produire des coupons de qualification, réaliser les essais mécaniques et CND.
- Validation documentaire : constituer le dossier de qualification complet, faire relire par un organisme notifié ou un expert externe si le secteur l’exige.
- Montée en production : transférer les paramètres qualifiés à la production courante, former les opérateurs, mettre en place la surveillance continue.
- Surveillance et requalification : définir les déclencheurs de requalification (changement de fournisseur matière, maintenance majeure, dérive des indicateurs de contrôle).
Délais et jalons typiques
- Audit initial et analyse de criticité : 2 à 4 semaines
- Préparation documentaire et définition du protocole : 4 à 8 semaines
- Qualification procédé pilote (production coupons + essais) : 6 à 12 semaines
- Validation du dossier et revue externe : 4 à 8 semaines
- Mise en production qualifiée : à partir de 4 mois pour une technologie et un matériau
Estimation budgétaire indicative
Les coûts varient fortement selon la criticité et le secteur, incluant des postes pour l’achat des normes, les essais mécaniques et CND, les ressources humaines, la métrologie, et l’accompagnement externe, avec des montants adaptés à la complexité du projet.
Conseil de pro : Réutilisez les données de qualification existantes chaque fois que possible. Si vous avez déjà qualifié un procédé SLS PA12 pour un client automobile, une grande partie du dossier est transposable à un nouveau client du même secteur. La mutualisation des données réduit le coût de qualification de 30 à 50 % sur les projets suivants.
Pour les prototypes fonctionnels soumis à des exigences de certification, le guide sur la certification de prototypes 3D détaille les étapes spécifiques à cette catégorie de pièces.
Cas pratique Mc3dline : qualification SLS pour une pièce mécanique industrielle
Contexte et objectif
Mc3dline a conduit la qualification d’un support de fixation en PA12 SLS destiné à un équipement industriel soumis à des vibrations et à des cycles thermiques répétés. La pièce était classée criticité modérée : pas de risque vital direct, mais une défaillance entraînerait un arrêt de production. Le protocole a été conçu pour satisfaire les exigences d’un donneur d’ordre automobile tout en restant proportionné à ce niveau de criticité.
Table de corrélation paramètres/propriétés (modèle de travail)
Le tableau de corrélation paramètre/propriété inclut des valeurs nominales et tolérances conservatrices définies lors de la qualification initiale, avec des mesures de densité relative, déformation résiduelle, rugosité et résistance à la traction compatibles avec les critères d’acceptation établis.
Enseignement principal de cette qualification : la corrélation entre le taux d’humidité de la poudre PA12 et la résistance à la traction s’est révélée plus sensible que prévu. Un lot de poudre stocké sans conditionnement adéquat dans un environnement humide a produit des pièces avec une résistance à la traction insuffisante, montrant la sensibilité du procédé à l’humidité de la poudre. L’introduction d’un contrôle systématique de l’humidité à l’entrée de chaque job a résolu le problème et a été intégrée comme exigence permanente du dossier de qualification.
Enseignements pour d’autres ateliers
- La corrélation paramètre/propriété doit être établie expérimentalement sur votre machine spécifique, pas extrapolée depuis des données publiées sur d’autres équipements.
- Les fenêtres de tolérance doivent être définies de façon conservatrice lors de la qualification initiale, puis affinées après accumulation de données de production.
- L’archivage structuré des données de qualification, tel que décrit dans notre approche du cycle de vie des pièces 3D, facilite la requalification et réduit les coûts lors des audits clients.
Les méthodes de contrôle qualité en fabrication additive développées par Mc3dline s’appuient sur ce type de corrélation systématique pour garantir la répétabilité des lots de production.
Où consulter et acheter les textes normatifs en Europe ?
Les normes en impression additive sont disponibles auprès de plusieurs organismes officiels. Voici les sources à privilégier selon votre situation :
- ISO (iso.org) : achat des normes ISO/ASTM en version anglaise ou française, avec accès à l’outil de navigation en ligne (ISO Online Browsing Platform) pour vérifier la version en vigueur avant achat.
- AFNOR Boutique (boutique.afnor.org) : source de référence pour les versions françaises des normes NF EN ISO/ASTM. La norme NF EN ISO/ASTM 52920 y est disponible à l’achat unitaire.
- CEN (cen.eu) et organismes nationaux membres (DIN en Allemagne, UNI en Italie, BSI au Royaume-Uni, NEN aux Pays-Bas) : pour les versions EN des normes, souvent identiques aux versions ISO/ASTM mais avec le préfixe EN.
- CETIM (cetim.fr) : centre technique industriel français spécialisé en mécanique, qui publie des guides d’application et des formations sur les normes FA. Ses publications complètent utilement les textes normatifs avec des exemples industriels concrets.
- EASA (easa.europa.eu) : pour les Certification Memoranda et les documents de guidance sur la certification des pièces aéronautiques FA, accessibles gratuitement en téléchargement.
- SAE International (sae.org) : pour l’ARP7043 et les autres recommandations aéronautiques FA.
Pour vérifier qu’une norme est bien en vigueur avant achat, consultez toujours l’index ISO ou AFNOR directement : certaines normes de la collection ISO 17296 ont été révisées ou retirées sans que les guides tiers ne le signalent.
Points clés
Les normes en fabrication additive forment un système cohérent : ISO/ASTM 52900 pose la terminologie, ISO/ASTM 52920:2023 qualifie le site et le procédé, et les référentiels sectoriels (EN 9100, ISO 13485, IATF 16949) définissent les preuves attendues par chaque industrie.
| Point | Détails |
|---|---|
| Normes prioritaires | ISO/ASTM 52900, ISO 17296, ISO/ASTM 52920:2023 et NF EN ISO/ASTM 52940 couvrent la majorité des besoins industriels. |
| Principe de proportionnalité | Adapter l’effort documentaire et les essais à la criticité de la pièce réduit les coûts de qualification de 30 à 50 %. |
| Corrélation paramètre/propriété | Constituer une base de données liant paramètres machine et propriétés mécaniques est la preuve technique centrale de tout dossier. |
| Trois actions immédiates | Auditer la criticité des pièces, identifier le référentiel sectoriel applicable, lancer la qualification procédé pilote. |
| Mc3dline comme partenaire | Mc3dline conduit audits de conformité, qualifications procédé SLS/FDM/SLA et constitue les dossiers documentaires pour ses clients industriels. |
Ce que l’expérience terrain révèle sur la conformité normative
La conformité aux normes en impression additive est souvent abordée comme un exercice administratif : remplir des cases, produire des documents, cocher des exigences. C’est une erreur de cadrage qui coûte cher.
La vraie valeur d’une qualification bien conduite, c’est la connaissance du procédé qu’elle génère. Quand vous avez cartographié la sensibilité de votre machine à l’humidité de la poudre, à la dérive de la puissance laser, ou à la variation de la température ambiante de l’atelier, vous ne produisez plus des pièces en espérant qu’elles soient conformes : vous savez pourquoi elles le sont. Cette connaissance est un actif industriel durable, bien au-delà du dossier de qualification lui-même.
L’erreur la plus fréquente que nous observons chez les ateliers qui démarrent en fabrication additive industrielle est de sous-documenter la phase de qualification initiale, souvent par pression de délai. Le résultat est prévisible : lors du premier audit client ou de la première réclamation sur lot, les preuves manquent et la requalification complète coûte deux à trois fois plus cher que si elle avait été menée correctement dès le départ.
La deuxième erreur est de négliger la corrélation paramètre/propriété au profit d’une simple vérification dimensionnelle finale. Une pièce aux cotes correctes peut avoir une porosité interne de 3 % qui la rendra fragile en fatigue. Seule la corrélation systématique entre les paramètres procédé et les propriétés mesurées permet de détecter ce type de dérive avant qu’elle n’atteigne le client.
Enfin, l’implication de la conception dès l’amont est sous-estimée. Une pièce mal orientée en fabrication, ou dont la géométrie génère des contraintes résiduelles excessives, ne sera jamais qualifiable de façon stable, quelle que soit la rigueur du protocole. La conformité normative commence au bureau d’études, pas à la machine.
Mc3dline vous accompagne de l’audit à la qualification procédé
Passer de la lecture des textes normatifs à une production additive qualifiée et documentée est le saut que beaucoup d’ateliers peinent à franchir seuls. Mc3dline, bureau de fabrication additive industrielle basé en Essonne (91), intervient à chaque étape de cette démarche : audit de criticité des pièces, définition du protocole de qualification, production des coupons d’essai, constitution du dossier documentaire et accompagnement lors des audits clients.

Notre parc SLS, FDM et SLA est opéré selon des procédures de qualification alignées sur ISO/ASTM 52920:2023, avec traçabilité complète des paramètres machine et des lots de matière. Pour les pièces soumises à des exigences sectorielles spécifiques, notre service SLS industriel intègre les contrôles matière, la corrélation paramètre/propriété et les rapports de qualification attendus par vos donneurs d’ordre. Pour les applications médicales nécessitant des résines biocompatibles, notre offre SLA résines biocompatibles couvre les exigences ISO 10993 et MDR.
Transmettez-nous votre cahier des charges ou les spécifications de votre pièce : nous vous proposons un devis de qualification avec délai et programme d’essais adapté à votre secteur. Contactez notre équipe technique sur mc3dline.fr.
Sources et lectures recommandées
Pour approfondir et acheter les textes normatifs mentionnés dans cet article :
- ISO/ASTM 52900:2021 — Terminologie et classification des procédés FA : iso.org
- ISO/ASTM 52920:2023 — Qualification des procédés et sites industriels : iso.org
- NF EN ISO/ASTM 52920 — Version française disponible à l’achat : boutique.afnor.org
- NF EN ISO/ASTM 52967:2025 — Classification des pièces aérospatiales FA : stdfr.org
- SAE ARP7043-2022 — Recommandations pour composants aéronautiques FA : stdfr.org
- EASA CM-S-008 — Guidance sur la certification des pièces AM, proportionnalité selon criticité : easa.europa.eu
- EASA — consultations certification FA : easa.europa.eu
- CETIM — Guides d’application et formations sur les normes FA : cetim.fr
- AFNOR — Index des normes FA en vigueur et accès aux textes : afnor.org
- ISO — portail fabrication additive : iso.org/fr/secteurs/ingenierie/fabrication-additive
- Qualified AM — Ressources sur les standards et recommandations de qualification : qualifiedam.com/standards
Pour prioriser vos achats de normes : commencez par ISO/ASTM 52920:2023 si vous produisez des pièces industrielles, puis ajoutez le référentiel sectoriel correspondant à votre marché principal (EN 9100 pour l’aéronautique, ISO 13485 pour le médical, IATF 16949 pour l’automobile). ISO/ASTM 52900 est souvent accessible gratuitement en consultation partielle via l’ISO Online Browsing Platform.
Questions fréquentes
Quelle est la norme ISO principale pour la fabrication additive ?
ISO/ASTM 52900 est la norme de référence : elle définit la terminologie et les sept familles de procédés de fabrication additive, et sert de base à toutes les autres normes du domaine. Pour la qualification industrielle d’un site de production, ISO/ASTM 52920:2023 est la norme prescriptive centrale.
Qu’est-ce que la fabrication additive selon la norme ASTM F42 ?
Le comité ASTM a initié les premiers travaux de normalisation de la fabrication additive, aboutissant aux normes ISO/ASTM co-publiées (dont ISO/ASTM 52900). La fabrication additive y est définie comme un procédé de fabrication de pièces à partir de données 3D par addition de matière couche par couche, par opposition aux procédés soustractifs.
Quels sont les quatre grands types de normes en fabrication additive ?
On distingue les normes terminologiques (ISO/ASTM 52900), les normes de méthodes d’essai et de caractérisation (collection ISO 17296), les normes de qualification des procédés et sites (ISO/ASTM 52920:2023), et les normes sectorielles prescriptives (EN 9100, ISO 13485, IATF 16949) qui définissent les exigences propres à chaque industrie.
ISO/ASTM 52920:2026 remplace-t-elle ISO 9001 ?
Non. ISO/ASTM 52920:2023 s’applique en complément d’un système de management de la qualité existant : elle y ajoute des exigences spécifiques à la fabrication additive sans se substituer au SMQ général.
Quelles normes s’appliquent aux dispositifs médicaux imprimés en 3D ?
Les dispositifs médicaux fabriqués par impression 3D sont soumis au règlement MDR (UE) 2017/745, à ISO 13485 pour le système qualité, et à ISO 10993 pour la biocompatibilité des matériaux. ISO/ASTM 52920:2023 complète ces exigences avec les critères spécifiques à la qualification du procédé additif. Mc3dline propose des prestations SLA en résines biocompatibles certifiées ISO 10993 pour ces applications.
Recommandation
- Impression 3D : 5 Pièces Industrielles Économiques à Produire
- Contrôle qualité impression 3D : procédures et bonnes pratiques
- Design pour impression 3D : guide complet 2026
- Guide impression 3D : le guide essentiel pour réussir
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.