

Modèles 3D pour production additive : guide DFAM industriel
Découvrez comment préparer un modèle d'imprimante 3D pour la production additive. Suivez notre guide pour éviter les déchets et optimiser votre processus.
Un modèle pour imprimante 3D industrielle n’est pas un fichier STL téléchargé sur une plateforme publique. Sans cette préparation, même la meilleure machine produit des rebuts.
Action immédiate : avant tout envoi à un prestataire, vérifiez trois points non négociables.
- Format : STEP natif pour la géométrie exacte, 3MF pour les métadonnées (unités, matériaux, supports) ; le STL reste acceptable uniquement si la compatibilité universelle l’exige.
- Contrôles CAO obligatoires : étanchéité du maillage (manifold), absence de faces dégénérées, parois supérieures à l’épaisseur minimale du procédé visé.
- Données à joindre : cotes critiques annotées, matériau cible, conditions d’usage, finitions requises et plan de contrôle attendu.
Points clés
Un modèle 3D industriel prêt pour la production additive exige une revue DFAM, un format STEP ou 3MF annoté et un cahier des charges complet avant tout lancement.
| Point | Détails |
|---|---|
| Format à transmettre | STEP natif + 3MF recommandé ; STL acceptable uniquement si compatibilité universelle requise. |
| Tolérance procédé | SLM/LBM atteint ±0,1 mm brut ; usinage d’appoint nécessaire sur surfaces fonctionnelles. |
| Erreur la plus fréquente | STL exporté en pouces ou tessellation grossière : corriger avant envoi avec Materialise Magics. |
| Validation industrielle | CT-scan, CMM et dossier lot avec certificat matière sont les preuves d’acceptation minimales pour série. |
| Mc3dline | Revue DFAM, impression SLS/SLA/FDM, usinage CNC 4 axes et métrologie en un seul flux tracé. |
Table des matières
- Votre modèle CAO est-il vraiment prêt pour la production ?
- Comment le procédé choisi modifie-t-il la géométrie de votre modèle ?
- Maillage, tessellation et formats : quelles erreurs ruinent une impression ?
- Orientation, supports et nesting : comment réduire coûts et défauts ?
- Quand et comment prévoir l’usinage d’appoint dans votre modèle ?
- Quels contrôles qualité sont indispensables pour une série industrielle ?
- Quel pipeline CAO → pièce validée pour un projet industriel ?
- Quelles erreurs récurrentes bloquent la production et comment les corriger ?
- Mc3dline transforme votre fichier CAO en pièce certifiée
- Mc3dline : de votre fichier CAO à la pièce livrée et tracée
- Sources
- Questions fréquentes
Votre modèle CAO est-il vraiment prêt pour la production ?
Avant d’envoyer un fichier, cochez chaque point. Un seul oubli peut déclencher une itération de plusieurs jours.
- Fichiers : STEP natif + 3MF si possible ; nommer les fichiers avec référence pièce et révision.
- Métadonnées : unités en millimètres confirmées, matériau cible précisé, quantité et finition indiquées.
- Géométrie : maillage étanche, normales orientées vers l’extérieur, aucune arête libre ni face dégénérée.
- Parois : épaisseur minimale respectée selon le procédé (voir section suivante) ; zones à risque identifiées.
- Tolérances : cotes critiques annotées directement sur le modèle ou dans un tableau joint ; surfaces fonctionnelles distinguées des surfaces libres.
- Post-traitement : zones à usiner indiquées avec surépaisseur d’offset ; finition de surface spécifiée (rugosité Ra cible).
- Validation : plan d’échantillonnage, type de contrôle attendu (CMM, CT-scan, essai mécanique) précisé dans le cahier des charges.
Conseil de pro : joignez systématiquement un PDF récapitulatif avec vues isométriques annotées. Le prestataire identifie en trente secondes les zones critiques sans ouvrir le fichier CAO natif, ce qui réduit les allers-retours de qualification.
Comment le procédé choisi modifie-t-il la géométrie de votre modèle ?
Le choix du procédé n’est pas une décision de fabrication isolée : il conditionne directement les épaisseurs minimales, les tolérances atteignables et les besoins de supports à intégrer dès la conception.
Les règles DFAM varient sensiblement d’un procédé à l’autre. Voici les contraintes déterminantes :
- SLS (PA12, PA11, PEEK) : pas de supports nécessaires, épaisseur minimale ~0,8 mm, tolérances typiques ±0,2–0,3 mm ; idéal pour pièces fonctionnelles complexes en petites séries.
- SLM/LBM (AlSi10Mg, aciers, Inconel) : précision proche de ±0,1 mm sur surfaces usinées, supports métalliques obligatoires sur surplombs > 45°, contraintes résiduelles à gérer par traitement thermique.
- EBM : tolérances plus larges, de l’ordre du demi-millimètre environ, rugosité de surface élevée, réservé aux alliages titane et cobalt-chrome pour applications biomédicales ou aérospatiales.
- SLA (résines techniques, biocompatibles) : précision ±0,05–0,1 mm, parois minimales ~0,4 mm, sensibilité UV à prendre en compte pour les pièces exposées.
- FDM industriel (ULTEM, ABS, PC) : anisotropie mécanique marquée selon l’axe Z, épaisseur minimale ~1,2 mm, idéal pour gabarits et outillages.
Repère clé : selon les études Fraunhofer sur les applications métalliques, les surfaces fonctionnelles en LBM/SLM nécessitent systématiquement un usinage d’appoint pour atteindre les tolérances d’assemblage. Concevoir une surépaisseur d’offset de 0,3–0,5 mm sur ces zones dès la CAO évite une reprise coûteuse.
Pour comparer les technologies selon votre cas d’usage, le comparatif SLA, SLS, FDM de Mc3dline détaille les critères de sélection par application industrielle.
Maillage, tessellation et formats : quelles erreurs ruinent une impression ?
La préparation CAO n’est pas une simple conversion de format. Un STL exporté avec une tolérance de tessellation trop grossière (> 0,1 mm sur surfaces courbes) génère des facettes visibles, des arêtes libres et des erreurs dimensionnelles que le slicer ne peut pas corriger. Le résultat : perte de précision irrémédiable et post-traitements coûteux.
Règles pratiques de maillage :
- Tolérance de tessellation recommandée : 0,01–0,05 mm sur surfaces fonctionnelles, 0,1 mm acceptable sur surfaces libres.
- Vérifier l’étanchéité (manifold) avec des outils comme Materialise Magics, Meshmixer ou les modules natifs de Siemens NX avant tout export.
- Supprimer les petits détails non fonctionnels (defeaturing) qui multiplient les triangles sans apporter de valeur géométrique.
- Contrôler les parois minces : un slicer ignorera silencieusement toute paroi inférieure à la résolution du procédé.
Le format 3MF (ISO/IEC 25422:2025) est désormais la cible recommandée pour les chaînes AM industrielles : il encapsule unités, matériaux et paramètres de support, éliminant les erreurs d’échelle fréquentes avec le STL. Conservez le STEP pour la géométrie exacte et la traçabilité contractuelle.
Conseil de pro : pour les prototypes sensibles (défense, medtech), privilégiez les outils de réparation locaux (Materialise Magics, modules CAO natifs) plutôt que les services cloud, afin de préserver la confidentialité des fichiers.
Orientation, supports et nesting : comment réduire coûts et défauts ?
L’orientation d’une pièce dans le volume de fabrication est l’une des décisions les plus impactantes sur le coût final et la qualité obtenue. Elle détermine le volume de supports, la rugosité des surfaces exposées et les contraintes résiduelles accumulées.
- Placer les surfaces fonctionnelles (alésages, surfaces d’appui) perpendiculairement à l’axe de construction pour minimiser l’effet de marche.
- Éviter les surplombs supérieurs à 45° sans support en SLM/FDM ; en SLS, l’absence de supports permet plus de liberté mais l’orientation reste déterminante pour la densité locale.
- En nesting (imbrication pour séries courtes), maximiser le taux de remplissage du volume utile réduit le coût machine par pièce, particulièrement en SLS où la poudre non frittée est recyclable.
- Simuler l’estimation des supports dans Materialise Magics ou le slicer natif avant validation définitive de l’orientation.
Conseil de pro : *un volume de support élevé ne coûte pas seulement en matière. Il génère du temps d’usinage de finition et des risques d’endommagement sur les surfaces adjacentes lors du retrait.
Quand et comment prévoir l’usinage d’appoint dans votre modèle ?
L’impression seule atteint rarement les tolérances d’assemblage sur surfaces fonctionnelles. L’usinage d’appoint (alésages, surfaces de contact, filetages) doit être anticipé dès la conception, avec des surépaisseurs d’offset intégrées au modèle CAO.
Pour annoter correctement la CAO :
- Identifier les zones à usiner avec une couleur distincte ou un calque dédié.
- Indiquer la surépaisseur d’offset (généralement 0,3–0,5 mm en métal, 0,2–0,3 mm en polymère).
- Préciser la rugosité Ra cible sur les surfaces fonctionnelles.
- Mentionner les traitements thermiques requis avant usinage (détentionnement, HIP pour pièces métalliques critiques).
Quels contrôles qualité sont indispensables pour une série industrielle ?
La validation ne commence pas à la réception de la pièce. Elle se planifie dans le cahier des charges, avec des critères d’acceptation définis avant le lancement de la fabrication.
- Métrologie CMM : contrôle dimensionnel sur cotes critiques, comparaison au modèle nominal.
- Scan 3D : cartographie d’écart sur l’ensemble de la surface, utile pour pièces complexes ou organiques.
- CT-scan : détection de porosité interne, inclusions et défauts non visibles en surface ; indispensable pour pièces métalliques en aéronautique ou medtech.
- Essais mécaniques : traction, dureté, fatigue selon la norme applicable (ISO 17296 pour AM en général).
- Traçabilité : dossier lot avec certificat matière, paramètres machine, rapport de mesure et déclaration de conformité.
Ce résultat suppose une revue DFAM préalable, et un plan de contrôle formalisé.
Quel pipeline CAO → pièce validée pour un projet industriel ?
Le flux standard d’un projet de fabrication additive industrielle comprend cinq étapes, chacune avec ses outils et ses délais indicatifs.
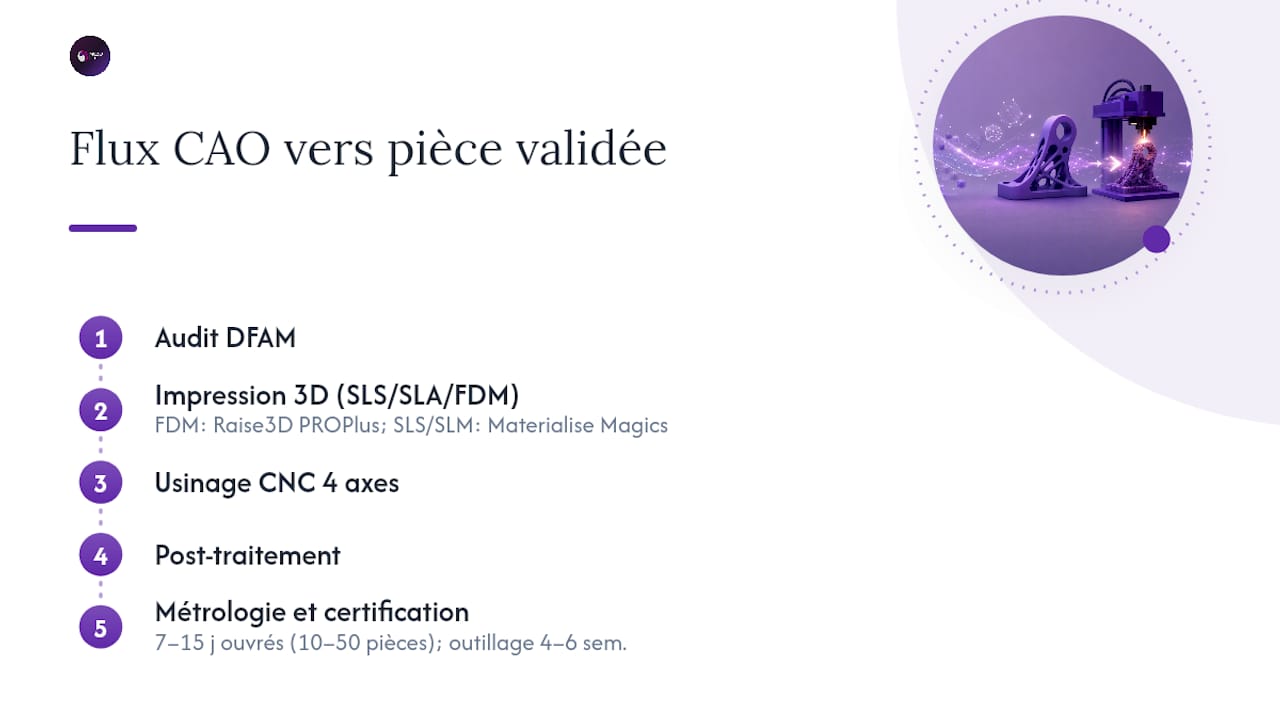
Pour une petite série (10–50 pièces), le délai total oscille généralement entre 7 et 15 jours ouvrés, contre 4 à 6 semaines pour un outillage conventionnel. Le prototypage rapide en fabrication additive comprime ce cycle sans sacrifier la traçabilité.
La Raise3D PROPlus, disponible chez Mc3dline, intervient sur les séries FDM haute cadence, tandis que Materialise Magics assure la préparation et le nesting pour les lots SLS et SLM.
Quelles erreurs récurrentes bloquent la production et comment les corriger ?
Les causes de non-conformité les plus fréquentes ne sont pas liées à la machine. Elles viennent du fichier ou du cahier des charges.
- STL exporté en pouces : le slicer interprète la pièce 25,4 fois trop grande. Correction : toujours vérifier les unités dans les propriétés du fichier avant export et préférer le format 3MF qui encapsule les unités.
- Tessellation trop grossière : facettes visibles sur surfaces courbes, perte de précision dimensionnelle. Correction : réexporter avec tolérance ≤ 0,05 mm sur zones critiques.
- Parois ignorées par le slicer : une paroi de 0,4 mm en FDM industriel n’est pas imprimable. Correction : audit géométrique avec Materialise Magics ou Meshmixer avant envoi.
- Absence de cotes critiques : le prestataire ne peut pas garantir une tolérance non spécifiée. Correction : annoter systématiquement le modèle ou joindre un tableau de cotes critiques.
- Supports mal orientés : zones inaccessibles au retrait, endommagement de surface. Correction : simuler l’orientation dans le slicer et valider avec le prestataire avant lancement.
Conseil de pro : *La majorité des itérations coûteuses naissent d’un cahier des charges incomplet, pas d’une erreur machine.
Mc3dline transforme votre fichier CAO en pièce certifiée
Mc3dline prend en charge l’intégralité du pipeline, de la revue DFAM jusqu’à la livraison avec rapport de métrologie : impression SLS PA12, SLA résine technique, FDM industriel (Fortus), usinage CNC 4 axes et post-traitements. Chaque lot est tracé avec certificat matière et rapport de mesure.

Ce que nos clients industriels constatent : des séries tests livrées conformes à ±0,1 mm sur cotes critiques, avec dossier lot complet et rapport CT-scan sur demande. La revue DFAM préalable est systématique, pas optionnelle.
Pour lancer un projet, transmettez votre STEP ou 3MF avec le cahier des charges (fonctions, tolérances, matériau, finition, plan de contrôle). Mc3dline retourne un devis et un audit de faisabilité DFAM sous 48 heures ouvrées. Demandez votre devis ou consultez l’offre SLS pour les pièces fonctionnelles en petites séries.
Pourquoi confier la revue DFAM à un bureau industriel plutôt que de l’internaliser ?
La revue DFAM externalisée n’est pas un aveu de faiblesse de l’équipe R&D. C’est une décision économique rationnelle, surtout sur les projets où le coût d’une itération dépasse largement celui d’une heure de bureau d’études.
Un bureau industriel comme Mc3dline cumule l’expérience de centaines de géométries différentes sur plusieurs procédés. Il connaît les paramètres machine réels, pas les valeurs théoriques des fiches constructeur. Concrètement, il détecte en une heure les zones à risque qu’un ingénieur CAO, même expérimenté, ne verra qu’après le premier rebut.
Internaliser la revue DFAM a du sens quand l’équipe produit en continu sur un procédé maîtrisé, avec un retour d’expérience consolidé sur les matériaux et les tolérances. Pour les projets ponctuels, les nouveaux matériaux ou les premières séries sur un procédé, l’externalisation comprime les cycles et sécurise la traçabilité sans investissement en compétences internes.
Mc3dline : de votre fichier CAO à la pièce livrée et tracée
Mc3dline est le bureau de fabrication additive industrielle basé en Essonne (91) qui prend en charge votre projet de bout en bout : audit DFAM, impression SLS, SLA ou FDM, usinage CNC 4 axes, post-traitement et métrologie avec dossier lot. Contrairement à une approche purement machine, chaque mission commence par une revue technique du modèle pour sécuriser la conformité dès le premier lot.
Transmettez votre STEP ou 3MF avec vos exigences fonctionnelles et obtenez un devis projet sous 48 heures. Contactez Mc3dline pour un audit DFAM ou consultez directement l’offre SLS industrielle.
Sources
- NIST — revue sur design rules et planification de processus pour additive manufacturing
- ISO — document d’orientations pour la fabrication additive
- Design for AM: Guidelines and case studies for metal applications — Fraunhofer
Questions fréquentes
Quel format de fichier envoyer à un prestataire d’impression 3D ?
Privilégiez le STEP pour la géométrie exacte et le 3MF pour les métadonnées (unités, matériaux, supports). Le STL reste acceptable mais présente des risques d’erreur d’échelle et ne transporte aucune métadonnée.
Quelle tolérance dimensionnelle attendre en SLS et SLM ?
Le SLS polymère atteint typiquement ±0,2–0,3 mm en brut d’impression. Le SLM/LBM métal descend à ±0,1 mm, avec usinage d’appoint nécessaire sur les surfaces fonctionnelles pour atteindre ±0,02–0,05 mm.
Qu’est-ce qu’une revue DFAM et quand est-elle nécessaire ?
Une revue DFAM analyse le modèle CAO pour vérifier sa conformité aux contraintes du procédé choisi : épaisseurs minimales, surplombs, tolérances, zones à usiner. Elle est indispensable avant tout premier lot et sur tout nouveau matériau ou procédé.
Pourquoi mon slicer ignore-t-il certaines parois de mon modèle ?
Une paroi inférieure à la résolution minimale du procédé (ex. 0,8 mm en SLS, 1,2 mm en FDM industriel) est silencieusement ignorée par le slicer. Diagnostiquez ces zones avec Materialise Magics ou un outil de vérification CAO avant envoi.
Mc3dline propose-t-il un audit DFAM avant devis ?
Oui. Mc3dline réalise un audit de faisabilité DFAM à partir de votre fichier STEP ou 3MF et de votre cahier des charges, avec retour sous 48 heures ouvrées incluant les points de risque identifiés et une estimation de coût.
Recommandation
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.