

Méthode résolution défauts impression 3D : guide 2026
Découvrez la méthode résolution défauts impression 3D pour optimiser la production. Réduisez les coûts et les délais grâce à des techniques avancées.
En bref:
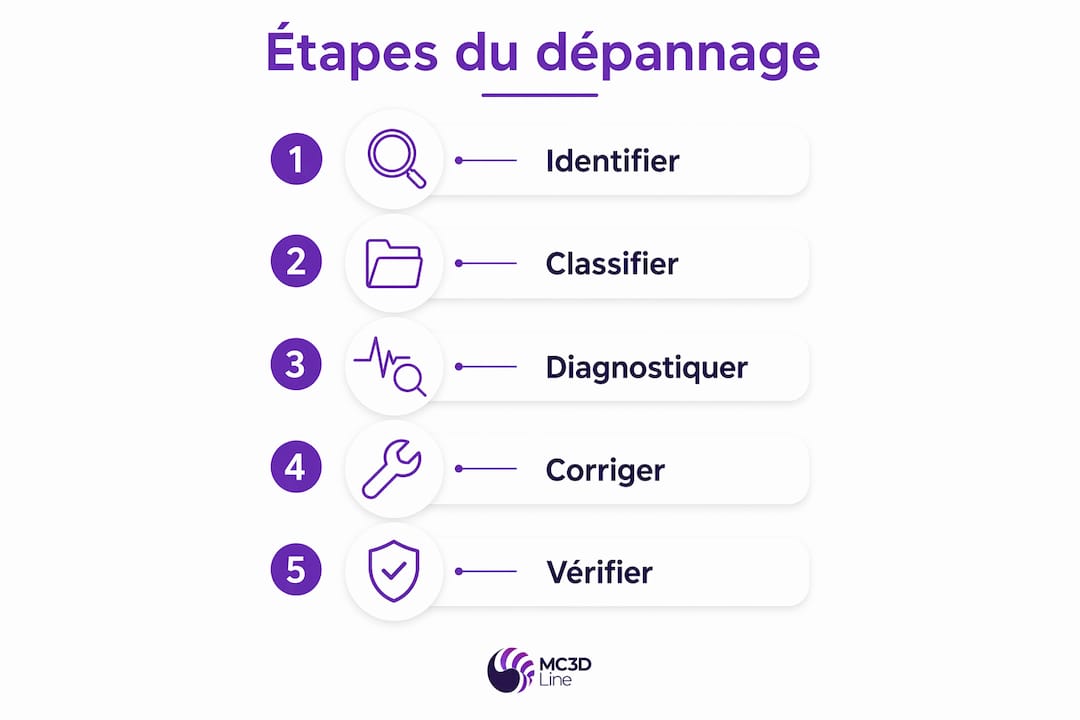
- La résolution des défauts d’impression 3D repose sur une classification normalisée et une correction ciblée.
- Les défauts fréquents, tels que porosités ou décalages, demandent un diagnostic précis basé sur la catégorie du problème.
La méthode de résolution des défauts en impression 3D est définie comme une approche structurée combinant classification normalisée, diagnostic par isolation de variables et correction ciblée de paramètres. En contexte industriel, un défaut non diagnostiqué correctement génère des rebuts coûteux, des arrêts machine et des délais de livraison compromis. La norme NF ISO/ASTM 52948 publiée en 2026 fournit désormais un référentiel commun pour classifier les imperfections en fabrication additive métallique. Les systèmes de contrôle qualité par intelligence artificielle complètent cette approche en détectant les anomalies à 0,05 mm de précision sur géométries complexes. Maîtriser ces techniques de correction des défauts en impression 3D réduit à la fois les coûts opérationnels et les interruptions de production.
Quels sont les défauts d’impression 3D les plus courants ?
La norme NF ISO/ASTM 52948 classe les défauts d’impression métallique en six catégories standardisées, inspirées de l’ISO 6520-1 utilisée en soudage. Cette classification harmonise le langage entre techniciens, ingénieurs qualité et sous-traitants, ce qui réduit les ambiguïtés lors des échanges techniques.
Les six catégories couvrent :
- Porosités : cavités internes dues à un piégeage de gaz ou à une fusion incomplète de la poudre. Elles fragilisent mécaniquement la pièce et sont difficiles à détecter sans tomographie.
- Inclusions : particules étrangères (oxydes, poudre non fondue) intégrées dans la matière. Elles créent des points de rupture préférentiels sous contrainte.
- Fissures : discontinuités linéaires causées par des gradients thermiques trop élevés lors de la solidification. Elles sont critiques pour les pièces soumises à des charges cycliques.
- Décalages de couches : désalignement entre couches successives, fréquent en FDM lors de défaillances mécaniques sur les axes.
- Délaminage : séparation entre couches consécutives, souvent liée à une adhérence insuffisante ou à une température d’extrusion trop basse.
- Déformations géométriques : gauchissement, retrait ou distorsion dimensionnelle résultant de contraintes résiduelles mal gérées.
Chaque catégorie appelle une stratégie de correction distincte. Un décalage de couches ne se traite pas comme une porosité : confondre les deux conduit à des corrections inefficaces et à une perte de temps. La classification préalable est donc la première étape de toute méthode de résolution sérieuse. Le contrôle qualité en impression 3D commence précisément par cette étape de catégorisation.
Comment diagnostiquer les défauts mécaniques en impression 3D ?
Plus de 60 % des décalages de couches FDM trouvent leur origine dans des défauts mécaniques résolubles par retension des courroies et réduction de la vitesse d’impression. Ce chiffre indique que la majorité des interventions coûteuses sur les moteurs sont évitables avec un diagnostic mécanique rigoureux.
La procédure de diagnostic mécanique suit quatre étapes :
-
Vérifier la tension des courroies. La tension idéale est comparable à celle d’une corde de guitare basse : ferme, sans jeu perceptible, sans être rigide au point de contraindre les poulies. Une courroie trop lâche génère des décalages périodiques ; une courroie trop tendue use prématurément les roulements.
-
Inspecter les poulies et vis sans fin. Une poulie mal fixée sur l’axe moteur glisse sous charge et produit des décalages irréguliers. Le serrage des vis de blocage doit être vérifié à froid, moteur hors tension.
-
Permuter les moteurs X et Y. Cette procédure de permutation permet de distinguer une défaillance moteur d’un problème sur courroie ou poulie. Si le défaut suit le moteur déplacé, la cause est électronique ou mécanique interne au moteur. Si le défaut reste sur le même axe, la cause est mécanique externe.
-
Réduire la vitesse d’impression. Une vitesse de périmètre de 50–60 mm/s réduit les à-coups d’inertie sur les axes et stabilise la trajectoire. Les vitesses élevées amplifient tout jeu mécanique résiduel.
Conseil de pro : Lubrifiez les axes linéaires avec une graisse PTFE légère tous les 200 heures d’impression. Un axe sec génère des micro-vibrations qui se traduisent par du ringing (effet d’écho sur les surfaces) bien avant d’apparaître comme décalage de couches.
La lubrification régulière et le contrôle de tension des courroies constituent l’entretien préventif le plus rentable en FDM industriel. Ces actions évitent la majorité des arrêts non planifiés liés à la mécanique.
Quelles méthodes corriger les défauts thermiques et matériaux ?
Les défauts thermiques comme la sous-extrusion résultent d’une température d’extrusion inadéquate, d’une buse partiellement obstruée ou d’un filament humide. Ces trois causes produisent des symptômes visuellement similaires, ce qui rend le diagnostic par élimination indispensable.
Les corrections à appliquer par ordre de priorité :
- Réaliser un cold pull. Cette technique consiste à chauffer la buse à la température de travail du matériau, puis à refroidir lentement jusqu’à 90 °C avant de tirer le filament d’un coup sec. Elle extrait les résidus carbonisés et les bouchons partiels sans démonter la hotend.
- Contrôler l’humidité du filament. Un filament PLA exposé à l’air ambiant pendant plus de 24 heures absorbe suffisamment d’humidité pour générer des bulles et des stries à l’extrusion. Le séchage à 45–55 °C pendant 4–6 heures restaure les propriétés rhéologiques du matériau.
- Calibrer la température par tours de température. Imprimer une tour de température entre 180 °C et 230 °C (pour le PLA) révèle la plage optimale pour chaque bobine. Les résultats varient d’un fabricant à l’autre et d’un lot à l’autre.
- Vérifier le débit d’extrusion (flow rate). Un débit mal calibré produit soit de la sur-extrusion (surfaces rugueuses, bords écrasés) soit de la sous-extrusion (couches poreuses, manque d’adhérence). La calibration par mesure d’un cube de 20 mm donne une correction fiable en moins de 15 minutes.
- Adapter le refroidissement au matériau. Le PLA nécessite un refroidissement actif fort ; l’ABS et le Nylon exigent un refroidissement minimal ou nul pour éviter le gauchissement. Un ventilateur mal orienté crée des gradients thermiques locaux qui déforment les couches en cours de dépôt.
Conseil de pro : Imprimez un Benchy standard après chaque modification de paramètre thermique. Ce modèle de référence concentre les géométries critiques (surplombs, ponts, parois fines) et révèle en 30 minutes les effets d’un réglage sur la qualité globale.
L’optimisation du g-code complète ces réglages physiques. Les paramètres de rétraction, de vitesse de déplacement et de température de plateau interagissent entre eux. Modifier un seul paramètre à la fois reste la règle absolue pour identifier la correction efficace.
Comment les systèmes IA améliorent-ils la détection des défauts ?
Les systèmes de contrôle qualité par intelligence artificielle analysent en temps réel la géométrie, la température de surface et l’adhérence des couches grâce à des caméras haute résolution couplées à des réseaux neuronaux convolutifs. Ces systèmes atteignent une précision de détection à 0,05 mm sur géométries complexes, avec une fiabilité de 92 %. Cette précision dépasse les capacités de l’inspection visuelle humaine sur des séries longues.
| Paramètre | Valeur mesurée |
|---|---|
| Précision de détection | 0,05 mm sur géométries complexes |
| Fiabilité du système | 92 % |
| Réduction des coûts opérationnels | 37 % |
| Réduction des arrêts machine | 4,2 h/semaine |
| Résolution caméra | 4K à 60 images/s |
| Volume de contrôle | Jusqu’à 500 × 500 × 600 mm |
L’intégration de ces systèmes IA réduit les coûts opérationnels de 37 % et les temps d’arrêt machine de 4,2 heures par semaine. Ces gains proviennent de la détection précoce des anomalies, qui permet d’interrompre une impression défectueuse avant d’avoir consommé l’intégralité du matériau et du temps machine.
Les industriels combinent ces systèmes IA avec des méthodes de contrôle non destructif rapides comme l’IET pour les inspections de routine. La tomographie par rayons X, trop lente pour une utilisation systématique, intervient en second passage sur les pièces signalées comme suspectes par le système IA. Cette combinaison maintient la cadence de production tout en garantissant la traçabilité des contrôles.
Les limites actuelles des systèmes IA concernent principalement les défauts internes profonds (porosités subsurfaciques) et les géométries très complexes avec des zones d’ombre optiques. Le contrôle non destructif corrélé aux critères d’acceptation reste indispensable pour valider les pièces critiques en aéronautique ou médical.
Quelles bonnes pratiques structurent un dépannage rigoureux ?
Une méthodologie de dépannage efficace repose sur un principe central : modifier plusieurs paramètres simultanément empêche l’identification de la cause racine. Cette erreur est la plus fréquente chez les techniciens qui cherchent à corriger rapidement un défaut visible.
Les bonnes pratiques à intégrer dans chaque procédure de dépannage :
- Classer le défaut avant d’agir. Mécanique, thermique ou logiciel : chaque catégorie oriente vers un ensemble de causes probables. Cette classification évite de chercher un problème de courroie quand la cause est un g-code mal généré.
- Isoler une variable à la fois. Modifier la température d’extrusion, puis attendre le résultat avant de toucher au débit. Chaque modification doit faire l’objet d’un test documenté.
- Procéder par élimination. La permutation des moteurs X et Y est un exemple de cette logique : elle confirme ou infirme une hypothèse sans remplacer de composant.
- Intégrer le DfAM (Design for Additive Manufacturing) dans l’analyse. Les défauts de conception comme les surplombs inappropriés ne se corrigent pas par réglage machine. Si la géométrie est la cause, la correction passe par une révision du fichier CAO, pas par un ajustement du slicer.
- Documenter chaque correction. Un journal de bord des modifications et de leurs effets constitue une base de connaissance opérationnelle. Il évite de répéter les mêmes diagnostics sur des défauts récurrents.
« Ce sont souvent les décisions de conception initiale qui déterminent si une pièce réussit ou échoue, plus que les réglages machine. La maîtrise du design pour la fabrication additive est une clé majeure de la qualité finale. »
Cette approche systématique transforme le dépannage en processus reproductible. Elle réduit la dépendance aux compétences individuelles et permet une montée en compétences collective des équipes techniques.
Points clés
La méthode de résolution des défauts en impression 3D exige une classification préalable selon la norme NF ISO/ASTM 52948, un diagnostic par isolation de variables, et une correction documentée et validée par tests ciblés.
| Point | Détails |
|---|---|
| Classifier avant de corriger | Identifier la catégorie du défaut (mécanique, thermique, logiciel) avant toute intervention réduit le temps de diagnostic. |
| Isoler une variable à la fois | Modifier un seul paramètre par test garantit l’identification de la cause racine et évite les corrections inefficaces. |
| Permuter les moteurs pour diagnostiquer | La permutation X/Y distingue une panne moteur d’un problème mécanique externe sans remplacement prématuré de composants. |
| Intégrer le contrôle IA | Les systèmes IA détectent les défauts à 0,05 mm et réduisent les coûts opérationnels de 37 % en production série. |
| Réviser la conception en amont | Les défauts liés aux surplombs ou parois fines ne se corrigent pas en machine ; le DfAM est la seule solution durable. |
Ce que l’expérience terrain enseigne vraiment sur les défauts d’impression
La plupart des guides de dépannage en impression 3D traitent les défauts comme des problèmes de réglage. C’est une vision incomplète. Dans la pratique industrielle, une proportion significative des défauts récurrents trouve sa source dans des choix de conception que ni le slicer ni le technicien ne peuvent compenser après coup.
Un surplomb à 60° sans support sur une pièce FDM en PA12 ne produira jamais une surface acceptable, quelle que soit la finesse du réglage de refroidissement. Un mur de 0,4 mm d’épaisseur en SLS ne tiendra pas sous contrainte mécanique, même avec la poudre la plus adaptée. Ces limites sont intrinsèques à la physique du procédé, pas à la machine.
Ce que j’observe systématiquement chez les équipes qui progressent le plus vite : elles investissent dans la formation au DfAM avant d’investir dans des équipements de diagnostic. Un technicien qui comprend pourquoi une géométrie génère des contraintes résiduelles corrige le problème à la source. Un technicien qui ne connaît que les réglages machine tourne en rond.
L’autre erreur fréquente est de sous-estimer l’entretien préventif. Les courroies, les axes, les buses : ces composants ont des durées de vie prévisibles. Un plan de maintenance structuré élimine une part importante des défauts avant qu’ils n’apparaissent sur les pièces. Le cycle de vie d’une pièce imprimée commence bien avant le lancement de l’impression.
— romain
Mc3dline accompagne vos projets de fabrication additive industrielle
Les ingénieurs qui cherchent à améliorer la qualité de leurs impressions 3D ont souvent besoin d’un regard extérieur sur leur process complet, de la conception à la pièce finale.

Mc3dline est un bureau de fabrication additive industrielle basé en Essonne, spécialisé en frittage sélectif par laser SLS, FDM et SLA pour pièces techniques et prototypes fonctionnels. Notre bureau d’études externalisé intervient en amont sur la conception pour éliminer les défauts structurels avant la production. Nous produisons des pièces pour des secteurs exigeants où la qualité dimensionnelle et la répétabilité ne sont pas négociables. Contactez Mc3dline pour un devis sur votre projet ou une analyse de faisabilité de vos pièces.
Questions fréquentes
Qu’est-ce que la norme NF ISO/ASTM 52948 en impression 3D ?
La norme NF ISO/ASTM 52948 classe les défauts d’impression métallique en six catégories standardisées pour harmoniser le langage technique entre équipes et sous-traitants. Elle est inspirée de l’ISO 6520-1 utilisée en soudage.
Comment identifier la cause d’un décalage de couches en FDM ?
La permutation des moteurs X et Y permet de distinguer une défaillance moteur d’un problème mécanique sur courroie ou poulie. Plus de 60 % des décalages de couches FDM sont résolus par retension des courroies et réduction de la vitesse d’impression.
Quelle précision atteignent les systèmes de contrôle qualité par IA ?
Les systèmes IA couplant caméras 4K et réseaux neuronaux détectent les défauts à 0,05 mm sur géométries complexes, avec une fiabilité de 92 %. Ils réduisent les coûts opérationnels de 37 % et les arrêts machine de 4,2 heures par semaine.
Pourquoi ne faut-il modifier qu’un seul paramètre à la fois lors du dépannage ?
Modifier plusieurs paramètres simultanément empêche d’identifier quelle correction a produit l’effet observé. L’isolation d’une variable par test est la seule méthode qui garantit une cause racine identifiée et une correction reproductible.
Les défauts liés à la conception peuvent-ils être corrigés par réglage machine ?
Non. Les défauts intrinsèques à la géométrie, comme les surplombs inappropriés ou les parois trop fines, ne se corrigent pas par ajustement des paramètres machine. La révision du fichier CAO selon les principes du DfAM est la seule correction durable.
Recommandation
- Design pour impression 3D : guide essentiel 2026
- Guide impression 3D : le guide essentiel pour réussir
- Impression 3D : 5 Pièces Industrielles Économiques à Produire
- Double buse en salle blanche : solution impression 3D
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.