

Impression 3D industrielle : choisir, estimer et réussir
Découvrez comment choisir et réussir votre projet d'impression en 3D, pour optimiser prototypage, production et outillage avec efficacité.
L’impression 3D — terme courant désignant la fabrication additive — crée des objets physiques couche par couche à partir d’un modèle numérique. Utilisez-la quand la géométrie de la pièce est impossible ou trop coûteuse à obtenir par usinage, quand les volumes sont trop faibles pour justifier un outillage, ou quand réduire le délai de mise à disposition d’un composant représente une valeur mesurable pour votre projet.
Trois cas d’usage concentrent l’essentiel de la valeur industrielle :
- Prototypage fonctionnel : itérer rapidement sur une géométrie sans coût de moule ni délai d’outillage, valider une cinématique ou tester une interface d’assemblage avant d’engager la production série.
- Pièces fonctionnelles et petites séries : produire des composants d’usage final en nylon, résine technique ou métal pour des volumes de quelques unités à quelques centaines, là où l’injection ou l’usinage restent prohibitifs.
- Outillage personnalisé : gabarits de contrôle, montages d’usinage, préhenseurs robotisés — des pièces à géométrie complexe, souvent en une seule unité, dont la valeur réside dans la précision fonctionnelle plutôt que dans le coût matière.
Les signaux qui orientent vers la fabrication additive sont clairs : géométrie organique ou à contre-dépouilles multiples, volume de production inférieur à quelques centaines de pièces, besoin de personnalisation unitaire, ou nécessité de produire à la demande pour éviter un stock.
Points clés
L’impression 3D industrielle délivre sa valeur maximale quand la chaîne numérique complète — DfAM, procédé qualifié, post-traitement intégré et contrôle documenté — est maîtrisée de bout en bout, pas seulement la capacité machine.
| Point | Détails |
|---|---|
| Choisir la bonne technologie | SLS/MJF pour pièces nylon usage final, SLA pour précision esthétique, FDM industriel pour hautes températures ou grands volumes, L-PBF pour métal structurel. |
| Intégrer le post-traitement dès le devis | Pour les pièces métalliques, le post-traitement représente environ 13 % du coût total ; l’omettre fausse toute comparaison économique. |
| Prioriser le DfAM | Convertir un design usiné en STL sans optimisation donne rarement les gains attendus ; la consolidation de pièces et l’optimisation topologique sont des leviers économiques directs. |
| Exiger traçabilité et documentation | Dossier de lot, certificats matériaux et rapport de mesure sont des prérequis non négociables en medtech et aéronautique, pas des options. |
| Mc3dline pour projets critiques | Bureau industriel SLS/SLA/FDM en Essonne (91) avec diagnostic faisabilité, DfAM, contrôle qualité et livraison documentaire complète sur devis. |
Table des matières
- Comment fonctionne l’impression en 3D : du fichier CAO à la pièce livrée ?
- Quelles technologies d’impression 3D choisir selon votre application ?
- Quels matériaux choisir pour votre pièce imprimée ?
- Où la fabrication additive change-t-elle réellement l’équation industrielle ?
- Quels sont les vrais drivers de coût et de délai en fabrication additive ?
- Comment évaluer un prestataire d’impression 3D avec rigueur ?
- Pourquoi externaliser vers un bureau de fabrication additive pour vos projets critiques ?
- L’adoption industrielle de l’AM : ce que les chiffres ne disent pas encore
- Mc3dline : lancer votre projet d’impression 3D avec un bureau industriel structuré
- Sources
- Questions fréquentes
Comment fonctionne l’impression en 3D : du fichier CAO à la pièce livrée ?
La chaîne numérique complète — CAO, simulation, automatisation des flux — est le facteur compétitif déterminant pour industrialiser la fabrication additive, bien davantage que la seule capacité machine. Comprendre chaque étape permet d’identifier où se jouent les décisions critiques.
Les étapes d’un projet type :
- Conception CAO : modélisation en STEP ou IGES, format paramétrique qui conserve l’historique de construction et facilite les modifications ultérieures.
- Export STL ou STEP : le STL triangule la surface pour le slicer ; le STEP est préférable pour transmettre des données paramétriques au prestataire, notamment quand une optimisation DfAM est prévue.
- Préparation et slicing : le logiciel de slicing (Materialise Magics, Chitubox, PrusaSlicer, Simplify3D selon la technologie) génère les trajectoires d’impression, positionne les supports, définit l’épaisseur de couche, le taux de remplissage et l’orientation de la pièce.
- Génération des instructions machine : G-code pour les machines FDM ouvertes, fichiers propriétaires pour SLS (EOS, Farsoon), SLA (Formlabs, 3D Systems) ou MJF (HP).
- Impression : dépôt de matière, fusion laser ou photopolymérisation selon le procédé, sans intervention humaine pendant le cycle.
- Post-traitement : retrait des supports, sablage, traitement thermique, usinage de finition, peinture ou stérilisation selon l’application.
- Contrôle qualité : mesure dimensionnelle (pied à coulisse, CMM ou scan 3D), contrôle visuel, essais mécaniques si requis, constitution du dossier de lot.
Le paramètre le plus sous-estimé reste l’orientation de la pièce dans la chambre d’impression : elle conditionne la résistance mécanique anisotrope, la qualité de surface des faces critiques, la quantité de supports à retirer et, par extension, le coût de post-traitement.
Conseil de pro : Ne convertissez pas directement un design conçu pour l’usinage. Le Design for Additive Manufacturing (DfAM) permet souvent de consolider plusieurs pièces en une seule, d’éliminer des points de défaillance et de réduire les coûts d’assemblage — des gains impossibles à obtenir par simple conversion de fichier.
Quelles technologies d’impression 3D choisir selon votre application ?
Chaque famille de procédés répond à des contraintes différentes. Le choix entre SLS, MJF, FDM et SLA dépend avant tout de l’usage final, des tolérances requises et du volume de production — pas de la technologie la plus récente.
FDM/FFF industriel
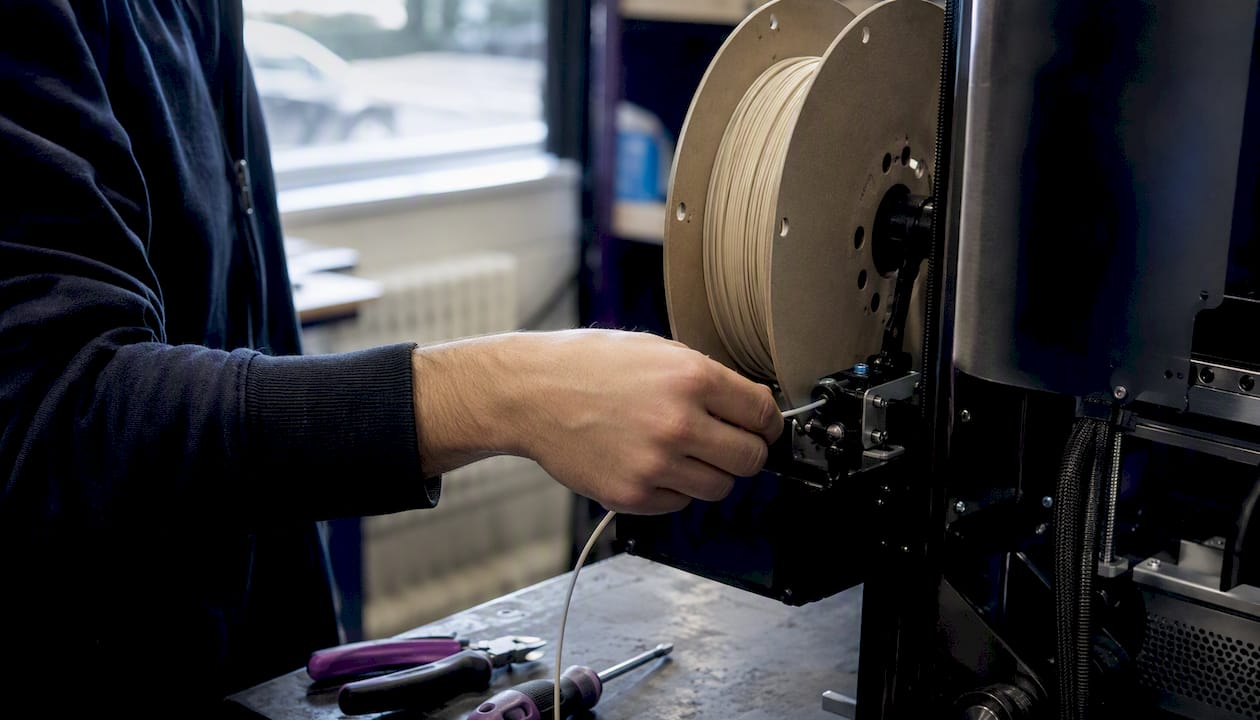
Le dépôt de filament fondu reste la technologie la plus accessible, mais sa déclinaison industrielle (Stratasys Fortus, Raise3D Pro) change radicalement le profil de performance. Les matériaux haute température comme le PEEK, l’Ultem 9085 ou le Nylon chargé fibres carbone deviennent accessibles, avec des tolérances de l’ordre de ±0,2 mm sur des géométries simples. Le FDM industriel convient aux pièces de grande dimension, aux prototypes structurels et aux outillages légers, avec un coût d’exploitation parmi les plus bas de la gamme.
SLA/DLP/VPP
La photopolymérisation en cuve offre la meilleure résolution de surface (±0,05 mm courant en SLA), ce qui en fait le procédé de référence pour les pièces esthétiques, les modèles de présentation, les dispositifs médicaux personnalisés et les moules de coulée. Les résines techniques (ABS-like, PP-like, biocompatibles ISO 10993) élargissent le champ d’application au-delà du prototypage visuel. Le post-traitement reste incontournable : lavage, post-cuisson UV, parfois peinture.
SLS/PBF polymère et MJF
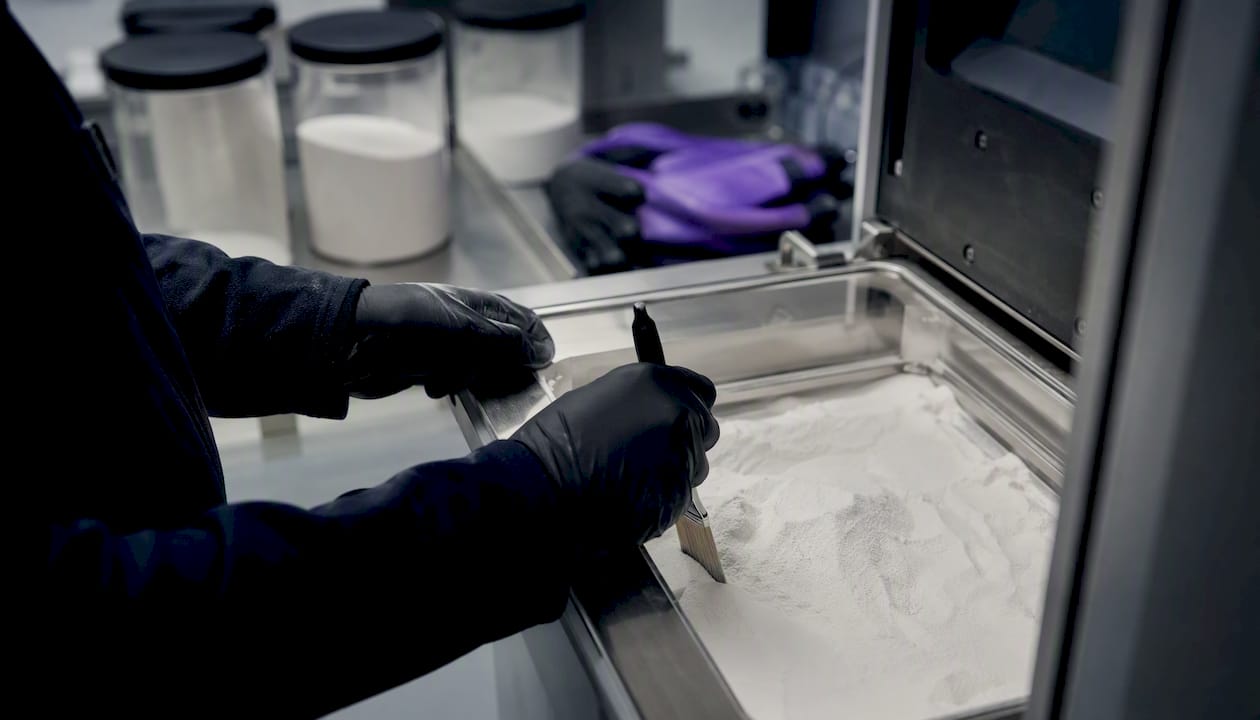
Le frittage sélectif par laser (SLS) et le Multi Jet Fusion (MJF) de HP traitent des poudres de PA12, PA11 ou TPU sans supports, ce qui libère totalement la géométrie et permet un imbrication dense des pièces dans la chambre. Pour des pièces en nylon destinées à un usage final, SLS et MJF offrent le meilleur compromis entre résistance mécanique isotrope, répétabilité et efficacité de production en série. Le MJF tend à produire des surfaces légèrement plus homogènes ; le SLS offre un choix de matériaux plus large.
PBF métallique (L-PBF/SLM)
La fusion laser sur lit de poudre métallique (EOS M, Trumpf TruPrint, SLM Solutions) traite l’aluminium AlSi10Mg, l’acier inox 316L, le titane Ti-6Al-4V et les superalliages. Les tolérances atteignent ±0,05–0,1 mm avant usinage de finition. Le post-traitement est systématique : traitement thermique de détente, usinage des surfaces fonctionnelles, contrôle par tomographie ou ressuage. C’est le procédé des pièces structurelles allégées, des implants et des composants aéronautiques à géométrie complexe.
| Usage idéal | FDM industriel | SLA/DLP | SLS/MJF | L-PBF métal |
|---|---|---|---|---|
| Précision / qualité de surface | ±0,2 mm / striation visible | ±0,05 mm / très lisse | ±0,1–0,2 mm / grainée | ±0,05–0,1 mm / rugueuse brut |
| Volume max. chambre | Grande (jusqu’à 600 × 600 × 600 mm) | Moyen (300 × 300 × 200 mm typ.) | Moyen (300 × 300 × 600 mm typ.) | Limité (200 × 200 × 300 mm typ.) |
| Coût par pièce | Faible à moyen | Moyen | Moyen à élevé | Élevé |
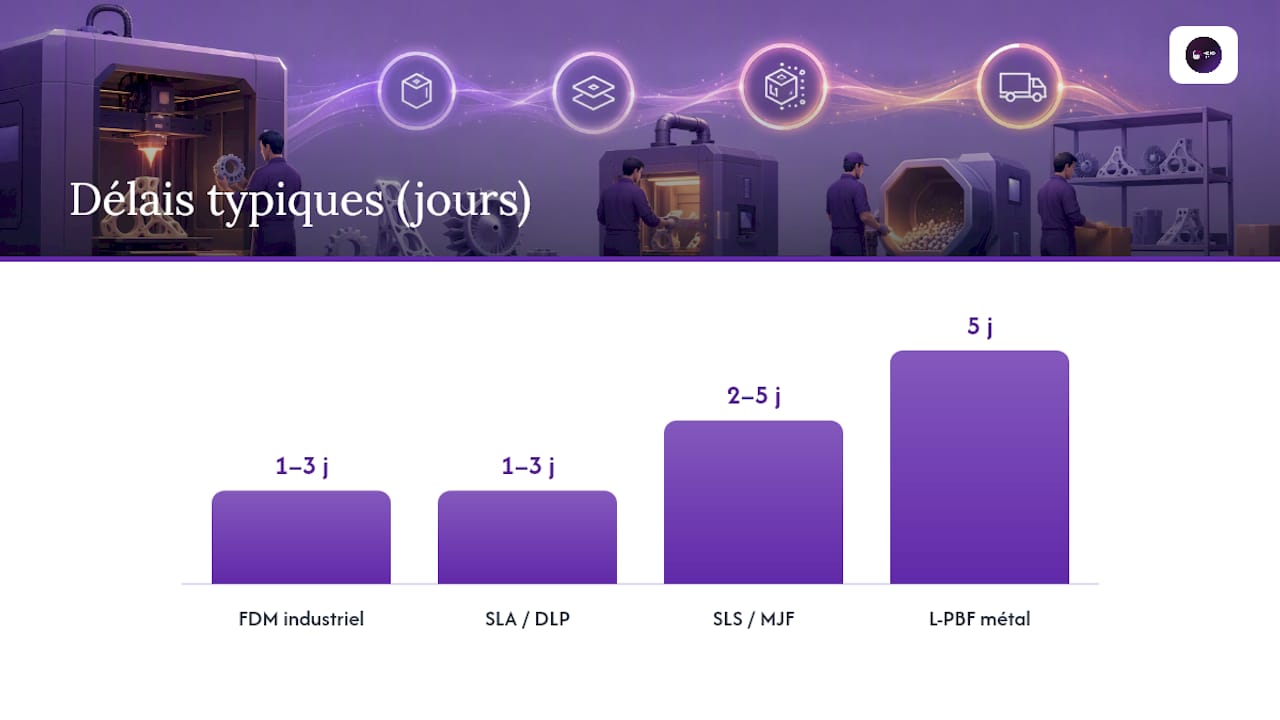
| Lead time typique | 1–3 jours | 1–3 jours | 2–5 jours | 5 jours |
| Post-traitement requis | Retrait supports, ponçage | Lavage, post-cuisson | Sablage, teinture | Traitement thermique, usinage |
| Matériaux disponibles | PLA, ABS, PETG, PEEK, Ultem, PA-CF | Résines standard, techniques, biocompatibles | PA12, PA11, TPU, PA-CF | AlSi10Mg, 316L, Ti-6Al-4V, Inconel |
| Contraintes réglementaires | Faibles (hors medtech) | Biocompatibilité possible (ISO 10993) | Traçabilité lot requise en série | Qualification matériau, tomographie |
Conseil de pro : L’orientation de la pièce dans la chambre d’impression est une variable de conception à simuler en amont : elle influe directement sur le coût de post-traitement, la résistance mécanique directionnelle et l’empreinte environnementale du cycle de production.
Quels matériaux choisir pour votre pièce imprimée ?
Le matériau n’est pas un paramètre secondaire qu’on ajuste en fin de projet. Il conditionne le procédé, le post-traitement, les certifications requises et, in fine, le coût total de la pièce.
Familles principales et usages :
- PLA / ABS / PETG : thermoplastiques FDM d’entrée de gamme, adaptés aux prototypes visuels et aux pièces non structurelles. Le PLA est facile à imprimer mais fragile en température (déformation dès 60 °C) ; l’ABS résiste mieux mais nécessite une enceinte chauffée ; le PETG offre un bon compromis rigidité/ductilité pour des pièces de liaison légères.
- PA12 / PA11 (SLS/MJF) : nylons de référence pour pièces d’usage final. Le PA12 présente une bonne résistance chimique, une faible hygroscopicité relative et une répétabilité élevée en production série. Le PA11, d’origine biosourcée, affiche une meilleure ductilité et une résistance aux chocs supérieure, utile pour les pièces soumises à vibrations.
- Résines SLA standard et techniques : de la résine ABS-like pour prototypes fonctionnels aux résines haute température (Accura, Somos) pour moules et outillages, jusqu’aux résines biocompatibles certifiées ISO 10993 pour dispositifs médicaux en contact cutané ou muqueux.
- Alliages métalliques L-PBF : AlSi10Mg pour pièces légères et dissipateurs thermiques, acier inox 316L pour environnements corrosifs ou alimentaires, Ti-6Al-4V pour implants et pièces aéronautiques à rapport résistance/masse élevé, Inconel 625/718 pour températures extrêmes.
- Composites chargés : PA-CF (nylon chargé fibres carbone courtes) pour rigidité accrue en FDM, PEEK-CF pour environnements haute température, composites à fibres continues (Markforged) pour pièces structurelles légères.
Les contraintes réglementaires méritent une attention particulière. En medtech, la traçabilité des lots, les certificats de conformité matériaux et les dossiers de qualification biocompatibilité (ISO 10993, USP Class VI) sont des conditions d’adoption non négociables. En aéronautique, la qualification du matériau selon les normes applicables (NADCAP, AS9100) s’ajoute au contrôle dimensionnel systématique.
Où la fabrication additive change-t-elle réellement l’équation industrielle ?
La fabrication additive est pertinente dans des secteurs variés — santé, automobile, aéronautique, construction — où elle accélère l’innovation et ouvre des possibilités de production localisée. Mais les cas d’usage à forte valeur ajoutée partagent des caractéristiques communes : géométrie complexe, faible volume, ou contrainte de délai sévère.
Cas d’usage à fort impact :
- Prototypage fonctionnel accéléré : l’AM réduit les délais de développement et permet d’itérer sans coût de moule, ce qui compresse les cycles de validation en R&D de plusieurs semaines à quelques jours.
- Outillage sur mesure : gabarits de contrôle dimensionnel, montages de soudure, préhenseurs robotisés à géométrie complexe — des pièces produites en une ou deux unités, souvent en PA12 ou ABS, dont la valeur réside dans la précision fonctionnelle.
- Pièces de rechange à la demande : pour des équipements obsolètes ou des séries arrêtées, la rétro-conception et l’impression à la demande éliminent le stock de sécurité et réduisent le risque d’immobilisation.
- Dispositifs médicaux personnalisés : prothèses, guides chirurgicaux, modèles anatomiques pré-opératoires — des pièces unitaires où la personnalisation est la valeur principale.
- Composants aéronautiques allégés : consolidation de sous-ensembles multi-pièces en un seul composant, réduction de masse par optimisation topologique, géométries de canaux internes impossibles à usiner.
L’impression 3D n’est pas la bonne réponse pour des séries de plusieurs milliers de pièces identiques à coût unitaire bas, ni pour des pièces dont les tolérances ou la finition de surface imposent un usinage secondaire massif qui annule l’avantage économique. Dans ces cas, l’injection plastique ou l’usinage CNC restent plus compétitifs.
Quels sont les vrais drivers de coût et de délai en fabrication additive ?
Le prix par pièce en fabrication additive dépend de variables que beaucoup de donneurs d’ordre sous-estiment lors d’un premier appel d’offres. Comprendre ces leviers permet d’interpréter un devis et d’identifier les marges d’optimisation.
Principaux postes de coût :
- Matériau : poudre PA12, résine technique ou poudre métallique ont des coûts très différents ; la densité d’imbrication (nesting) en SLS/MJF détermine combien de pièces partagent un même cycle machine.
- Temps machine : directement lié à la hauteur de la chambre remplie et à l’épaisseur de couche choisie ; une couche plus fine améliore la qualité mais allonge le cycle.
- Post-traitement : pour les pièces métalliques, le post-traitement représente environ 13 % du coût total — retrait de supports, traitement thermique, usinage de finition, contrôle. Intégrer ce poste dès l’étude de faisabilité évite les surprises en fin de projet.
- Main-d’œuvre et contrôle qualité : préparation des fichiers, surveillance machine, mesure dimensionnelle, constitution du dossier de lot.
- Amortissement machine et maintenance : une machine L-PBF métal représente un investissement de plusieurs centaines de milliers d’euros ; ce coût fixe se répercute sur le prix par pièce, surtout pour les petits volumes.
Sur le comportement selon le volume, la fabrication additive devient compétitive face à l’injection ou à l’usinage pour des séries allant de quelques unités à quelques centaines de pièces selon la complexité géométrique. Pour des pièces simples, l’usinage CNC reste souvent moins cher en dessous de 3 à 5 unités ; au-delà, l’AM prend l’avantage dès que la géométrie justifie l’absence d’outillage. Les impacts économiques varient fortement selon le secteur et le niveau de post-traitement requis.
Guide d’estimation du lead time :
- Préparation CAO et DfAM : 0,5–2 jours selon complexité et modifications requises.
- Impression : 1–5 jours selon technologie et volume de la chambre.
- Post-traitement : 1–7 jours (traitement thermique, usinage, finition de surface).
- Contrôle et documentation : 0,5–2 jours (CMM, dossier de lot, certificats).
Les éléments qui allongent le délai sont prévisibles : finitions de surface exigeantes, traitements thermiques sous atmosphère contrôlée, contrôles réglementaires (ressuage, tomographie), et modifications de fichier en cours de production.
Ordre de grandeur indicatif : un prototype simple en PLA ou résine SLA se situe généralement entre 50 € et 300 € selon volume et finition ; une pièce technique en PA12 SLS entre 80 € et 600 € ; une pièce métal L-PBF entre 300 € et plusieurs milliers d’euros selon masse, post-traitement et contrôles requis. Ces fourchettes sont indicatives et dépendent fortement de la géométrie, du nesting et du niveau de qualification demandé.
Comment évaluer un prestataire d’impression 3D avec rigueur ?
Un devis d’impression 3D ne se lit pas comme un devis de fournitures. La qualité d’un prestataire se mesure à sa capacité à garantir la répétabilité, à documenter le processus et à anticiper les contraintes réglementaires de votre secteur.
Checklist de questions à poser lors d’un appel d’offres ou d’un entretien technique :
- Quelle tolérance dimensionnelle garantissez-vous sur les cotes fonctionnelles, et comment la vérifiez-vous (CMM, scan 3D, pied à coulisse) ?
- Disposez-vous d’un système de traçabilité des lots matériaux (certificats fournisseur, numéros de lot, fiches de données) ?
- Qui prend en charge la qualification du matériau si mon application est réglementée (medtech, aéronautique) ?
- Quel est votre processus de contrôle qualité en sortie de machine et après post-traitement ?
- Pouvez-vous fournir un dossier de lot complet (paramètres machine, matériau, contrôles effectués, opérateur) ?
- Comment gérez-vous les non-conformités et les reprises ?
- Votre parc machine est-il certifié ou auditable (ISO 9001, EN 9100, ISO 13485 selon secteur) ?
- Proposez-vous un audit de faisabilité ou une optimisation DfAM avant lancement de production ?
- Quel est votre délai de réponse pour un devis sur fichier STEP fourni ?
- Quelles sont vos capacités de post-traitement internes (traitement thermique, usinage, finition) vs sous-traitées ?
Signaux d’alerte à ne pas ignorer :
- Absence de dossier de contrôle ou de certificat matériau sur demande.
- Prix anormalement bas sans transparence sur le post-traitement inclus.
- Délais de réponse flous ou absence de retour technique sur la faisabilité du fichier.
- Impossibilité de fournir un échantillon de traçabilité ou un rapport de mesure.
Pourquoi externaliser vers un bureau de fabrication additive pour vos projets critiques ?
Un bureau de fabrication additive spécialisé apporte une valeur que la simple capacité machine ne peut pas reproduire : expertise DfAM, qualification matériaux, contrôle qualité structuré et gestion documentaire. Pour des projets où la pièce doit être fonctionnelle, traçable et conforme, externaliser vers un bureau est souvent la décision la plus rationnelle économiquement.
Workflow typique d’un bureau industriel :
- Diagnostic de faisabilité : analyse du fichier, identification des zones critiques, recommandations de procédé et matériau.
- Optimisation DfAM : consolidation de pièces, allégement topologique, repositionnement des surfaces fonctionnelles pour réduire le post-traitement.
- Planification d’imbrication : optimisation du nesting pour maximiser le rendement machine et réduire le coût par pièce.
- Production : impression dans les paramètres qualifiés, avec traçabilité des paramètres machine et du lot matériau.
- Post-traitement : sablage, traitement thermique, usinage de finition, peinture ou stérilisation selon cahier des charges.
- Contrôle et livraison documentaire : rapport de mesure, dossier de lot, certificats matériaux, rapport de non-conformité le cas échéant.
La valeur ajoutée est particulièrement mesurable en medtech et en aéronautique, où la documentation technique et la traçabilité sont des conditions d’adoption, pas des options. Une pièce aéronautique produite avec une stratégie d’impression et un post-traitement intégrés peut voir son coût de production diminuer jusqu’à 39 % par rapport à la fabrication conventionnelle — à condition que l’ensemble de la chaîne soit maîtrisé, du DfAM au contrôle final.
La fabrication additive ne délivre ses gains réels que lorsque la chaîne numérique est maîtrisée de bout en bout : conception optimisée pour le procédé, paramètres machine qualifiés, post-traitement intégré au modèle économique et contrôle documenté. Un bureau spécialisé orchestre ces étapes ; une machine seule ne le fait pas.
Pour préparer un dossier de devis fiable, transmettez au minimum : le fichier STEP ou STL, le cahier des charges fonctionnel (tolérances, matériau cible, conditions d’utilisation), la quantité cible et les contraintes réglementaires applicables. Plus le dossier est complet, plus le devis sera précis et le délai de réponse court.
L’adoption industrielle de l’AM : ce que les chiffres ne disent pas encore
La fabrication additive est souvent présentée comme une révolution universelle. La réalité industrielle est plus nuancée, et c’est précisément là que réside l’opportunité pour les équipes qui savent lire entre les lignes.
Ce que la plupart des guides omettent : la machine n’est pas le facteur limitant. Les entreprises qui tirent le meilleur parti de l’AM sont celles qui ont investi dans la chaîne numérique complète — CAO paramétrique, simulation de procédé, automatisation du contrôle — bien avant d’acheter une imprimante supplémentaire. Les retours d’expérience industriels le confirment : les gains en lead time et en résilience supply chain viennent de la maîtrise du flux numérique, pas de la vitesse de la machine.
L’autre angle mort concerne le DfAM. Trop de projets arrivent en bureau avec un fichier conçu pour l’usinage, converti en STL, et l’on s’étonne que le résultat soit décevant ou coûteux. La consolidation de pièces, l’optimisation topologique et le repositionnement des surfaces fonctionnelles ne sont pas des options esthétiques : ce sont des leviers économiques directs, documentés par des cas industriels concrets dans des secteurs comme l’aéronautique et la robotique.
Notre position chez Mc3dline est claire : prioriser la chaîne numérique et l’optimisation de conception plutôt que la simple capacité machine. Les projets que nous accompagnons de la faisabilité à la livraison documentaire produisent systématiquement de meilleurs résultats — en répétabilité, en coût total et en délai — que ceux où nous intervenons uniquement en production. Un audit de pièce en amont coûte peu et évite des reprises coûteuses en aval.
Mc3dline : lancer votre projet d’impression 3D avec un bureau industriel structuré
Mc3dline est un bureau de fabrication additive industrielle basé en Essonne (91), spécialisé dans les pièces techniques B2B : SLS PA12, SLA résine technique et biocompatible, FDM industriel haute température et MJF, complétés par un bureau d’études mécanique et un service d’usinage CNC 4 axes. La différence avec une plateforme de devis automatisé : chaque projet passe par un diagnostic de faisabilité, une optimisation DfAM si nécessaire, et une livraison avec dossier de lot complet.

Pour démarrer, transmettez votre fichier STEP ou STL, votre cahier des charges (tolérances, matériau cible, conditions d’utilisation), la quantité cible et les contraintes réglementaires applicables. Le diagnostic de faisabilité est réalisé rapidement, suivi d’un devis détaillé avec transparence sur le post-traitement, les contrôles et la documentation. Pour les projets medtech, Mc3dline gère la traçabilité des lots et les dossiers de qualification biocompatibilité. Demandez votre devis ou contactez l’équipe projet pour un premier échange technique.
Sources
- Assessment of the technical, environmental and economic trade-offs in the early stage of metal additive manufacturing adoption | Progress in Additive Manufacturing | Springer Nature Link
- Additive Manufacturing (AM) as a competitive edge in modern production — EOS / The Engineer
- How Engineers Use Additive Manufacturing — IEEE Spectrum
- 5 Ways Designers Can Quantify Additive Manufacturing Benefits — aPriori
- Impression 3D — Wikipédia
Questions fréquentes
Quel est le prix d’une impression 3D ?
Le coût varie selon la technologie, le matériau et le post-traitement : un prototype en résine SLA ou PLA se situe généralement entre 50 € et 300 €, une pièce technique en PA12 SLS entre 80 € et 600 €, et une pièce métal L-PBF entre 300 € et plusieurs milliers d’euros selon la masse et les contrôles requis.
Comment choisir entre une imprimante personnelle, un service en ligne et un bureau industriel ?
Pour des pièces fonctionnelles, des tolérances serrées ou des applications réglementées, un bureau industriel comme Mc3dline apporte la qualification matériau, le contrôle dimensionnel et la traçabilité documentaire qu’une imprimante personnelle ou un service automatisé ne peuvent pas garantir.
Est-ce rentable d’investir dans une imprimante 3D en interne ?
L’investissement interne est pertinent pour des volumes réguliers et des géométries stables, mais le coût total de possession (machine, maintenance, matériaux, formation, contrôle qualité) est souvent sous-estimé. Pour des projets ponctuels ou des pièces critiques, l’externalisation vers un bureau spécialisé reste généralement plus économique.
Comment préparer un fichier pour l’impression 3D ?
Fournissez un fichier STEP pour les données paramétriques ou un STL pour la géométrie surfacique, accompagné d’un cahier des charges précisant les tolérances fonctionnelles, le matériau cible et les contraintes d’utilisation. Un DfAM en amont — consolidation de pièces, orientation optimisée — réduit le coût et améliore la qualité du résultat final.
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.