

Fonctionnement de la technologie FDM : guide pour ingénieurs
Découvrez le fonctionnement de la technologie FDM. Un guide complet pour ingénieurs sur l'impression 3D qui stimule l'innovation et la production.
En bref:
- La technologie FDM construit des pièces couche par couche en extrudant un filament thermoplastique fondu.
- Elle est en forte croissance, dépassant le prototypage pour des applications industrielles exigeantes, avec des améliorations techniques continues.
La technologie FDM (Fused Deposition Modeling), désignée par la norme ASTM F2792 sous le terme générique de « dépôt de matière fondue », est un procédé de fabrication additive qui construit des pièces couche par couche par extrusion contrôlée d’un filament thermoplastique fondu. Le marché mondial de l’impression 3D FDM affiche une croissance projetée de 3,26 à 8,37 milliards USD entre 2026 et 2031, avec un CAGR de 20,74 %. Ce dynamisme reflète l’adoption croissante de la FDM dans des contextes de production directe, bien au-delà du simple prototypage. Mc3dline accompagne ses clients industriels dans cette transition, en exploitant la FDM pour des pièces fonctionnelles à contraintes mécaniques réelles.
Comment fonctionne la technologie FDM : principes mécaniques et matériels
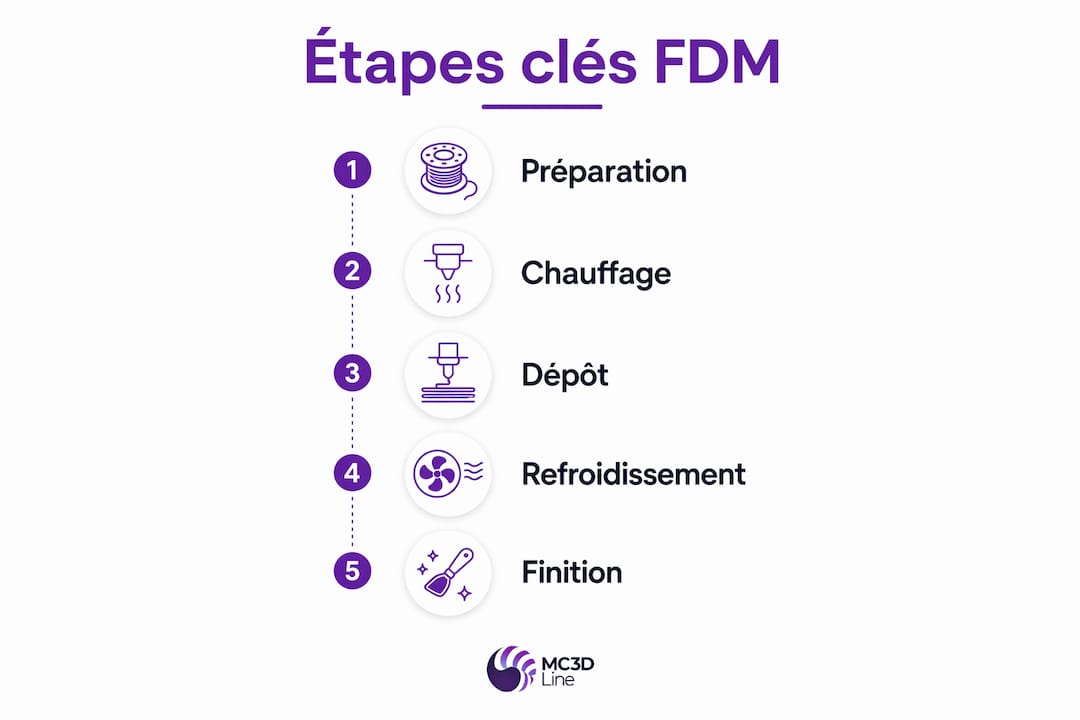
Le fonctionnement de la technologie FDM repose sur un extrudeur motorisé qui pousse un filament solide vers une buse chauffée, appelée hotend. Le filament fond dans la zone de chauffe, puis est déposé sur le plateau selon une trajectoire calculée par le logiciel de tranchage. Chaque couche se solidifie rapidement au contact de l’air ou d’un flux de refroidissement actif, avant que la suivante soit déposée par-dessus.
Les composants clés d’une machine FDM
- Extrudeur motorisé : entraîne le filament par friction via un engrenage motorisé. Sa précision conditionne directement le débit et la régularité du cordon déposé.
- Hotend : zone de fusion comprenant un bloc chauffant, une thermistance et une buse. La température est maintenue à ±1 °C sur les machines industrielles.
- Plateau d’impression : généralement chauffé pour favoriser l’adhérence de la première couche et limiter le gauchissement (warping).
- Système de refroidissement : ventilateur dirigé sur la zone de dépôt pour solidifier rapidement le matériau et conserver la géométrie.
- Cinématique : le déplacement de la tête suit une architecture mécanique qui détermine la vitesse, la précision et le volume utile.
Direct drive vs Bowden : quel impact sur la production ?
La configuration de l’extrudeur se fait en mode direct drive ou Bowden. En direct drive, le moteur est monté directement sur la tête d’impression : cela améliore le contrôle du filament, notamment pour les matériaux souples comme le TPU. En configuration Bowden, le moteur reste fixe sur le châssis et pousse le filament via un tube PTFE jusqu’à la tête. Le chariot est plus léger, ce qui autorise des vitesses de déplacement plus élevées, mais la rétraction doit être paramétrée avec soin pour éviter les bavures.
Les cinématiques varient selon les usages : CoreXY pour la vitesse et la précision sur les axes X et Y, Delta pour les pièces hautes et cylindriques, et bras robotisé pour les configurations multi-axes en fabrication hybride. Le contrôle thermique de l’enceinte complète ce dispositif sur les machines industrielles.
Conseil de pro : Sur les matériaux techniques comme le PEEK ou le PEI, un gradient thermique non maîtrisé dans l’enceinte génère des contraintes internes qui fragilisent la pièce. Vérifiez la stabilité de la température ambiante avant chaque cycle de production.
Quels paramètres influencent la qualité et la précision en FDM ?
Les paramètres de processus déterminent directement la qualité dimensionnelle et mécanique des pièces produites. Leur maîtrise est non négociable en contexte industriel.
Paramètres standards de référence
| Paramètre | Valeur standard | Impact principal |
|---|---|---|
| Diamètre de buse | 0,4 mm | Résolution latérale et débit |
| Hauteur de couche | 0,05–0,3 mm | Résolution verticale et temps de cycle |
| Vitesse de déplacement | Jusqu’à 500 mm/s | Précision dimensionnelle et adhérence inter-couches |
| Précision dimensionnelle | 0,1–0,2 mm | Tolérance fonctionnelle des pièces |
Ces paramètres standardisés constituent la base de référence pour tout réglage en production. Les écarts dimensionnels typiques observés sur des pièces FDM atteignent environ 2 %. Pour une pièce de 100 mm, cela représente un écart potentiel de 2 mm, ce qui exige une calibration rigoureuse dès la conception.
Contrôle environnemental et logiciel
L’humidité du filament est un facteur souvent sous-estimé. Un filament hygroscopique comme le Nylon ou le PETG absorbe l’humidité ambiante en quelques heures, ce qui génère des bulles et des discontinuités dans le cordon extrudé. La reproductibilité en production FDM exige de contrôler le diamètre du filament en entrée, son état hygroscopique et la température de l’enceinte tout au long du cycle.
Le logiciel de tranchage joue un rôle structurant : orientation de la pièce, stratégie de remplissage (infill), génération des supports et gestion des transitions thermiques sont autant de variables qui conditionnent le résultat final. Une calibration du flux d’extrusion (flow rate) et de la rétraction complète ce paramétrage.
Conseil de pro : Stockez vos filaments techniques dans des boîtes hermétiques avec dessiccant, et mesurez le diamètre à plusieurs points avant chaque production. Un écart de ±0,05 mm sur le diamètre du filament suffit à dégrader la régularité du dépôt.
Quels matériaux sont utilisés en FDM pour des applications industrielles ?
Le choix du matériau conditionne les performances mécaniques, thermiques et chimiques de la pièce finale. La FDM couvre un spectre large, des thermoplastiques standards aux composites haute performance.
Filaments standards
- PLA : facile à imprimer, rigide, mais sensible à la chaleur (Tg ≈ 60 °C). Adapté au prototypage visuel et fonctionnel à faible contrainte.
- ABS : résistance mécanique et thermique supérieure au PLA, mais sensible au warping. Nécessite une enceinte chauffée.
- PETG : bon compromis entre facilité d’impression et résistance chimique. Utilisé pour des pièces en contact avec des fluides.
- TPU : élastomère thermoplastique pour pièces flexibles, joints et amortisseurs.
Matériaux haute performance pour l’industrie
L’intégration de matériaux comme le PEEK, le PEI (Ultem) et les composites fibres de carbone ouvre la FDM à des secteurs à forte contrainte. Le PEEK supporte des températures continues de 250 °C et présente une résistance chimique aux solvants agressifs. Le PEI (Ultem) est certifié pour des applications aérospatiales et médicales. Les composites à fibres de carbone courtes améliorent la rigidité spécifique tout en réduisant la masse.
Ces matériaux exigent des buses en acier trempé ou en carbure de tungstène, un hotend capable de monter à 400–500 °C et une enceinte maintenue à 90–120 °C. Un guide sur les matériaux avancés détaille les conditions d’impression recommandées pour chaque famille. Les applications industrielles couvrent les pièces de structure légère en aéronautique, les supports de capteurs en automobile et les implants ou instruments chirurgicaux en médical.
Quelles évolutions récentes améliorent les systèmes FDM industriels ?
Les machines FDM industrielles intègrent aujourd’hui des fonctions qui dépassent largement l’impression monofilament de base.
- Impression multi-extrudeurs IDEX : deux têtes indépendantes permettent d’imprimer simultanément deux pièces en miroir ou de combiner un matériau de structure et un matériau de support soluble (PVA, HIPS). La productivité double sur les séries moyennes.
- Alimentation par pellets : certaines machines industrielles remplacent le filament bobiné par des granulés plastiques directement extrudés. Le coût matière chute significativement et le débit augmente pour les grandes pièces.
- Enceintes chauffées : les machines industrielles utilisent des enceintes chauffées pour minimiser le warping sur les matériaux techniques. Cette configuration est indispensable pour le PEEK et le PEI.
- Hybridation avec fraisage CNC : des centres hybrides combinent dépôt FDM et usinage en une seule cellule. La pièce est usinée entre deux couches pour atteindre des tolérances de l’ordre de ±0,05 mm sur les surfaces fonctionnelles.
- Contrôle qualité en temps réel : l’automatisation avancée inclut des capteurs de détection de fin de filament, des caméras de surveillance du cordon et des systèmes de reprise après coupure de courant. Ces dispositifs réduisent les rebuts en production non surveillée.
La vérification dimensionnelle des pièces produites s’appuie sur des méthodes comme le contrôle par numérisation 3D, qui permet de comparer la pièce réelle au modèle CAO avec une précision sub-millimétrique.
Comment la FDM s’intègre-t-elle dans les processus industriels actuels ?
La fabrication additive est désormais un outil de production directe, pas uniquement un moyen de prototypage rapide. Cette évolution modifie la façon dont les ingénieurs conçoivent les pièces dès l’amont.
- Adoption du DFAM (Design for Additive Manufacturing) : la méthodologie DFAM adapte la géométrie des pièces aux contraintes spécifiques de la FDM : orientation des couches, réduction des supports, consolidation de sous-ensembles en une seule pièce.
- Production de pièces fonctionnelles : gabarits de montage, outillages de contrôle, pièces de rechange à faible volume, supports de câblage. Ces applications remplacent des pièces usinées ou moulées avec des délais réduits.
- Positionnement par rapport aux autres procédés : la FDM offre le coût d’entrée le plus bas et la plus grande variété de matériaux. La SLS produit des pièces sans support avec de meilleures propriétés isotropes. La SLA atteint des résolutions supérieures pour les géométries fines. Un comparatif SLA, SLS, FDM aide à sélectionner le procédé selon les contraintes du projet.
- Normalisation ASTM : l’utilisation des normes ASTM F2792 facilite la standardisation des échanges techniques entre donneurs d’ordre et sous-traitants. Elle structure les exigences de qualification des pièces produites.
- Croissance du marché : avec un marché projeté à 8,37 milliards USD d’ici 2031, la FDM s’impose comme un procédé de production à part entière dans les chaînes industrielles.
Points clés
La technologie FDM produit des pièces fonctionnelles fiables à condition de maîtriser simultanément le matériau, les paramètres de processus et l’environnement d’impression.
| Point | Détails |
|---|---|
| Extrudeur et hotend | Le couple extrudeur/hotend détermine la régularité du dépôt et la qualité inter-couches. |
| Paramètres critiques | Buse de 0,4 mm, hauteur de couche 0,05–0,3 mm et écart dimensionnel typique de 2 % à calibrer. |
| Matériaux haute performance | PEEK, PEI et composites fibres de carbone exigent des machines avec enceinte chauffée et buse spéciale. |
| DFAM et production directe | Concevoir en DFAM réduit les supports, consolide les pièces et améliore les propriétés mécaniques finales. |
| Contrôle qualité | La numérisation 3D et les capteurs embarqués permettent de détecter les dérives en cours de production. |
Ce que l’expérience terrain enseigne sur la FDM industrielle
Par romain
La FDM est souvent présentée comme le procédé le plus accessible de la fabrication additive. C’est vrai en termes de coût d’entrée. Mais cette accessibilité crée une illusion dangereuse : celle qu’une machine FDM se pilote sans expertise process.
Dans ma pratique, les échecs en production FDM viennent rarement de la machine elle-même. Ils viennent du filament mal stocké, de l’enceinte non stabilisée thermiquement, ou d’une orientation de pièce choisie par défaut plutôt que par raisonnement mécanique. Un ingénieur qui maîtrise ces trois variables produit des pièces reproductibles. Celui qui les ignore passe son temps à déboguer des rebuts.
L’autre point que je vois systématiquement sous-estimé : la transition du prototypage à la production directe exige une requalification complète des paramètres. Ce qui fonctionne pour un prototype à une pièce ne tient pas sur une série de cinquante. Les outils PAT (Process Analytical Technology) et les systèmes de vision embarqués commencent à combler ce gap, mais leur adoption reste lente dans les PME industrielles.
Mon conseil aux ingénieurs qui intègrent la FDM en production : investissez d’abord dans la maîtrise du flux matière et du contrôle environnemental. La machine, elle, fera son travail.
— romain
Mc3dline : votre partenaire FDM pour la production industrielle
Mc3dline opère depuis l’Essonne (91) un parc machines dédié à l’impression 3D FDM industrielle, incluant le Fortus 380mc pour les matériaux haute performance. Nos ingénieurs interviennent dès la phase de conception pour orienter les choix DFAM, sélectionner le matériau adapté et définir les paramètres de production.

Nos clients bénéficient d’un bureau d’études externalisé capable de gérer l’ensemble du flux, de la CAO à la pièce qualifiée. Pour les projets nécessitant une alternative à la FDM, nos offres SLS et SLA complètent le catalogue selon les contraintes de résolution, de matériau ou de volume. Contactez-nous pour un devis technique sur votre projet de fabrication additive.
Questions fréquentes
Quelle est la précision dimensionnelle typique en FDM ?
Les pièces FDM présentent un écart dimensionnel typique d’environ 2 %. Une calibration rigoureuse de la machine et du logiciel de tranchage réduit cet écart à 0,1–0,2 mm sur les axes X et Y.
Quelle différence entre direct drive et Bowden en FDM ?
Le direct drive offre un meilleur contrôle du filament, notamment pour les matériaux souples comme le TPU. Le Bowden allège la tête d’impression et autorise des vitesses plus élevées, au prix d’un réglage de rétraction plus exigeant.
Quels matériaux nécessitent une enceinte chauffée en FDM ?
Les matériaux haute performance comme le PEEK, le PEI (Ultem) et certains composites fibres de carbone exigent une enceinte maintenue entre 90 et 120 °C pour éviter le warping et les contraintes internes.
La FDM peut-elle produire des pièces fonctionnelles en série ?
Oui, à condition d’adopter une approche DFAM et de maîtriser les paramètres de processus. La FDM produit des gabarits, outillages et pièces de rechange en série courte avec des délais inférieurs à l’usinage ou au moulage.
Quelle norme régit la terminologie de la fabrication additive FDM ?
La norme ASTM F2792 définit la terminologie officielle de la fabrication additive, dont le procédé FDM, et structure les échanges techniques entre donneurs d’ordre et sous-traitants industriels.
Recommandation
- Impression 3D FDM Industrielle | Fortus 380mc | MC3D Line
- Guide complet pour concevoir en fabrication additive
- Comparatif SLA, SLS, FDM : choisir l’impression 3D industrielle
- Intégrer l’impression 3D en R&D : accélérez vos prototypes
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.