

À partir de M6, filetage en impression 3D : règles CAO et paramètres
Règles CAO et réglages d'impression pour réussir les filetages en impression 3D industrielle. Quand choisir M6, le taraudage ou un insert, et comment valider.
Pour une pièce fonctionnelle soumise à des cycles de vissage répétés, privilégiez un insert métallique pour les assemblages plutôt qu’un filetage imprimé directement. Réservez l’impression directe aux diamètres à partir de M6, en SLA ou SLS de préférence. Sous M6, ou dès qu’un assemblage doit être démonté plusieurs fois, l’insert ou le taraudage post-impression devient la seule option fiable. Avant de figer la conception en production série, prévoyez un audit de faisabilité.
En bref:
- Le filetage imprimé directement doit être réservé aux diamètres supérieurs à M6 en raison de sa fragilité, notamment sous M6 ou pour des assemblages nécessitant plusieurs montages.
- Les inserts filetés métalliques offrent la meilleure durabilité pour les reprises fréquentes, à condition de dimensionner correctement la cavité et de respecter les tolérances lors de l’insertion.
- La conception CAO doit privilégier un profil semi-circulaire, appliquer un offset de 0,1 mm, et prévoir une épaisseur de paroi suffisante pour garantir la résistance mécanique.
- En FDM, ajustez le jeu de compensation à 0,2 mm environ, réduisez la vitesse et le débit pour optimiser la qualité des filetages, surtout sur des diamètres petits.
- Avant la production, un audit de faisabilité technique permet d’éviter des coûts élevés liés à un mauvais dimensionnement ou à une méthode inadaptée.
Table des matières
- Filetage imprimé, taraudage, insert ou vis autotaraudeuse : que choisir ?
- Comment concevoir un filetage ou un bossage en CAO ?
- Quels réglages d’impression améliorent la précision des filetages ?
- Comment concevoir et poser un insert fileté correctement ?
- Faut-il tarauder après impression et comment procéder ?
- Comment choisir la méthode adaptée à votre contrainte industrielle ?
- Comment traiter les filetages sur les projets industriels ?
- Ce que l’industrie sous-estime sur le filetage imprimé
- Un audit de faisabilité avant de figer votre filetage
- Sources
- Questions fréquentes
Filetage imprimé, taraudage, insert ou vis autotaraudeuse : que choisir ?
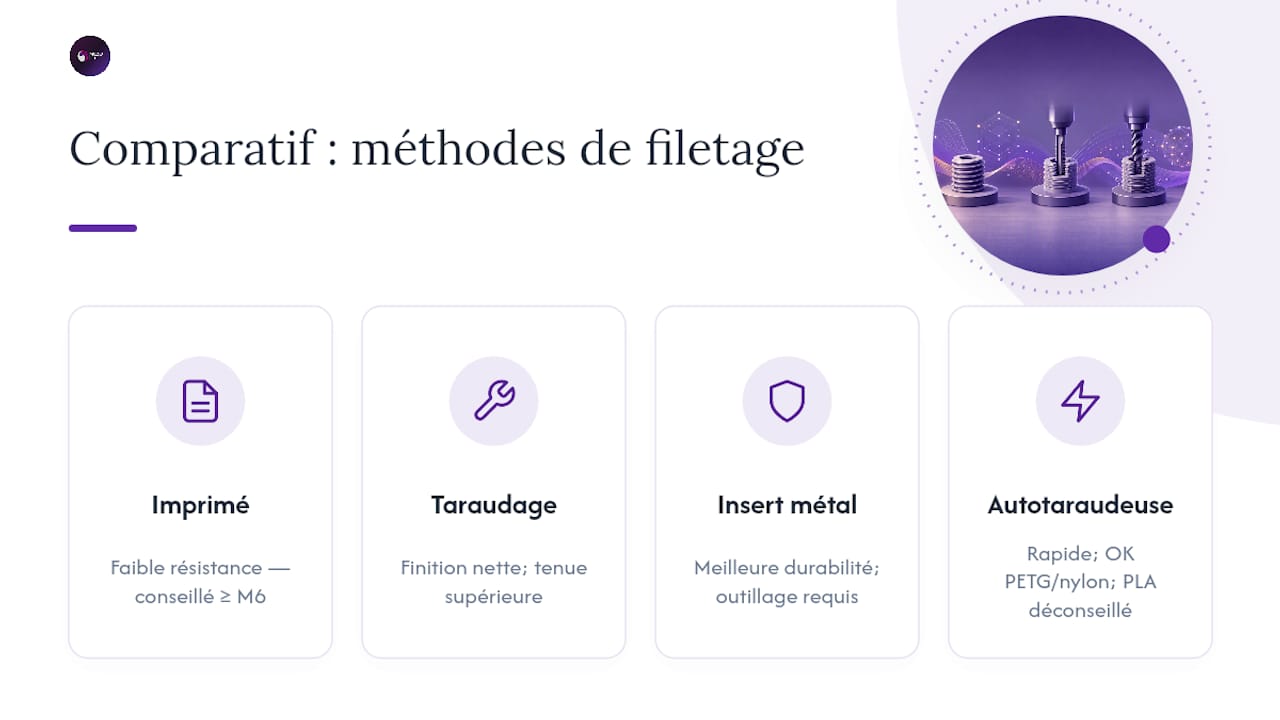
Le filetage impression 3D recouvre en réalité quatre approches distinctes, et confondre leurs domaines d’usage explique la majorité des échecs mécaniques observés sur pièces plastiques. Chacune répond à un compromis différent entre coût, tenue mécanique et complexité de mise en œuvre.
Le filetage imprimé directement consiste à modéliser le filet dans la CAO et à le sortir tel quel de l’imprimante. C’est la solution la moins chère puisqu’elle ne demande aucune opération secondaire, mais elle reste fragile : les plastiques n’ont pas la résistance en cisaillement de l’acier ou du laiton, et un filet trop fin casse dès les premiers cycles. Formlabs recommande de ne pas descendre sous un filetage M6 pour l’impression directe, avec un profil semi‑circulaire plutôt qu’un profil ISO standard, pour limiter la concentration de contraintes sur les crêtes du filet.
Le taraudage post-impression consiste à imprimer un trou lisse légèrement sous-dimensionné, puis à créer le filet mécaniquement avec un taraud. La finition est nette et la tenue nettement supérieure au filetage imprimé, mais l’opération ajoute un temps de main d’œuvre et exige un contrôle de vitesse pour éviter la fusion locale du plastique.
Les inserts filetés (thermofixés, ultrasoniques ou press-fit) remplacent le plastique par un filet métallique rapporté. C’est la méthode la plus robuste pour les assemblages soumis à des démontages répétés : les inserts filetés métalliques augmentent nettement la durabilité et la répétabilité du vissage par rapport à tout filet directement imprimé dans le plastique. Le surcoût d’outillage (fer à insertion, ultrasons) se justifie dès que la pièce sort du prototypage unitaire.
Les vis autotaraudeuses créent leur propre filet en s’enfonçant dans un trou lisse. Rapides et sans outillage spécifique, elles fonctionnent bien sur les matériaux ductiles comme le PETG ou le nylon, mais le PLA, plus rigide et cassant, supporte mal ce type de contrainte répétée.
En pratique : réservez le filetage imprimé aux montages à faible cycle et gros diamètre, l’insert aux pièces industrielles réutilisables, et le taraudage aux petites séries où l’outillage insert n’est pas encore justifié.
Comment concevoir un filetage ou un bossage en CAO ?
La géométrie du filetage se décide en CAO, pas au moment de l’impression. Trois paramètres conditionnent la réussite : le profil du filet, les dimensions du bossage, et l’épaisseur de matière autour du point de fixation.
- Choisissez un profil semi-circulaire plutôt qu’un profil ISO standard. Un filet arrondi répartit mieux les contraintes qu’un filet à crête aiguë, ce qui réduit le risque de rupture par fatigue sur un matériau imprimé, dont la structure en couches est intrinsèquement moins homogène qu’une pièce moulée ou usinée.
- Appliquez un décalage (offset) de compensation dès le dessin 3D. Formlabs préconise un offset d’environ 0,1 mm sur les filetages imprimés directement pour compenser le grossissement dimensionnel typique de la fabrication additive.
- Dimensionnez le bossage autour de l’insert avec une marge suffisante. La cavité doit être entourée d’une épaisseur de paroi supérieure au diamètre nominal de l’insert, avec un renfort local si la pièce subit un couple de serrage élevé.
- Prévoyez un dégagement d’outil pour le taraud ou le fer à insertion si le filetage se trouve dans une zone difficile d’accès, sous peine de devoir reprendre la pièce en atelier.
- Modélisez un trou lisse légèrement sous-dimensionné quand le taraudage est prévu après impression, plutôt que de tenter d’imprimer directement le filet final.
Conseil de pro : Ne dessinez jamais un filetage ISO classique pour une impression directe. Le profil semi-circulaire préconisé par les fabricants d’imprimantes coûte une minute de modélisation supplémentaire et double parfois la durée de vie du filet sous cycles répétés.
Ces règles de conception rejoignent les principes généraux détaillés dans notre guide complet pour concevoir en fabrication additive, qui couvre aussi les épaisseurs de paroi minimales par matériau.
Quels réglages d’impression améliorent la précision des filetages ?
Le slicer et l’orientation de la pièce pèsent autant que la conception CAO dans la qualité finale d’un filetage. Le premier réflexe consiste à intégrer un jeu de compensation adapté au procédé, car aucune imprimante ne restitue une cote ISO au micron.
- En FDM, prévoyez un jeu adapté au procédé, souvent supérieur au micron, réduisez la vitesse d’impression autour des zones filetées, et contrôlez le débit pour éviter le suroxtrusion qui referme les crêtes du filet.
- En SLA, le jeu recommandé descend à 0,1–0,2 mm grâce à la résolution nettement supérieure de la stéréolithographie.
- En SLS, comptez 0,2–0,4 mm, un compromis lié à la granulométrie de la poudre frittée.
Repère technique : ces plages de jeu par procédé constituent la référence la plus citée pour caler un premier essai avant validation dimensionnelle.
La hauteur de couche joue un rôle direct sur la finition des crêtes : une couche fine, autour de 0,1 à 0,15 mm en FDM, lisse le profil du filet et limite les marches visibles qui accrochent la vis. Orientez systématiquement la pièce pour que l’axe du filetage soit vertical plutôt qu’horizontal, ce qui évite l’effet d’escalier perpendiculaire au filet. Évitez tout support sur une surface filetée : leur retrait laisse des résidus qui faussent le pas de vis. Enfin, la résolution supérieure du SLA et du SLS facilite l’impression de filetages fonctionnels sur des diamètres plus petits que ce que la FDM peut raisonnablement tenir.
Comment concevoir et poser un insert fileté correctement ?
La fiabilité d’un insert dépend presque entièrement de trois décisions prises avant l’impression : la technologie choisie, le dimensionnement de la cavité, et le contrôle après pose.
Le choix technologique dépend du matériau et du nombre de cycles attendus. Un insert thermofixé (fondu localement dans le plastique par un fer chauffant) convient à la plupart des thermoplastiques FDM et reste économique en petite série. L’insert ultrasonique offre une fusion plus homogène et une meilleure tenue axiale, recherchée sur des pièces à charge élevée. L’insert press-fit s’enfonce à froid dans une cavité légèrement sous-dimensionnée : plus rapide, mais plus dépendant de la précision dimensionnelle de la pièce imprimée.
- Dimensionnez la cavité avec une tolérance C stricte pour un press-fit, faute de quoi l’insert tourne dans son logement au premier serrage.
- Respectez une épaisseur de paroi supérieure à la taille nominale de l’insert et un remplissage d’au moins 50 % en FDM, deux paramètres qui conditionnent directement la résistance à l’arrachement selon les recommandations du fabricant SPIROL.
- Ciblez une hauteur de couche de 0,16 à 0,2 mm autour de la zone d’insertion pour une adhérence régulière entre le fer chauffant et la matière.
- Validez chaque lot par un essai d’arrachement et plusieurs cycles vissage/dévissage avant de lancer la série.
Conseil de pro : Un contrôle dimensionnel de la cavité au palpeur avant insertion évite le rebut en série. C’est un réflexe de production, pas une précaution de laboratoire : une cavité 0,2 mm trop large suffit à rendre un insert thermofixé instable dans le temps.
Faut-il tarauder après impression et comment procéder ?
Le taraudage post-impression s’impose dès que le filetage doit résister à plus de quelques cycles de serrage sans passer par un insert, notamment sur PETG, ABS ou nylon, plus ductiles que le PLA face à la découpe du filet.
- Imprimez un trou lisse légèrement sous-dimensionné par rapport au diamètre nominal du taraud, jamais à la cote exacte.
- Taraudez à faible vitesse et avec une lubrification légère pour limiter la chaleur générée par friction, qui peut ramollir localement le plastique et arracher le filet dès la première utilisation.
- Reprenez les crêtes visibles au léger ponçage si la surface présente des marches issues du dépôt en couches.
- Contrôlez la cote finale avec un calibre fileté avant validation, surtout sur une série destinée à un client final.
- Respectez un couple de serrage modéré, sous les valeurs standard de la visserie métallique classique, pour éviter l’arrachement du filet plastique, quel que soit le matériau utilisé.
Cette étape de finition rejoint les principes évoqués dans notre article sur l’optimisation du cycle de vie d’une pièce imprimée, où le post-traitement conditionne largement la durée de vie en service.
Comment choisir la méthode adaptée à votre contrainte industrielle ?
Avant de lancer une série, vérifiez ces critères dans l’ordre : charge mécanique attendue, nombre de cycles de montage/démontage, diamètre nominal visé, budget outillage disponible, et accessibilité de la pièce pour un post-traitement.
- Boîtier électronique démonté en maintenance régulière : insert thermofixé, quel que soit le procédé d’impression retenu.
- Gabarit d’assemblage prototype, usage unique ou occasionnel : filetage imprimé direct en SLA, à partir de M6.
- Pièce structurelle soumise à une charge de traction répétée : insert ultrasonique avec remplissage renforcé autour de la cavité.
- Petite série sans budget outillage insert : taraudage post-impression sur matériau ductile (PETG, nylon).
Avant tout lancement, validez systématiquement le choix par un essai d’arrachement physique. Un calcul théorique ne remplace jamais un test sur pièce réelle.
Comment traiter les filetages sur les projets industriels ?
Sur les projets industriels, le filetage se décide dès le brief technique, pas au moment de la mise en production. Une méthode possible suit un enchaînement simple : brief technique avec le client, audit de faisabilité sur les cotes critiques, prototype de validation, puis série avec contrôle qualité documenté.
Cette logique d’intégration dès la conception rejoint un constat plus général sur la fabrication additive : intégrer les inserts dès le flux numérique de devis réduit les erreurs et les temps de traitement entre le bureau d’études et la production.
Pour préparer un dossier technique exploitable, communiquez-nous :
- Les cotes critiques du filetage ou de la cavité d’insert, avec leurs tolérances.
- Le nombre de cycles de vissage/dévissage attendus en usage réel.
- La contrainte mécanique dominante (traction, cisaillement, couple de serrage).
- Le matériau final envisagé et le contexte réglementaire éventuel (medtech, défense).
Nos pages dédiées au frittage sélectif par laser et à la résine SLA détaillent les procédés que nous recommandons le plus souvent pour ce type de pièce.
Ce que l’industrie sous-estime sur le filetage imprimé
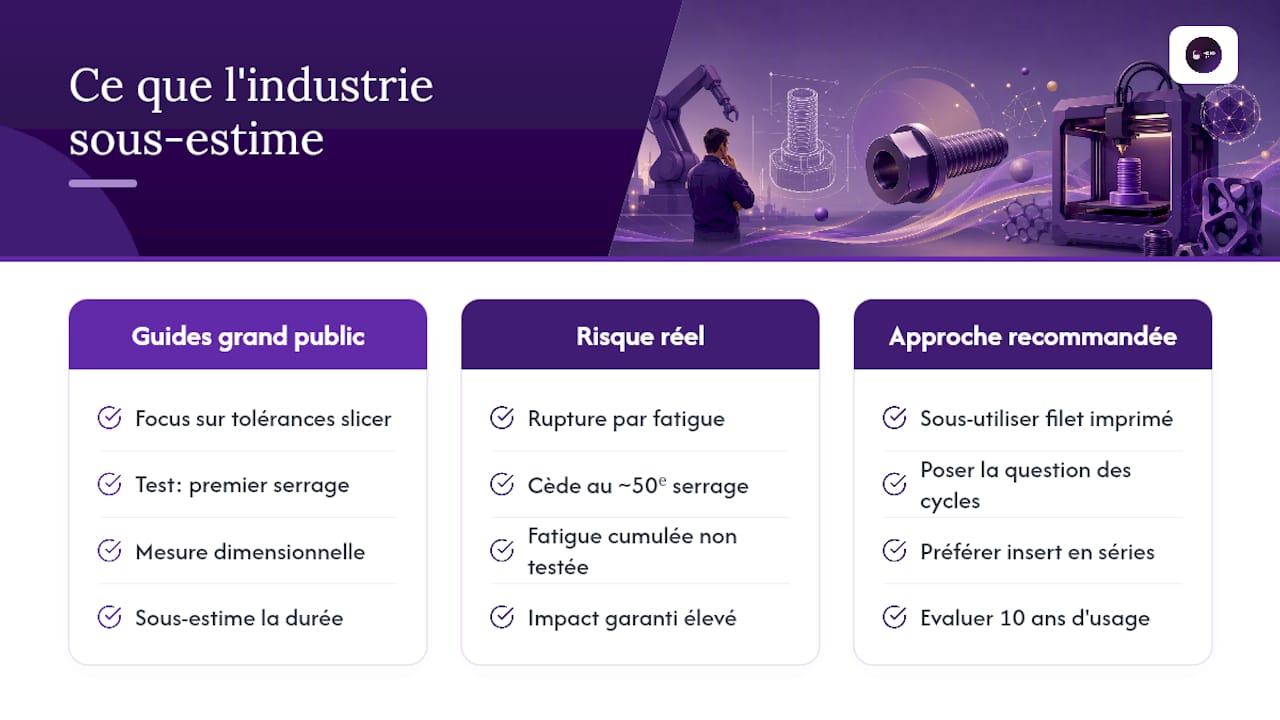
La plupart des guides grand public traitent le filetage imprimé comme une simple question de tolérance à ajuster dans le slicer. C’est une erreur d’échelle. Sur un projet industriel, le vrai risque n’est pas dimensionnel, il est mécanique : un filet plastique cède rarement au premier serrage, il cède au cinquantième, quand la fatigue cumulée dépasse ce que personne n’avait testé.
Le réflexe le plus rentable reste de sous-utiliser le filetage imprimé direct plutôt que de le pousser à ses limites. Un ingénieur qui économise un insert sur une pièce à 200 exemplaires économise peu, et prend un risque de retour en garantie disproportionné par rapport au gain. La bonne question à se poser n’est pas « ce filet tiendra-t-il au premier test ? » mais « combien de cycles subira-t-il en dix ans d’usage réel ? ». C’est cette question, plus que le paramétrage du slicer, qui devrait guider le choix de méthode dès la phase de conception.
— romain
Un audit de faisabilité avant de figer votre filetage
Un plan de filetage mal dimensionné coûte cher à corriger une fois la série lancée, bien plus cher qu’un audit technique en amont. MC3D Line est le bureau d’études externalisé qui vérifie vos cotes de filetage et vos choix d’insert avant impression, plutôt qu’après le premier retour client.

Le comparatif SLA, SLS, FDM vous aide à situer rapidement le procédé le plus adapté à votre pièce, et notre bureau d’études mécanique reprend vos plans existants pour sécuriser les cotes critiques avant lancement.
Vous avez une pièce à filetage fonctionnel à faire valider ? Contactez notre équipe pour un audit de faisabilité technique et un devis chiffré sur votre projet.
Sources
- Impression 3D de filets et ajout d’inserts filetés à des pièces imprimées en 3D
- Filets, alliés pour la fabrication additive - 4Additive
- Comment choisir un insert fileté pour votre assemblage imprimé en 3D - SPIROL
- Problèmes de filetage en impression 3D : causes et solutions
Questions fréquentes
Quelle vis choisir pour une pièce imprimée en 3D ?
Une vis autotaraudeuse classique convient sur PETG ou nylon pour un usage occasionnel ; au delà de quelques cycles, préférez une vis métallique standard associée à un insert fileté pour éviter l’usure du plastique.
Comment réaliser un filetage sur une pièce imprimée ?
Trois options : le modéliser directement en CAO avec un profil semi-circulaire et un offset de compensation, le tarauder après impression dans un trou lisse, ou poser un insert métallique pour les usages répétés.
Comment ajouter un filetage dans Fusion 360 ?
Fusion 360 propose un outil de filetage paramétrique qui applique directement les cotes ISO sur un cylindre ; pour l’impression 3D, ajustez ensuite manuellement le diamètre avec un offset de compensation adapté à votre procédé (FDM, SLA ou SLS).
Comment éviter le stringing sur une pièce filetée ?
Réduisez la température de buse, augmentez la rétraction et limitez les déplacements à vide au dessus des filets, car les fils résiduels faussent le pas de vis et bloquent l’engagement de la vis ou de l’insert.
Recommandations
- Design pour impression 3D : guide essentiel 2026
- Optimiser le cycle de vie d’une pièce 3D imprimée
- Certification 3D : Guide essentiel des normes et étapes clés.
- Optimiser vos performances avec l’impression 3D - MC3D Line
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.