

Fichier imprimante 3D industriel : le livrable prêt à produire
Découvrez comment créer un fichier imprimante 3D industriel complet, essentiel pour assurer une production rapide et efficace en fabrication additive.
Un fichier imprimante 3D prêt pour la production industrielle contient un modèle CAO paramétrique (STEP ou IGES), un maillage optimisé (STL ou 3MF), un jeu complet de métadonnées matière/procédé/tolérances, et la documentation qualité associée. Sans ces quatre blocs réunis dans un même envoi, un bureau de fabrication additive ne peut pas engager la production sans revenir vers vous, ce qui coûte des jours de délai à chaque aller-retour.
Ce standard s’applique aux trois procédés dominants en environnement industriel : le frittage sélectif par laser (SLS), le dépôt de fil fondu (FDM) et la stéréolithographie (SLA). Chacun impose ses propres contraintes de conception, mais la structure du dossier de remise reste identique.
Voici le socle minimal à joindre à toute demande de devis ou de lancement en production :
- Fichier CAO natif ou neutre (STEP/IGES) pour l’archivage et les reprises ultérieures.
- Maillage STL ou 3MF nettoyé, manifold, à l’échelle exacte.
- Fiche matériau et procédé visé (désignation commerciale, SLS/FDM/SLA).
- Tolérances critiques et exigences GD&T si la pièce est fonctionnelle.
- Certificat matière ou fiche technique, plus critères d’acceptation.
Avant d’envoyer le lot, vérifiez ces trois points dans l’ordre suivant :
- Le maillage a-t-il été validé sans trous ni normales inversées ?
- Les métadonnées procédé (orientation souhaitée, finition, tolérances) figurent-elles dans un fichier séparé lisible sans ouvrir la CAO ?
- Le dossier est-il accompagné d’un manifeste indiquant qui contacter en cas d’ambiguïté ?
Table des matières
- Quels fichiers techniques livrer pour une pièce imprimée en 3D ?
- Quelles métadonnées et paramètres procédés faut-il transmettre ?
- Quelles vérifications de fabricabilité pour SLS, FDM et SLA ?
- Comment préparer l’orientation et l’imbrication du build ?
- Quels documents qualité joindre au lot livré ?
- Comment structurer le lot de remise et gérer les versions ?
- Combien de temps et quel budget prévoir pour la production ?
- Quelles questions poser au bureau de fabrication avant l’envoi ?
- Comment Mc3dline valide et produit vos fichiers 3D industriels
- Ce que l’expérience terrain révèle sur les fichiers mal préparés
- Récapitulatif : la checklist de remise en une page
- Sources et ressources utiles pour aller plus loin
- Questions fréquentes
Quels fichiers techniques livrer pour une pièce imprimée en 3D ?
Un fichier STL imprimante 3D seul ne suffit jamais en contexte industriel. Le maillage décrit une géométrie figée, sans intelligence paramétrique : impossible d’y modifier un rayon de congé ou une cote sans repartir de la CAO d’origine. C’est pourquoi tout package sérieux combine un fichier CAO paramétrique et un maillage dérivé, une pratique que confirme le guide de conception pour impression 3D publié par Mc3dline.
Le fichier CAO (STEP ou IGES) reste la référence pour le tolérancement, les reprises d’usinage et l’archivage à long terme. STEP est aujourd’hui privilégié pour les échanges entre bureaux d’études, tandis qu’IGES subsiste sur certains parcs logiciels plus anciens. C’est ce fichier que le fournisseur consultera en cas de litige dimensionnel.
Le maillage optimisé (STL ou 3MF) pilote directement le trancheur. Le format 3MF a un avantage concret sur le STL classique : il embarque les métadonnées de couleur, de matériau et parfois d’orientation, ce qui limite les erreurs d’interprétation côté production. Le STL reste largement accepté, mais exigez qu’il soit manifold (étanche, sans arêtes libres) et exporté à une résolution cohérente avec la taille de la pièce, sans quoi les petits détails se transforment en facettes visibles après impression.
Les fichiers de build, quand votre logiciel de tranchage les génère, accélèrent encore la prise en charge : ils fixent déjà l’orientation, les supports et parfois le pas de couche, ce qui réduit les hypothèses que le fournisseur devrait sinon reconstruire de son côté.
Conseil de pro : Avant d’exporter votre STL, supprimez les congés inférieurs à 0,3 mm et vérifiez l’unité de mesure du fichier. Une pièce exportée en pouces plutôt qu’en millimètres passe souvent inaperçue jusqu’à l’impression, où elle ressort 25 fois trop grande.
Quelles métadonnées et paramètres procédés faut-il transmettre ?
Un fournisseur ne doit jamais deviner votre matériau ou votre tolérance. Chaque champ manquant se traduit par un e-mail, un appel, ou pire, une hypothèse silencieuse qui aboutit à une pièce non conforme.
Les champs suivants doivent figurer dans un fichier texte, un README ou un manifeste structuré, jamais uniquement dans une conversation orale :
- Désignation commerciale exacte du matériau (par exemple PA12 pour un frittage SLS).
- Procédé ciblé et alternative acceptée si applicable.
- Orientation recommandée et justification si elle est contrainte mécaniquement.
- Finition attendue (brut, sablé, teinté, usiné localement).
- Tolérances critiques sur les cotes fonctionnelles, avec GD&T si la pièce s’assemble.
| Champ | Format attendu | Exemple |
|---|---|---|
| Matériau | Désignation commerciale précise | PA12 SLS, ABS-M30, résine biocompatible |
| Procédé | Acronyme normalisé | SLS, FDM, SLA |
| Épaisseur de couche | Valeur en millimètres | 0,3 mm |
| Orientation | Axe ou description | Axe Z, face fonctionnelle vers le haut |
| Tolérance critique | Cote et intervalle | Ø12 mm ± 0,05 mm |
Pour le SLS, précisez si une densité de poudre particulière ou un taux de recyclage de matière est exigé : la page SLS et frittage sélectif par laser de Mc3dline détaille les considérations matériau propres au PA12. Quand une contrainte ne peut pas s’exprimer dans le fichier CAO lui-même, un manifeste JSON simple (projet, version, procédé, matériau, contact, surfaces critiques) évite les erreurs d’import et permet même une intégration automatisée côté fournisseur.
Quelles vérifications de fabricabilité pour SLS, FDM et SLA ?
Chaque procédé a ses points de rupture, et les connaître avant l’envoi évite un refus de fabrication qui aurait pu être anticipé dès la conception.
En SLS, les parois trop fines (sous 0,8 mm environ) deviennent cassantes après dépoudrage, et les canaux internes doivent prévoir des trous d’échappement pour évacuer la poudre non frittée. En FDM, les ponts non soutenus au-delà de quelques centimètres s’affaissent, et l’orientation détermine directement la résistance mécanique le long des lignes de couche. En SLA, ce sont les zones de rétention de résine et l’angle des surfaces en surplomb qui posent problème, avec un risque de gauchissement (warping) sur les grandes surfaces planes non contreventées.
Le comparatif SLA, SLS, FDM publié par Mc3dline détaille ces contraintes procédé par procédé, avec les épaisseurs minimales et besoins en supports propres à chacun.
- Épaisseurs minimales : vérifiez-les selon le procédé retenu, pas selon une règle générique.
- Jeux fonctionnels entre pièces mobiles : prévoyez une marge supérieure à celle de l’usinage classique.
- Trous d’échappement en SLS : indispensables sur toute cavité fermée.
- Bridges en FDM : limitez la portée non soutenue ou acceptez des supports.
Conseil de pro : Documentez chaque concession de conception directement dans le fichier de remise. Un commentaire du type “paroi à 0,6 mm acceptée, tenue mécanique non critique” évite qu’un contrôleur qualité bloque la pièce par excès de prudence.
Comment préparer l’orientation et l’imbrication du build ?
L’orientation d’une pièce dans le volume d’impression n’est jamais un détail cosmétique. Elle conditionne la tenue mécanique, la quantité de supports nécessaires et le temps de post-traitement, trois variables qui pèsent directement sur le coût final.
Trois critères guident le choix d’orientation : l’accessibilité des surfaces fonctionnelles pour le contrôle dimensionnel, la minimisation des supports sur les faces visibles ou usinées, et la stabilité thermique pendant la construction, particulièrement sensible en FDM et en SLA. L’imbrication (nesting) de plusieurs pièces dans un même plateau doit respecter les contraintes dimensionnelles de la machine et laisser un dégagement suffisant pour le post-traitement, sans quoi le déposte devient plus long que l’impression elle-même.
Rendre la décision d’orientation et d’imbrication explicite dans le manifeste réduit les allers-retours avec le fournisseur et accélère la mise en production, un gain qui se mesure directement en jours de délai économisés.
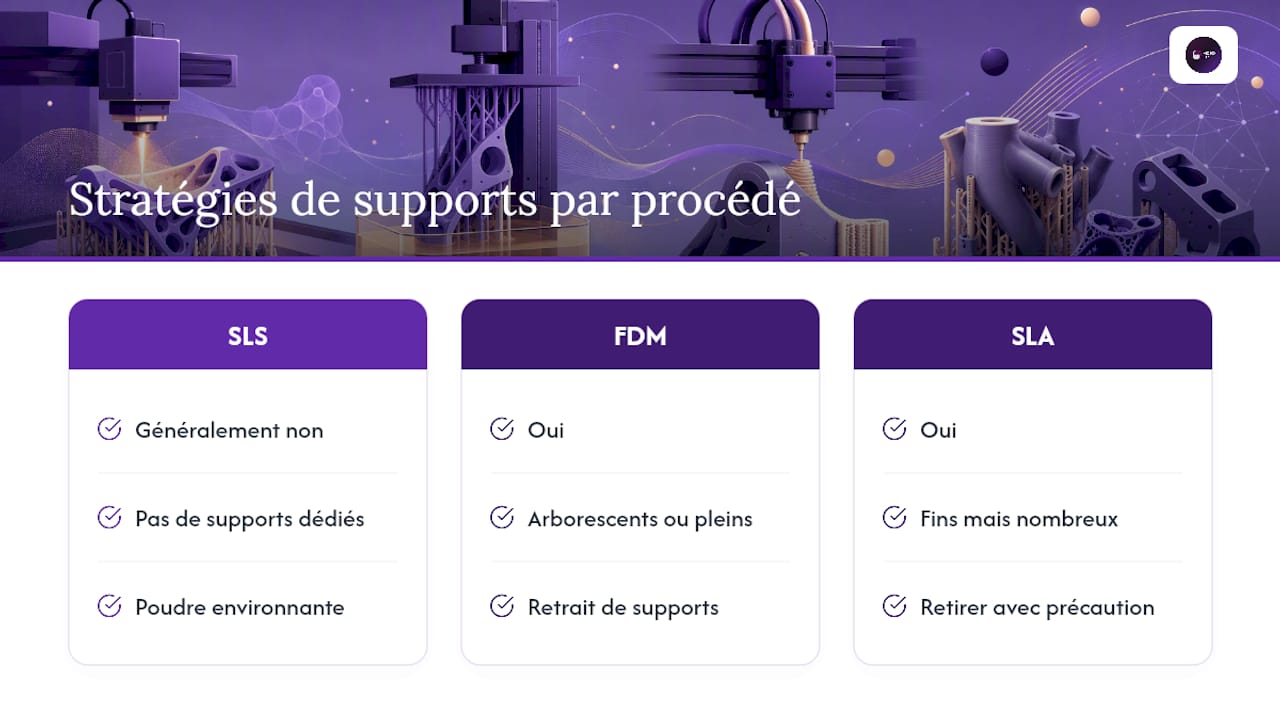
Les stratégies de supports varient fortement d’un procédé à l’autre : le SLS n’a généralement pas besoin de supports dédiés grâce à la poudre environnante, le FDM impose des supports arborescents ou pleins selon les surplombs, et le SLA nécessite des supports fins mais nombreux, à retirer avec précaution pour ne pas marquer la surface.
Quels documents qualité joindre au lot livré ?
Un fichier impression 3D sans documentation qualité associée ne peut pas entrer dans un processus de traçabilité industrielle sérieux. C’est pourtant l’élément le plus souvent oublié dans les envois que reçoivent les bureaux de fabrication.
Le guide sur le contrôle qualité en impression 3D détaille les procédures et bonnes pratiques attendues à ce stade. Le dossier de traçabilité complet comprend généralement :
- Le certificat matière ou la déclaration de conformité du lot de poudre, filament ou résine utilisé.
- Les rapports de contrôle dimensionnel associés, avec plan d’inspection et critères d’acceptation clairement chiffrés.
- Les dessins techniques avec GD&T si la pièce s’assemble avec d’autres composants.
- L’instruction de contrôle précisant les outils de mesure utilisés (pied à coulisse, machine à mesurer tridimensionnelle, projecteur de profil).
- Une checklist de traçabilité jointe physiquement au lot, avec numéro de série et date de production.
- Certificat matière : exigez-le systématiquement pour les pièces medtech ou défense.
- Rapport QC : demandez un format standardisé, pas un simple compte-rendu verbal.
- Archivage : conservez ces documents au minimum sur la durée de vie prévue de la pièce.
Comment structurer le lot de remise et gérer les versions ?
Un dossier de fichiers mal nommé ou mal structuré génère plus d’erreurs qu’un fichier techniquement imparfait. La structure d’archive recommandée sépare clairement les fonctions : un dossier CAO, un dossier maillages, un dossier build si disponible, un dossier QC, et un manifeste ou README à la racine.
La convention de nommage doit rester lisible sans ouvrir le fichier : projet_piece_revision_materiau.ext (par exemple robot_bras_v2_pa12.step) évite la confusion entre versions successives. Un versionnage simple, du type v1, v2, v3, suffit largement en environnement PME ; inutile de complexifier avec un système de gestion de version lourd si votre volume de pièces reste modéré.
| Élément du manifeste | Contenu attendu |
|---|---|
| Propriétaire du projet | Nom et contact direct |
| Date et version | Date d’export, numéro de révision |
| Procédé ciblé | SLS, FDM ou SLA |
| Matériau | Désignation exacte |
| Surface critique | Référence à la cote ou zone fonctionnelle |
Pour les échanges sensibles (pièces défense, medtech), un contrôle d’intégrité par hash et un chiffrement de l’archive limitent les risques de corruption ou d’interception, un sujet approfondi dans le guide sécurité impression 3D pour ingénieurs PME.
Combien de temps et quel budget prévoir pour la production ?
Le lead time d’une pièce imprimée en 3D dépend de plusieurs facteurs qui s’additionnent, rarement d’un seul. La disponibilité du matériau spécifique, la complexité du post-traitement (usinage local, teinture, assemblage), le besoin d’essais de qualification et la taille du lot déterminent ensemble le délai réel, bien plus que la seule durée d’impression machine.
Côté coût, quatre postes dominent généralement le devis : le temps machine occupé, le volume de matière consommée (poudre, filament ou résine), les supports et le post-traitement associé, et enfin les essais ou contrôles qualité demandés en supplément. Une pièce simple en petite série coûte proportionnellement moins cher qu’un prototype unitaire urgent, car les coûts fixes de mise en route se répartissent sur davantage d’unités, un point détaillé dans l’article sur la production de petites séries.
Pour obtenir un devis réaliste dès le premier échange, annoncez systématiquement :
- Le volume de la pièce et sa quantité en série.
- Le matériau et procédé souhaités, ou vos contraintes fonctionnelles si vous êtes ouvert à un choix conseillé.
- Les délais impératifs, en distinguant un prototype urgent d’une série planifiée.
- Le niveau de contrôle qualité exigé (simple ou avec rapport dimensionnel complet).
Quelles questions poser au bureau de fabrication avant l’envoi ?
Avant de transmettre votre package, quelques questions bien posées évitent des semaines de rework. Demandez d’abord si le fournisseur maîtrise réellement le matériau visé en volume de série, pas seulement en prototype unitaire. Vérifiez ensuite la politique appliquée en cas de modification après remise : certains ateliers facturent toute reprise de fichier, d’autres tolèrent un ajustement mineur sans frais dans les premières 48 heures.
Confirmez également le format de fichier accepté par leur logiciel de tranchage et la version utilisée, car un STEP exporté depuis une CAO récente peut parfois poser des soucis de compatibilité sur un logiciel plus ancien.
Checklist finale à cocher avant l’envoi :
- Fichier CAO (STEP/IGES) exporté et vérifié.
- Maillage STL/3MF manifold, échelle confirmée.
- Manifeste ou README avec toutes les métadonnées procédé.
- Certificats matière et critères d’acceptation joints.
- Contact projet clairement identifié dans l’archive.
Comment Mc3dline valide et produit vos fichiers 3D industriels
Mc3dline traite chaque lot reçu selon un processus structuré : réception et contrôle de conformité du package, vérification de fabricabilité (DFM) sur le maillage et la CAO, essais fonctionnels si votre cahier des charges l’exige, puis lancement en production sur notre parc machine.
Nos capacités s’appuient sur des procédés éprouvés en SLS avec du PA12 et sur des machines comme le Raise 3D PROPlus, dont la vitesse et la précision servent aussi bien le prototypage que les petites séries. Chaque lot fait l’objet d’un contrôle qualité documenté, avec traçabilité matière et rapports d’inspection selon vos exigences.
Si votre pièce touche au secteur défense ou medtech, notre bureau d’études peut aussi intervenir en amont pour optimiser votre conception avant impression. Pour un envoi efficace, préparez votre archive avec CAO, maillage, manifeste et certificats matière, puis demandez votre devis directement sur notre page de contact pour lancer votre projet sans délai superflu.
Ce que l’expérience terrain révèle sur les fichiers mal préparés
Les erreurs les plus fréquentes que nous constatons à la réception ne concernent presque jamais la géométrie elle-même, mais les métadonnées manquantes. Un STL sans indication de matériau ni de tolérance oblige systématiquement à un échange préalable, ce qui ajoute souvent un à deux jours ouvrés avant même le lancement du devis.
Les projets qui arrivent avec un package complet, CAO, maillage propre, tolérances et certificat matière, passent en production presque sans itération. La différence se voit surtout sur les pièces fonctionnelles assemblées : une tolérance mal communiquée sur un alésage se traduit rarement par un simple ajustement, mais par une reprise complète du lot.
Conseil de pro : Joignez systématiquement une photo ou un croquis annoté de la face fonctionnelle critique dans votre dossier de remise. Un fournisseur qui visualise immédiatement l’enjeu mécanique priorise mieux son contrôle qualité, même sans lire l’intégralité du dessin technique.
Récapitulatif : la checklist de remise en une page
Un fichier imprimante 3D industriel n’est accepté sans reprise que lorsqu’il combine CAO paramétrique, maillage optimisé, métadonnées procédé complètes et documentation qualité traçable.
- CAO (STEP/IGES) + maillage (STL/3MF) manifold et à l’échelle.
- Matériau, procédé, orientation, finition et tolérances critiques renseignés.
- Certificat matière, rapport QC et critères d’acceptation joints.
- Manifeste avec contact projet et convention de nommage claire.
- Devis demandé avec volume, série, délai et niveau de contrôle qualité précisés.
| Point | Détails |
|---|---|
| Fichiers minimums | CAO STEP/IGES pour l’archivage, plus maillage STL/3MF optimisé pour la production. |
| Métadonnées obligatoires | Matériau exact, procédé visé, orientation, tolérances critiques dans un manifeste lisible. |
| Vérification DFM | Épaisseurs minimales et jeux fonctionnels adaptés au procédé SLS, FDM ou SLA choisi. |
| Documentation qualité | Certificat matière et rapport QC joints pour toute pièce destinée à un usage fonctionnel. |
| Mc3dline | Valide chaque package via contrôle DFM et procédures qualité avant lancement sur SLS PA12 ou Raise 3D PROPlus. |
Sources et ressources utiles pour aller plus loin
Pour compléter la préparation de vos fichiers, plusieurs ressources internes détaillent des aspects spécifiques que cet article n’a pu qu’effleurer :
- Le guide de conception pour impression 3D approfondit les règles DfAM et les recommandations d’export par format.
- L’article sur l’optimisation du cycle de vie d’une pièce imprimée éclaire les choix de matériau et de tolérance sur le long terme.
Si l’un de ces cas ne correspond pas exactement à votre projet, contactez directement notre bureau d’études : chaque pièce technique a ses propres contraintes, et un échange direct reste souvent plus rapide qu’une recherche documentaire supplémentaire.
Questions fréquentes
Quel format de fichier privilégier pour l’impression 3D industrielle ?
Le STEP reste la référence pour la CAO paramétrique, tandis que le STL ou le 3MF servent au tranchage ; le 3MF a l’avantage d’embarquer des métadonnées matériau et couleur.
Un fichier STL gratuit suffit-il pour une pièce fonctionnelle ?
Non : un fichier STL seul, même de bonne qualité géométrique, ne transmet ni tolérances ni matériau ni procédé, des informations indispensables pour une pièce fonctionnelle en production.
Quelles métadonnées sont indispensables dans un manifeste de remise ?
Le matériau exact, le procédé visé (SLS, FDM ou SLA), l’orientation recommandée, la finition attendue et les tolérances critiques doivent figurer dans un manifeste lisible sans ouvrir la CAO.
Combien de temps prend la production d’une pièce en petite série ?
Le délai dépend surtout de la disponibilité matière, de la complexité du post-traitement et du besoin d’essais qualité, plus que de la seule durée d’impression machine.
Mc3dline accepte-t-il les fichiers non finalisés pour un premier devis ?
Oui, un premier échange de CAO ou de STL permet d’évaluer la faisabilité, mais le lancement en production nécessite le package complet avec métadonnées et documentation qualité.
Recommandation
- Impression 3D : 5 Pièces Industrielles Économiques à Produire
- Design pour impression 3D : guide essentiel 2026
- Optimiser le cycle de vie d’une pièce 3D imprimée
- Contrôle qualité impression 3D : procédures et bonnes pratiques
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.