

Fabrication additive salle blanche ISO : guide pratique
Découvrez comment la fabrication additive salle blanche ISO garantit conformité et performance. Suivez notre guide pratique pour maîtriser les normes!
TL;DR:
- La conformité des salles blanches ISO en fabrication additive est essentielle pour garantir la propreté particulaire du produit final. La norme ISO 14644-1 définit la classification selon la concentration en particules, tandis que l’OCP de 2025 impose une gestion basée sur l’analyse de risque plutôt que sur des fréquences fixes. Les normes ISO/TC 261 s’articulent avec ISO 14644 pour définir les exigences spécifiques aux procédés de fabrication additive, en intégrant notamment la qualification des équipements et la maîtrise des flux.
La fabrication additive salle blanche ISO représente aujourd’hui un enjeu de conformité réel pour tout ingénieur qui produit des composants à haute exigence de propreté particulaire. Pourtant, la coexistence des normes ISO 14644 pour la classification des salles blanches et des référentiels spécifiques à la fabrication additive (ISO/TC 261) génère régulièrement des confusions opérationnelles. Ce guide clarifie les classifications, les exigences de conception, les obligations de surveillance et la manière dont les normes propres à l’impression 3D salle blanche s’articulent concrètement avec le référentiel ISO 14644.
Table des matières
- Points clés
- Normes ISO 14644 : classification et conception des salles blanches
- ISO 14644-5:2025 : exigences opérationnelles actualisées
- ISO/TC 261 et son articulation avec les normes salle blanche
- Bonnes pratiques en fabrication additive ISO en salle blanche
- Mon point de vue sur les défis réels de la salle blanche additive
- Mc3dline et la fabrication additive en environnement contrôlé
- FAQ
Points clés
| Point | Détails |
|---|---|
| Classification ISO 14644-1 | La classe de salle blanche détermine les limites particulaires tolérées et conditionne tous les choix de conception et de procédé. |
| OCP obligatoire depuis 2025 | ISO 14644-5:2025 impose un programme de contrôle opérationnel documenté et auditable, pas seulement une liste de fréquences. |
| Articulation ISO/TC 261 et 14644 | Les normes additives ne remplacent pas ISO 14644 : elles s’y superposent selon le matériau, le procédé et l’application finale. |
| Surveillance basée sur le risque | La fréquence de monitoring doit être justifiée par une analyse QRM, non calquée mécaniquement sur un calendrier fixe. |
| Erreurs de classification | Les limites particulaires ISO 14644-1 sont cumulatives, ce qui génère des erreurs fréquentes de qualification si mal comprises. |
Normes ISO 14644 : classification et conception des salles blanches
Comprendre la classification ISO 14644-1
La norme ISO 14644-1 définit la classification des salles blanches selon la concentration maximale en particules par mètre cube d’air pour différentes tailles de particules, notamment à 0,5 µm. Cette base de classification conditionne directement les décisions de conception, le choix des équipements de filtration et la définition des procédures de production.
Voici les limites particulaires de référence pour les classes les plus couramment rencontrées en fabrication additive :
| Classe ISO | Particules ≥ 0,5 µm/m³ | Particules ≥ 5 µm/m³ |
|---|---|---|
| ISO 5 | 3 520 | 29 |
| ISO 6 | 35 200 | 293 |
| ISO 7 | 352 000 | 2 930 |
| ISO 8 | 3 520 000 | 29 300 |
Un point critique que beaucoup d’ingénieurs négligent : ces limites sont cumulatives. La concentration mesurée à 0,5 µm inclut toutes les particules de taille supérieure ou égale à ce seuil, et non pas uniquement les particules de taille exactement égale à 0,5 µm. Cette cumulativité des critères est à l’origine de nombreuses erreurs dans les dossiers de qualification.
Conception selon ISO 14644-4
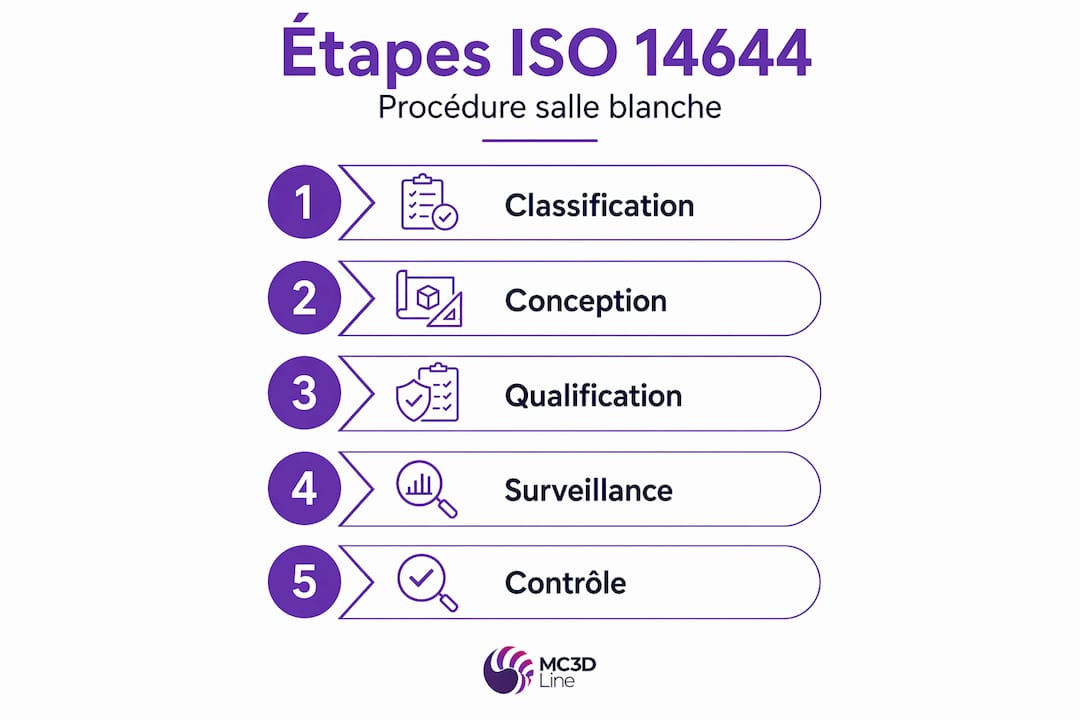
La norme ISO 14644-4 définit les exigences de conception des salles blanches en fonction de la classe ciblée. Les paramètres de filtration et de flux d’air sont directement dépendants de la classe :
- Pour une salle ISO 5, le flux doit être unidirectionnel laminaire, avec 240 à 600 renouvellements d’air par heure et des filtres HEPA couvrant l’intégralité du plafond.
- Pour une salle ISO 8, un flux non unidirectionnel suffit, avec 15 à 40 renouvellements d’air par heure.
Entre ces deux extrêmes, la conception doit être proportionnée aux risques liés aux procédés additifs. Une imprimante SLS génère des poudres métalliques ou polymères fines dont la granulométrie peut être inférieure à 50 µm. Cela place ces équipements dans une catégorie de risque particulaire élevée, souvent incompatible avec une salle ISO 8 non maîtrisée.
Surveillance et qualification selon ISO 14644-2 et ISO 14644-3
La surveillance périodique fixe des fréquences de tests différenciées selon la classe. La classification particulaire doit être vérifiée tous les 6 mois pour les salles ISO 5 et inférieures, et tous les 12 mois pour ISO 6 et supérieures. D’autres paramètres, comme l’intégrité des filtres HEPA, la pression différentielle ou le débit d’air, suivent des intervalles distincts définis par ISO 14644-3.
Pour les applications en fabrication additive médicale, les dispositifs médicaux implantables sont le plus souvent produits en ISO 7 ou 8, la classe ISO 5 étant réservée aux zones critiques où le produit final est directement exposé à l’environnement de production.
ISO 14644-5:2025 : exigences opérationnelles actualisées
Le programme OCP comme colonne vertébrale opérationnelle
ISO 14644-5:2025 marque un changement de paradigme par rapport aux versions précédentes. L’ancienne approche reposait sur des check-lists de fréquences prescriptives. La nouvelle version exige un programme de contrôle opérationnel structuré et justifié par une évaluation des risques, appelé Operational Control Programme (OCP).
Ce programme couvre concrètement :
- La gestion des flux entrants et sortants : personnes, matériaux, équipements et déchets, avec des procédures de sas et d’habillage documentées.
- Les procédures opératoires standardisées (SOP) pour chaque opération réalisée en salle, y compris les opérations de chargement et de déchargement des équipements additifs.
- Le plan de nettoyage validé, avec fréquences, produits, méthodes et preuves d’efficacité documentées.
- Le monitoring environnemental continu ou périodique, intégré aux cycles de revue de production.
- La gestion des déviations et des redémarrages après incident, avec traçabilité documentaire complète.
Conseil de pro: Ne reproduisez pas mécaniquement les fréquences de surveillance prescrites dans vos SOP sans les justifier par une analyse de risque formalisée. Un auditeur ISO cherchera à comprendre pourquoi vous avez choisi une fréquence mensuelle plutôt que bimensuelle. L’absence de justification est une non-conformité récurrente lors des audits en salle blanche.
Impact sur la fabrication additive en 2025 et 2026
L’introduction de l’OCP change directement la manière dont les opérateurs d’impression 3D salle blanche doivent organiser leur documentation. L’approche de la norme met l’accent sur la preuve et la justification documentée plutôt que sur une fréquence prescriptive. Pour un bureau de fabrication additive souhaitant opérer en environnement contrôlé, cela implique de revoir l’architecture documentaire de fond en comble si celle-ci repose sur d’anciens référentiels.
Les mises à jour 2025 renforcent également les exigences de qualification des prestataires externes intervenant en salle blanche, ce qui impacte les sous-traitants qui doivent démontrer leur conformité opérationnelle avant toute intervention.
ISO/TC 261 et son articulation avec les normes salle blanche
Le rôle du comité ISO/TC 261
ISO/TC 261 est la commission technique ISO dédiée à la fabrication additive, organisée en groupes de travail couvrant la terminologie, les exigences qualité, les méthodes d’essais, la qualification des procédés, la sécurité des machines et la santé au travail. Son partenariat avec l’ASTM International (via le comité F42) aboutit à des normes communes désignées ISO/ASTM 52900 et suivantes.
Ces normes abordent des sujets directement liés à l’environnement contrôlé : caractérisation des poudres, qualification des équipements, exigences de traçabilité matière et gestion des cycles de production. Elles ne définissent pas en elles-mêmes des classes de propreté particulaire, mais elles génèrent des exigences qui s’inscrivent dans le cadre ISO 14644.
Comment articuler les deux référentiels
La normalisation additive par ISO/TC 261 ne se substitue pas à ISO 14644, mais s’y articule selon plusieurs dimensions :
- Les matériaux : une poudre de titane utilisée en fusion laser sur lit de poudre (L-PBF) impose des exigences de confinement particulaire bien plus strictes qu’un filament polymère en FDM. Le choix de la classe de salle blanche doit tenir compte du caractère inhalable des particules générées.
- Les flux de production : chaque étape du procédé (chargement, fabrication, dépoudrage, post-traitement) génère des profils de contamination distincts. Un plan de zonage cohérent avec ISO 14644-4 doit être défini en fonction de ces étapes.
- La qualification des équipements : ISO/ASTM 52904 définit des exigences de qualification pour les systèmes L-PBF qui doivent être intégrées au plan de maîtrise de l’environnement.
- La traçabilité matière : les exigences de stockage des poudres en environnement contrôlé en température et hygrométrie rejoignent les objectifs de maîtrise de l’environnement définis par ISO 14644.
Le projet S-AM (Standardisation in Additive Manufacturing), porté au niveau européen, travaille à harmoniser ces exigences pour simplifier la mise en conformité transfrontalière. Pour les ingénieurs opérant dans le secteur médical ou aérospatial, surveiller l’avancement de ce projet est utile pour anticiper les prochaines évolutions réglementaires.
Bonnes pratiques en fabrication additive ISO en salle blanche
Maîtrise des flux et de l’environnement
La surveillance environnementale liée au QRM est l’un des piliers d’un processus de fabrication propre réellement efficace. Les équipes qui réussissent leurs audits n’appliquent pas des calendriers de surveillance figés : elles intègrent le monitoring au cycle de revue opérationnel, analysent les tendances particulaires dans le temps et ajustent les fréquences en fonction des résultats observés.
Pour un environnement d’impression 3D salle blanche, les points de contrôle critiques sont les suivants :
- Contrôle du différentiel de pression entre zones propres et zones adjacentes, avec enregistrement continu.
- Surveillance particulaire au poste de travail lors des opérations de dépoudrage, identifiées comme zones à risque élevé.
- Vérification de l’intégrité des filtres HEPA après toute intervention de maintenance sur les équipements.
- Qualification régulière des tenues de protection portées par les opérateurs, source de contamination souvent sous-estimée.
Conseil de pro: La documentation fabrication additive doit refléter la réalité opérationnelle de la salle. Un auditeur ISO expérimenté saura immédiatement distinguer une SOP rédigée pour cocher une case d’une SOP issue d’un retour d’expérience terrain.
Erreurs fréquentes à éviter
L’erreur la plus répandue concerne la lecture des limites particulaires ISO 14644-1. Beaucoup d’ingénieurs testent la concentration de particules à exactement 0,5 µm, sans comprendre que la mesure est cumulative et inclut toutes les tailles supérieures. Cette mauvaise compréhension des limites conduit à des résultats de classification incorrects et à des certifications qui ne reflètent pas la réalité de l’environnement.
Autre erreur fréquente : la non-prise en compte des variations d’occupation de la salle. Une salle blanche doit être qualifiée dans trois états distincts selon ISO 14644-1, à savoir “en construction”, “au repos” et “en activité”. La production additive génère des mouvements d’opérateurs et d’équipements qui dégradent les conditions particulaires mesurées en état de repos. Les programmes de validation ne doivent pas omettre cet état “en activité”, qui est le seul représentatif des conditions réelles de production.
Le contrôle qualité en fabrication additive en salle blanche bénéficie également d’une approche par les données. Tracer les tendances de comptage particulaire sur plusieurs semaines permet de détecter des dérives avant qu’elles n’atteignent les seuils d’alerte, réduisant ainsi les risques de rejet de lots ou d’arrêt de production non planifié.
Mon point de vue sur les défis réels de la salle blanche additive
Ce qui me frappe le plus, après avoir accompagné plusieurs projets de qualification en environnement contrôlé, c’est l’écart persistant entre la maîtrise théorique des normes ISO et la réalité opérationnelle du terrain. J’ai vu des équipes parfaitement capables de citer les limites ISO 5 et ISO 7 de mémoire, mais incapables d’expliquer pourquoi leur programme de surveillance était dimensionné comme il l’était. C’est précisément ce que ISO 14644-5:2025 cherche à corriger en imposant une justification par le risque.
Le danger sous-estimé est l’accumulation silencieuse des écarts. Une dérive particulaire progressive, non détectée parce que les tendances ne sont pas analysées, peut invalider plusieurs mois de production avant qu’un audit ne la révèle. J’ai appris que la qualité d’un environnement contrôlé n’est pas dans la rigueur du document rédigé, mais dans la culture opérationnelle de l’équipe qui l’applique chaque jour.
Ma conviction, après plusieurs années à observer ces projets : la formation continue des opérateurs est l’investissement le plus rentable en salle blanche additive. Les normes ISO évoluent, les équipements s’améliorent, mais c’est le comportement humain en zone propre qui reste le principal vecteur de contamination non maîtrisée.
— romain
Mc3dline et la fabrication additive en environnement contrôlé
Mc3dline accompagne les ingénieurs et acheteurs techniques dans la mise en œuvre de procédés additifs conformes aux exigences des environnements contrôlés. Que votre projet porte sur des pièces frittées par laser SLS, des prototypes SLA ou des composants fonctionnels FDM, Mc3dline intègre les contraintes de propreté particulaire et de traçabilité dans chaque étape de production.

Notre bureau d’études externalisé prend en charge l’analyse de faisabilité, le choix de la technologie adaptée et la validation des paramètres de production au regard des exigences Medtech et des normes ISO applicables. Contactez-nous pour un devis ou une discussion sur votre projet en environnement contrôlé.
FAQ
Quelle classe ISO choisir pour l’impression 3D médicale ?
Les dispositifs médicaux implantables sont généralement produits en salle ISO 7 ou ISO 8. La classe ISO 5 est réservée aux zones critiques où le produit est directement exposé à l’air ambiant pendant la production ou le conditionnement stérile.
Qu’est-ce que l’OCP selon ISO 14644-5:2025 ?
L’Operational Control Programme est un programme structuré de gestion des opérations en salle blanche exigé par la version 2025 de la norme. Il couvre les flux, les procédures de nettoyage, le monitoring environnemental et la gestion des déviations, avec une justification documentée basée sur l’évaluation des risques.
Les normes ISO/TC 261 remplacent-elles ISO 14644 en fabrication additive ?
Non. Les normes ISO/ASTM issues d’ISO/TC 261 sont complémentaires à ISO 14644 et s’y articulent selon le procédé, le matériau et l’application. Elles ne définissent pas de classes de propreté particulaire et ne se substituent pas aux exigences de classification et de surveillance de la série ISO 14644.
Pourquoi les limites particulaires ISO 14644-1 sont-elles cumulatives ?
Les seuils de concentration sont exprimés pour des particules d’une taille supérieure ou égale à la valeur indiquée, et non exactement égale. Une mesure à 0,5 µm comptabilise donc toutes les particules de 0,5 µm et plus, ce qui est la source d’erreurs fréquentes dans les dossiers de qualification.
À quelle fréquence doit-on requalifier une salle blanche utilisée pour la fabrication additive ?
Selon ISO 14644-2, la vérification de la classification particulaire est requise tous les 6 mois pour les classes ISO 5 et inférieures, et tous les 12 mois pour ISO 6 et au-delà. D’autres paramètres comme l’intégrité des filtres suivent des intervalles distincts définis selon le type de test et la classe de la salle.
Recommandation
- 10 conseils pour les PME : optimiser votre production brillante.
- 5 raisons de choisir un bureau de fabrication additive irrésistible
- Double buse en salle blanche : solution impression 3D
- Contrôle qualité fabrication additive : méthodes et gains
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.