

Étanchéité en impression 3D : guide technique pour pièces industrielles
Découvrez comment garantir l'étanchéité de vos pièces 3D grâce aux technologies SLA et SLS. Suivez notre guide technique pour des résultats fiables.
Obtenir une pièce 3D étanche est possible — à condition de choisir la bonne technologie dès la conception. En résumé : SLA et SLS offrent une étanchéité native supérieure au FDM, confirmée par des essais expérimentaux publiés dans IOPscience où des pièces SLA ont résisté à des pressions correspondant à une immersion sous-marine importante. Le FDM reste viable pour des usages non pressurisés, à condition d’appliquer un post-traitement ciblé.
Les étapes obligatoires, dans l’ordre :
- Choix de la technologie : SLA ou SLS pour étanchéité native ; FDM uniquement avec post-traitement et hors pression.
- Conception adaptée : épaisseurs de paroi suffisantes, congés aux intersections, logements pour joints toriques.
- Réglages d’impression : plusieurs périmètres minimum en FDM, débit calibré, ventilation réduite.
- Post-traitement : imprégnation époxy, lissage chimique ou résine d’étanchéité selon le procédé.
- Validation : test d’immersion, mise en pression ou test à l’hélium selon la criticité.
Limites à connaître : aucune technologie additive ne garantit une étanchéité sous pression élevée sans post-traitement ou usinage des surfaces d’appui. L’immersion prolongée exige une sélection rigoureuse du matériau (taux d’absorption d’eau, compatibilité chimique). La norme IP (Indice de protection) reste la référence pour qualifier le niveau d’étanchéité requis — IP67 pour immersion temporaire, IP68 pour immersion continue.
Points clés
L’étanchéité en impression 3D repose sur une combinaison de technologie adaptée, de conception rigoureuse, de réglages calibrés et d’un post-traitement systématique validé par test sous pression.
| Point | Détails |
|---|---|
| Technologie prioritaire | SLA et SLS offrent une étanchéité native supérieure au FDM, confirmée par des essais à très haute pression. |
| Paramètres FDM critiques | plusieurs périmètres, débit calibré et ventilation réduite améliorent la fusion entre couches et diminuent la porosité. |
| Matériau et absorption d’eau | Choisir une résine SLA avec taux d’absorption < 1 % ou du PETG/PA12 pour les applications en immersion continue. |
| Post-traitement indispensable | L’imprégnation époxy ou l’imprégnation sous vide est nécessaire pour toute pièce FDM ou SLS destinée à une tenue sous pression. |
| Mc3dline | Bureau de fabrication additive industrielle (SLS, SLA, usinage CNC, tests) pour pièces étanches avec traçabilité complète. |
Table des matières
- Quelle technologie choisit-on pour une pièce étanche en impression 3D ?
- Quelles règles de conception garantissent l’étanchéité de vos pièces ?
- Comment calibrer vos réglages FDM pour limiter la porosité ?
- Quels matériaux choisir selon les exigences d’étanchéité ?
- Quels post-traitements rendent une pièce imprimée véritablement étanche ?
- Comment sceller les assemblages pour une étanchéité durable ?
- Comment valider l’étanchéité d’une pièce imprimée en atelier ?
- Comment diagnostiquer et corriger les fuites sur une pièce imprimée ?
- Quand confier vos pièces étanches à un bureau de fabrication additive ?
- Ce que l’expérience industrielle enseigne sur l’étanchéité en fabrication additive
- Mc3dline fabrique vos pièces étanches, de la conception au test
- Sources
- Questions fréquentes
Quelle technologie choisit-on pour une pièce étanche en impression 3D ?
Le choix du procédé conditionne tout le reste.
| Critère | FDM | SLA | SLS |
|---|---|---|---|
| Étanchéité native | Faible (porosité inter-couches) | Élevée (surface dense, lisse) | Bonne à très bonne (densité PA12) |
| Finitions requises | Époxy, imprégnation, lissage chimique | Résine adaptée + post-cure suffisante | Imprégnation recommandée pour pression |
| Résistance mécanique | Bonne (matériaux techniques : PETG, ASA) | Bonne à très bonne selon résine | Excellente (PA12) |
| Résistance chimique | Variable (PETG, ASA, ABS) | Dépend de la résine sélectionnée | Bonne (PA12 résiste aux huiles, graisses) |
| Coût et disponibilité en Europe | Faible à moyen, très accessible | Moyen, bureaux spécialisés | Moyen à élevé, bureaux industriels |
| Convient pour immersion continue | Non sans post-traitement | Oui avec résine < 1 % absorption | Oui avec imprégnation adaptée |
Pour une immersion continue ou une tenue sous pression, SLA et SLS s’imposent. Le lissage chimique et la haute densité de surface propres à la SLA confèrent une étanchéité native que le FDM ne peut atteindre sans traitement complémentaire. Pour des pièces volumineuses ou des prototypes non pressurisés, le FDM avec post-traitement époxy reste une option économiquement justifiée. Consultez le comparatif SLA, SLS, FDM pour approfondir le choix selon votre cahier des charges.
Conseil de pro : Un joint torique normalisé associé à une finition époxy suffit pour la majorité des boîtiers IP67. En revanche, dès que la pression dépasse 1 bar ou que les surfaces d’appui doivent être planes à moins de 0,05 mm, l’usinage CNC des portées après impression devient indispensable.
Quelles règles de conception garantissent l’étanchéité de vos pièces ?
La géométrie d’une pièce détermine autant son étanchéité que le procédé utilisé. Quelques prescriptions directement applicables en bureau d’études :
Épaisseurs minimales recommandées
- FDM avec buse 0,4 mm : paroi minimale de 1,6 mm, idéalement 2,0 à 2,4 mm pour une étanchéité fiable — valeurs confirmées par Rainbow3D dans leur guide pratique.
- SLA : 1,0 mm suffit pour une étanchéité native, mais 1,5 mm est préférable pour les zones soumises à contrainte.
- SLS : 1,5 à 2,0 mm selon la géométrie et la densité de frittage visée.
Géométrie favorable à l’étanchéité
- Congés systématiques aux intersections paroi/fond (rayon ≥ 0,5 mm) pour éviter les concentrations de contrainte et les micro-fissures.
- Suppression des angles vifs internes, qui génèrent des zones de sous-remplissage en FDM.
- Surfaces d’appui pour joints toriques : largeur minimale de 1,5× le diamètre du joint, état de surface Ra ≤ 1,6 µm après usinage si nécessaire.
Conception des interfaces fonctionnelles
- Filetages : prévoir un jeu de 0,2 à 0,3 mm en impression directe ; pour une étanchéité fiable, concevoir une portée plate avec joint plat plutôt que de compter sur le filet seul.
- Logements pour inserts : tolérance H7/p6 pour inserts thermofusibles ; prévoir un débordement de 0,5 mm pour collage époxy.
- Conduits internes : orienter les canaux pour éviter les supports internes non accessibles au post-traitement.
Checklist CAO avant tranchage
- Vérifier l’absence de parois inférieures à l’épaisseur minimale du procédé.
- Contrôler l’accessibilité de toutes les surfaces internes au post-traitement (imprégnation, revêtement).
- Valider les tolérances des portées de joints et des faces d’assemblage.
- Confirmer l’orientation d’impression pour placer les joints de couches hors des zones de pression.
Pour aller plus loin sur les bonnes pratiques DFAM, le guide design pour impression 3D de Mc3dline détaille les tolérances et surfaces adaptées aux usinages postérieurs.
Comment calibrer vos réglages FDM pour limiter la porosité ?
En FDM, l’étanchéité se joue principalement au niveau des paramètres de tranchage. Prusa Research recommande d’augmenter le nombre de périmètres à 4–6, d’épaissir les parois, d’augmenter légèrement le débit et de réduire la ventilation pour améliorer la fusion inter-couches.
Procédure de calibration pas à pas
- Calibrer le débit (flow) : imprimer un cube de 20 mm, mesurer l’épaisseur des parois au pied à coulisse, ajuster le multiplicateur de débit jusqu’à atteindre la valeur nominale ± 0,05 mm.
- Augmenter les périmètres : passer à 4 périmètres minimum, 6 pour les zones critiques. Chaque périmètre supplémentaire réduit la probabilité de chemin de fuite continu.
- Réduire la ventilation : descendre à 20–30 % pour les matériaux comme le PETG ou l’ASA, voire 0 % sur les premières couches. Une fusion inter-couche améliorée compense la légère perte de précision dimensionnelle.
- Ajuster la hauteur de couche : 0,15 à 0,20 mm avec une buse 0,4 mm offre un bon équilibre entre résolution et cohésion inter-couche.
- Vérifier la température d’extrusion : augmenter de 5 °C par rapport au profil standard améliore l’adhérence inter-couche sans dégrader la géométrie si la vitesse est adaptée.
- Tester et valider : imprimer un boîtier test fermé, le remplir d’eau colorée, observer 24 heures. Toute trace d’humidité externe localise la zone de fuite.
Conseil de pro : Positionnez la couture (seam) sur une arête non fonctionnelle ou sur la face qui recevra un joint torique — jamais sur une surface d’étanchéité. Dans PrusaSlicer ou Bambu Studio, utilisez le mode « Aligned » et placez manuellement la couture sur l’arête arrière de la pièce.
Diagnostic rapide des défauts courants
- Filaments visibles entre périmètres → sous-extrusion : recalibrer le débit, vérifier la température.
- Délaminage visible sur les couches → température trop basse ou vitesse trop élevée.
- Fuites localisées sur les angles → congés insuffisants en CAO ou périmètres insuffisants sur les zones courbes.
Quels matériaux choisir selon les exigences d’étanchéité ?
Le matériau conditionne l’absorption d’eau, la compatibilité chimique et la faisabilité du post-traitement. Voici les familles pertinentes pour des pièces étanches en contexte industriel :
- PETG : meilleur compromis pour des pièces exposées à l’humidité en FDM. Absorption d’eau faible, bonne résistance aux acides dilués, compatible avec l’imprégnation époxy. All3DP confirme que le PETG surpasse le PLA pour la durabilité et l’étanchéité après réglages adaptés. Le PLA est déconseillé pour toute immersion prolongée.
- ASA / ABS : résistance UV et thermique supérieure au PETG. L’ABS accepte le lissage à l’acétone, ce qui comble efficacement les micro-porosités de surface. L’ASA est préférable en extérieur.
- Nylon / PA12 : hygroscopique — le séchage préalable (70 °C, 8–12 h en étuve) est un prérequis non négociable avant impression. Une fois imprimé et imprégné, le PA12 SLS offre une excellente résistance aux huiles et graisses. L’absorption d’eau résiduelle peut atteindre 1,6 % en masse selon les conditions d’exposition.
- TPU : utile pour les joints souples intégrés ou les interfaces d’étanchéité flexibles. Absorption d’eau modérée ; vérifier la compatibilité chimique selon le fluide en contact.
- Résines SLA : les résines techniques présentant un taux d’absorption d’eau inférieur à 1 % sont recommandées pour les applications submersibles. Liqcreate précise que les résines lavables à l’eau sont déconseillées pour immersion prolongée en raison de leur porosité intrinsèque.
- Métal (SLM/DMLS) : les pièces métalliques imprimées peuvent être rendues étanches par imprégnation sous vide combinée à l’usinage CNC des surfaces d’étanchéité, selon Anebon Metal. Cette stratégie hybride s’applique aux carters hydrauliques et aux corps de vannes.
À retenir : pour toute application en immersion continue, le critère décisif est le taux d’absorption d’eau du matériau, pas seulement sa résistance mécanique. Un matériau qui gonfle absorbe les fluides et compromet l’étanchéité à long terme, même si la pièce est imperméable à court terme.
Quels post-traitements rendent une pièce imprimée véritablement étanche ?
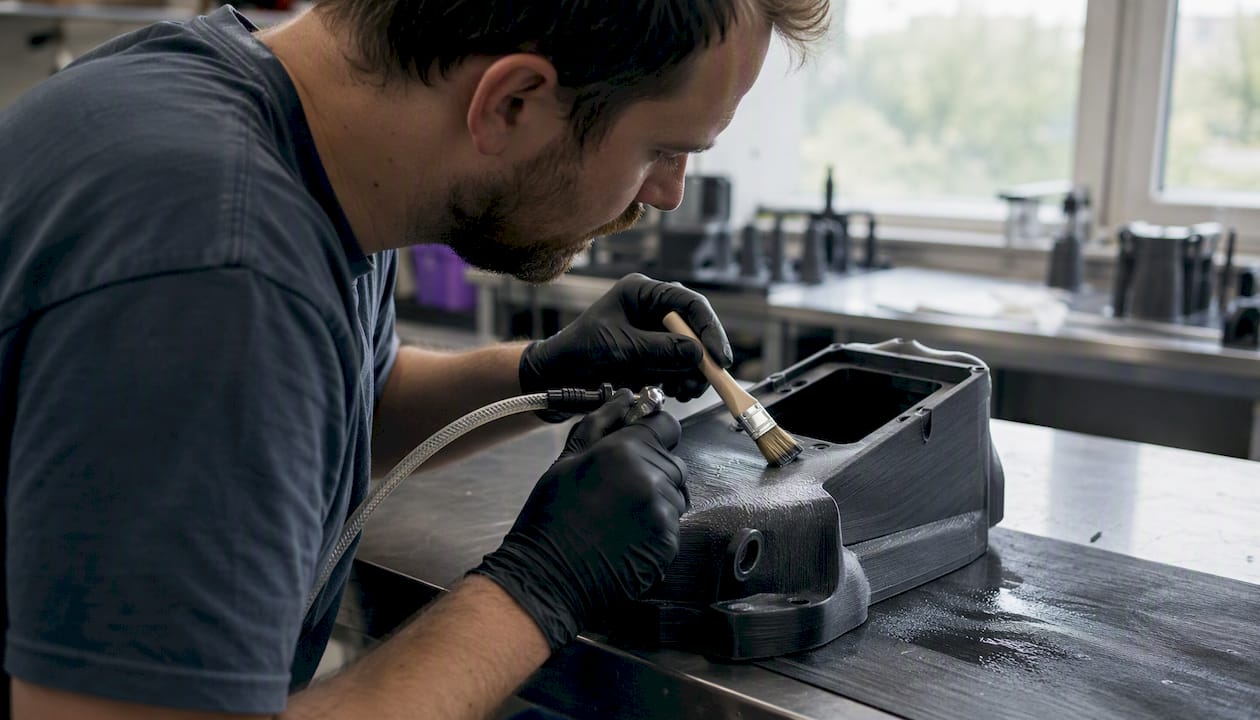
Le post-traitement est souvent l’étape qui fait la différence entre une pièce qui « tient » en test court et une pièce fiable en production. Les revêtements époxy à deux composants comblent les micro-fissures et offrent une couche rigide et étanche après préparation de surface adéquate.
Procédure d’imprégnation époxy (FDM et SLS)
- Nettoyer la pièce à l’isopropanol, sécher 30 minutes à 50 °C.
- Sabler légèrement les surfaces externes (grain 120–180) pour améliorer l’adhérence.
- Appliquer l’époxy bicomposant (ex. XTC-3D ou équivalent industriel) en couche fine et uniforme, au pinceau ou par pulvérisation.
- Laisser polymériser 24 h à température ambiante ou 2 h à 60 °C pour accélérer le cycle.
- Contrôler visuellement l’absence de bulles ou de zones non couvertes, appliquer une seconde couche si nécessaire.
- Tester l’étanchéité avant mise en service.
Pour les pièces SLS, l’imprégnation sous pression documentée par Innowtech sur des carters robotisés montre qu’une mise en surpression interne combinée à une surveillance hygrométrique permet de valider l’étanchéité sur plusieurs heures.
Lissage chimique (ABS uniquement)
Le lissage à l’acétone s’applique exclusivement à l’ABS. Les vapeurs d’acétone dissolvent partiellement la surface, comblant les stries de couches et réduisant la porosité superficielle. Ce traitement n’est pas adapté aux pièces en contact alimentaire sans certification complémentaire.
Demandez systématiquement la fiche technique de compatibilité chimique au fournisseur.*
Comment sceller les assemblages pour une étanchéité durable ?
Une pièce étanche en elle-même peut fuir à l’assemblage si les interfaces ne sont pas conçues et exécutées correctement.
Dimensionnement des joints toriques
La norme AS568 (ou son équivalent métrique ISO 3601) définit les dimensions standards des joints toriques et les portées d’appui associées. Pour une portée correcte :
-
Profondeur de gorge : 70–75 % du diamètre de section du joint (compression nominale).
-
Largeur de gorge : 1,3 à 1,5× le diamètre de section.
-
État de surface de la gorge : Ra ≤ 0,8 µm pour une étanchéité statique, obtenu par usinage CNC après impression si nécessaire.
-
Filetage + ruban PTFE : solution rapide pour des pressions faibles (< 0,5 bar). Limité aux géométries cylindriques et aux fluides non agressifs.
-
Joint plat (gasket) + serrage contrôlé : adapté aux brides planes. Matériau du joint à choisir selon le fluide (EPDM, Viton, silicone).
-
Collage époxy structural : pour les assemblages permanents. Préparer les surfaces (sablage, dégraissage), appliquer l’époxy en cordon continu sans interruption, serrer et maintenir pendant la polymérisation.
-
Usinage CNC des faces d’appui : indispensable dès que la planéité requise est inférieure à 0,1 mm. L’impression additive seule ne garantit pas cette précision sur les grandes surfaces.
Checklist d’acceptation après assemblage
- Vérifier visuellement l’absence d’extrusion excessive du joint (signe de sur-compression) ou de jeu visible.
- Effectuer un test d’immersion immédiat à la pression de service.
- Mesurer la pression interne après 1 heure et après 24 heures — toute dérive indique une micro-fuite.
- Documenter les couples de serrage et les références des joints pour la traçabilité de production.
Comment valider l’étanchéité d’une pièce imprimée en atelier ?
La validation est l’étape que les équipes sautent trop souvent, au risque de découvrir les fuites chez le client. Trois niveaux de test, du plus simple au plus exigeant :
Test d’immersion (niveau 1)
- Fermer hermétiquement la pièce (bouchons, joints).
- Immerger dans un bac d’eau à la profondeur de service pendant 24 à 48 heures.
- Sécher l’extérieur, peser la pièce avant et après : toute prise de masse indique une infiltration.
- Critère d’acceptation IP67 : immersion à 1 m pendant 30 minutes sans infiltration.
Test par mise en pression (niveau 2)
- Raccorder la pièce à une source d’air comprimé via un manodétendeur calibré.
- Monter à la pression de test (généralement 1,5× la pression de service).
- Fermer l’alimentation, enregistrer la pression toutes les 5 minutes pendant 30 minutes.
- Une perte de pression lente (< 0,05 bar/h) indique des micro-fuites inter-couches ; une chute brutale signale un défaut structurel ou d’assemblage, selon le protocole documenté par Innowtech.
- Localiser les fuites par immersion dans l’eau avec surpression d’air : les bulles indiquent précisément la zone défaillante.
Méthodes avancées (niveau 3)
- Test à l’hélium : sensibilité de détection jusqu’à 10⁻⁹ mbar·l/s, adapté aux applications critiques (médical, aérospatial, défense). Nécessite un équipement de spectrométrie de masse.
- Contrôle non destructif (END) : tomographie X pour détecter les porosités internes avant assemblage, particulièrement pertinent pour les pièces SLS ou métal.
Les procédures de contrôle qualité en fabrication additive détaillent les critères d’acceptation et les méthodes de traçabilité applicables en production industrielle.
Comment diagnostiquer et corriger les fuites sur une pièce imprimée ?
Une fuite détectée en test n’est pas une fatalité — le diagnostic rapide permet souvent de corriger sans tout réimprimer.
Symptômes et causes probables
- Infiltration dès immersion à faible pression → porosité interne par sous-extrusion ou nombre de périmètres insuffisant.
- Fuite localisée sur une arête ou un angle → congé absent en CAO ou couture mal positionnée.
- Fuite sur la face d’assemblage → planéité insuffisante, joint mal dimensionné ou serrage inadéquat.
- Fuite après vieillissement → absorption d’eau du matériau, dégradation chimique du revêtement ou fluage du joint.
Boucle de diagnostic rapide
- Localiser la fuite précisément (immersion + surpression d’air).
- Vérifier la calibration du débit d’extrusion sur la machine concernée.
- Contrôler le nombre de périmètres dans le fichier de tranchage.
- Vérifier si un post-traitement a été appliqué et son état.
- Inspecter les surfaces d’assemblage au comparateur ou à la règle de précision.
Correctifs à tester en atelier
- Recalibrer le flow et réimprimer si la cause est la sous-extrusion.
- Augmenter les périmètres à 6 et réimprimer la zone concernée si possible.
- Appliquer une imprégnation époxy localisée sur la zone de fuite identifiée.
- Remplacer le joint torique par une taille supérieure si la gorge est trop large.
Quand la refonte s’impose
Dès que les fuites persistent après correction des paramètres et du post-traitement, trois situations justifient de revoir la conception ou le procédé : pression de service supérieure à 2 bar avec FDM, exigence d’étanchéité normée (IP68, tests END), ou surfaces d’appui nécessitant une planéité inférieure à 0,05 mm. Dans ces cas, passer en SLA ou SLS, ou confier la pièce à un bureau spécialisé, est la décision la plus économique à moyen terme.
Quand confier vos pièces étanches à un bureau de fabrication additive ?
La frontière entre internalisation et externalisation se joue sur quelques critères objectifs. Voici la checklist décisionnelle :
Signes qu’il faut externaliser
- Pression de service supérieure à 1 bar avec exigence de certification.
- Surfaces d’étanchéité nécessitant un usinage CNC post-impression (planéité < 0,1 mm).
- Tests END requis (tomographie, test hélium) non disponibles en interne.
- Matériaux techniques avancés (PA12 SLS haute densité, résines biocompatibles) hors du parc machine interne.
- Volume de production nécessitant une traçabilité lot par lot.
Capacités attendues d’un prestataire industriel
- Impression SLS et SLA haute densité avec contrôle des paramètres procédé.
- Usinage CNC intégré pour les surfaces d’appui et les portées de joints.
- Protocoles de test d’étanchéité documentés (pression, immersion, END si requis).
- Bureau d’études capable d’optimiser la conception pour l’étanchéité avant fabrication.
- Traçabilité complète des matériaux et des paramètres de production.
Checklist décisionnelle synthétique
- La pression de service dépasse-t-elle 1 bar ? → Externaliser vers SLS/SLA.
- Des surfaces usinées sont-elles nécessaires ? → Prestataire avec CNC intégré.
- Une certification ou une traçabilité réglementaire est-elle requise ? → Bureau spécialisé.
- Le volume justifie-t-il l’investissement en parc machine interne ? → Calcul coût/bénéfice.
- Le délai de mise au point interne est-il compatible avec le planning projet ? → Externalisation si délai critique.
L’audit de faisabilité impression 3D permet de structurer cette décision avec une méthodologie d’évaluation des matériaux, procédés et coûts adaptée à chaque projet.
Ce que l’expérience industrielle enseigne sur l’étanchéité en fabrication additive
La plupart des échecs d’étanchéité que nous observons sur des projets industriels ne viennent pas du procédé lui-même — ils viennent d’une conception qui n’a pas intégré les contraintes de la fabrication additive dès le départ. Une paroi trop fine, une portée de joint non usinée, un matériau hygroscopique imprimé sans séchage préalable : ce sont ces détails qui transforment un prototype prometteur en pièce inutilisable en production.
Ce qui me frappe dans les projets qui réussissent, c’est la rigueur du protocole de validation. Les équipes qui obtiennent des pièces étanches reproductibles ne se contentent pas d’un test d’immersion de 10 minutes. Elles documentent les paramètres d’impression, tracent les lots de matière, et appliquent systématiquement un test sous pression avant livraison. C’est cette discipline de contrôle qualité, plus que la technologie elle-même, qui fait la différence entre un prototype réussi et une série fiable.
Un point souvent sous-estimé : demandez toujours à votre fournisseur ses protocoles de test écrits, ses critères d’acceptation chiffrés et ses références sur des pièces comparables. Un bureau sérieux les fournit sans hésitation. L’absence de ces éléments est un signal d’alerte plus fiable que n’importe quel argument commercial.
Mc3dline fabrique vos pièces étanches, de la conception au test
Pour les projets où l’étanchéité est une exigence fonctionnelle — boîtiers IP67/IP68, carters hydrauliques, pièces submersibles ou sous pression — Mc3dline propose une chaîne complète depuis le bureau d’études jusqu’à la validation.

Nos capacités couvrent l’impression SLS PA12 pour des pièces denses et mécaniquement résistantes, l’impression SLA résine technique pour les interfaces étanches à haute précision, l’usinage CNC des surfaces d’appui, et les tests d’étanchéité documentés. Chaque projet démarre par un diagnostic de faisabilité, suivi d’un devis détaillé et d’un prototypage validé avant mise en série. Pour soumettre votre projet et obtenir un devis, contactez notre équipe sur Mc3dline.
Sources
- Liqcreate — résines et étanchéité
- Prusa Research — impression 3D étanche (guide)
- All3DP — impressions 3D imperméables (analyse matériaux)
- Article IOPscience — performances étanchéité par procédé
Questions fréquentes
Quelle technologie 3D offre la meilleure étanchéité native ?
SLA et SLS produisent des pièces nettement plus étanches que le FDM sans post-traitement, grâce à leur densité de surface supérieure. Des essais publiés montrent que des pièces SLA résistent à des pressions très élevées sans traitement complémentaire.
Combien de périmètres faut-il en FDM pour une pièce étanche ?
Un nombre accru de périmètres est recommandé pour obtenir une meilleure étanchéité, notamment sur les zones critiques. Cette valeur est à combiner avec un débit calibré et une ventilation réduite.
Le PETG est-il adapté pour des pièces en contact prolongé avec l’eau ?
Oui, le PETG est le meilleur compromis en FDM pour les pièces exposées à l’humidité, avec une absorption d’eau faible et une bonne résistance aux acides dilués. Le PLA est déconseillé pour toute immersion prolongée.
Quand faut-il faire appel à un bureau de fabrication additive pour l’étanchéité ?
Dès que la pression de service dépasse 1 bar, que des surfaces usinées sont nécessaires, ou qu’une certification et une traçabilité réglementaire sont requises, l’externalisation vers un bureau spécialisé comme Mc3dline est la décision la plus fiable.
Comment tester l’étanchéité d’une pièce imprimée en atelier ?
Le test par mise en pression à 1,5× la pression de service, avec enregistrement de la pression sur 30 minutes, est la méthode la plus fiable en atelier. Une perte lente indique des micro-fuites inter-couches ; une chute brutale signale un défaut structurel ou d’assemblage.
Recommandation
- Matériaux techniques 3D : guide essentiel pour PME (2026)
- Sécurité impression 3D : guide essentiel pour ingénieurs PME
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.