

Dimension imprimante 3D : plages et limites par technologie
Découvrez comment la technologie influence les dimensions imprimantes 3D. Apprenez les limites et plages spécifiques selon chaque méthode.
Les dimensions imprimables dépendent avant tout de la technologie choisie, pas d’une norme unique.
Voici les repères à retenir avant tout calcul de faisabilité :
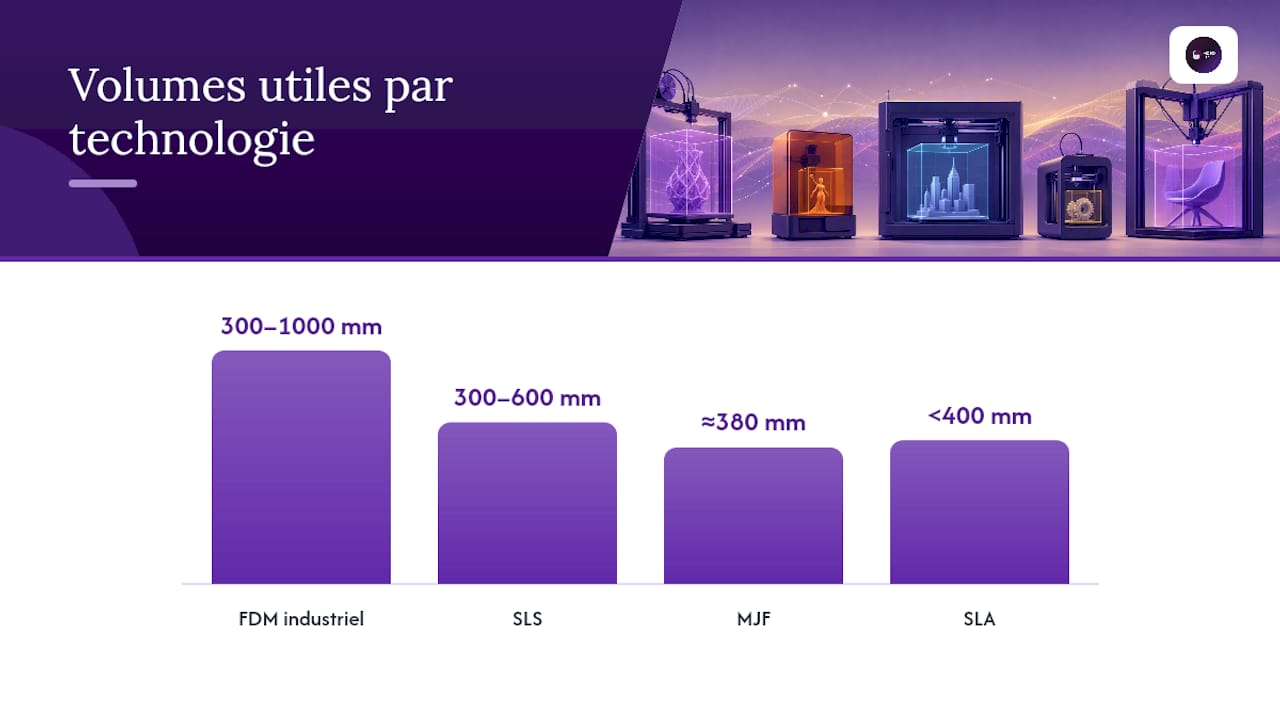
- FDM industriel : de 300 mm à plus d’1 m, jusqu’à plusieurs mètres sur des cellules robotisées grand format.
- SLS (frittage laser) : généralement 300 à 600 mm sur l’axe le plus long.
- MJF (Multi Jet Fusion) : plateau type autour de 380 × 284 × 380 mm.
- SLA (résine) : souvent inférieure à 400 mm, au bénéfice d’une précision supérieure.
Un point mérite d’être posé d’emblée : la taille maximale du plateau ne garantit pas la conformité dimensionnelle finale de la pièce. Retrait matière et warping peuvent provoquer des décalages importants sur une grande géométrie, bien avant qu’on parle de tolérance fonctionnelle. Chez Mc3dline, nous validons systématiquement ce couple volume machine / comportement matériau avant de chiffrer un projet.
Points clés
La faisabilité dimensionnelle d’une pièce fonctionnelle dépend du couple volume machine et comportement matériau, jamais du seul volume affiché sur la fiche technique.
| Point | Détails |
|---|---|
| Vérifier le volume utile réel | Comparez la pièce à l’enveloppe utile de la machine, pas à ses dimensions externes annoncées. |
| Anticiper retrait et warping | Intégrez le coefficient de retrait matière en CAO avant impression, pas en correction après coup. |
| Choisir le procédé selon la fonction | FDM pour le grand format et la robustesse, SLS/MJF pour les géométries complexes, SLA pour la précision. |
| Prévoir l’assemblage en amont | Dessinez les plans de jonction et testez un échantillon avant de lancer la pièce complète. |
| Faire valider par Mc3dline | Notre bureau d’études vérifie la faisabilité DfAM et propose un plan de découpe avant chiffrage. |
Table des matières
- Quelles dimensions d’imprimante 3D selon chaque technologie ?
- Pourquoi l’architecture machine limite la taille imprimable
- Comment concevoir une pièce fonctionnelle en grand format ?
- Que faire quand la pièce dépasse le volume imprimable ?
- Comment préparer un dossier technique pour un devis rapide ?
- Qu’est-ce que le volume d’impression d’une machine ?
- Point de vue Mc3dline : ce que le terrain nous apprend sur le grand format
- Besoin d’une validation technique avant de lancer votre production ?
- Sources
- Questions fréquentes
Quelles dimensions d’imprimante 3D selon chaque technologie ?
Le tableau suivant synthétise les volumes utiles observés par famille de procédé, avec leurs bornes réalistes pour une pièce fonctionnelle.
| Technologie | Volume utile typique | Contrainte dominante |
|---|---|---|
| FDM industriel | 300 mm à plus d’1 m (jusqu’à 1 000 × 1 000 × 1 000 mm sur machines grand format) | Retrait thermique, temps de cycle |
| SLS | 300 à 600 mm sur le plus grand axe | Gestion thermique du lit de poudre |
| MJF | environ 380 × 284 × 380 mm | Uniformité de fusion sur toute la cuve |
| SLA | souvent moins de 400 mm | Volume de cuve résine, précision optique |
Ces écarts ne sont pas arbitraires. En FDM, le portique ou le bras qui déplace la tête d’extrusion peut, en théorie, courir sur plusieurs mètres : certains prestataires grand format annoncent des capacités monobloc jusqu’à 110 × 110 × 170 cm, voire au-delà en assemblage. En SLS et MJF, en revanche, toute la cuve de poudre doit être chauffée de façon homogène. Plus le lit de poudre s’agrandit, plus les gradients thermiques deviennent difficiles à maîtriser, ce qui plafonne mécaniquement la taille des machines commerciales. La SLA reste bridée par le volume de la cuve de résine et par la précision de projection du laser ou de l’écran LCD, un compromis optique qui limite l’intérêt du grand format sur ce procédé.
Le choix ne se limite donc pas à « quelle machine est la plus grande ». Il s’agit de croiser volume, résistance mécanique attendue et budget : le FDM reste pertinent pour le grand format et la robustesse, tandis que le SLS excelle sur des géométries complexes de taille moyenne avec de bonnes propriétés mécaniques.
Conseil de pro : Avant de choisir entre une imprimante FDM grand format et un imbriquage multi-pièces en SLS ou MJF, comparez le coût matière réel par pièce. Le nesting en poudre permet souvent de produire plusieurs unités dans un même cycle, ce qui compense un plateau plus petit par un débit supérieur.
Pourquoi l’architecture machine limite la taille imprimable
Le volume annoncé sur une fiche technique ne dit rien de la manière dont la machine l’atteint, et c’est souvent là que se cache la vraie contrainte.
- Cinématique de la machine : un portique (gantry) FDM classique perd en rigidité sur les grandes courses, ce qui dégrade la précision aux extrémités du plateau. Un bras robotisé ou une architecture delta déplace le problème ailleurs, vers la répétabilité en périphérie du volume utile.
- Gestion thermique : sur les grandes pièces FDM, le retrait différentiel entre le cœur et la surface d’une strate provoque du warping qui peut décoller la pièce du plateau en cours d’impression.
- Accès au post-traitement : une pièce SLS ou MJF proche du volume maximal de la cuve complique le débourrage et le décochage, deux étapes déjà délicates sur poudre.
- Contrôle qualité : mesurer une tolérance sur une pièce d’un mètre demande un outillage métrologique différent d’un contrôle sur une pièce de 100 mm, ce qui alourdit le coût de validation.
Une cabine annoncée à « 1 m³ » reste un repère marketing utile pour comparer des machines entre elles. Elle ne garantit ni l’acceptation de la matière choisie sur toute cette surface, ni l’absence de retouche après refroidissement, ce qui explique pourquoi deux machines au même volume nominal peuvent produire des résultats très différents sur une même pièce.
Comment concevoir une pièce fonctionnelle en grand format ?
Concevoir pour la fabrication additive grand format suppose d’anticiper des phénomènes qui restent invisibles sur un petit prototype mais deviennent critiques à l’échelle.
- Orientation et anisotropie : le sens de dépôt des strates en FDM ou l’axe de construction en SLS crée une résistance mécanique différente selon la direction de sollicitation. Une pièce chargée en flexion doit être orientée pour que les strates travaillent en compression, pas en délaminage.
- Épaisseurs et renforts : les grandes surfaces planes flambent facilement en refroidissant. Prévoir des nervures ou un maillage interne limite ce risque sans alourdir la pièce inutilement.
- Tolérances réalistes par procédé : la SLA peut atteindre ±0,05 à 0,1 mm sur 100 mm, le MJF et le SLS se situent plutôt autour de ±0,3 mm, et le FDM affiche des écarts plus larges liés au retrait et à l’anisotropie des strates.
- Plans de jonction et bossages : dès qu’un assemblage est prévu, il faut dessiner les surfaces d’accostage, prévoir des bossages pour le vissage et dimensionner le jeu de collage en amont, pas en correction après coup.
Ces écarts de précision reflètent aussi des différences de finition : la rugosité de surface (Ra) va d’environ 1 à 5 µm en SLA jusqu’à 15 à 50 µm en FDM brut, ce qui conditionne le besoin de post-traitement pour une surface fonctionnelle.
Conseil de pro : Intégrez le coefficient de retrait matière directement dans le fichier CAO, plutôt que de corriger la pièce après un premier essai. Un retrait mal anticipé sur une cote critique de 500 mm peut représenter plusieurs dixièmes de millimètre, largement suffisant pour bloquer un montage.
Que faire quand la pièce dépasse le volume imprimable ?
Dépasser le plateau ne signifie pas renoncer à l’impression 3D. Trois leviers permettent d’atteindre des dimensions hors cabine sans sacrifier la fonction.
- Découpage stratégique : le plan de coupe doit suivre les zones de moindre contrainte mécanique et éviter les surfaces visibles, pas simplement diviser le volume au plus simple.
- Assemblage structurel : selon le cahier des charges, on combine vissage, collage structural, emboîtements ou inserts métalliques rapportés pour reconstituer la résistance de la pièce d’origine.
- Alternatives procédé : certains prestataires grand format annoncent des capacités monobloc autour de 600 × 600 × 600 mm avec assemblage pour dépasser 2 m quand le projet l’exige, une approche à mettre en balance avec un usinage complémentaire ou un moulage réalisé à partir d’un master imprimé.
La segmentation optimisée n’est pas une solution de repli : bien menée, elle peut même améliorer la résistance globale en plaçant les joints hors des zones de contrainte maximale, tout en simplifiant l’accès au post-traitement sur chaque module.
Conseil de pro : Ne validez jamais un plan d’assemblage sur la seule base d’un calcul théorique. Imprimez un échantillon de jonction à l’échelle réduite et soumettez-le à un essai de traction avant de lancer la production de la pièce complète.
Comment préparer un dossier technique pour un devis rapide ?
Un chiffrage rapide dépend directement de la qualité du dossier transmis. Plus les données sont précises, plus l’estimation de faisabilité et de coût arrive vite.
- Fichier CAO natif et STEP : les deux formats accélèrent la vérification, le natif pour l’historique de construction, le STEP pour la compatibilité universelle.
- Trois vues d’assemblage avec cotations critiques et tolérances associées, pas seulement les cotes d’ensemble.
- Contraintes d’usage : charge appliquée, température de service, exposition chimique éventuelle.
- Finition attendue et quantité cible, deux paramètres qui orientent directement le choix entre FDM, SLS, MJF et SLA.
Un prestataire sérieux vous renverra en retour une vérification DfAM, un plan de découpe proposé si la pièce dépasse le volume utile, une estimation de coût par module et un plan de contrôle qualité. Chez Mc3dline, cette étape de validation technique précède systématiquement le chiffrage, précisément pour éviter de vendre un devis sur une géométrie qui ne tiendra pas ses tolérances une fois imprimée.
Qu’est-ce que le volume d’impression d’une machine ?
Le volume d’impression, ou build volume, désigne l’enveloppe utile réellement exploitable sur le plateau d’une machine, une fois retirées les marges de sécurité imposées par le constructeur. Cette enveloppe est presque toujours plus petite que les dimensions physiques annoncées de la machine, car il faut réserver de l’espace pour les mouvements d’axes, le système de chauffe et, en poudre, la zone de préchauffage périphérique.
Sur une machine FDM, le volume d’impression correspond à la course maximale des trois axes moins les zones mortes proches des butées. Sur une machine SLS ou MJF, il s’agit du volume utile du bac de poudre, généralement plus restreint que le bac physique lui même pour garantir une température homogène sur toute la zone de fusion. En SLA, le volume utile dépend directement de la taille de la cuve de résine et de la zone de projection couverte par le système optique, laser ou écran LCD selon la machine.
Cette distinction compte énormément au moment de comparer deux fiches techniques. Le seul chiffre fiable pour juger de la faisabilité d’une pièce reste donc le volume d’impression réel indiqué par le fabricant, jamais les dimensions externes de la machine, une confusion fréquente chez les acheteurs qui comparent des équipements sur catalogue.
Point de vue Mc3dline : ce que le terrain nous apprend sur le grand format
Sur les projets que nous traitons en SLS, FDM et SLA, la question du volume machine arrive presque toujours après celle de la fonction attendue, jamais avant. Plusieurs clients industriels sont arrivés avec des pièces largement supérieures au volume utile de nos machines, et l’assemblage multi-blocs a permis d’atteindre la taille visée sans compromettre la résistance mécanique finale, à condition de dessiner les jonctions dès la phase de conception, pas en rattrapage.
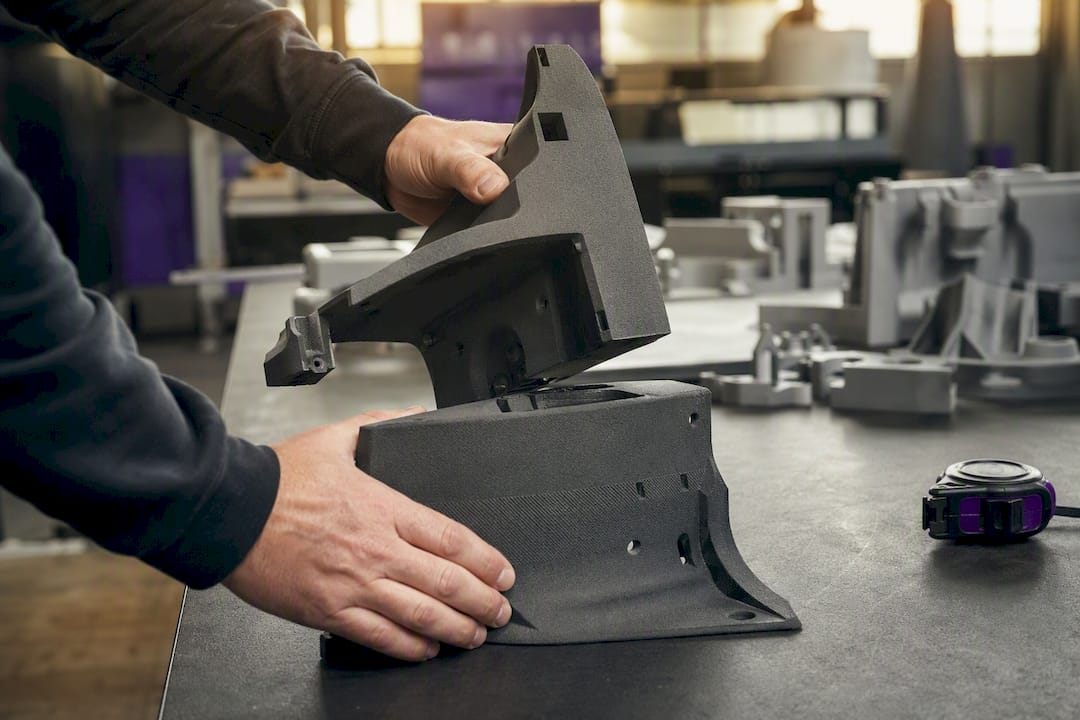
Notre recommandation reste constante : démarrez toujours par un échantillon de jonction imprimé à échelle réduite avant de lancer la pièce complète. C’est le test le moins coûteux et le plus révélateur de la faisabilité réelle d’un plan d’assemblage.
Besoin d’une validation technique avant de lancer votre production ?
Mc3dline est l’interlocuteur direct quand une pièce dépasse le volume utile de vos machines internes : notre bureau d’études valide la faisabilité, propose un plan de découpage et d’assemblage adapté à la fonction visée, et chiffre la production sans détour par un intégrateur intermédiaire.

Pour un devis rapide, transmettez le fichier CAO natif et STEP, les cotations critiques avec tolérances, et les contraintes d’usage (charge, température) évoquées plus haut. Selon votre besoin, l’impression 3D SLS pour pièces fonctionnelles en PA12 convient aux géométries complexes de taille moyenne, tandis que l’impression 3D FDM industrielle sur Fortus 380mc répond aux besoins de grand format et de robustesse mécanique. Notre bureau d’études en fabrication additive accompagne aussi l’audit de pièces existantes avant relance de production. Contactez-nous pour lancer l’étude de faisabilité de votre projet.
Sources
- Quelle est la taille maximale d’une impression 3D ? — igus blog
- Comparaison des technologies d’impression 3D pour polymères : FDM, SLA, SLS et MJF — 4Additive
D’autres fiches machines existent selon les fabricants ; Mc3dline peut les interpréter pour votre cas concret.
Questions fréquentes
Quelle est la dimension maximale imprimable en FDM industriel ?
Le FDM industriel accepte généralement des pièces de 300 mm jusqu’à plus d’un mètre, certaines machines grand format atteignant 1 000 × 1 000 × 1 000 mm ou davantage sur des cellules robotisées.
Peut-on imprimer une pièce plus grande que le plateau de la machine ?
Quelle technologie choisir pour une pièce fonctionnelle de grande taille ?
Le FDM industriel reste le plus adapté au grand format et à la robustesse mécanique, tandis que le SLS ou le MJF conviennent mieux aux géométries complexes de taille moyenne nécessitant de bonnes propriétés mécaniques.
Quelles tolérances attendre sur une grande pièce imprimée en 3D ?
Comment Mc3dline valide-t-elle la faisabilité d’un projet grand format ?
Mc3dline analyse le fichier CAO, vérifie les tolérances critiques et le comportement matériau attendu, puis propose un plan de découpage et d’assemblage avant de chiffrer la production.
Recommandation
- Design pour impression 3D : guide essentiel 2026
- Intégrer l’impression 3D en R&D : une expérience incroyables
- Double buse en salle blanche : solution impression 3D
- Dix idées innovantes d’applications 3D pour booster votre R&D
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.