

Différences entre conception additive et soustractive
Découvrez les différences entre conception additive et soustractive. Apprenez leurs avantages, limites et impact sur vos projets de fabrication.
En bref:
- La fabrication additive construit des pièces couche par couche à partir d’un modèle numérique, limitant le gaspillage de matière à 5 à 10 %. Elle permet la création de géométries complexes, mais offre une précision dimensionnelle inférieure à celle de la fabrication soustractive. La combinaison des deux méthodes, via des workflows hybrides, optimise la production selon les exigences géométriques, fonctionnelles et de volume.
La fabrication additive est définie par la norme ISO/ASTM 52900 comme la construction d’une pièce par dépôt ou fusion de matière couche par couche à partir d’un modèle numérique 3D. La fabrication soustractive, à l’inverse, enlève de la matière d’un bloc initial par fraisage, tournage ou perçage pour obtenir la géométrie finale. Ces deux paradigmes structurent l’ensemble des techniques de fabrication industrielle moderne. Comprendre leurs différences entre conception additive et soustractive conditionne directement la qualité, le coût et la faisabilité de chaque projet.
Quels sont les avantages et limites techniques de chaque méthode ?
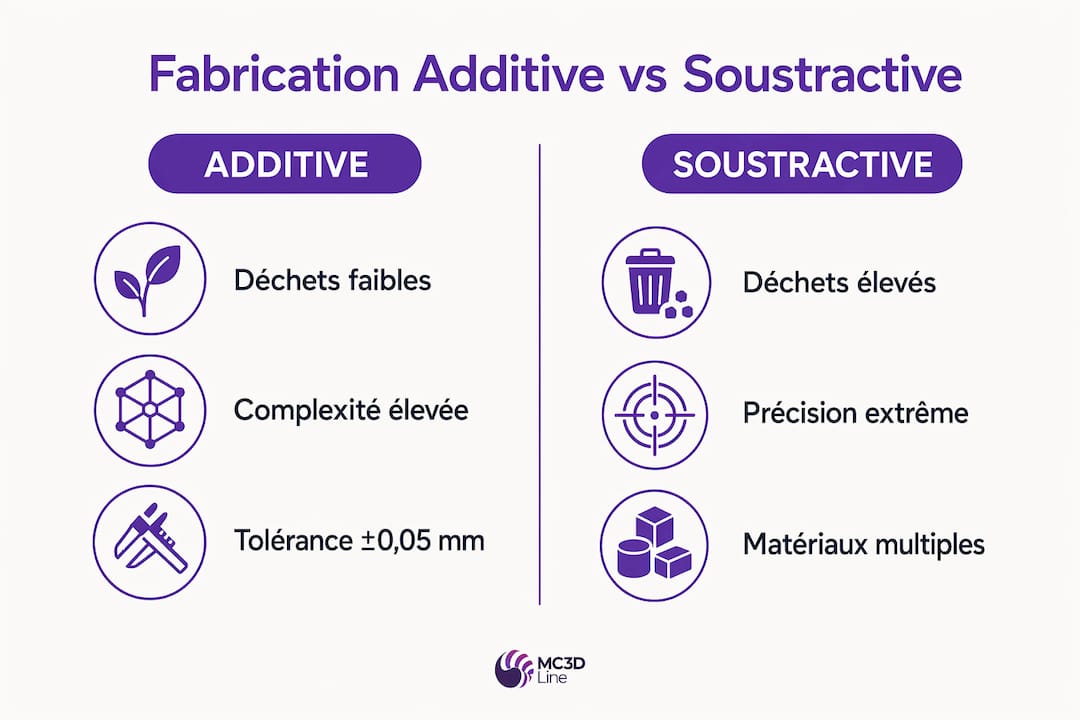
La différence la plus mesurable entre les deux procédés porte sur le gaspillage matière. La fabrication additive génère 5 à 10 % de déchets, contre 50 à 90 % pour la fabrication soustractive sous forme de copeaux et de chutes. Cette écart est déterminant pour les matériaux coûteux comme le titane ou les alliages haute performance.
La précision dimensionnelle avantage nettement la fabrication soustractive. Les tolérances atteignent ±0,001 mm en usinage CNC, alors que la fabrication additive se situe typiquement entre ±0,05 et ±0,3 mm selon la technologie employée. Pour des assemblages mécaniques serrés ou des surfaces fonctionnelles, cet écart reste critique.
La fabrication additive excelle sur la complexité géométrique. Elle produit des canaux internes et formes organiques irréalisables par outil coupant, comme des échangeurs de chaleur conformaux ou des structures en treillis inspirées des os trabéculaires. La fabrication soustractive reste limitée par l’accessibilité physique de l’outil.
Le post-traitement est fréquent en fabrication additive : dégagement de supports, polissage, usinage de finition. La fabrication soustractive livre souvent une surface directement utilisable, ce qui réduit les étapes aval pour les pièces à état de surface spécifié.
| Critère | Fabrication additive | Fabrication soustractive |
|---|---|---|
| Déchets matière | 5–10 % | 50–90 % |
| Tolérance typique | ±0,05–0,3 mm | ±0,001–0,05 mm |
| Géométries internes | Oui, sans contrainte d’outil | Limitées par l’accès outil |
| Post-traitement | Fréquent | Rare pour surfaces finales |
| Gamme matériaux | Croissante, mais limitée | Quasi-universelle |
La gamme de matériaux usinables couvre la quasi-totalité des métaux et polymères techniques en fabrication soustractive. La fabrication additive progresse rapidement avec les poudres métalliques et les polymères haute performance, mais reste plus contrainte dans le choix des nuances disponibles.
Conseil de pro : Avant de comparer les deux procédés, listez les exigences de tolérance et d’état de surface de votre pièce. Ces deux paramètres éliminent souvent l’un des procédés sans analyse supplémentaire.
Comment choisir selon la complexité et les exigences fonctionnelles ?
Le critère de sélection principal n’est pas la technologie elle-même, mais la géométrie et la fonction de la pièce. Une pièce avec des canaux de refroidissement internes, des parois minces non accessibles ou une forme organique oriente immédiatement vers la fabrication additive. Une pièce avec des alésages H7, des filetages fins ou des surfaces de contact fonctionnelles oriente vers l’usinage.
Les exigences fonctionnelles à évaluer en priorité sont les suivantes :
- Tolérance dimensionnelle : toute cote inférieure à ±0,05 mm nécessite un usinage, qu’il soit principal ou de finition.
- État de surface : Ra < 1,6 µm est difficile à atteindre directement en fabrication additive sans post-traitement.
- Résistance mécanique : les pièces FDM présentent une anisotropie marquée selon l’axe de construction ; les pièces SLS PA12 offrent une isotropie bien supérieure.
- Traitement thermique : certains alliages métalliques ne supportent pas les cycles thermiques de la fusion laser ; l’usinage reste alors la seule option viable.
- Fonctionnalité immédiate : les prototypes fonctionnels en petite série bénéficient de la rapidité de la fabrication additive sans investissement en outillage.
La notion de DfAM (design for additive manufacturing) structure la conception pour garantir l’imprimabilité et exploiter les libertés géométriques. Le DfM (design for manufacturing) optimise la pièce pour réduire les temps d’usinage et les coûts de bridage. Appliquer la mauvaise méthodologie de conception augmente les taux d’échec et les coûts de production. Un guide de conception additive permet d’anticiper ces contraintes dès la phase d’étude.
Conseil de pro : Évaluez d’abord les contraintes fonctionnelles non négociables, puis choisissez le procédé. Ne partez jamais du procédé pour adapter la pièce : c’est la source principale des surcoûts en fabrication.
En quoi les volumes de production influencent-ils le choix du procédé ?
L’économie de chaque procédé dépend directement du volume de pièces produites. La fabrication additive n’exige aucun outillage dédié : le coût de la première pièce est identique à celui de la dixième. La fabrication soustractive supporte des coûts fixes de bridage, de programmation et d’outillage qui s’amortissent sur le volume.
- Pièces unitaires et prototypes (1–10 pièces) : la fabrication additive est systématiquement plus économique. Aucun moule, aucun montage, délai réduit à quelques jours.
- Petites séries (10–50 pièces) : les deux procédés sont comparables. Le choix dépend des exigences de tolérance et de matériau.
- Séries moyennes (50–100 pièces) : la fabrication soustractive devient plus compétitive grâce à l’amortissement des coûts fixes sur un nombre suffisant de pièces.
- Grandes séries (au-delà de 100 pièces) : l’usinage CNC ou l’injection plastique dominent en coût unitaire, sauf pour des géométries complexes où la fabrication additive reste irremplaçable.
La répétabilité constitue un autre facteur décisif. La fabrication soustractive offre une variabilité pièce à pièce très faible une fois le programme validé. La fabrication additive progresse sur ce point, mais les paramètres de process (température, humidité, orientation) introduisent encore une variabilité résiduelle à maîtriser. Pour les avantages économiques en PME, la fabrication additive reste l’entrée la plus accessible sur des séries courtes sans investissement lourd.
Comment les deux méthodes se complètent-elles en production avancée ?
La croyance qu’il faut choisir exclusivement entre fabrication additive et soustractive est inexacte. L’évaluation pragmatique des exigences fonctionnelles domine le choix du procédé, et les workflows hybrides combinent les deux pour maximiser les avantages de chacun.
Les stratégies hybrides les plus répandues en industrie avancée :
- Préforme additive + finition soustractive : la pièce est construite proche de sa forme finale par fabrication additive, puis usinée sur les surfaces fonctionnelles. Cette approche réduit les déchets matière tout en atteignant les tolérances requises.
- Insert usiné dans une pièce imprimée : les zones de fixation ou d’assemblage sont usinées avec précision, tandis que la structure porteuse est imprimée.
- Réparation additive de pièces usinées : des zones usées ou endommagées sont rechargées par dépôt de matière, puis reprises en usinage.
Les workflows hybrides additif-soustractif s’imposent dans des secteurs où la complexité géométrique et les exigences de précision coexistent : aéronautique (aubes de turbine, supports allégés), médical (implants sur mesure), outillage (inserts de moule avec canaux conformaux). Ces applications illustrent que la complémentarité entre les deux méthodes crée une valeur que ni l’une ni l’autre ne peut atteindre seule.
| Application | Rôle de l’additif | Rôle du soustractif |
|---|---|---|
| Insert de moule | Canaux de refroidissement conformaux | Surfaces de joint et tolérances |
| Implant médical | Géométrie poreuse sur mesure | Surfaces d’appui fonctionnelles |
| Support aéronautique | Structure allégée en treillis | Alésages et fixations |
Le bureau d’études joue un rôle central dans cette intégration. Définir quelle étape relève de l’additif et laquelle relève de l’usinage exige une lecture simultanée des contraintes géométriques, matériaux et de production. Sans cette analyse en amont, les gains potentiels du workflow hybride disparaissent dans des reprises coûteuses.
Points clés
La maîtrise des différences entre fabrication additive et soustractive permet de sélectionner le procédé adapté à chaque pièce, de réduire les déchets matière et d’atteindre les tolérances requises sans surcoût.
| Point | Détails |
|---|---|
| Déchets matière | La fabrication additive génère 5–10 % de déchets contre 50–90 % pour l’usinage. |
| Précision dimensionnelle | L’usinage atteint ±0,001 mm ; la fabrication additive se situe entre ±0,05 et ±0,3 mm. |
| Seuil de volume | La fabrication soustractive devient plus compétitive à partir de 50–100 pièces. |
| Géométries complexes | La fabrication additive produit des canaux internes et formes organiques inaccessibles à l’outil coupant. |
| Approche hybride | Combiner préforme additive et finition soustractive maximise qualité et efficacité matière. |
Ce que j’observe après des années à travailler sur des projets mixtes
La question « additif ou soustractif ? » est souvent mal posée. Les ingénieurs qui obtiennent les meilleurs résultats ne choisissent pas une technologie par habitude ou par défaut. Ils partent des contraintes fonctionnelles de la pièce et remontent vers le procédé.
Ce que j’observe régulièrement : des pièces conçues pour l’usinage et imprimées sans adaptation DfAM, ou des géométries complexes envoyées en fraisage parce que « c’est ce qu’on a toujours fait ». Dans les deux cas, le coût final est supérieur à ce qu’un choix raisonné aurait produit.
La tendance de fond est claire. Les stratégies hybrides additif-soustractif progressent dans tous les secteurs exigeants. Les ingénieurs qui maîtrisent les deux paradigmes, et qui savent à quel moment basculer de l’un à l’autre dans un même projet, prennent un avantage réel sur leurs concurrents. Ce n’est pas une question de budget technologique : c’est une question de lecture technique des contraintes.
Mon conseil concret : avant tout lancement de projet, rédigez une fiche de contraintes en trois colonnes — tolérance, géométrie, volume. Ces trois paramètres orientent le choix du procédé dans 80 % des cas sans analyse supplémentaire. Le reste relève du bureau d’études.
— romain
Mc3dline accompagne vos projets de fabrication industrielle
Mc3dline est un bureau de fabrication additive industrielle basé en Essonne (91), spécialisé dans les technologies SLS, SLA et FDM pour pièces techniques et prototypes fonctionnels. Nos équipes interviennent dès la phase de conception pour orienter le choix du procédé, adapter la géométrie aux contraintes de fabrication et garantir la conformité des pièces livrées.

Que votre projet nécessite une petite série en frittage laser SLS PA12, une pièce en résine SLA à haute résolution ou un prototype FDM industriel, Mc3dline propose un accompagnement technique complet du devis à la livraison. Contactez notre bureau d’études pour une analyse de faisabilité sur votre projet.
Questions fréquentes
Quelle est la différence principale entre fabrication additive et soustractive ?
La fabrication additive construit une pièce couche par couche à partir d’un modèle numérique. La fabrication soustractive enlève de la matière d’un bloc initial par usinage.
Quand la fabrication additive est-elle plus économique que l’usinage ?
La fabrication additive est plus économique pour des séries de 1 à 50 pièces. Au-delà de 50–100 pièces, la fabrication soustractive amortit ses coûts fixes et devient plus compétitive.
Peut-on combiner fabrication additive et soustractive sur une même pièce ?
Oui. Les workflows hybrides utilisent la fabrication additive pour la forme générale et l’usinage CNC pour les surfaces fonctionnelles et les tolérances serrées. Cette approche est courante en aéronautique et en médical.
Quelles tolérances attend-on de chaque procédé ?
L’usinage CNC atteint des tolérances de ±0,001 mm. La fabrication additive se situe entre ±0,05 et ±0,3 mm selon la technologie, avec possibilité de reprise par usinage pour les cotes critiques.
Qu’est-ce que le DfAM et pourquoi est-il nécessaire ?
Le DfAM (design for additive manufacturing) est une méthodologie de conception qui adapte la géométrie aux contraintes spécifiques de la fabrication additive. Sans cette adaptation, les pièces présentent des taux d’échec et des coûts de post-traitement élevés.
Recommandation
- 10 conseils uniques pour concevoir en fabrication additive
- Fabrication additive en R&D : leviers, limites et applications
- Avantages clés de la fabrication additive pour PME industrielles
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.