

DfAM design for additive manufacturing : guide 2026
Découvrez le DfAM design for additive manufacturing : Guide 2026 pour optimiser vos conceptions et améliorer la compétitivité dans l'industrie.
TL;DR:
- Le DfAM exploite les capacités de la fabrication additive pour optimiser géométrie, masse et performance des pièces industrielles. Il repose sur la co-optimisation topologique, treillis et consolidation, intégrée dès la conception pour réduire coûts et délais. La maîtrise de ces principes, notamment en considérant l’anisotropie, est essentielle pour une qualification efficace en environnement industriel.
Le DfAM (Design for Additive Manufacturing) est défini comme l’ensemble des méthodologies de conception produit qui exploitent spécifiquement les capacités géométriques et matérielles de la fabrication additive, en intégrant dès la phase CAO des techniques telles que l’optimisation topologique, les structures en treillis et la consolidation de pièces. Cette discipline se distingue fondamentalement de la conception pour procédés soustractifs : là où l’usinage impose des contraintes d’accès outil, le DfAM libère le concepteur vers des formes organiques impossibles à obtenir par fraisage ou fonderie. Pour un ingénieur travaillant sur des composants aéronautiques, médicaux ou industriels, maîtriser la conception DfAM n’est plus une option mais une condition de compétitivité. Les principes fondamentaux du DfAM couvrent trois piliers techniques interdépendants, chacun porteur de gains mesurables sur la masse, le coût et la performance structurelle.
Quels sont les principes fondamentaux du DfAM pour améliorer performance et économie de matière ?
Le DfAM repose sur trois techniques complémentaires dont la combinaison produit les gains les plus significatifs : l’optimisation topologique, les structures en treillis (lattices) et la consolidation de pièces. L’optimisation topologique supprime la matière dans les zones peu sollicitées mécaniquement, les treillis réduisent la masse de 30 à 60 % avec peu de perte de performance, et la consolidation élimine les assemblages multi-composants en une seule pièce imprimée. Ces trois leviers agissent simultanément sur le ratio performance/masse, ce qui explique leur adoption rapide dans les secteurs où chaque gramme compte.
L’optimisation topologique génère des géométries proches des formes naturelles, comparables à la structure trabéculaire de l’os ou aux ramifications d’un arbre sous charge. Un algorithme comme SIMP (Solid Isotropic Material with Penalization) redistribue la matière selon les flux de contraintes, produisant des pièces allégées mais structurellement efficaces. Sur un support aéronautique, la combinaison topologie et treillis gyroid atteint jusqu’à 70 % de réduction de masse, contre 44 % pour l’optimisation topologique seule. Ce différentiel illustre la valeur de la co-optimisation par rapport à l’application séquentielle de chaque méthode.
Les structures en treillis offrent un contrôle fin de la densité locale : un treillis gyroid à 20 % de volume fraction dans une zone de faible contrainte, et 60 % dans une zone critique, permet d’adapter la rigidité sans modifier l’enveloppe externe. Le choix de la cellule unitaire (BCC, FCC, gyroid, Schwartz Diamond) dépend du mode de sollicitation dominant, qu’il soit en compression, en flexion ou en fatigue.
Conseil de pro: Avant de définir le volume fraction d’un treillis, réalisez une analyse FEA préliminaire pour cartographier les zones de contrainte. Affectez ensuite des densités graduées : 15 à 25 % dans les zones de faible sollicitation, 50 à 70 % dans les zones critiques. Cette approche réduit la masse globale tout en maintenant les marges de sécurité structurelle.
Le tableau ci-dessous compare les deux approches de conception sur les critères industriels clés :
| Critère | Conception traditionnelle | Conception DfAM |
|---|---|---|
| Liberté géométrique | Limitée par l’accès outil | Quasi-illimitée (surplombs, canaux internes) |
| Réduction de masse | 10 à 20 % (allégement classique) | 30 à 70 % (topologie + treillis) |
| Nombre de pièces | Assemblages multi-composants | Consolidation en une seule pièce |
| Coût outillage | Élevé (moules, gabarits) | Nul (fabrication directe) |
| Délai de mise en production | Plusieurs semaines | Quelques jours |
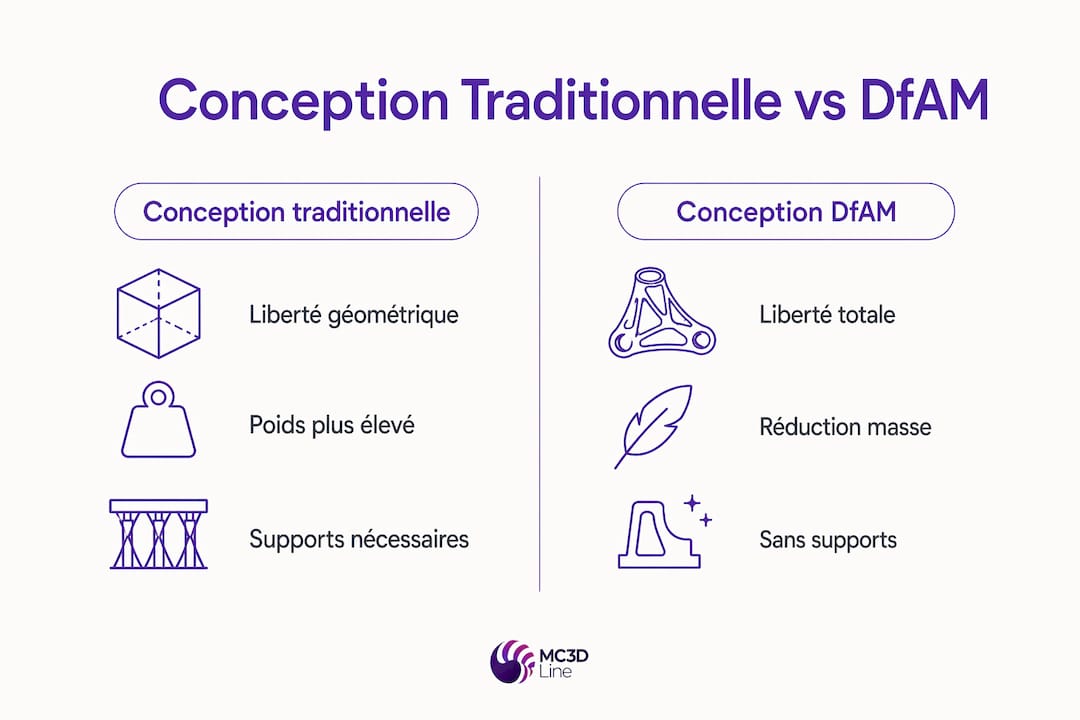
La règle des 45° constitue la contrainte de base à intégrer dès le début du design : un angle de surplomb supérieur à 45° nécessite des supports, augmentant le temps d’impression, la consommation de matière et dégradant la qualité de surface. Anticiper cette contrainte au niveau CAO évite des itérations coûteuses en post-traitement.
Comment l’optimisation topologique intègre-t-elle l’anisotropie du procédé ?
La fabrication additive induit une anisotropie microstructurale directement liée à l’orientation de construction : en SLM (Selective Laser Melting) ou en FDM, les propriétés mécaniques dans la direction Z (perpendiculaire aux couches) sont systématiquement inférieures à celles mesurées dans le plan XY. Cette réalité physique invalide les hypothèses isotropes des optimiseurs topologiques classiques, qui calculent comme si le matériau était homogène dans toutes les directions.
Les approches 2026 intègrent désormais l’angle de direction de fabrication comme variable de design, permettant à l’algorithme d’optimisation de co-optimiser simultanément la géométrie et l’orientation de construction. Cette modélisation explicite améliore nettement la corrélation entre les performances simulées et les performances réelles de la pièce fabriquée. En pratique, cela signifie que deux géométries identiques, orientées différemment dans la chambre de fabrication, produisent des comportements mécaniques distincts que l’optimiseur doit anticiper.
Les bénéfices mesurés de cette approche anisotrope incluent :
- Résistance accrue : l’alignement des couches avec les directions de contrainte principale réduit le risque de délaminage interlaminaire.
- Rigidité optimisée : la prise en compte du module d’Young directionnel évite les zones de sous-rigidité non détectées par un calcul isotrope.
- Réduction des itérations : la co-optimisation topologie et treillis guidé réduit les cycles de validation physique en environnement industriel.
- Robustesse accrue : l’intégration de la moyenne et de l’écart-type de compliance comme objectif d’optimisation réduit l’écart entre prévision et réalité.
Les approches robustes d’optimisation topologique intègrent explicitement l’incertitude du procédé, améliorant la corrélation entre prévisions numériques et performances observées. Cette robustesse est particulièrement critique pour les pièces en titane Ti-6Al-4V ou en Inconel 718, où la variabilité microstructurale entre lots de poudre peut atteindre plusieurs pourcents sur les propriétés mécaniques.
Conseil de pro: Calibrez votre modèle d’anisotropie sur des éprouvettes fabriquées dans les mêmes conditions que la pièce finale (même machine, même lot de poudre, même paramètre laser). Une calibration générique issue de la littérature introduit des erreurs systématiques qui se propagent dans l’optimisation.
Quelles sont les contraintes pratiques à respecter dans un processus DfAM ?
Les contraintes dimensionnelles minimales constituent le premier filtre de fabricabilité à appliquer lors de la reconstruction géométrique CAO. Éliminer les barres ou trous inférieurs à 1 mm est indispensable pour éviter des éléments non fabricables qui apparaissent dans le résultat d’optimisation mais ne peuvent pas être réalisés physiquement. Cette contrainte varie selon le procédé : en SLS polyamide PA12, la résolution minimale est d’environ 0,8 mm, tandis qu’en SLM acier 316L, elle descend à 0,3 mm pour les parois minces.
La gestion des supports représente un levier économique majeur souvent sous-estimé. Le type de support, qu’il soit en feuille (sheet-like) ou en tige (rod-shaped), influe directement sur la qualité de surface finale, les déformations et les contraintes résiduelles. Un support en feuille offre une meilleure stabilité thermique mais génère des marques de surface plus prononcées à l’enlèvement. Un support en tige facilite le retrait mais peut induire des déformations locales sur les pièces métalliques en raison du gradient thermique.
Les erreurs de conception les plus fréquentes à éviter en DfAM sont les suivantes :
- Concevoir des cavités fermées sans orifice d’évacuation de poudre (critique en SLS et SLM).
- Ignorer les contraintes de retrait thermique sur les grandes surfaces planes en métal.
- Appliquer des épaisseurs de paroi uniformes sans tenir compte des gradients de contrainte locaux.
- Négliger l’état de surface des canaux internes, inaccessibles au post-traitement mécanique.
- Placer des zones critiques de fatigue en contact direct avec des supports, dégradant la rugosité locale.
Pour les canaux de refroidissement conformes, la conception DfAM permet des géométries hélicoïdales ou à section variable impossibles en usinage conventionnel. La conception de pièces mécaniques légères intégrant ces canaux internes représente l’un des cas d’usage industriels les plus rentables de la fabrication additive, avec des gains de performance thermique documentés sur les outillages d’injection plastique.
Comment assurer la qualification et la scalabilité industrielle des designs DfAM ?
La qualification des pièces fabriquées en additif reste le principal frein à l’adoption industrielle à grande échelle. Le manque d’intégration des critères normatifs ISO/ASTM et des modèles probabilistes d’échec dans les processus de conception crée un fossé entre simulation et réalité du produit fini. Ce fossé est particulièrement critique dans les secteurs aéronautique et médical, où chaque pièce doit être traçable et conforme à des spécifications de performance définies contractuellement.
La norme EN ISO/ASTM 52959:2026 définit des spécifications pour valider les performances mécaniques des treillis métalliques en compression. Cette norme publiée en 2026 constitue une référence clé pour les équipes de qualification qui doivent désormais intégrer ces exigences dès la phase de design, et non en fin de processus. L’intégration tardive des critères normatifs multiplie les cycles de re-design et allonge les délais de mise en production.
Le tableau suivant présente les outils de métrologie recommandés pour la validation des designs DfAM complexes :
| Outil de métrologie | Application principale | Limite |
|---|---|---|
| CMM (Coordinate Measuring Machine) | Contrôle dimensionnel externe | Inaccessible aux géométries internes |
| XCT (X-ray Computed Tomography) | Contrôle interne, porosité, treillis | Résolution limitée sur grandes pièces |
| Profilométrie optique | Rugosité de surface | Surfaces accessibles uniquement |
| Essais mécaniques destructifs | Validation propriétés matériaux | Coûteux, non applicable à chaque pièce |
“L’intégration de la métrologie XCT dans la chaîne numérique DfAM, dès la phase de qualification des paramètres procédé, réduit significativement les non-conformités en production série.”
Le format ISO/ASTM 52915:2020 (AMF) facilite la structuration des données entre conception et fabrication additive en portant géométrie, matériaux, textures et métadonnées au-delà du simple mesh STL. Son adoption dans le workflow numérique améliore l’interopérabilité entre les outils CAO, les logiciels d’optimisation et les machines de fabrication, réduisant les erreurs de translation de données.
Les solutions émergentes pour accélérer la qualification incluent l’intégration de jumeaux numériques process-aware, capables de simuler les défauts microstructuraux probables avant fabrication, et les modèles probabilistes de défaillance qui quantifient le risque de rupture en fonction de la variabilité du procédé. Ces approches permettent de stratégies d’intégration industrielle plus robustes et réduisent le nombre d’éprouvettes de qualification nécessaires.
Points clés
Le DfAM exige une intégration simultanée de l’optimisation topologique, de la gestion des contraintes procédé et des exigences normatives dès la phase CAO pour produire des pièces industriellement qualifiables.
| Point | Détails |
|---|---|
| Co-optimisation topologie et treillis | Combiner les deux méthodes atteint jusqu’à 70 % de réduction de masse sur supports aéronautiques. |
| Anisotropie comme variable de design | Intégrer l’angle de construction dans l’optimiseur améliore la corrélation simulation/réalité. |
| Règle des 45° et gestion des supports | Anticiper les surplombs dès la CAO réduit les coûts de post-traitement et améliore la qualité de surface. |
| Qualification normative intégrée | La norme EN ISO/ASTM 52959:2026 doit être intégrée dans la boucle de design, pas en fin de processus. |
| Taille minimale de feature | Fixer un seuil minimal (ex. 1 mm) lors de la reconstruction CAO évite les éléments non fabricables. |
Ce que l’adoption du DfAM révèle sur nos pratiques de conception
En travaillant quotidiennement avec des ingénieurs sur des projets de fabrication additive industrielle, j’observe un pattern récurrent : la majorité des équipes abordent le DfAM comme une couche supplémentaire appliquée sur une conception existante, plutôt que comme une refonte complète du raisonnement de conception. C’est précisément là que se perd l’essentiel du potentiel.
L’optimisation topologique, par exemple, est souvent utilisée pour alléger une pièce déjà conçue pour l’usinage. Le résultat est prévisible : des gains modestes, des géométries difficiles à qualifier, et une frustration des équipes face aux itérations. La vraie rupture intervient quand le cahier des charges fonctionnel est traduit directement en contraintes d’optimisation, sans passer par une géométrie de référence issue d’un procédé soustractif.
L’intégration de l’IA et du machine learning dans les workflows DfAM va accélérer cette transition. Des outils comme nTopology ou Altair Inspire commencent à intégrer des modèles d’anisotropie process-aware qui réduisent le temps de setup de l’optimisation. Mais la qualité du résultat reste conditionnée par la qualité des données d’entrée, notamment la calibration des propriétés matériaux directionnelles.
Mon conseil pratique pour les équipes qui démarrent leur transition DfAM : commencez par un projet de consolidation de pièces plutôt que par l’optimisation topologique pure. La consolidation produit des gains immédiats et mesurables (réduction du nombre de références, élimination d’assemblages) sans nécessiter une maîtrise complète des outils d’optimisation avancés. C’est le meilleur point d’entrée pour démontrer la valeur du DfAM en interne et construire une culture de conception orientée fabrication additive.
— romain
Mc3dline accompagne vos projets DfAM de la conception à la pièce qualifiée
Mc3dline est un bureau de fabrication additive industrielle basé en Essonne, spécialisé dans les technologies SLS, SLA et FDM pour la production de pièces techniques fonctionnelles et de prototypes qualifiés. Notre bureau d’études intégré prend en charge la conception DfAM dès la phase CAO : optimisation topologique, design de treillis, consolidation de pièces et validation normative selon les exigences ISO/ASTM de vos secteurs.

Nous travaillons avec des équipes R&D, des responsables industriels et des acheteurs techniques qui ont besoin de pièces fiables, livrées rapidement, avec une traçabilité complète. Que vous ayez un fichier CAO à optimiser ou un besoin fonctionnel à traduire en géométrie additive, notre équipe analyse votre projet et vous propose un devis adapté. Contactez Mc3dline pour piloter votre prochain projet DfAM avec un bureau d’études spécialisé.
FAQ
Qu’est-ce que le DfAM en fabrication additive ?
Le DfAM (Design for Additive Manufacturing) est une méthodologie de conception qui adapte la géométrie et la structure d’une pièce aux capacités spécifiques de la fabrication additive, en intégrant optimisation topologique, treillis et consolidation dès la phase CAO.
Quelle réduction de masse peut-on atteindre avec le DfAM ?
La combinaison d’optimisation topologique et de treillis gyroid atteint jusqu’à 70 % de réduction de masse sur des supports aéronautiques, contre 44 % pour l’optimisation topologique seule, selon les données publiées sur des cas industriels réels.
Pourquoi la règle des 45° est-elle critique en DfAM ?
Un angle de surplomb supérieur à 45° nécessite des supports d’impression qui augmentent le temps de fabrication, la consommation de matière et dégradent la qualité de surface. Anticiper cette contrainte dès la CAO réduit directement les coûts de post-traitement.
Comment la norme EN ISO/ASTM 52959:2026 impacte-t-elle le design DfAM ?
Cette norme définit les spécifications de validation des treillis métalliques en compression et doit être intégrée dans la boucle de conception dès le début du projet, sous peine de multiplier les cycles de re-design en phase de qualification.
Quelle technologie choisir entre SLS, SLA et FDM pour un projet DfAM ?
Le choix dépend des exigences mécaniques, de la résolution géométrique et du matériau cible. Le SLS est privilégié pour les pièces fonctionnelles sans supports en polyamide ou en métal, le SLA pour la précision dimensionnelle, et le FDM pour le prototypage rapide à coût réduit.
Recommandation
- Guide complet pour concevoir en fabrication additive
- Intégrer la fabrication additive : stratégies et tendances 2026
- Optimiser le cycle de vie d’une pièce 3D imprimée
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.