

Tolérances en fabrication additive : définition et valeurs
Découvrez la définition des tolérances en fabrication additive et apprenez comment la précision et l'exactitude impactent vos projets. Cliquez ici !
En bref:
- La gestion précise des tolérances en fabrication additive repose sur leur définition dès la conception CAO, intégrant les effets spécifiques du procédé.
- Les normes ISO/ASTM 52902:2023 et GD&T encadrent leur qualification et leur contrôle, garantissant la fiabilité des pièces.
La définition des tolérances en fabrication additive désigne l’intervalle admissible de variation dimensionnelle et géométrique d’une pièce imprimée par rapport à sa géométrie nominale issue du modèle CAO. Concrètement, une tolérance de ±0,2 mm sur une cote de 100 mm signifie que la pièce imprimée peut présenter une variation admissible autour de cette dimension sans rejet. Ce n’est pas un simple chiffre de précision machine : c’est un contrat fonctionnel entre la conception, le procédé et l’usage final.
Deux notions doivent être distinguées dès le départ. La précision (ou répétabilité) décrit la capacité d’un procédé à reproduire le même résultat d’une pièce à l’autre. L’exactitude mesure la fidélité de la pièce produite au modèle numérique de référence. Une machine peut être précise sans être exacte : elle reproduit fidèlement un écart systématique. Exiger une capabilité procédé documentée (indices Cm, Cmk) plutôt que de se contenter de tolérances génériques est une pratique bien plus fiable pour qualifier un fournisseur.
Les tolérances en impression 3D industrielle sont encadrées par des référentiels comme l’ISO/ASTM 52902:2023 et le système de cotation GD&T (Geometrical Dimensioning and Tolerancing), qui permettent de spécifier non seulement les écarts dimensionnels mais aussi les tolérances de forme, d’orientation et de position. Leur impact sur la qualité des pièces est direct : un jeu d’assemblage mal spécifié, une surface fonctionnelle hors tolérance, et c’est l’ensemble du sous-système qui est compromis.
- La tolérance dimensionnelle combine généralement une valeur fixe et une composante proportionnelle à la dimension nominale, reflétant les effets thermiques cumulés couche par couche.
- Les déformations résiduelles, le retrait au refroidissement et la stratification sont des sources d’écart propres à la fabrication additive, absentes en usinage conventionnel.
- Le post-traitement (détensionnement thermique, sablage, usinage de finition) modifie les dimensions effectives et doit être intégré dans la définition des tolérances dès la phase de conception.
Table des matières
- Quelles tolérances attendre selon le procédé d’impression 3D ?
- Quelles normes encadrent les tolérances en fabrication additive ?
- Comment les tolérances influencent-elles la conception CAO et la fabrication ?
- Comment mesurer et contrôler les tolérances sur pièces imprimées en 3D ?
- Mc3dline accompagne vos projets avec des tolérances maîtrisées
- Points clés
- Questions fréquentes
Quelles tolérances attendre selon le procédé d’impression 3D ?
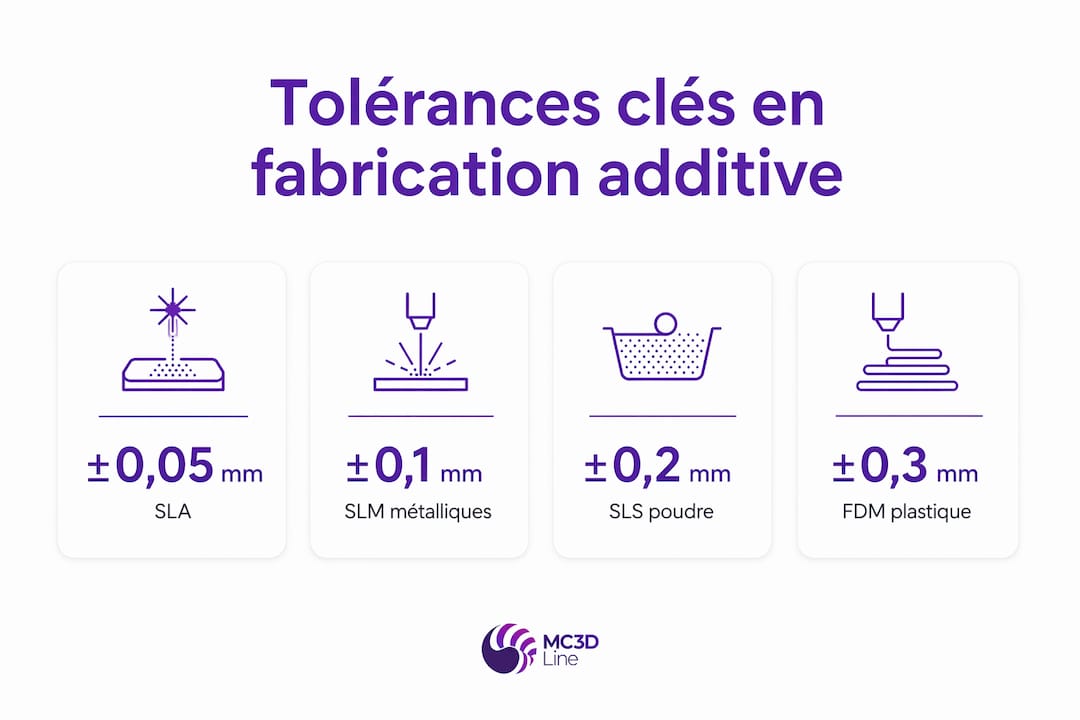
Les tolérances en impression 3D varient significativement d’un procédé à l’autre, et aucune valeur universelle ne tient sur l’ensemble du spectre technologique. Le tableau ci-dessous synthétise les plages représentatives observées en conditions industrielles.
| Technologie | Tolérance typique | Épaisseur de couche | Matériaux courants | Remarques |
|---|---|---|---|---|
| SLA (stéréolithographie) | des tolérances de l’ordre de ±0,05 mm à ±0,1 mm | 25–100 µm | Résines techniques, biocompatibles | Meilleure résolution de détail ; sensible à la photopolymérisation |
| SLS (frittage laser) | des tolérances modérées autour de ±0,1 mm | ±0,1 mm | PA12, TPU | Bonne isotropie mécanique ; retrait thermique à anticiper |
| MJF (Multi Jet Fusion) | des tolérances similaires à ±0,1 mm | ±0,1 mm | PA12 | Répétabilité élevée ; densification uniforme |
| FDM (dépôt de matière) | des tolérances plus larges, typiquement ±0,2 mm | ±0,2 mm | PLA, ABS, PEEK, Nylon | Anisotropie marquée ; tolérances plus larges en Z |
| LPBF / SLM (métaux) | des tolérances fines, de l’ordre de ±0,05 mm sous réserve d’une gestion stricte des facteurs thermiques | ±0,05 mm | Inox, Ti-6Al-4V, AlSiMg | Contraintes résiduelles élevées ; post-traitement quasi systématique |
Plusieurs facteurs aggravent ou améliorent ces plages selon le contexte de production.
- Dimension de la pièce : les tolérances absolues augmentent avec la taille, car les effets thermiques et le cumul d’erreurs couche par couche s’amplifient sur de grandes longueurs.
- Orientation de fabrication : l’axe Z (hauteur de construction) présente systématiquement des tolérances plus larges que les axes X/Y, en raison de la stratification.
- Matériau et retrait : le PA12 en SLS présente un retrait volumique de l’ordre de 3 à 4 %, que les logiciels de préparation compensent par des facteurs d’échelle, mais dont la maîtrise reste critique pour les pièces de grande dimension.
- Paramètres procédé : vitesse de balayage, puissance laser, température de plateau influencent directement la densité et donc les dimensions finales.
En SLM (Selective Laser Melting) pour pièces métalliques, les contraintes résiduelles induites par les cycles thermiques rapides sont la principale source de déformation hors tolérance. Une simulation thermo-mécanique préalable permet d’anticiper ces distorsions et d’ajuster l’orientation ou les supports avant fabrication.
Quelles normes encadrent les tolérances en fabrication additive ?
La normalisation dans ce domaine s’est structurée rapidement ces dernières années, avec un corpus ISO/ASTM qui couvre aujourd’hui l’essentiel des besoins industriels. Ces référentiels ne sont pas de simples recommandations : ils constituent le socle contractuel entre bureaux d’études et fournisseurs de fabrication additive, et leur maîtrise conditionne la qualité des échanges techniques.
- ISO/ASTM 52902:2023 : définit les artefacts de test standardisés pour évaluer la capabilité géométrique des systèmes de fabrication additive. Ces pièces de référence permettent de quantifier les erreurs de positionnement, de distorsion et de déformation dans les trois axes, avec des protocoles de mesure reproductibles.
- ISO/ASTM 52900 : cadre terminologique et classificatoire général, base commune à l’ensemble des normes de la famille.
- NF EN ISO/ASTM 52927:2024 : spécifie les exigences applicables aux essais de pièces produites par fabrication additive, identifie les caractéristiques de qualité des matières premières et des pièces, et encadre les contrats d’essai et de fourniture.
- ISO/ASTM 52901 : principes généraux et exigences pour l’achat de composants fabriqués par impression 3D, couvrant la spécification des matériaux, les critères de qualité et les méthodes d’inspection.
Le système GD&T (Geometrical Dimensioning and Tolerancing), normalisé par l’ISO 1101, s’applique pleinement à la fabrication additive. Il permet de spécifier des tolérances de forme (planéité, circularité), d’orientation (perpendicularité, parallélisme) et de position, au-delà des simples cotes dimensionnelles. Pour des pièces complexes avec des surfaces fonctionnelles critiques, le GD&T est le seul langage qui garantit une communication sans ambiguïté entre le bureau d’études et le fabricant.
La normalisation ISO/ASTM structure ainsi les contrats et les attentes de qualité, en fournissant un vocabulaire commun qui réduit les litiges et les non-conformités à réception.
Conseil de pro : Exigez systématiquement de votre fournisseur un rapport de capabilité basé sur ISO/ASTM 52902 avant toute commande en série. Un indice Cmk considéré comme indicatif d’une capabilité adéquate pour la production industrielle sur les cotes critiques est le seuil minimal acceptable pour une production industrielle fiable.
Comment les tolérances influencent-elles la conception CAO et la fabrication ?
L’erreur la plus répandue en fabrication additive est de transposer directement les logiques de tolérancement issues de l’usinage conventionnel. En usinage, les tolérances sont atteintes par enlèvement de matière contrôlé, avec des capabilités procédé souvent inférieures à ±0,01 mm sur des surfaces usinées. En fabrication additive, les mécanismes d’écart sont fondamentalement différents : accumulation couche par couche, gradients thermiques, contraintes résiduelles, anisotropie matériau.
La gestion des tolérances doit donc commencer dès la phase de conception CAO, et non être traitée comme un problème de contrôle qualité en fin de chaîne. Voici les leviers concrets à activer.
- Hiérarchiser les surfaces fonctionnelles : toutes les cotes ne méritent pas la même rigueur. Identifier les surfaces d’assemblage, les alésages fonctionnels et les zones de contact, puis leur attribuer des tolérances serrées uniquement là où c’est justifié, réduit le coût de fabrication sans compromettre la fonction.
- Intégrer le retrait matériau dans le modèle CAO : pour le SLS PA12, un facteur de compensation dans une fourchette autour de 3 à 4 % est appliqué en préparation de fichier. Pour les pièces de grande dimension, cette compensation doit être validée par des pièces témoins avant lancement en série.
- Anticiper les déformations par simulation : la simulation thermo-mécanique prédictive est devenue un outil de référence pour les pièces métalliques LPBF. Elle permet d’identifier les zones à risque de déformation avant fabrication et d’ajuster l’orientation ou la stratégie de support.
- Prévoir les surépaisseurs d’usinage : pour les surfaces critiques (alésages H7, plans de joint), une surépaisseur généralement recommandée pour les surfaces critiques afin de permettre une reprise en usinage permet une reprise en usinage après impression, atteignant des tolérances inférieures à ±0,02 mm.
- Intégrer le post-traitement dans la chaîne de tolérance : le détensionnement thermique d’une pièce LPBF en Ti-6Al-4V peut induire des variations dimensionnelles pouvant atteindre plusieurs dixièmes de millimètre selon la géométrie. Ces variations doivent être anticipées dans la conception du tolérancement.
- Limiter le nombre de tolérances serrées : chaque tolérance inférieure à ±0,1 mm en fabrication additive implique soit un procédé plus coûteux (SLA, LPBF), soit une reprise manuelle. Concentrer les exigences serrées sur les surfaces réellement critiques est une règle de bonne ingénierie.
- Valider par des pièces pilotes : avant toute série, un lot de qualification composé de plusieurs pièces avec mesure complète des cotes critiques avec mesure complète des cotes critiques permet de valider les facteurs de compensation et d’ajuster les paramètres procédé.
Pour les pièces produites en conception pour la fabrication additive, la prise en compte des tolérances dès le design évite des itérations coûteuses et garantit la conformité dès le premier lot.
Conseil de pro : En SLS, les trous de petit diamètre ont tendance à se fermer partiellement par frittage de poudre. Surdimensionnez-les de 0,2 à 0,3 mm dans le modèle CAO, ou prévoyez un perçage de finition.
Comment mesurer et contrôler les tolérances sur pièces imprimées en 3D ?
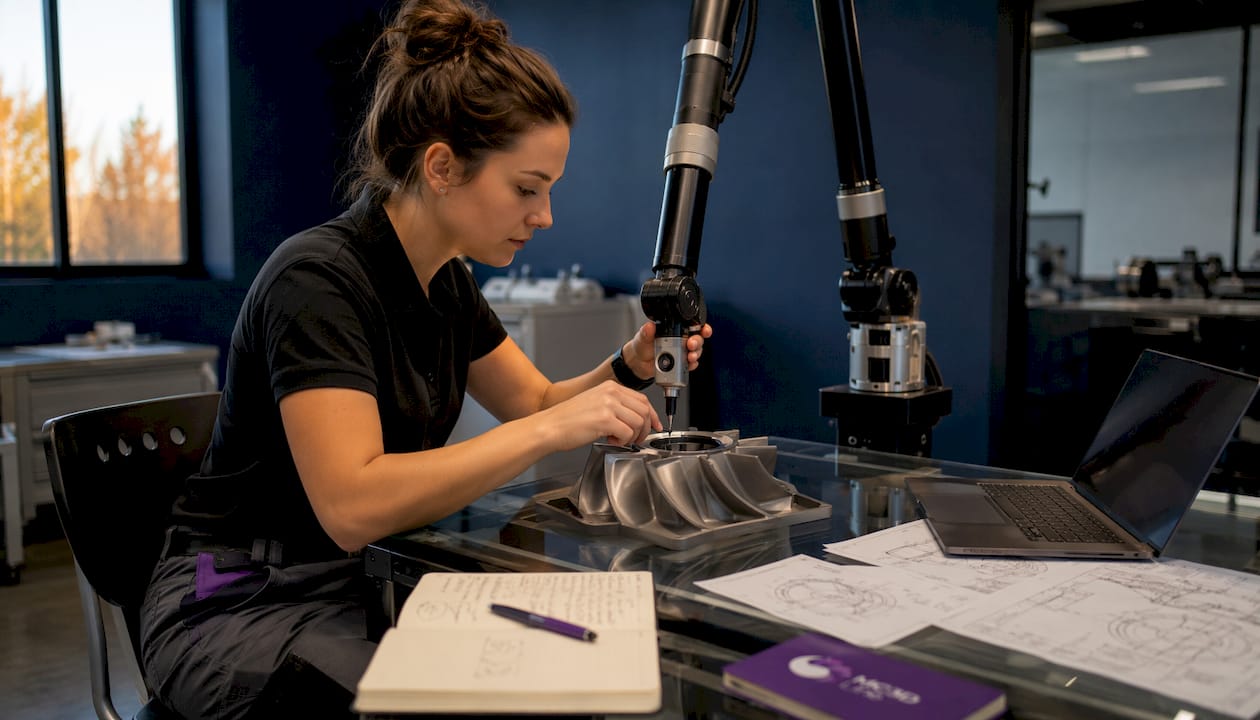
Le contrôle dimensionnel en fabrication additive mobilise des méthodes adaptées à la complexité géométrique des pièces et aux volumes de production. Contrairement à l’usinage, où les surfaces de référence sont souvent planes et accessibles, les pièces issues de la fabrication additive présentent fréquemment des géométries organiques, des contre-dépouilles et des surfaces courbes difficiles à mesurer par contact.
| Méthode de contrôle | Précision typique | Avantages | Limites |
|---|---|---|---|
| Machine à mesurer tridimensionnelle (MMT) | une très haute précision métrologique | Référence métrologique ; traçabilité ISO | Lente ; surfaces complexes difficiles |
| Scanner 3D par lumière structurée | une précision métrologique adaptée à la capture complète de la géométrie | Capture complète de la géométrie ; rapide | Moins précis que MMT sur cotes locales |
| Scanner laser 3D | une précision métrologique intermédiaire, adaptée aux grandes pièces | Adapté aux grandes pièces | Sensible aux surfaces réfléchissantes |
| Tomographie par rayons X (CT scan) | une précision métrologique élevée, notamment pour le contrôle interne | Contrôle interne (porosités, canaux) | Coûteux ; limité aux petites pièces |
| Métrologie optique (interférométrie) | une précision métrologique extrêmement élevée, mais limitée à certains types de surfaces | Très haute précision sur surfaces planes | Champ de mesure restreint |
Les artefacts de test normalisés par l’ISO/ASTM 52902:2023 constituent le point de départ de toute qualification machine. Ces pièces de référence, fabriquées dans les mêmes conditions que les pièces de production, permettent de calculer les indices de capabilité Cm et Cmk sur les cotes critiques.
- Cm (capabilité machine) : mesure la dispersion intrinsèque du procédé par rapport à l’intervalle de tolérance, sans tenir compte du centrage. Un indice Cm généralement accepté pour indiquer un procédé potentiellement capable indique un procédé potentiellement capable.
- Cmk (capabilité machine centrée) : intègre le centrage du procédé dans l’intervalle de tolérance. C’est l’indice à exiger contractuellement, avec un seuil minimal de 1,33 pour une production en série.
Le contrôle qualité en fabrication additive s’appuie également sur des outils logiciels de comparaison nuage de points / modèle CAO (GOM Inspect, PolyWorks, Geomagic Control X), qui génèrent des cartographies d’écarts colorées permettant d’identifier immédiatement les zones hors tolérance. Cette approche est particulièrement efficace pour les pièces de forme libre où la mesure par contact est impraticable.
Pour les applications industrielles avancées, notamment en aéronautique ou en médical, le contrôle non destructif par tomographie X permet de vérifier l’intégrité interne des pièces (porosités, inclusions, canaux internes) sans les détruire, une capacité absente des méthodes de métrologie de surface. Les tolérances dans les pièces aéronautiques obéissent à des exigences de traçabilité et de capabilité particulièrement strictes, qui illustrent bien ce que le contrôle rigoureux apporte concrètement à la fiabilité des composants.
Mc3dline accompagne vos projets avec des tolérances maîtrisées
Mc3dline est un bureau de fabrication additive industrielle basé en Essonne (91), spécialisé dans la production de pièces techniques en SLS PA12, SLA résine et FDM industriel. Pour les ingénieurs qui viennent de lire cet article, la valeur concrète de Mc3dline est simple : vous obtenez un interlocuteur technique capable de discuter de capabilité procédé, de GD&T et de stratégie de compensation dès la phase de devis, pas seulement de livrer un fichier STL imprimé.

Nos équipes intègrent le tolérancement dans la boucle de conception, valident les paramètres procédé sur pièces pilotes et fournissent des rapports de contrôle dimensionnel sur les cotes critiques. Que votre besoin porte sur un prototype fonctionnel avec des jeux d’assemblage serrés ou sur une série de pièces de production avec des exigences Cmk documentées, nous construisons la réponse technique adaptée à votre cahier des charges. Transmettez-nous votre fichier CAO et vos exigences de tolérance pour recevoir une analyse de faisabilité et un devis sur mesure.
Points clés
Les tolérances en fabrication additive ne se gèrent pas en fin de chaîne : elles se définissent dès la conception CAO, se qualifient par des artefacts normalisés et se contrôlent par des méthodes métrologiques adaptées à la géométrie des pièces.
| Point | Détails |
|---|---|
| Définition opérationnelle | La tolérance est l’intervalle admissible de variation dimensionnelle entre la pièce physique et le modèle CAO nominal. |
| Valeurs selon procédé | La SLA permet d’obtenir des tolérances parmi les plus fines, tandis que d’autres procédés comme le SLS et le FDM ont des tolérances plus larges, variables selon les conditions industrielles… |
| Normes de référence | ISO/ASTM 52902:2023 et NF EN ISO/ASTM 52927:2024 encadrent la qualification géométrique et les essais de pièces. |
| Gestion en conception | Hiérarchiser les surfaces critiques, intégrer les compensations de retrait et prévoir les surépaisseurs d’usinage dès le modèle CAO. |
| Mc3dline | Bureau de fabrication additive SLS/SLA/FDM en Essonne, proposant analyse de faisabilité et contrôle dimensionnel sur cotes critiques. |
Questions fréquentes
Qu’est-ce que la tolérance en fabrication additive ?
La tolérance en fabrication additive est l’écart maximal admissible entre la dimension réelle d’une pièce imprimée et sa valeur nominale définie dans le modèle CAO. Elle garantit la conformité fonctionnelle et l’assemblabilité de la pièce dans son contexte d’utilisation.
Quels sont les principaux types de tolérances applicables en impression 3D ?
On distingue les tolérances dimensionnelles (cotes linéaires), les tolérances géométriques de forme (planéité, circularité), d’orientation (perpendicularité) et de position, toutes spécifiables via le système GD&T normalisé par l’ISO 1101.
Quelle norme encadre l’évaluation des tolérances en fabrication additive ?
L’ISO/ASTM 52902:2023 est la référence principale pour évaluer la capabilité géométrique des systèmes de fabrication additive via des artefacts de test standardisés ; la NF EN ISO/ASTM 52927:2024 encadre les essais et les exigences qualité sur pièces produites.
Quelle technologie offre les meilleures tolérances dimensionnelles en impression 3D ?
La SLA (stéréolithographie) atteint les tolérances les plus fines, de l’ordre de faibles tolérances, généralement comprises dans une fourchette basse, grâce à sa résolution de couche de 25 µm. Le LPBF métallique peut atteindre des niveaux comparables, mais nécessite une gestion rigoureuse des contraintes résiduelles et un post-traitement adapté.
Comment contrôler les tolérances sur des pièces de géométrie complexe ?
Le scanner 3D par lumière structurée, couplé à un logiciel de comparaison nuage de points / CAO comme GOM Inspect ou PolyWorks, est la méthode la plus adaptée aux géométries organiques issues de la fabrication additive, avec une précision typique de une précision métrologique adaptée à la capture complète de la géométrie.
Recommandation
- 10 conseils uniques pour concevoir en fabrication additive
- Contrôle qualité fabrication additive : méthodes et gains
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.