

Contrôle dimensionnel SLS : méthodes et critères pour ingénieurs
Découvrez les méthodes de contrôle dimensionnel SLS pour garantir la conformité de vos pièces frittées et optimiser vos processus industriels.
Le contrôle dimensionnel SLS consiste à mesurer et quantifier les écarts géométriques d’une pièce frittée par rapport à son modèle CAO, pour valider sa conformité, tracer les résultats et alimenter une boucle de compensation. Trois familles de méthodes couvrent la quasi-totalité des besoins industriels : le scan 3D optique, la mesure tactile par bras ou machine à mesurer tridimensionnelle (MMT), et la tomographie à rayons X (XCT).
Chacune répond à un besoin différent. Le scan optique, avec des appareils comme les systèmes GOM ATOS, capture rapidement les surfaces externes accessibles. Le bras MMT offre une précision ponctuelle élevée sur des cotes fonctionnelles critiques. La XCT, elle, révèle ce que les deux autres ne voient jamais : les canaux internes, les zones de sous-coupe et les défauts d’adhésion enfouis dans la matière.
- Détection de défauts internes invisibles à l’œil ou au scan optique (porosité, poudre non frittée résiduelle dans les canaux)
- Base de données exploitable pour lancer une compensation itérative du modèle CAO
- Réduction du taux de rebut en série, quand la mesure alimente directement le paramétrage machine
Conseil de pro : ne traitez jamais le contrôle dimensionnel comme une simple case à cocher en fin de production. Intégré dès le prototypage, il devient l’outil qui vous évite de refaire tourner une série entière pour un défaut détectable en amont.
Points clés
Le contrôle dimensionnel SLS transforme une mesure ponctuelle en levier de compensation qui réduit durablement le taux de rebut en série.
| Point | Détails |
|---|---|
| Trois méthodes complémentaires | Scan optique pour l’externe, MMT pour les cotes critiques, XCT pour l’interne. |
| Compensation itérative rentable | La boucle mesure/compensation/réimpression a montré une amélioration nominale de 18 % dans une étude publiée. |
| Position dans le plateau compte | Les zones proches des bords subissent des écarts pouvant atteindre 0,1 mm. |
| Livrables à exiger | Cartographie d’écart, fichier CAO aligné, rapport GD&T avec incertitude déclarée. |
| Mc3dline intègre mesure et production | Le bureau combine inspection dimensionnelle SLS et fabrication additive pour boucler la compensation en interne. |
Table des matières
- Quelle méthode de mesure dimensionnelle choisir pour du SLS ?
- Quels livrables attendre d’une inspection dimensionnelle SLS ?
- Comment se déroule une inspection dimensionnelle SLS étape par étape ?
- Quelles tolérances et incertitudes attendre pour une pièce SLS ?
- La métrologie peut-elle vraiment réduire le taux de rebut en SLS ?
- Quels critères retenir pour choisir un prestataire de contrôle dimensionnel SLS ?
- Confiez votre contrôle dimensionnel SLS à un bureau qui maîtrise le process de bout en bout
- Sources
- Questions fréquentes
Quelle méthode de mesure dimensionnelle choisir pour du SLS ?
Le choix de la méthode dépend presque toujours de trois paramètres : l’accessibilité de la géométrie, le niveau de tolérance exigé et le volume de pièces à contrôler.
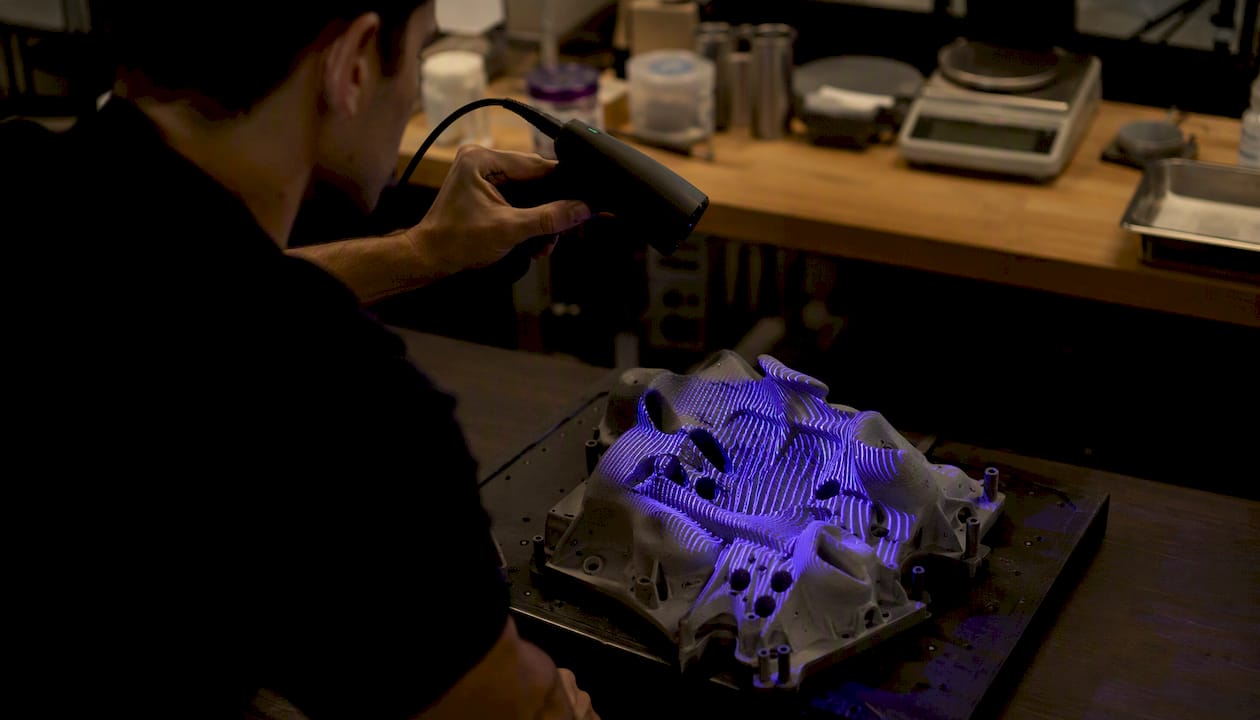
Le scan 3D optique projette une lumière structurée sur la pièce et reconstruit un nuage de points comparé ensuite à la CAO nominale. Des systèmes comme GOM ATOS permettent de générer une cartographie d’écart complète en quelques minutes, avec une précision suffisante pour la grande majorité des pièces techniques en PA12. Sa limite est physique : il ne mesure que ce qu’il voit, donc rien sous une contre-dépouille ni à l’intérieur d’une structure lattice fermée.
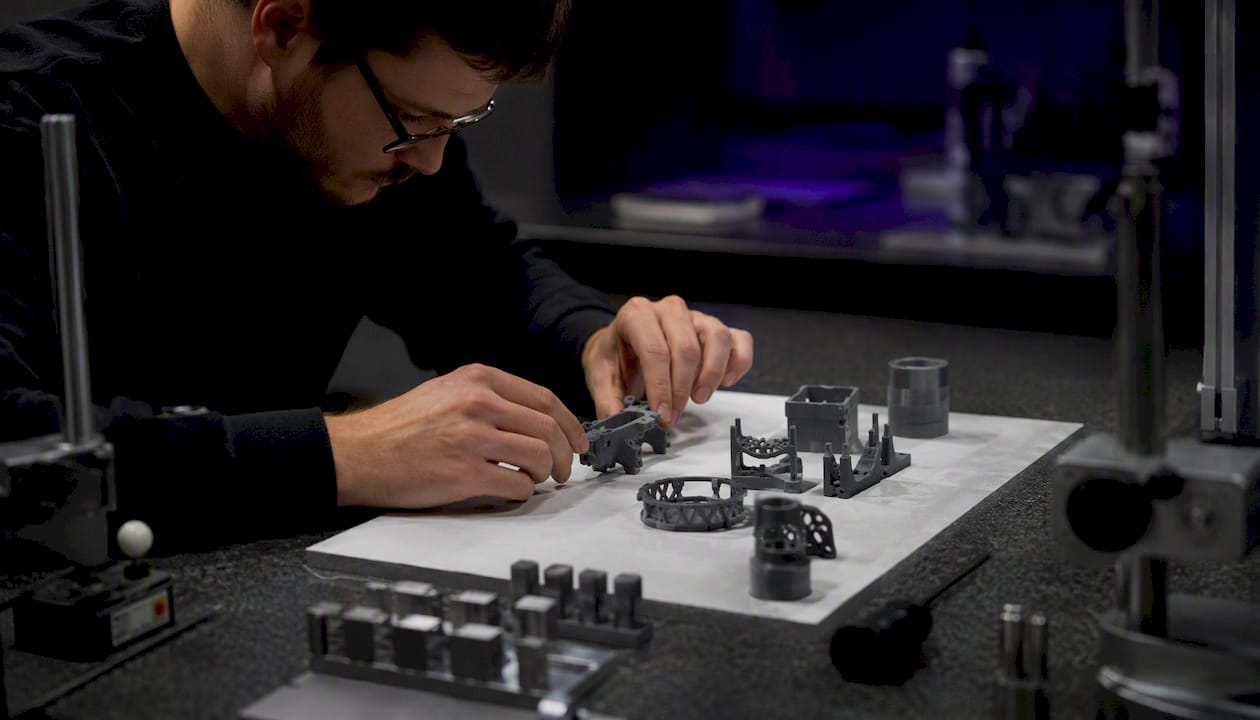
La MMT ou le bras de mesure tactile touche physiquement la pièce point par point. Plus lente, elle reste la référence pour des cotes fonctionnelles isolées (diamètre d’alésage, entraxe critique) où l’incertitude doit être connue au micron près.
La tomographie à rayons X traverse la matière et reconstruit un volume 3D complet, surfaces internes comprises. Elle coûte plus cher à l’heure machine et impose souvent un délai de traitement plus long, mais elle reste la seule méthode capable de détecter un canal partiellement bouché par de la poudre non frittée, un défaut fréquent sur des géométries internes complexes selon Lumafield.
- Surfaces externes simples, contrôle rapide en série → scan optique
- Cotes fonctionnelles critiques isolées → MMT ou bras tactile
- Structures internes, canaux, lattice fermé, pièces à haute valeur → XCT
Sur une pièce critique combinant géométrie externe complexe et canaux internes, il est courant de combiner scan optique pour la surface globale et XCT pour valider les cavités, plutôt que de multiplier les campagnes de mesure séparées.
Quels livrables attendre d’une inspection dimensionnelle SLS ?
Un rapport d’inspection dimensionnelle sérieux ne se résume jamais à une capture d’écran colorée. Il doit contenir des données exploitables par votre bureau d’études et par votre service qualité.
- Cartographie couleur d’écart entre le nuage de points mesuré et la CAO nominale, avec échelle de tolérance affichée
- Fichiers alignés au format CAO (STEP, IGES) ou nuage de points (PLY, OBJ) pour permettre un post-traitement ou une compensation de modèle
- Rapport GD&T synthétique avec interprétation des tolérances géométriques et dimensionnelles, tableau des incertitudes de mesure par cote
- Certificat de traçabilité rattaché aux calibrations des instruments utilisés
Pour une qualification série, exigez en plus un dossier reprenant plan d’alignement, méthode employée et incertitude déclarée : c’est la base minimale qu’un service assurance qualité doit pouvoir archiver sans redemander d’explications complémentaires. Un article sur le contrôle qualité en impression 3D détaille les bonnes pratiques associées à ces procédures.
Comment se déroule une inspection dimensionnelle SLS étape par étape ?
Le protocole suit une séquence assez stable, quelle que soit la méthode retenue.
- Préparation de la pièce : nettoyage de la poudre résiduelle, marquage des repères d’alignement si nécessaire
- Choix de la méthode en fonction de la géométrie et de la tolérance visée
- Acquisition des données par scan, palpage MMT ou passage au tomographe
- Prétraitement : nettoyage du nuage de points, filtrage du bruit de mesure
- Alignement CAO, en mode best-fit global ou piloté par des datums fonctionnels selon l’usage de la pièce
- Extraction des cotes et génération du rapport d’écarts
L’alignement reste l’étape la plus sensible. Un alignement best-fit lisse les écarts sur toute la surface, alors qu’un alignement piloté par datums fait ressortir les écarts réels là où la pièce doit fonctionner. Comptez de quelques heures pour un scan optique simple à une journée complète pour une campagne XCT avec reconstruction volumique sur pièce complexe.
Conseil de pro : fournissez au prestataire une checklist de préparation avant l’envoi des pièces : état de surface, position sur plateau d’origine, repères de marquage. Cela évite une bonne partie des itérations liées à un mauvais alignement de départ.
Quelles tolérances et incertitudes attendre pour une pièce SLS ?
| Paramètre | Ordre de grandeur | Facteur d’influence |
|---|---|---|
| Tolérance XY (PA12) | d’environ ±0,3 % ou ±0,3 mm selon taille | Taille de la pièce, orientation |
| Tolérance Z (PA12) | d’environ ±1 % selon taille | Retrait vertical, empilement couches |
| Écart selon zone du plateau | des écarts pouvant atteindre environ 0,1 mm | Proximité des bords, gradients thermiques |
| Répétabilité locale | d’environ ±0,2 mm selon exigences GD&T | Calibration process, calage échelle |
Ces repères, tirés du white paper de Formlabs sur la répétabilité SLS, montrent qu’une pièce placée près du bord du plateau subit généralement un écart plus marqué qu’une pièce centrale, un phénomène confirmé par des mesures où l’écart sur un diamètre passe de 0,013 mm à 0,055 mm selon la zone de placement. Un guide comparatif des tolérances par technologie d’impression 3D confirme cette fourchette pour le SLS face à d’autres procédés comme le MJF.
La résolution du scanner optique, le diamètre du stylet MMT et le voxel de reconstruction en XCT fixent chacun un plancher d’incertitude propre. Définissez le niveau d’incertitude acceptable et vos exigences GD&T avant de lancer la campagne, pas après réception du rapport.
La métrologie peut-elle vraiment réduire le taux de rebut en SLS ?
Oui, et les chiffres publiés sur le sujet sont convaincants. Une étude sur la compensation par tomographie appliquée à la production de série en SLS rapporte une amélioration nominale de l’ordre de 18 %, avec une dispersion dimensionnelle resserrée de -0,4/+0,3 mm à ±0,1 mm après une boucle de compensation.
Le principe est simple à décrire, plus exigeant à mettre en œuvre : on imprime une pièce témoin, on la mesure par XCT, on calcule un modèle CAO compensé (CADc) qui anticipe le retrait mesuré, puis on réimprime avec ce modèle corrigé. Cette boucle itérative permet de faire converger la géométrie réelle vers la géométrie nominale sans modifier les paramètres machine à l’aveugle.
- La position dans le volume de fabrication influence directement le résultat : les zones proches des parois affichent des écarts supérieurs, liés à des interactions thermiques non uniformes entre pièces voisines
- Les écarts internes sous-dimensionnés atteignent couramment près de 0,1 mm selon la zone de placement dans le plateau
- La rentabilité de la XCT dépend du volume de série : pour une pièce unitaire ou un petit lot, un scan optique combiné à une itération manuelle sur pièce témoin suffit souvent
La métrologie 3D devient alors un outil de pilotage du procédé, pas seulement un moyen de contrôle a posteriori. Elle sert à ajuster les paramètres de fabrication et à anticiper les distorsions thermiques avant de lancer une série complète, ce qui limite le nombre de pièces rejetées en fin de chaîne.
Quels critères retenir pour choisir un prestataire de contrôle dimensionnel SLS ?
Un appel d’offres technique doit vérifier des points précis, au delà du prix affiché.
Équipements et compétences : capacité XCT réelle (pas seulement en sous-traitance opaque), scanners optiques de précision de type GOM ATOS, bras MMT calibré, maîtrise du GD&T et expérience concrète sur des pièces SLS, pas uniquement sur de la tôlerie ou de l’usinage classique.
Traçabilité : calibrations documentées des instruments, incertitude de mesure déclarée pour chaque cote, et idéalement une démarche compatible avec l’accréditation ISO 17025, référence en matière de compétence des laboratoires d’étalonnage et d’essais.
Avant de signer, posez ces questions :
- Quelle méthode d’alignement utilisez-vous, best-fit ou datum-driven ?
- Quelle est l’incertitude de mesure sur les cotes critiques de ma pièce ?
- Pouvez-vous fournir un exemple de rapport anonymisé ?
- Quel délai et quel coût pour une série de 50 pièces contre une pièce unitaire ?
- Comment protégez-vous la confidentialité des géométries transmises ?
Signal d’alerte immédiat : un prestataire incapable de chiffrer son incertitude de mesure, ou qui livre uniquement une image sans fichier CAO aligné exploitable. Sans ces données, impossible de lancer la moindre compensation.
Pourquoi la métrologie doit rester au cœur du process SLS
Beaucoup d’ateliers traitent encore le contrôle dimensionnel comme une formalité de fin de production. C’est une erreur de séquencement. Chez Mc3dline, nous constatons que la mesure prend toute sa valeur quand elle intervient tôt, dès la pièce prototype, pour nourrir une compensation avant le lancement d’une série. Un dossier métrologique bien construit ne sert pas qu’à valider une pièce : il sert à en fabriquer de meilleures, plus vite, la fois suivante. Pour un diagnostic sur votre pièce ou une campagne d’inspection, notre équipe reste disponible en amont de tout projet.
Confiez votre contrôle dimensionnel SLS à un bureau qui maîtrise le process de bout en bout
Contrairement à un laboratoire de métrologie généraliste qui mesure sans connaître les contraintes propres au frittage, Mc3dline combine l’inspection dimensionnelle et la fabrication SLS dans le même atelier : la mesure sert directement à ajuster vos prochains tirages, pas seulement à produire un rapport archivé.

Nos prestations couvrent le scan optique et la mesure par bras MMT en interne, la tomographie XCT sur demande pour les géométries internes complexes, et la génération de rapports GD&T directement exploitables pour une compensation CAO. Notre bureau d’études intégré permet d’enchaîner mesure et correction de modèle sans repasser par un intermédiaire externe, un vrai gain sur les projets de qualification série. Découvrez nos capacités sur la page dédiée à l’impression 3D SLS et demandez un audit de faisabilité pour votre pièce, avec un délai de retour indicatif communiqué dès le premier échange.
Sources
- Computed tomography as distortion mitigation method for selective laser sintering mass production
- Influence of part orientation and spatial placement on the dimensional and surface quality of SLS-printed PA12 components
- What is Selective Laser Sintering? | Formlabs (blog)
- Inspecting SLS 3D printed parts with CT | Lumafield article
Questions fréquentes
Qu’est-ce que le contrôle dimensionnel ?
C’est la vérification des dimensions réelles d’une pièce par rapport à son modèle CAO ou à un plan coté, pour confirmer sa conformité aux tolérances définies.
Quelle est la prestation de contrôle dimensionnel proposée par un bureau spécialisé ?
Elle comprend l’acquisition de mesures par scan optique, MMT ou XCT, l’alignement CAO, l’analyse des écarts et la remise d’un rapport GD&T avec incertitude déclarée. Mc3dline propose cette prestation directement liée à ses capacités de fabrication SLS.
Qu’est-ce qu’une mesure dimensionnelle ?
C’est la valeur chiffrée d’une cote (longueur, diamètre, angle) obtenue par un instrument de mesure, comparée à une valeur nominale attendue pour vérifier la conformité de la pièce.
Quelle précision attendre d’une pièce SLS en PA12 ?
Faut-il toujours utiliser la tomographie XCT pour contrôler une pièce SLS ?
Non, la XCT est surtout justifiée pour des géométries internes, des canaux ou des structures lattice fermées ; un scan optique suffit pour la majorité des surfaces externes accessibles.
Recommandation
- SLS – Frittage sélectif par laser sensationnel - MC3D Line
- Comparatif SLA, SLS, FDM : choisir l’impression 3D légendaire comparatif sla sls fdm
- Impression 3D SLS PA12 en Ligne | MC3D Line Dourdan (91)
- Impression 3D SLA Résine & Biocompatible | MC3D Line (91)
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.