

Boîtier IP67 en impression 3D : est-ce vraiment faisable ?
Découvrez comment réaliser un boîtier IP67 en impression 3D avec les bonnes techniques et matériaux. Suivez nos conseils d'experts.
Oui, un boîtier conforme à l’indice IP67 est réalisable en impression 3D, à condition de verrouiller trois paramètres : le couple procédé/matériau, la conception CAO des interfaces d’étanchéité, et un protocole d’essai qui valide le résultat plutôt que de le supposer.
Trois conditions non négociables conditionnent ce résultat :
- Procédé et matériau : le frittage laser SLS en PA12 ou une résine SLA étanche offrent une porosité suffisamment faible pour tenir l’immersion. Le FDM reste possible mais exige des compromis.
- Conception CAO adaptée : intégrer le modèle STEP de la carte électronique dès l’esquisse, respecter les tolérances de passe‑câbles et prévoir les surfaces d’appui pour joints.
- Protocole d’essai IP67 : une validation par immersion réelle, pas une estimation théorique basée sur la fiche matériau.
Conseil de pro : *ne confondez jamais « matériau étanche » et « boîtier étanche ». Un PA12 parfaitement dense peut fuir si le presse‑étoupe ou le joint torique sont mal dimensionnés.
Reste une limite structurelle à connaître avant de lancer un projet : l’IP67 ne protège pas contre le nettoyage haute pression. Pour cet usage, il faut viser l’IP69K, une norme distincte, définie elle aussi par la norme IEC 60529.
Points clés
Un boîtier IP67 fiable en impression 3D combine un procédé à faible porosité, une conception CAO intégrant le PCB dès l’esquisse, et une validation par test d’immersion réel.
| Point | Détails |
|---|---|
| Procédé prioritaire | Le SLS en PA12 ou une résine SLA étanche limitent la porosité intrinsèque mieux que le FDM standard. |
| Conception avant tout | Importer le STEP du PCB dès la CAO évite les défauts d’alignement des interfaces d’étanchéité. |
| Composants indispensables | Joint torique, presse‑étoupe et inserts filetés doivent être dimensionnés ensemble, pas isolément. |
| Limite normative | L’IP67 ne couvre pas le nettoyage haute pression ; l’IP69K s’impose pour cet usage. |
| Accompagnement professionnel | Mc3dline propose étude CAO, prototypage SLS PA12 et rapport d’essai d’étanchéité pour sécuriser la production. |
Table des matières
- Que signifie réellement l’indice IP67 pour un boîtier 3D résistant à l’eau
- Concevoir un boîtier étanche IP67 : géométrie, interfaces et composants
- Quel procédé d’impression 3D choisir pour un boîtier antichoc et étanche ?
- Comment étancher et assembler un boîtier imprimé en 3D ?
- Comment tester concrètement l’étanchéité IP67 d’un boîtier imprimé ?
- Checklist CAO avant de lancer le prototypage
- Ce que peut livrer un bureau de fabrication additive pour votre boîtier IP67
- Faites valider votre boîtier IP67 avant de lancer la production
- Sources
- Questions fréquentes
Que signifie réellement l’indice IP67 pour un boîtier 3D résistant à l’eau
Le code IP se lit chiffre par chiffre, et chacun teste une chose différente. Le premier chiffre, le 6, atteste une protection totale contre la poussière : aucune particule ne doit pénétrer, même après un test prolongé en chambre poussiéreuse. Le second, le 7, valide la résistance à une immersion temporaire, généralement fixée à 1 mètre de profondeur pendant 30 minutes selon le protocole détaillé par la norme IEC 60529.
Ce protocole encadre précisément les conditions de test (pression, durée, profondeur), ce qui en fait la référence à citer dans tout cahier des charges technique. Un tableau récapitulatif des indices de protection permet de situer rapidement l’IP67 par rapport aux indices voisins, IP68 (immersion prolongée à profondeur négociée avec le fabricant) et IP69K (jets haute pression et haute température).
L’IP67 ne garantit pas la résistance aux nettoyages industriels haute pression ni aux jets à température élevée. Pour ces environnements, mieux vaut viser un double marquage IP67/IP69K ou une conception spécifique, comme le rappellent les évaluations techniques sur les joints IP.
Concevoir un boîtier étanche IP67 : géométrie, interfaces et composants
L’étanchéité d’un boîtier imprimé se joue dès l’esquisse CAO, jamais après coup. Importer le modèle STEP de la carte électronique avant de dessiner le boîtier évite les mauvaises surprises sur l’alignement des connecteurs, une pratique que confirme le guide de conception Elektor sur les boîtiers imprimés. Concevoir un boîtier IP67 sans le PCB réel sous les yeux revient à deviner les tolérances plutôt qu’à les calculer.
Un boîtier IP67 fonctionnel repose sur cinq composants qui interagissent entre eux :
- Le boîtier proprement dit, avec parois pleines et épaisseur homogène.
- Le couvercle, dont la surface de contact doit être parfaitement plane.
- Le joint (torique ou cordon collé), positionné dans une gorge dimensionnée avec précision.
- Le presse‑étoupe ou passe‑câble, garantissant l’étanchéité au passage des fils.
- Les inserts filetés, qui évitent le taraudage direct dans une matière imprimée, souvent fragile en traction répétée.
Sur le plan géométrique, prévoyez des congés généreux autour des points de fixation pour éviter les amorces de fissure, une épaisseur minimale de 2 à 3 mm selon le procédé retenu, et des renforts localisés là où les vis viennent comprimer le joint. Une surface d’appui trop fine se déforme sous serrage et laisse passer l’eau, même avec un joint neuf.
Conseil de pro : dessinez toujours la gorge du joint torique avec une compression de 15 à 25 % de son diamètre de section. En dessous, l’étanchéité est aléatoire ; au‑dessus, le joint se déforme de façon permanente et perd son élasticité dès le second démontage.
Quel procédé d’impression 3D choisir pour un boîtier antichoc et étanche ?
Le choix du procédé conditionne directement la porosité intrinsèque de la pièce, donc sa capacité à tenir l’IP67 sans post‑traitement lourd. Les comparatifs techniques disponibles sur le sujet confirment une hiérarchie assez nette entre les trois familles de procédés, comme le détaille le guide comparatif Cylaos sur l’impression 3D étanche.
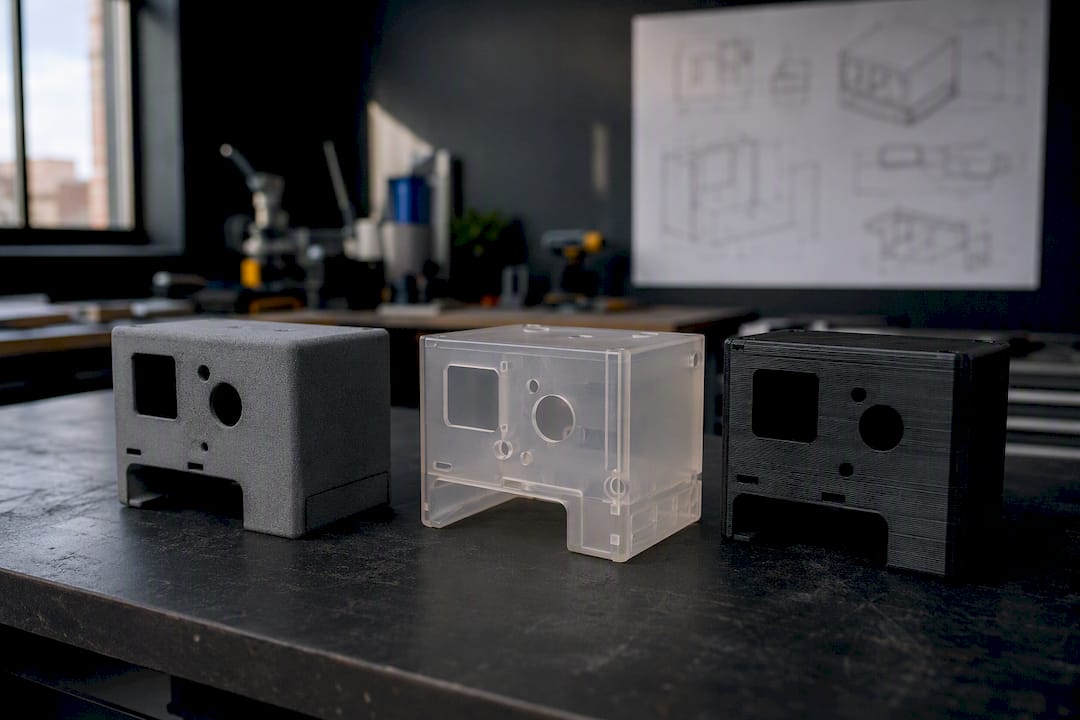
Le frittage laser SLS en PA12 reste le choix le plus fiable pour un usage industriel : la matière fondue en poudre produit une structure dense, sans les couches visibles qui créent des chemins de fuite en FDM. C’est l’approche que privilégie Mc3dline pour ses pièces techniques, notamment sur des boîtiers exposés à l’humidité ou aux chocs mécaniques.
La stéréolithographie (SLA) avec des résines étanches offre une excellente résolution de surface, idéale pour des géométries complexes ou de petites séries où la finition compte autant que la robustesse.
Le FDM en PETG ou ASA peut convenir pour des usages non critiques ou des prototypes de validation, à condition d’ajuster plusieurs paramètres : une température d’extrusion légèrement supérieure à la valeur standard, une hauteur de couche modérée autour de 0,15 à 0,2 mm pour favoriser la liaison inter‑couches, et un post‑traitement d’imprégnation ou de vernis. Ces réglages sont détaillés dans la base de connaissances Prusa sur les impressions étanches.
| Procédé | Étanchéité intrinsèque | Coût relatif | Délai typique | Usage recommandé |
|---|---|---|---|---|
| FDM (PETG/ASA) | Moyenne, post‑traitement requis | Faible | 1 à 3 jours | Prototypes, usages non critiques |
| SLA (résine étanche) | Bonne à excellente | Moyen | 2 à 5 jours | Petites séries, géométries fines |
| SLS (PA12) | Excellente, faible porosité | Moyen à élevé | 3 à 7 jours | Séries fonctionnelles, environnements sévères |
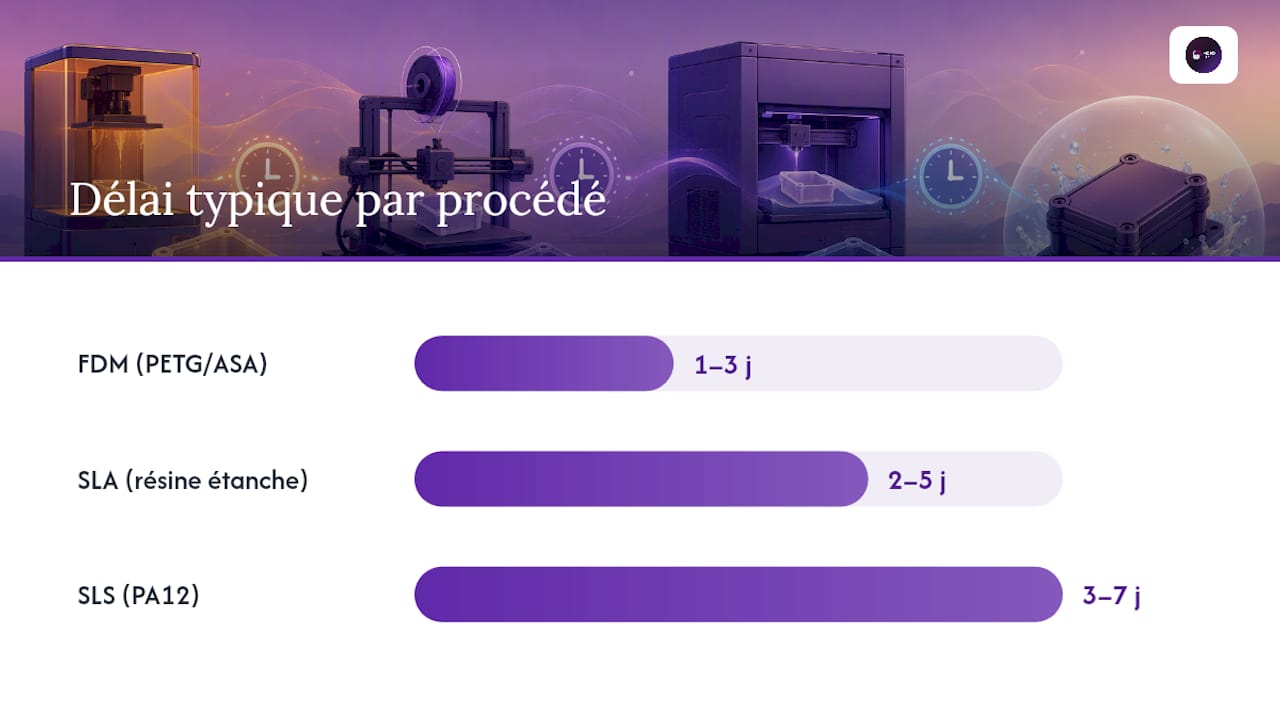
Pour un prototype unitaire destiné à valider un concept, le FDM dépanne. Dès qu’un boîtier doit partir sur site ou entrer en petite série, le SLS PA12 devient l’option la plus rationnelle, à la fois sur la tenue mécanique et sur la reproductibilité d’un lot à l’autre.
Comment étancher et assembler un boîtier imprimé en 3D ?
Le choix entre joint et colle dépend surtout d’un critère : le boîtier devra‑t‑il être rouvert pour maintenance ? Un joint torique logé dans une gorge dimensionnée permet un démontage répété sans dégradation de l’étanchéité, tant que la compression reste dans la plage recommandée. Une colle époxy ou un frein filet type Loctite convient aux boîtiers scellés définitivement, où l’accès interne n’est plus prévu après livraison.
Le surmoulage de câbles élimine le risque de fuite au niveau du passage électrique, mais complique toute réparation ultérieure. Un presse‑étoupe mécanique reste réparable et permet de changer un câble sans reprendre l’ensemble du boîtier, au prix d’un composant supplémentaire à approvisionner.
L’ordre d’assemblage compte autant que le choix des composants :
- Nettoyer et dépoussiérer toutes les surfaces de contact avant pose du joint.
- Positionner le joint dans sa gorge sans le torsader ni l’étirer.
- Insérer les inserts filetés à chaud ou par pression, selon la matière du boîtier.
- Serrer les vis en étoile, jamais en séquence linéaire, pour répartir la pression sur le joint.
- Contrôler le couple de serrage avec une clé dynamométrique, un serrage excessif écrasant le joint de façon irréversible.
Conseil de pro : documentez le couple de serrage cible sur le plan d’assemblage remis à l’atelier. Un opérateur qui serre « à la main forte » produit une dispersion d’étanchéité d’une pièce à l’autre, invisible tant qu’aucun test d’immersion n’est réalisé.
Comment tester concrètement l’étanchéité IP67 d’un boîtier imprimé ?
Un test d’immersion reproductible ne demande pas un laboratoire sophistiqué, mais une méthode rigoureuse :
- Immerger le boîtier assemblé à 1 mètre de profondeur pendant 30 minutes, dans une eau à température ambiante.
- Sortir la pièce, sécher l’extérieur, puis ouvrir immédiatement pour inspecter l’intérieur.
- Vérifier l’absence totale de trace d’humidité autour du joint, du presse‑étoupe et des inserts.
- Répéter le test sur un échantillon représentatif du lot, pas uniquement sur la première pièce sortie d’imprimante.
Ce protocole correspond au critère d’essai fixé par la norme IEC 60529 pour la validation IP67. Gardez en tête ses limites : aucun test d’immersion statique ne présage de la tenue face à un jet haute pression ou à un nettoyage à chaud. Ces cas relèvent de l’IP69K, une exigence distincte qui suppose souvent une conception de boîtier différente dès le départ.
Côté contrôle qualité post‑impression, trois vérifications limitent les mauvaises surprises : une inspection visuelle sous loupe binoculaire des zones de jonction, un test de mise sous légère pression d’air pour détecter les micro‑fuites avant assemblage final, et un contrôle dimensionnel des gorges de joint sur un échantillon de chaque lot de production. Les procédures de contrôle qualité en impression 3D détaillent ces étapes plus en profondeur.
Checklist CAO avant de lancer le prototypage
Avant d’envoyer un fichier en impression, une vérification rapide en CAO évite la plupart des itérations coûteuses :
- Le STEP du PCB est importé et les connecteurs sont alignés avec les ouvertures du boîtier.
- Les épaisseurs de paroi respectent le minimum du procédé retenu, sans zone amincie non intentionnelle.
- Les congés sont présents autour de chaque point de fixation et de chaque angle vif.
- Les surfaces d’appui pour joint sont planes et dimensionnées avec la bonne compression.
- Une surépaisseur d’usinage ou de parement est prévue si un post‑traitement mécanique est envisagé.
Points à ne pas oublier avant l’envoi en production :
- Notes de montage jointes au fichier pour l’atelier (couple de serrage, ordre d’assemblage).
- Accès dégagé pour le post‑traitement (imprégnation, polissage, peinture).
- Positionnement des perçages validé par rapport aux inserts filetés prévus.
Ce type de vérification rejoint les principes détaillés dans notre guide de conception pour l’impression 3D.
Ce que peut livrer un bureau de fabrication additive pour votre boîtier IP67
Confier un boîtier IP67 à un bureau de fabrication additive change la donne sur la fiabilité, surtout quand le projet part en petite série. Un bureau comme Mc3dline structure la prestation autour de plusieurs livrables concrets :
- Étude CAO avec intégration du STEP du PCB et vérification des interfaces d’étanchéité.
- Prototypage en SLS PA12 pour les pièces destinées à un usage extérieur ou sévère.
- Post‑traitement et contrôle qualité documenté, avec fiches matière traçables.
- Rapport d’essai d’étanchéité et plan d’assemblage remis au client en fin de projet.
Perspective courte sur la faisabilité pratique
Le SLS/PA12 tient largement la route pour des séries de quelques centaines de pièces. Au‑delà, le moulage par injection redevient économiquement plus pertinent.
Faites valider votre boîtier IP67 avant de lancer la production
Un boîtier mal conçu qui échoue au test d’immersion coûte plus cher à corriger après coup qu’à valider en amont. Mc3dline accompagne les équipes techniques dès la phase de conception, avec un audit de faisabilité qui identifie les points de fragilité (gorge de joint mal dimensionnée, épaisseur insuffisante, absence de STEP du PCB) avant tout lancement en production.

Le bureau d’études travaille en frittage laser SLS PA12 pour les boîtiers destinés à des environnements sévères, avec des délais indicatifs de quelques jours pour un prototype fonctionnel. Pour les géométries plus fines ou les petites séries à finition soignée, la résine SLA étanche reste une alternative pertinente. Chaque projet peut inclure un essai d’immersion réel et un rapport technique remis avec les pièces, de quoi sécuriser une mise en production avant l’envoi du premier lot chez un client final.
Vous avez un boîtier à faire valider ou un cahier des charges à challenger ? Demandez un devis projet et discutons du procédé le plus adapté à votre cas.
Sources
- Comment concevoir et imprimer en 3D des boîtiers personnalisés pour vos projets électroniques | Elektor Magazine
- Guide de l’impression 3D étanche : Comparaison des technologies FDM, SLA et SLS - Cylaos Industrie
Questions fréquentes
Un boîtier FDM peut‑il atteindre l’IP67 ?
C’est possible sur un usage non critique, à condition d’ajuster la température d’extrusion, la hauteur de couche et d’appliquer un post‑traitement d’imprégnation, mais le SLS ou la SLA restent plus fiables.
Quelle épaisseur de paroi prévoir pour un boîtier étanche ?
Une épaisseur minimale de 2 à 3 mm selon le procédé limite les risques de porosité traversante et renforce la tenue mécanique autour des points de fixation.
IP67 suffit‑il pour un environnement industriel lavé à haute pression ?
Non, l’IP67 ne couvre que l’immersion temporaire ; un environnement de nettoyage haute pression ou haute température exige une certification IP69K.
Quel procédé Mc3dline recommande‑t‑il pour un boîtier IP67 en petite série ?
Le SLS en PA12 offre la meilleure combinaison de faible porosité et de résistance mécanique pour des séries fonctionnelles destinées à des environnements sévères.
Comment vérifier l’étanchéité avant expédition d’un lot de boîtiers ?
Un test d’immersion à 1 mètre pendant 30 minutes sur un échantillon représentatif, complété par une inspection visuelle des joints, reste la méthode la plus fiable en atelier.
Recommandation
- Optimiser le cycle de vie d’une pièce 3D imprimée
- Certification 3D pour prototypes fonctionnels : normes et étapes
- Maîtriser l’impression 3D robotique pour prototypes fiables
- Design pour impression 3D : guide essentiel 2026
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.