

Absorption d'humidité du PA12 : chiffres, mécanismes et impact SLS
L'absorption d'humidité du PA12 (0,1 % à 24 h, 1,4 % à saturation) plasticise le polymère et impose un contrôle d'hygrométrie en frittage laser sélectif.
Le PA12 absorbe peu d’eau, mais ce peu suffit à modifier son comportement mécanique de façon mesurable. À 24 heures d’immersion, l’absorption reste proche de 0,1 % ; à saturation, elle grimpe à 0,7 % voire 1,4 % selon l’humidité relative ambiante et le procédé de mise en œuvre. Cette eau absorbée plasticise le polymère : la température de transition vitreuse chute, la contrainte à l’écoulement baisse et la ductilité augmente. En production SLS, cela impose de maîtriser l’hygrométrie de la poudre et le conditionnement des pièces avant tout essai de qualification.
En bref:
- L’absorption d’eau par le PA12 reste inférieure à 1,4 %, mais dépend fortement de l’humidité relative et du procédé de fabrication.
- La plasticisation due à l’humidité diminue la température de transition vitreuse de 7 à 12 °C, augmentant la ductilité mais compliquant les calculs de tolérance.
- La différence de cristallinité entre SLS et moulage influence légèrement la capacité d’absorption, mais la porosité et le recyclage contrôlé sont aussi déterminants.
- La maîtrise du cycle thermique et du stockage de la poudre est essentielle pour limiter la sensibilité à l’humidité en production.
- Il est conseillé d’effectuer des essais de conditionnement sur pièces représentatives pour garantir la stabilité mécanique dans des environnements humides.
Table des matières
- Absorption humidité PA12 : les valeurs de référence à retenir
- Pourquoi l’eau modifie la Tg et la résistance du PA12
- SLS, MJF ou moulage : le procédé change-t-il la donne ?
- Comment mesurer l’absorption d’humidité selon l’ISO 62
- Stockage et séchage de la poudre PA12 avant transformation
- Ce que l’atelier apprend que la fiche technique ne dit pas
- Ce que l’absorption d’humidité du PA12 change vraiment en conception
- Vos essais matière PA12 avec Mc3dline
- Sources
- Questions fréquentes
Absorption humidité PA12 : les valeurs de référence à retenir
Les fiches techniques industrielles annoncent une absorption d’eau à 24 heures d’environ 0,1 % selon la norme ISO 62, avec une valeur à saturation pouvant atteindre 1,4 % pour certains grades. Ces chiffres normalisés servent de base de comparaison entre fournisseurs, mais ils masquent une réalité plus nuancée : la saturation dépend fortement du taux d’humidité relative (RH) de l’environnement de stockage ou d’usage.
Des essais expérimentaux sur échantillons de PA12 rapportent une saturation d’environ 0,77 % à 50 % RH et 1,1 % à 75 % RH, un écart qui illustre bien la sensibilité du matériau aux conditions climatiques réelles plutôt qu’à une valeur unique de laboratoire.
| Condition | Absorption typique | Source de référence |
|---|---|---|
| Immersion 24 h | ≈ 0,1 % | ISO 62 (fiches techniques industrielles) |
| Saturation à 50 % RH | ≈ 0,77 % | Essais expérimentaux PA12 |
| Saturation à 75 % RH | ≈ 1,1 % | Essais expérimentaux PA12 |
| Saturation maximale (grade dépendant) | jusqu’à 1,4 % | ISO 62 (fiches techniques industrielles) |
Ces écarts entre grades et procédés viennent principalement du taux de cristallinité et de la densité de la pièce. Une pièce SLS poreuse ne se comporte pas exactement comme un échantillon moulé par injection, même si la chimie de base reste identique.
Pourquoi l’eau modifie la Tg et la résistance du PA12
L’eau ne s’accumule pas passivement dans le PA12 : elle s’insère dans le réseau de liaisons hydrogène qui structure les chaînes amide. Normalement, ces liaisons se forment entre groupements amide voisins et rigidifient localement le polymère. Quand des molécules d’eau s’intercalent, elles remplacent une partie de ces liaisons amide par des liaisons amide eau, ce qui augmente la mobilité des chaînes et abaisse l’énergie nécessaire pour les faire glisser les unes sur les autres.
Cet effet plasticisant se traduit par une chute mesurable de la température de transition vitreuse. Les essais cités plus haut montrent une dépression de Tg d’environ 7 à 12 °C selon le conditionnement humide, une pièce initialement à 60 °C de Tg pouvant descendre vers 53 °C à 50 % RH et jusqu’à 48 °C à 75 % RH.
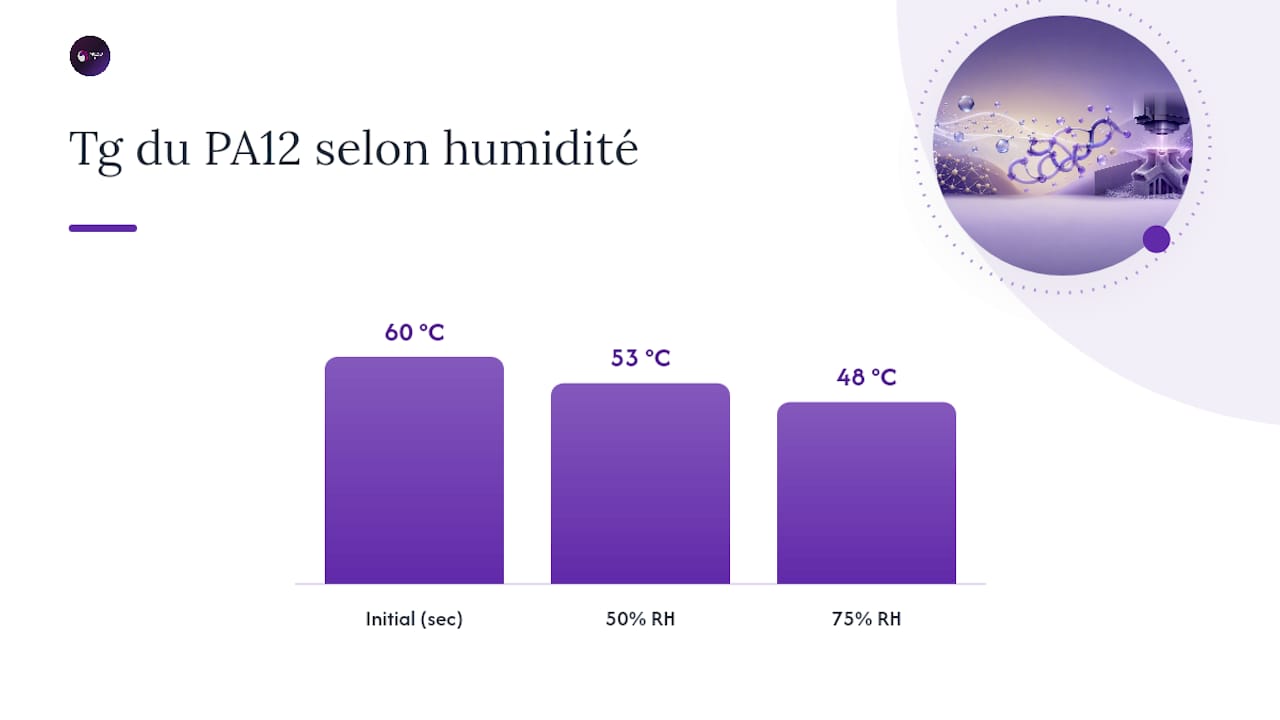
Le polymère devient donc plus mou et plus ductile, ce qui n’est pas nécessairement défavorable : pour une pièce soumise à des chocs, cette plasticité peut absorber de l’énergie. Pour une pièce structurelle dimensionnée au plus juste, en revanche, cette baisse de rigidité complique le calcul de tolérance.
SLS, MJF ou moulage : le procédé change-t-il la donne ?
La cristallinité obtenue par frittage laser diffère de celle d’une pièce moulée par injection, et cet écart influence directement la capacité d’absorption. Les pièces SLS développent souvent une phase γ plus cristalline, ce qui tend à réduire légèrement l’absorption d’eau par rapport à un échantillon moulé équivalent, selon les mêmes essais comparatifs.
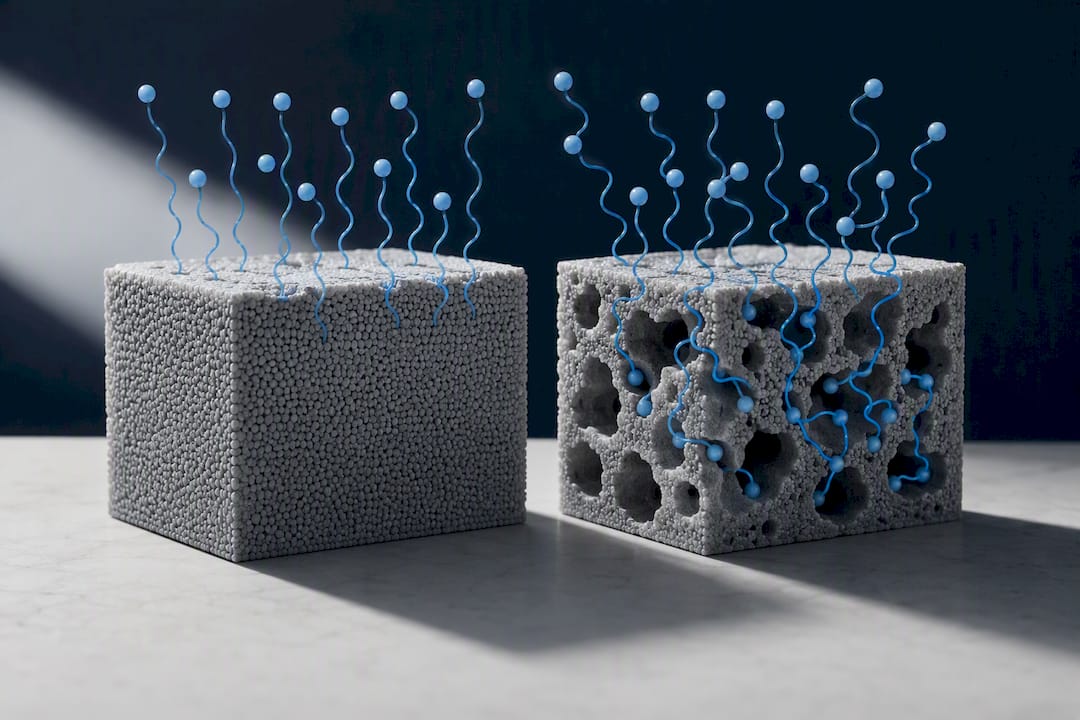
Cette différence ne dispense pas de vigilance sur la porosité. Une pièce SLS mal densifiée présente des vides internes qui peuvent modifier la cinétique de pénétration d’humidité, sans pour autant garantir une sensibilité mécanique supérieure si la microstructure reste maîtrisée. Une étude sur le vieillissement combiné température et humidité confirme que l’allongement à la rupture et la ténacité des pièces frittées se dégradent avec le temps, avec parfois une décoloration visible, mais que la porosité seule n’explique pas ces pertes.
Trois leviers réduisent concrètement ce risque en production : un cycle thermique de frittage stable et répétable, une poudre neuve ou correctement recyclée, et un ratio de mélange poudre neuve/poudre recyclée contrôlé lot par lot. Notre procédé de frittage sélectif par laser repose sur ce triptyque pour limiter la dispersion de propriétés entre séries.
Comment mesurer l’absorption d’humidité selon l’ISO 62
Un protocole reproductible reste la seule façon de comparer des lots ou des fournisseurs sur des bases identiques.
- Sécher l’échantillon jusqu’à masse constante, puis effectuer une pesée initiale de référence.
- Conditionner les échantillons à plusieurs niveaux d’humidité relative contrôlée (0 %, 50 %, 75 % RH) dans des enceintes climatiques dédiées.
- Peser régulièrement jusqu’à atteindre un plateau de masse stable, signe de saturation.
- Réaliser une analyse DMTA pour déterminer la Tg réelle après conditionnement, en limitant la rampe de température pour éviter toute perte d’eau parasite pendant la mesure.
- Compléter par un essai de traction pour obtenir la contrainte à la limite d’élasticité et l’allongement à la rupture dans l’état humide.
Les résultats se rapportent toujours en pourcentage de masse absorbée, avec le temps nécessaire pour atteindre la saturation et les conditions exactes de RH et de température. Sans ces trois données associées, un chiffre d’absorption isolé ne permet pas de comparer deux essais entre eux.
Stockage et séchage de la poudre PA12 avant transformation
L’objectif opérationnel avant transformation reste un taux d’humidité inférieur à 0,1 %, au risque de générer des défauts liés à l’évaporation brutale d’eau pendant la fusion laser (microbulles, porosités locales, crépitements audibles pendant l’impression).
- Stocker la poudre dans des contenants étanches avec dessiccant, hors variation thermique importante.
- Sécher la matière à température modérée pendant une durée suffisante pour atteindre le seuil visé, en vérifiant par pesée avant chaque campagne critique.
- Limiter le ratio de poudre recyclée par rapport à la poudre neuve, car une poudre vieillie sans contrôle d’humidité perd en cristallinité utile et développe des signes d’hydrolyse.
- Contrôler la granulométrie et surveiller tout changement de comportement d’écoulement, signe indirect d’une dégradation du lot.
- Réagir immédiatement à tout signe de crépitement ou de fumée anormale en cours d’impression : ces symptômes trahissent presque toujours une poudre trop humide.
Conseil de pro : ne jugez jamais une poudre uniquement sur son aspect visuel. Deux lots identiques en apparence peuvent afficher des taux d’humidité très différents ; seule une pesée avant/après séchage donne une réponse fiable.
Ce que l’atelier apprend que la fiche technique ne dit pas
Les valeurs normalisées donnent un ordre de grandeur, mais elles ne remplacent jamais un essai sur pièce réelle. Chez Mc3dline, nous ajustons régulièrement les tolérances dimensionnelles de certaines géométries après des campagnes d’essais hygroscopiques en conditions représentatives de l’usage final, notamment pour des pièces destinées à des environnements humides ou à des cycles thermiques répétés.
Nos protocoles internes reprennent la logique ISO 62 : conditionnement en enceinte contrôlée, pesées répétées, puis essais mécaniques sur échantillons témoins avant validation de série. La décision d’externaliser ou d’internaliser ces essais dépend surtout du volume de production et du niveau de criticité de la pièce, un connecteur medtech ou une pièce défense justifiant systématiquement un essai matière conditionné avant tout lancement série.
Ce que l’absorption d’humidité du PA12 change vraiment en conception
L’hygroscopicité du PA12 n’est pas une anomalie à corriger, c’est un paramètre de conception au même titre que le module ou la limite d’élasticité. La littérature technique le traite souvent comme un défaut secondaire, presque une note de bas de page après les tableaux de propriétés « sèches ».
Ce que je retiens des essais disponibles, c’est que la porosité liée au frittage laser n’aggrave pas automatiquement la sensibilité à l’humidité, contrairement à une idée répandue. Ce qui compte vraiment, c’est la maîtrise du cycle thermique et la gestion rigoureuse de la poudre recyclée, deux leviers entièrement sous contrôle de l’atelier, pas du matériau lui même. Pour les pièces critiques, mon conseil est simple : ne validez jamais une géométrie sur un seul essai à l’état sec. Imposez systématiquement un cycle de conditionnement représentatif avant le go de série, même si cela rallonge le planning de qualification de quelques semaines.
— romain
Vos essais matière PA12 avec Mc3dline
Face à un cahier des charges qui exige des garanties sur la tenue en humidité, l’alternative à la fiche technique générique, c’est l’essai conditionné sur votre propre géométrie. Mc3dline réalise des essais DMTA et de traction sur pièces conditionnées, produit vos séries en impression 3D SLS PA12 avec un contrôle de poudre en atelier, et accompagne l’optimisation de conception quand la plasticisation liée à l’humidité doit être compensée dès la CAO.

Un bureau d’études peut intervenir en amont pour ajuster les tolérances ou repenser une géométrie fragilisée par l’usage humide, avant que le défaut n’apparaisse en série. Ces interventions sont fréquentes dans les projets industriels, medtech et défense où la traçabilité matière compte autant que la performance mécanique. Pour cadrer un besoin de qualification ou lancer une série en PA12, demandez un devis ou un essai matière directement sur notre page impression 3D SLS.
Sources
- Plasticity‐controlled failure of sintered and molded polyamide 12: Influence of temperature and water absorption
- The Influence of Mixed Powder Ageing on the Structural, Chemical, and Crystalline Morphological Properties of the PA12 Used to Manufacture Laser Sintering
- Ageing of laser sintered glass-filled Polyamide 12 (PA12) parts at elevated temperature and humidity
- Nylon-12 PA12 Technical Data | Plastock
- Polyamide 12 - Plastiques, risque et analyse thermique
Questions fréquentes
Quelle est la capacité d’absorption d’humidité du PA12 ?
Le PA12 absorbe environ 0,1 % d’eau en 24 heures et atteint une saturation comprise entre 0,77 % à 50 % RH et 1,1 % à 75 % RH, selon les conditions ambiantes et le procédé de mise en œuvre.
Quelle est la différence entre le PA6 et le PA12 face à l’humidité ?
Le PA12 présente la plus faible reprise d’humidité de la famille des polyamides, là où le PA6 absorbe nettement plus d’eau, ce qui rend le PA12 préférable pour la stabilité dimensionnelle en milieu humide.
Qu’est-ce que la matière PA en fabrication additive ?
Le PA désigne le polyamide, une famille de thermoplastiques techniques dont le PA12 est le grade le plus utilisé en frittage laser (SLS/MJF) pour sa faible absorption d’eau et sa bonne résistance mécanique.
Le traitement thermique du PA12 en SLS réduit-il l’absorption d’humidité ?
Un cycle thermique maîtrisé favorise une cristallinité plus élevée, ce qui tend à réduire légèrement l’absorption par rapport à une pièce moulée, sans pour autant éliminer la sensibilité du matériau à l’humidité ambiante.
Recommandations
- Impression 3D SLS PA12 en Ligne
- SLS – Frittage sélectif par laser sensationnel
- Comparatif SLA, SLS, FDM : choisir l’impression 3D légendaire
- Guide pratique : choisir le bon matériau pour l’impression 3D
Un projet derrière cette question ?
Bureau d'études et atelier de fabrication additive à Dourdan (91) : parlons de votre pièce, réponse argumentée sous 72 h.